
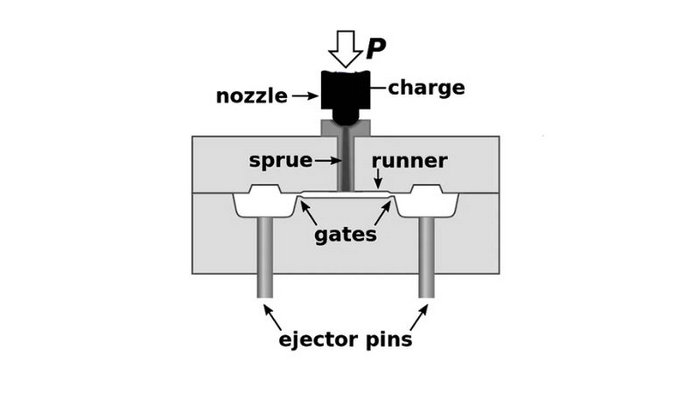
Le moulage par injection ressemble à une chaîne de montage miniature très efficace, et les broches d’éjection sont de petites assistantes qui veillent à ce que chaque pièce sorte correctement. Souvent négligées, ces broches jouent pourtant un rôle essentiel : elles extraient les pièces fraîchement moulées de leurs moules. Imaginez la fabrication d’une pièce en plastique parfaite : les broches d’éjection la libèrent sans difficulté. Une fois la pièce refroidie, elles la poussent hors du moule, simplifiant l’opération et accélérant le passage de la conception au produit réel.
Le choix des broches d’éjection est crucial : elles doivent correspondre à la conception et au type de votre produit. Elles existent en différentes formes et dimensions, chacune étant adaptée à des surfaces ou à des géométries particulières. Considérez-les comme des auxiliaires personnalisables : vous les choisissez et les positionnez dans le moule pour appliquer la force nécessaire, sans laisser de marques ni endommager la pièce.
Points essentiels à retenir
1. Que sont les broches d’éjection et à quoi servent-elles ?
Les broches d’éjection font partie du système d’éjection. Après le moulage par injection, elles poussent hors du moule la pièce en plastique refroidie et durcie, ce qui permet de retirer et d’éjecter efficacement les pièces moulées.
Le fabricant de moules consacre beaucoup de temps et d’efforts à l’usinage et au polissage des empreintes pour garantir des pièces en plastique de haute qualité. Toutefois, des broches d’éjection de mauvaise qualité peuvent anéantir ce travail et endommager le moule en cas de défaillance.
2. Qu’est-ce qu’un noyau ?
Un noyau est un élément essentiel des moules d’injection et des moules de moulage sous pression. Il sert à former des caractéristiques internes et des trous dans les pièces moulées ou coulées.
3. Quels sont les types de systèmes d’éjection ?
- Les systèmes d’éjection par plaque utilisent une plaque pour pousser les pièces vers l’extérieur.
- L’éjection pneumatique utilise un souffle d’air pour extraire les pièces ; elle convient aux pièces minces.
- Les broches d’éjection poussent directement sur la pièce pour l’extraire.
4. Quels facteurs faut-il prendre en compte pour positionner les broches d’éjection ?
- Les broches doivent pousser sur des surfaces suffisamment grandes pour éjecter la pièce.
- Si la surface est limitée, il peut être nécessaire d’ajouter des bossages d’éjection.
- Le positionnement des broches doit réduire au minimum les marques visibles sur la pièce finie.
5. Quels problèmes peuvent survenir avec les broches d’éjection ?
- Elles peuvent laisser des marques sur la pièce moulée.
- Elles peuvent ne pas se rétracter complètement en raison d’une résistance ou d’un coincement.
- Si elles sont mal alignées, elles peuvent endommager ou rayer les pièces moulées.
Considérations de conception des broches d’éjection
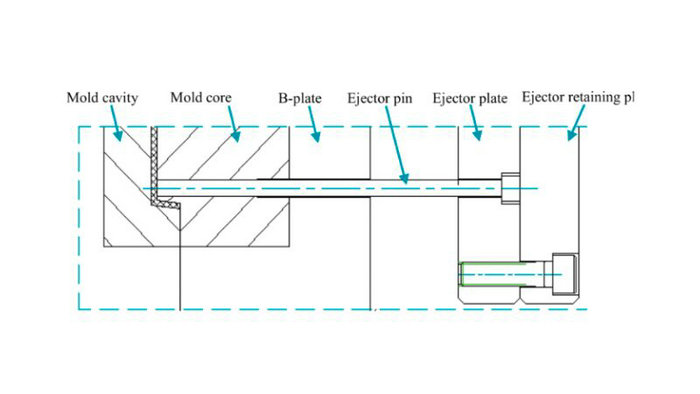
Lors de la préparation de votre projet de moulage par injection, la conception des broches d’éjection est cruciale. Elles servent à extraire la pièce du moule et contribuent également de façon importante à la qualité finale de vos produits.
Conception du moule et positionnement des broches
La conception du moule doit être précise. Répartissez uniformément les broches d’éjection sur la pièce afin d’éviter toute déformation pendant l’éjection. Prévoyez une distance suffisante entre les trous des broches et les autres éléments du moule pour éviter tout problème.
- Positionnement des broches : choisissez des emplacements stratégiques qui soutiennent correctement la pièce moulée.
- Évents : une ventilation adéquate est essentielle pour éviter la formation d’un vide susceptible de gêner l’éjection.
Dimensions, position et angles de dépouille
Les dimensions comptent. Les broches ne doivent être ni trop petites pour éjecter la pièce, ni trop grandes au risque de l’endommager. Un positionnement correct facilite l’éjection ; l’ajout d’angles de dépouille à la conception de la pièce la simplifie encore davantage.
- Dimensions : utilisez des broches plus grandes pour les pièces lourdes, sans excès.
- Position : alignez les broches sur les sections les plus épaisses de la pièce pour faciliter l’éjection.
- Dépouille : prévoyez un angle de dépouille sur la pièce pour faciliter l’éjection et réduire l’usure des broches.
Matériaux et traitement thermique
Vos broches d’éjection doivent être robustes. Les broches trempées à cœur sont généralement choisies pour leur durabilité. Pour les matériaux plus abrasifs et les températures élevées, les broches noires peuvent être préférables. Le traitement thermique renforce les broches afin qu’elles puissent fonctionner de façon répétée sans se plier ni se casser.
Types de broches d’éjection et leurs applications
En moulage par injection, les broches d’éjection jouent un rôle discret mais essentiel : elles démoulent les pièces rapidement et de manière fiable. Voici les types les plus courants.
Broches d’éjection standard
Les broches standard conviennent à la plupart des projets. Fabriquées en acier durable traité thermiquement, elles résistent à des températures allant jusqu’à 200°C et présentent une dureté uniforme. Ce sont des éléments polyvalents et robustes à garder dans votre boîte à outils.
- Matériau : généralement de l’acier trempé à cœur
- Résistance à la chaleur : jusqu’à 200°C
- Applications : éjection générale de pièces en plastique
Options de lames et de douilles
Pour des applications plus spécialisées, les options à lame et à douille offrent davantage de flexibilité. Les broches à lame, minces et plates, conviennent à l’éjection de pièces à parois minces ou comportant des détails fins, sans laisser de marques.
Les douilles d’éjection, quant à elles, assurent un ajustement précis autour des éjecteurs cylindriques ou ronds. Elles entourent les broches et ajoutent un guidage et un soutien supplémentaires pendant l’éjection.
- Broches d’éjection à lame :
- Forme : profil mince et plat
- Idéales pour : pièces délicates laissant peu de marques d’éjection
- Douilles d’éjection :
- Fonction : soutenir les broches d’éjection
- Idéales pour : éjecteurs cylindriques ou ronds
Chaque type de broche d’éjection contribue à extraire proprement et avec précision les pièces moulées. Pour un moulage sans accroc, il est essentiel de choisir la broche adaptée à chaque application.
Comprendre le processus d’éjection
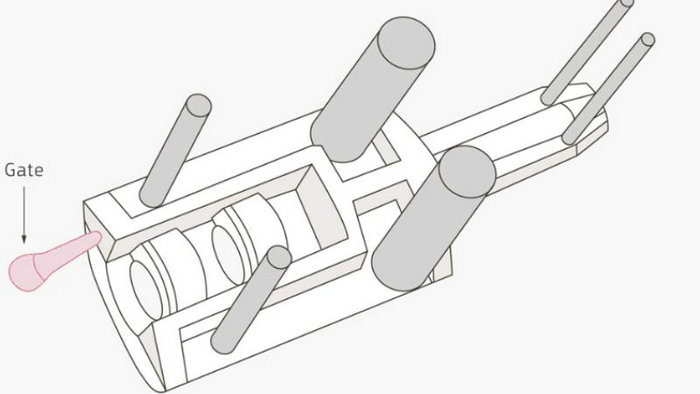
En moulage par injection, l’éjection repose sur la précision et le bon timing. Si ces paramètres sont maîtrisés, les pièces sortent proprement à chaque cycle.
Mécanisme d’éjection
Le système d’éjection entre en action une fois la pièce moulée refroidie. Voici les étapes :
- Activation de la plaque d’éjection : à l’ouverture du moule, la plaque qui porte les broches d’éjection avance.
- Mécanisme de poussée : les broches exercent une force calculée et uniforme sur la pièce, juste suffisante pour l’éjecter sans l’endommager.
- Après l’éjection : le moule se referme et les broches reviennent à leur position initiale, prêtes pour le cycle suivant.
Points à retenir :
- Un contact réparti sur une surface égale est essentiel pour éviter la déformation de la pièce.
- Les attaques secondaires peuvent modifier la répartition des forces ; il faut en tenir compte lors du positionnement des broches.
Optimiser l’efficacité
Pour réduire le temps de cycle tout en maintenant la qualité, concentrez-vous sur les points suivants :
- Équilibre de l’éjection : répartissez la force afin que la pièce sorte régulièrement, sans coller ni se déformer.
- Entretien du système : des contrôles réguliers du système d’éjection évitent les arrêts imprévus. Surveillez les broches et les bossages !
Problèmes courants et solutions
En moulage par injection, les broches d’éjection jouent un rôle essentiel, mais les marques et l’usure peuvent affecter la qualité et la durée de vie de vos produits comme de vos moules. Voyons comment résoudre ces problèmes courants.
Marques des broches d’éjection et défauts de surface
Les marques de broches d’éjection sont de petites imperfections parfois visibles à la surface des pièces en plastique après le moulage. Elles sont souvent causées par les broches qui poussent la pièce hors du moule. Pour réduire ces défauts inesthétiques :
- Choisissez la bonne résine : certaines résines, en raison de leurs propriétés, marquent plus facilement que d’autres sous l’action des broches. Optez pour des résines qui résistent mieux à l’éjection.
- Reconsidérez l’emplacement des attaques : leur position peut influer sur la répartition des contraintes pendant l’éjection. En l’optimisant, vous réduirez le risque de marques.
- Ajustez la conception : de petites modifications peuvent avoir un effet important. L’ajout d’angles de dépouille et la prise en compte de l’écoulement et du refroidissement de la résine peuvent éviter les marques des broches.
Réduire l’usure
À chaque cycle d’injection, les broches d’éjection et les moules subissent d’importantes contraintes. Pour limiter leur usure et assurer le bon fonctionnement de votre production :
- Entretien régulier : surveillez les broches d’éjection et remplacez-les dès qu’elles présentent des signes de détérioration. Vous préviendrez ainsi les défauts et prolongerez la durée de vie du moule.
- Choix du matériau : le matériau des broches compte. Investissez dans des broches durables et de haute qualité, capables de supporter les forces d’éjection et de résister à l’usure.
- Polissage et lubrification : gardez les broches polies et bien lubrifiées pour réduire les frottements, qui peuvent entraîner une usure et une détérioration prématurées.
Concepts avancés de conception des broches d’éjection
Pour optimiser votre moulage par injection, il est essentiel de comprendre les principes avancés de conception des broches d’éjection. Les améliorations de conception appropriées peuvent nettement accroître leurs performances et leur durée de vie, et donc améliorer l’efficacité du moule.
Utilisation du DLC sur les broches d’éjection
Les revêtements en carbone de type diamant (DLC) ont transformé la conception des broches d’éjection en réduisant l’usure et les frottements. Ils permettent à la broche de coulisser de façon fluide et répétée dans son canal, avec une résistance minimale. Cette solution est particulièrement utile lorsque les broches sont en contact avec une attaque latérale ou lors de l’éjection de pièces présentant des angles de dépouille faibles.
Principaux avantages :
- Frottements réduits
- Meilleure résistance à l’usure
- Compatible avec différents métaux, notamment les broches H13 nitrurées
Précision et personnalisation
Adapter les broches d’éjection aux besoins spécifiques de votre projet de moulage ne consiste pas uniquement à rechercher la précision : il s’agit d’obtenir un ajustement optimal. Qu’il s’agisse d’un bossage d’éjection surélevé pour mieux répartir la force ou d’un réglage des canaux pour améliorer l’écoulement, cette précision permet d’adapter chaque élément du système d’éjection à la conception de votre pièce.
- Fabrication de précision : elle garantit un alignement parfait dans le canal de la broche, indispensable à un fonctionnement fluide.
- Options de personnalisation : elles tiennent compte des caractéristiques du moule, par exemple la conception de bossages d’éjection surélevés ou la modification des angles de dépouille pour faciliter le démoulage.







