
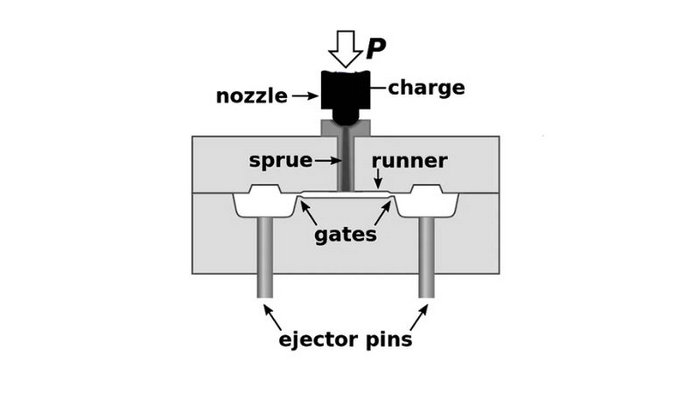
El moldeo por inyección es como ejecutar una línea de montaje realmente genial en miniatura, y los pines eyectores son sus pequeños compañeros de trabajo que aseguran que cada pieza salga bien. Estos pasadores son jugadores clave, a menudo pasados por alto, pero hacen el trabajo pesado cuando se trata de sacar sus piezas recién moldeadas de sus moldes de confinamiento. Imagínese hacer una pieza de plástico perfecta: sus pasadores eyectores se aseguran de que salga al mundo sin problemas. Empujan la pieza una vez que se enfría, lo que significa menos problemas para usted y una ruta más rápida desde el diseño hasta el producto de la vida real.
Elegir los pines de eyector correctos es crucial porque tienen que coincidir con el diseño y el tipo de su producto. Vienen en diferentes formas y tamaños, cada uno con una habilidad especial para tratar con superficies o formas de partes específicas. Piensa en tus pines eyectores como ayudantes personalizables; los eliges y los colocas en el molde para que apliquen la cantidad justa de fuerza. De esta manera, no dejan marcas ni dañan lo que has hecho.
Puntos clave
1. ¿Qué son los pines eyectores y cuál es su propósito?
Los pernos eyectores son parte del sistema de eyección que empuja la parte de plástico enfriada y endurecida fuera del molde después del proceso de moldeo por inyección. Esto permite la eliminación y expulsión eficiente de las piezas moldeadas.
El fabricante de moldes pasa mucho tiempo y esfuerzo mecanizando y puliendo las cavidades del molde para garantizar piezas de plástico de alta calidad. Sin embargo, los pines eyectores de baja calidad pueden deshacer este trabajo y dañar el molde si fallan.
2. ¿Qué es el pin central?
Un pasador de núcleo es un componente clave utilizado en moldes de inyección y moldes de fundición a presión para crear características internas y orificios en piezas moldeadas o fundidas.
3. ¿Cuáles son algunos tipos de sistemas eyectores?
- Los sistemas de eyección de placas utilizan una placa para empujar las piezas
- La eyección de aire sopla el aire para expulsar partes, bueno para partes delgadas
- Los pernos del eyector empujan directamente la pieza para expulsarla
4. ¿Qué se debe tener en cuenta al colocar los pines eyectores?
- Los pasadores deben empujar en superficies con suficiente área para expulsar la pieza.
- Puede ser necesario agregar almohadillas eyectables si el área de superficie es limitada
- La colocación del alfiler debe minimizar las marcas visibles en la parte final
5. ¿Qué problemas pueden ocurrir con los pines eyectores?
- Puede dejar marcas en la pieza moldeada
- Puede no retraerse completamente debido a la resistencia o la unión
- Puede dañar o rayar piezas moldeadas si no se alinea correctamente
Consideraciones de diseño para los pines de eyector
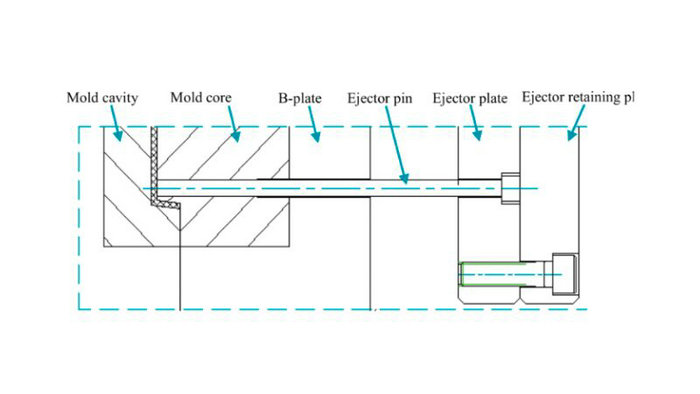
Cuando está configurando su proyecto de moldeo por inyección, clavar el diseño del pasador eyector es crucial. No solo ayudan a expulsar la pieza del molde, sino que también juegan un papel importante en la calidad final de sus productos.
Diseño de moldes y colocación de pines
Tienes que conseguir el diseño del molde. Las clavijas del eyector deben extenderse uniformemente por toda la pieza para evitar la distorsión durante la eyección. Asegúrese de que haya suficiente distancia entre los orificios del pasador del eyector y otras características del molde para evitar cualquier contratiempo.
- Colocación del pasador del eyector: apunte a posiciones estratégicas del pasador que soporten bien la parte del molde.
- Ventilación: la ventilación adecuada es clave para evitar la formación de vacío que podría estropear la expulsión de la pieza.
Tamaño, posición y ángulos de calado
El tamaño importa aquí. No quieres que tus pines sean demasiado pequeños para que no puedan expulsar la pieza, o tan grandes que la dañen. La posición correcta garantiza una expulsión suave, y agregar ángulos de tiro al diseño de la pieza hará que esto sea aún más fácil.
- Tamaño: Use alfileres más grandes para piezas pesadas, pero no se exceda.
- Posición: Alinee los pasadores con secciones más gruesas de la pieza para una eyección eficiente.
- Borrador: Asegúrese de que su pieza tenga un ángulo de tiro para una expulsión más fácil y menos desgaste en sus pasadores.
Materiales y tratamiento térmico
Tus pines eyectores deben ser duros. Por lo general, los pasadores eyectores a través de duro se eligen por su durabilidad, pero para materiales más abrasivos y de alta temperatura, los pasadores eyectores negros pueden ser su opción. El tratamiento térmico es un gran problema: fortalece los alfileres para que puedan hacer su trabajo una y otra vez sin doblarse ni romperse.
Tipos de pines de eyectores y sus usos
En el ámbito del moldeo por inyección, los pernos eyectores son como sus héroes no reconocidos, desmoldando piezas de forma rápida y confiable. Vamos a desglosar los tipos que va a utilizar con más frecuencia.
Pins de eyector estándar
Los pines eyectores estándar son su opción para la mayoría de los proyectos. Están hechos de acero duradero y termotratado que puede soportar el calor hasta 200 ° C, dándoles una dureza constante. Piense en estos pines como los robustos todoterreno en su caja de herramientas.
- Materiales: acero típicamente endurecido
- Resistencia al calor: hasta 200 ° C
- Aplicaciones: Expulsión plástica general
Opciones de hoja y manga
El cambio a opciones de engranajes, cuchillas y manguitos más especializadas le ofrece flexibilidad. Los pernos eyectores de cuchilla tienen una forma delgada y plana ideal para expulsar piezas con paredes delgadas o características intrincadas sin dejar marcas.
Las mangas de eyector, por otro lado, le dan ese ajuste perfecto para eyectores cilíndricos o redondos. Envuelven los alfileres, agregando una capa adicional de guía y soporte durante la expulsión de la pieza.
- Pasadores de eyector de cuchilla:
- Forma: Perfil delgado y plano
- Ideal para: piezas delicadas con marcas de expulsión mínimas
- Mangas del eyector:
- Función: Añadir soporte a los pines del eyector
- Mejor para: Expulsores cilíndricos o redondos
Cada tipo de pasador eyector desempeña un papel específico para garantizar que sus piezas moldeadas salgan de forma limpia y precisa. Recuerde, elegir el pasador correcto para el trabajo correcto es clave para una operación de moldeo suave.
Comprender el proceso de eyección
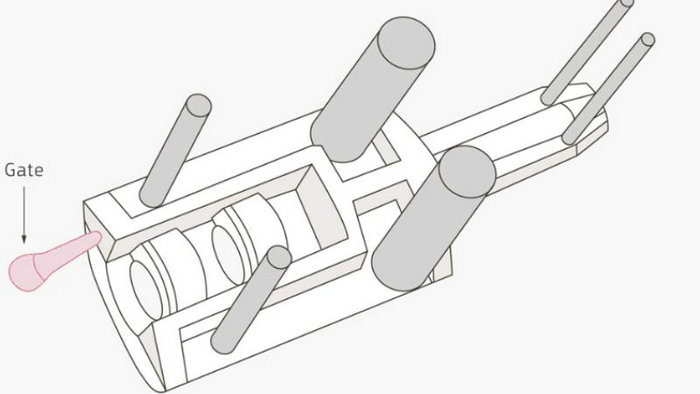
El proceso de eyección en el moldeo por inyección tiene que ver con la precisión y el tiempo. Haga esto bien, y sus piezas salen limpiamente cada vez.
Mecánica de la eyección
El sistema eyector se pone en marcha una vez que la pieza moldeada se ha enfriado. Así es como se desarrolla:
- Activación de la placa eyectora: Cuando el molde se abre, una placa eyectora que sujeta los pernos eyectores se mueve hacia adelante.
- Mecanismo de empuje: Los pasadores empujan contra la pieza de manera uniforme utilizando una fuerza calculada que es suficiente para expulsar la pieza sin dañarla.
- Post-Eyección: El molde se cierra y los pasadores se retraen a su posición original, preparados para el siguiente ciclo.
Indicadores para recordar:
- El contacto de superficie igual es esencial para evitar la distorsión de las piezas.
- Las entradas de poste pueden afectar la distribución de la fuerza y deben considerarse en la colocación del pasador.
Optimización para la eficiencia
Para mantener su tiempo de ciclo bajo y la calidad hacia arriba, usted se centrará en:
- Equilibrio de expulsión: Distribuya la fuerza para que la pieza salga suavemente sin pegarse o deformarse.
- Mantenimiento del sistema: las comprobaciones periódicas del sistema de expulsión evitan tiempos de inactividad inesperados. ¡Mantén un ojo en esos alfileres y almohadillas!
Problemas y soluciones comunes
Cuando se trata de moldeo por inyección, los pines eyectores juegan un papel crítico, pero los problemas con las marcas de pines y el desgaste pueden afectar la calidad y la longevidad de sus productos y moldes. Veamos cómo puede abordar estas preocupaciones comunes.
Marcas de pines de eyector y defectos superficiales
Las marcas de pines de eyector son esas pequeñas manchas que puede encontrar en la superficie de sus piezas de plástico después del moldeo. Estos a menudo se deben a que los pasadores empujan la pieza fuera del molde. Para minimizar estos defectos antiestéticos, usted debe:
- Elija la resina correcta: algunas resinas, debido a sus propiedades, son más propensas a mostrar marcas de pines eyectores que otras. Opte por resinas que puedan soportar mejor el proceso de expulsión.
- Repensar las ubicaciones de las entradas: La posición de las entradas puede influir en dónde se aplica el estrés durante la eyección. Al optimizar las ubicaciones de las entradas, puede reducir la probabilidad de marcas de pines.
- Ajustes de diseño: pequeños ajustes en el diseño de su producto pueden hacer una gran diferencia. Agregar ángulos de tiro y considerar el flujo y el enfriamiento de la resina podría evitar las marcas de los pines del eyector.
Reducir el desgaste y el desgarro
Sus pernos y moldes eyectores sufren una gran cantidad de estrés con cada ciclo de inyección. Para protegerlos del desgaste y mantener su operación funcionando sin problemas:
- Mantenimiento regular: Mantenga un ojo en sus pines eyectores y reemplácelos cuando muestren signos de daño. Esto no solo evita defectos, sino que también prolonga la vida útil de su molde.
- Selección de material: El material de sus pines eyectores importa. Invertir en alfileres duraderos y de alta calidad puede soportar los rigores de las fuerzas del eyector y resistir el desgaste.
- Pulido y lubricación: Mantenga sus pasadores pulidos y bien lubricados para reducir la fricción, lo que puede provocar desgaste y daños prematuros.
Conceptos avanzados en diseño de pines de eyector
Cuando busca optimizar su proceso de moldeo por inyección, es crucial comprender el diseño avanzado de los pines eyectores. Los avances de diseño adecuados pueden mejorar significativamente el rendimiento y la longevidad de sus pasadores eyectores y, por lo tanto, la eficiencia de su molde.
Uso de DLC en pines de eyector
Los recubrimientos de carbono tipo diamante (DLC) han revolucionado el diseño del pasador del eyector al reducir el desgaste y la fricción. Imagine un escenario en el que su pin eyector tiene que deslizarse a través del canal de pin eyector suavemente, una y otra vez; Los recubrimientos DLC aseguran que tus movimientos sean resbaladizos con una resistencia mínima. Esto es especialmente beneficioso cuando sus pasadores interactúan con una entrada de borde o durante la expulsión de piezas con ángulos de tiro apretados.
Beneficios clave:
- Fricción reducida
- Mayor resistencia al desgaste
- Compatible con varios metales, incluyendo pernos eyectores de nitruro H13
Precisión y personalización
Personalizar los pines eyectores a las necesidades específicas de su proyecto de moldeo no se trata solo de precisión, se trata de obtener el ajuste perfecto para obtener resultados óptimos. Ya sea que se trate de una almohadilla eyectora elevada para una distribución de fuerza más uniforme o el ajuste del sistema de canal para un flujo eficiente, el enfoque en la precisión garantiza que cada aspecto de su sistema eyector se adapte al diseño de su pieza.
- Fabricación de precisión: garantiza una alineación perfecta dentro del canal del pasador del eyector, que es vital para un funcionamiento sin problemas.
- Opciones de personalización: Incluya consideraciones específicas para varias características del molde, como el diseño de almohadillas eyectoras elevadas o la modificación de ángulos de calado para facilitar la liberación de la pieza.







