
Moldin käyttöikää ei määritä pelkkä syklilaskenta. Injektointimuotituksessa muotti ja työkaluun valittu teräs ovat kaksi suurinta tekijää sen takana, kuinka kauan muotti pystyy säilyttämään osan laadun, ulottuvuuksien johdonmukaisuuden ja vakaan tuotannon.
Kun tarkastelemme uutta ruiskumuovausprojektia, emme käsittele muotia erillisenä ostoksena. Tarkastelemme hartsia, vuotuista määrää, osageometriaa, kosmeettisia vaatimuksia, muovausolosuhteita ja huoltosuunnitelmaa yhdessä. Tämä lähestymistapa auttaa meitä valitsemaan työkaluratkaisun, joka sopii todelliseen tuotantotarpeeseen eikä vain valitsemaan alhaisinta alkukustannusmateriaalia.
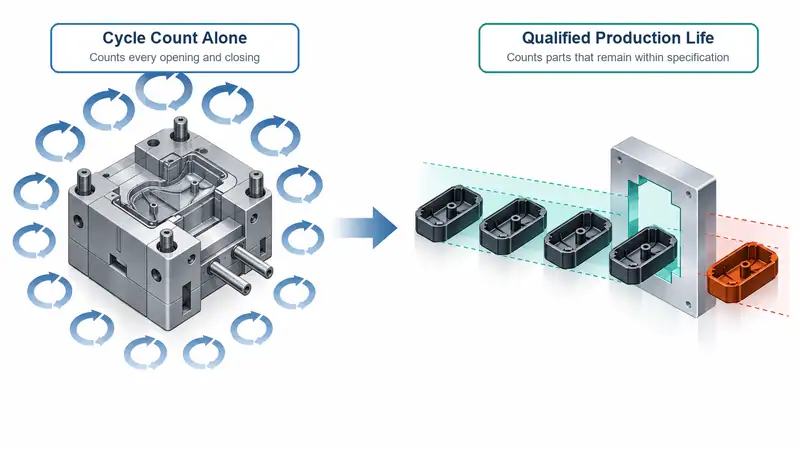
Mitä Mold-elämä merkitsee?
Mold life on työkalun luotettavasti viimeistelemien muottien määrä, ennen kuin suuri korjaus, kunnostus tai vaihto on tarpeen. Muoti voi vielä avautua ja sulkeutua näkyvän kulumisen alettua, mutta sen käyttöikä lyhenee, kun se ei enää johdonmukaisesti täytä vaadittuja osia.
Tyypillisiä merkkejä muotin käyttöiän heikkenemisestä ovat:
- Välähdys eroamislinjalla
- Kriittisten ominaisuuksien ulottuvuus
- Käytä portteja, juoksijoita, dioja ja työntöasentoja
- Pintavikoja tai tekstuurin menetys
- Syöpymisjäljet onteloissa tai jäähdytyskanavissa
- Jäähdytys- tai ulostamisongelmien aiheuttamat pidemmät jaksoajat
B2B-ostajille avainkysymys ei ole vain, kuinka monta laukausta tämä muoti voi tehdä?Se on, Kuinka monta pätevää osaa tämä muoti voi tehdä todellisissa materiaaleissa ja toimintaolosuhteissa?
1. Tuotemateriaalilla on suora vaikutus muottien kulumiseen
Lopputuotteessa käytettävä hartsi luo työkalulle mekaanisia, lämpöisiä ja kemiallisia vaatimuksia. Kahdella samalla geometrialla varustetulla muotilla voi olla hyvin erilainen käyttöikä, kun toinen pyörittää tuotepolypropeenia ja toinen juo lasilla täytettyä nailonia.
Hiovat täyteaineet ja vahvistukset
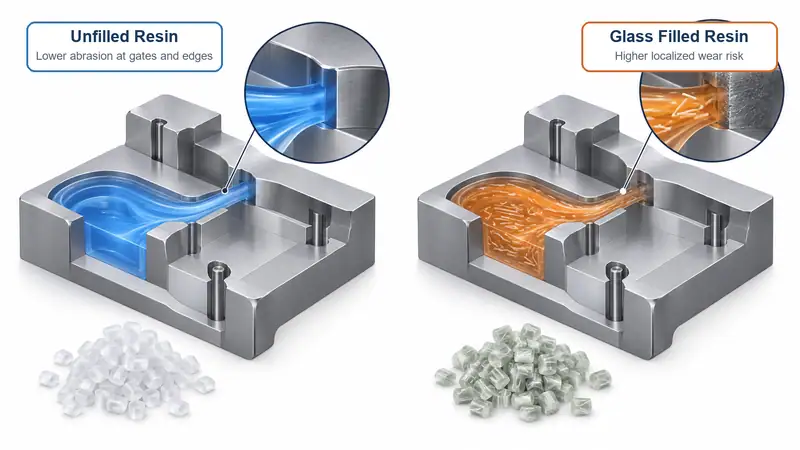
Täyteaineita sisältävät tekniset hartsit ovat keskeinen materiaalin kulumiseen vaikuttava tekijä. Lasikuitu, mineraalitäyteaineet, hiilikuitu ja tietyt palonestoaineet voivat lisätä kulumista, kun materiaali virtaa syöttöaukkojen, kanavien, muottipesien ja suurinopeuksisten siirtymäkohtien läpi.
Lasikuituvahvistetut PA-, PBT-, PPS- ja vastaavat materiaalit valitaan usein auto-, sähkö- ja teollisuustuotteisiin, koska ne tarjoavat lujuutta ja lämpötehoa. Kuidut voivat kuitenkin vähitellen käyttää reunoja, portteja, sulkuja ja hienoja pintatietoja.
Kiinnitämme erityistä huomiota seuraaviin seikkoihin:
- Portin maa ja sisäänkäynti kuluvat
- Ohuet kylkiluut ja terävät ontelon reunat
- Liukumäet, nostolaitteet ja sulkujen siirtäminen
- Teksturoidut tai kiillotetut kosmeettiset pinnat
- Suuren virtauksen alueet syöttöaukon lähellä
Hiomamateriaalien kohdalla on yleensä edullisempaa investoida alusta alkaen sopivaan teräkseen, lokalisoituihin insertteihin tai kulumisenkestävään pintakäsittelyyn.
Käsittelylämpötila ja paine
Korkean lämpötilan hartsit rasittavat muottia lämpökuormituksen kautta enemmän. Materiaalit kuten PC, PA, PBT, PPS, PEI ja PEEK saattavat edellyttää korkeampaa sulan ja muotin lämpötilaa kuin PP tai PE. Toistuvat lämmitys- ja jäähdytysjaksot voivat aiheuttaa lämpöväsymistä etenkin silloin, kun jäähdytys on epätasaista tai muottiosat ovat ohuita.
Korkea injektointipaine lisää stressiä myös irtoamislinjassa, ytimessä, onteloissa ja sulkupinnoissa. Monimutkaiset ohutseinän osat, pitkät virtapolut tai rajoittavat portit voivat vaatia korkeampaa painetta. Jos muottirakenne ja teräs eivät sovi näihin olosuhteisiin, voi kuluminen ja muodonmuutos näkyä odotettua aiemmin.
Kemiallinen käyttäytyminen ja syöpyminen
Jotkut hartsit ja lisäaineet voivat aiheuttaa syövyttäviä olosuhteita, etenkin jos kosteuskontrolli ja prosessiasetukset ovat huonot. PVC on tuttu esimerkki, mutta korroosioriskiä voi syntyä myös liekinestoainevalmisteista, kierrätetystä sisällöstä tai liiallisen oleskeluajan aiheuttamasta hartsin hajoamisesta.
Korroosio voi vaurioittaa ontelon pintoja, tyhjennysalueita, jäähdytyspiirejä ja välirajatietoja. Se voi myös tehdä vapautumisesta vähemmän vakaata, mikä johtaa naarmuuntumiseen, kiinnipitämiseen tai ejektiovoiman lisääntymiseen.
Korroosioherkissä sovelluksissa pidetään yleensä ruostumattomia muottiteräksiä tai korroosionkestäviä inserttejä sekä asianmukaisia tuuletus-, kuivaus-, puhdistus- ja säilytysmenetelmiä.
Osageometria ja hartsivirta
Tuotemuotoilu vaikuttaa materiaalin kanssa muottielämään. Terävät kulmat, syvät kylkiluut, alileikkaukset, ohuet seinät ja pitkän virtauksen pituudet voivat kaikki voimistaa stressiä tai paikallista kulumista.
Esimerkiksi suurella nopeudella kapean syöttöaukon läpi virtaava lasikuituvahvisteinen hartsi voi kuluttaa syöttöaukon aluetta nopeammin kuin täyttämätön hartsi. Samoin syväripainen kappale voi vaatia suurempaa ulostyöntövoimaa, mikä kuluttaa ulostyöntötappeja ja muottisydämen rakenteita.
Käytännöllisessä DPM:n tarkastelussa tulisi arvioida hartsin virtausta, seinämän paksuutta, portin sijaintia, luonnoskulmaa, jäähdytystä ja todennäköistä iskuvoimaa ennen työkalun muotoilun viimeistelyä.
2. Mold Material päättää, kuinka hyvin työkalut kestävät
Muotin materiaali on valittava hartsin, tilavuuden, tarkkuusvaatimusten, pintakäsittelyn ja tuotantoympäristön mukaan. Jokaiselle ruiskumuotille ei ole olemassa yksittäistä valumuotia.
Kovuus ja kulutuskestävyys
Kovemmat teräkset kestävät yleensä paremmin hankautuvaa kulumista, etenkin kun käytetään täytettyjä konemuoveja tai suuritehoista tuotantoa. Kovennetut työkaluteräkset ovat yleisiä vaihtoehtoja onkaloille ja ydinkomponenteille, jotka kohtaavat toistuvaa kosketusta ja suurta stressiä.
Kovuus ei kuitenkaan ole ainoa huomioon otettava seikka. Hyvin kova teräs voi olla vähemmän anteeksiantava tietyillä iskun kuormittamilla tai monimutkaisilla työkalualueilla. Oikea ratkaisu yhdistää usein erilaisia teriä tai työnnöksiä muotin eri vyöhykkeillä. Voimme esimerkiksi käyttää muottirakenteeseen kestävää esikovetettua pohjamateriaalia ja eritellä kovettuneita sisälmyksiä porteille, sydämille, sulkemisille tai erittäin hioma-alueille.
Kovuus ja murtumiskestävyys
Kovuudella on merkitystä, kun muotissa on ohuita sydämmiä, syviä reikiä, liukuportaita, nostolaitteita tai toistuvalle mekaaniselle kuormaukselle alttiita ominaisuuksia. Teräs, joka on erittäin kulumista kestävä mutta liian kova, voi olla alttiimpi sirpale- tai halkeamalle tietyissä olosuhteissa.
Siksi muottimateriaalin valinnassa tulee noudattaa osan geometriaa ja muottimekanismia – ei vain hartsin datalevyä. Voimakas materiaali ei yksin pysty kompensoimaan tukimatonta ydintä, huonoa sulkurakennetta tai riittämätöntä linjausta.
Syöpymiskestävyys
Kosteissa tuotantoympäristöissä, pitkäaikaisessa varastoinnissa, jäähdytysvedelle altistumisessa tai syövyttävissä hartsissa korroosionkestävät muotimateriaalit voivat suojata sekä ulkomuotoa että toimintoja. Ruostumattomat työkaluteräkset valitaan usein lääketieteellisiin, elintarvikekontaktiin, optisiin tai korroosioherkkiin sovelluksiin, vaikka lopullinen valinta riippuu tarvittavasta kiillotuksesta, kovuudesta, koneistustarpeista ja budjetista.
Hyvä korroosionkestävyys tukee myös vakaampaa pintalaatua. Tämä on erityisen tärkeää näkyville tuotteille, joissa ruosteen jäljet tai pitting voivat muuttua nopeasti kosmeettisiksi vikoiksi.
Pintakäsittely ja pinnoitteet
Pintakäsittelyt voivat pidentää muotin käyttöikää parantamalla kovuutta, irtoavuutta, voitelukykyä tai korroosionkestävyyttä. Tavallisia vaihtoehtoja ovat nitraus, kromaus, PVD-pinnoitteet ja käyttökohteen mukaan valitut erikoiskäsittelyt.
Pinnoite ei korvaa sopivaa perusterästä, mutta se voi tarjota arvokkaan lisäsuojakerroksen. Kulutusta kestävä käsittely voi olla hyödyllinen esimerkiksi luistien, muottisydänten, syöttöaukkojen osien tai vahvistetun hartsivirtauksen kuluttamien pintojen kohdalla.
3. Mold-materiaalin kanssa yhteensopiva tuotemateriaali
Alla oleva taulukko on käytännöllinen lähtökohta. Lopullisessa valinnassa on aina otettava huomioon osamuoto, vuositilavuus, pintatarve ja muottiprosessi.
| Tuotemateriaali | Muotin käyttöiän keskeinen riski | Työskentelyä harkitaan |
| PP, PE, ABS, PS | Kohtalainen mekaaninen kuluminen, mahdolliset kosmeettiset vaatimukset | Esikarkaistu teräs vakiotuotantoa varten; kiillotetut insertit, joissa ulkonäkö on tärkeää |
| PC, PC/ABS | Korkeampi käsittelylämpötila ja paine | Vakaa työkaluteräs, tehokas jäähdytys, vahva ontelotuki |
| PA, PBT | Kuumuus, kutistumisvaihtelut, mahdolliset kosteuteen liittyvät käsittelyongelmat | Karkaistut lisälaitteet kriittisiä ominaisuuksia varten; ohjattu jäähdytys ja tuuletus |
| Lasitäytteinen PA/PBT/PPS | Syöttöaukkojen, muottipesien ja sulkupintojen kuluminen | Karkaistut kulutusta kestävät teräkset, vaihdettavat levyt, suojakäsittely |
| PVC tai syövyttävät valmisteet | Syöpymis- ja aineellinen hajoamisriski | Korroosionkestävä teräs, huolellinen tuuletus, kurinalainen puhdistus ja varastointi |
|
Korkean lämpötilan insinöörihartsit |
Lämpöväsymys, paine ja kuluminen | Tehokas teräs, kestävä jäähdytyssuunnittelu, validoitu prosessi-ikkuna |
4. Muut tekijät, jotka lyhentävät elämää
Vaikka tuote- ja muotimateriaalit ovat keskeisiä, useat tuotantotekijät voivat nopeuttaa kulumista.
Huono prosessinhallinta
Liiallinen puristusvoima, ruiskutuspaine, ruiskutusnopeus tai sulamislämpötila voivat rasittaa muotia aiotun käyttöikkunan ulkopuolella. Epästabiilit asetukset vaikeuttavat myös normaalin kulumisen erottamista prosessiin liittyvistä vaurioista.
Puutteellinen jäähdytysveden hallinta
Jäähdytyskanavien skaala, korroosio ja kontaminaatio heikentävät lämmönsiirtoa. Kun jäähdytyksestä tulee tehottomampaa, sykliaika voi kasvaa ja lämpötilan vaihtelu voi vaikuttaa osan laatuun. Ennaltaehkäisevä huuhtelu ja vedenlaadun hallinta suojaavat sekä jäähdytystehoa että muottien käyttöikää.
Liitännät ja mekaaninen kunnossapito
Ohjauspylväät, pensaat, työntövoimajärjestelmät, liukumäet ja lukituspinnat vaativat rutiininomaista tarkastusta ja voitelua. Pienet tasausongelmat voivat muuttua vakaviksi kulumisongelmiksi, kun niitä ei vartioida, erityisesti moniportaisissa tai suuritehoisissa työkaluissa.
Epäasianmukainen säilytys
Jos muotti varastoidaan puhdistamatta, suojaamatta ruosteelta ja pakkaamatta asianmukaisesti, se voi syöpyä ennen seuraavaa tuotantoajoa. Ennen varastointia suosittelemme poistamaan jäämät, tarkistamaan jäähdytyspiirin, levittämään sopivan ruostesuojan ja kirjaamaan muotin kunnon.
5. Miten suojelemme Moldin elämää projektin aikana
Tehokkain strategia on tehdä muoti-elämän päätöksiä ennen koneistamisen aloittamista. Projektin arvosteluissa suosittelemme vahvistamaan seuraavat seikat aikaisin:
- Määritetään tarkka hartsilaatu, mukaan lukien lasikuituprosentti, palonestoaineet, kierrätetty sisältö ja tarvittaessa väriaine.
- Määrittele odotettu vuotuinen ja elinikäinen määrä sen sijaan, että tarjoat vain ensimmäisen tilauksen määrän.
- Tunnista kriittiset laatuvaatimukset, kuten tiivistepinnat, tiukat toleranssit, korkeakiiltoiset viimeistelyaineet tai teksturoitu kosmetiikka.
- Tarkista osageometria DFM:n kautta keskittyen portin sijaintiin, seinän paksuuteen, luonnokseen, jäähdytykseen ja ulostuloon.
- Valitse teräs ja työnnä se riskialueen mukaan sen sijaan, että levität sitä kaikkialle.
- Aseta ennaltaehkäisevä ylläpitoohjelma, joka perustuu hartsiin, tuotantomäärään ja muottien liikkuviin mekanismeihin.
Suunnittele tuotantoosi sopiva muotin käyttöikästrategia yhdessä Moldien kanssa
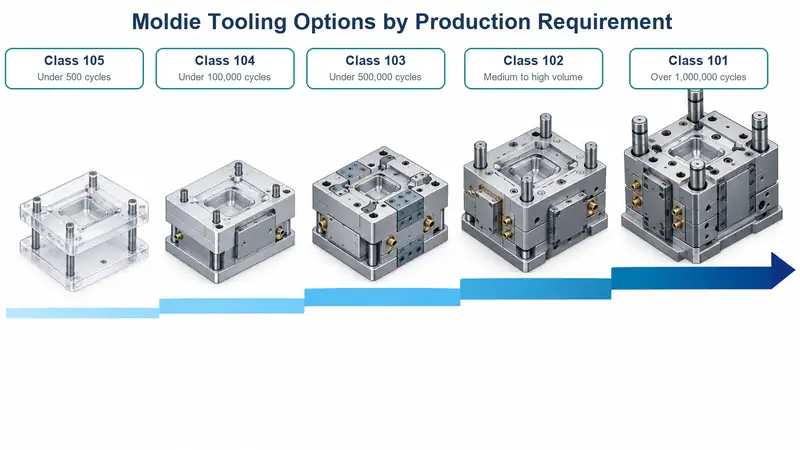
Moldien julkaisema SPI-muottien luokitus sisältää vaihtoehtoja luokan 105 prototyyppimuoteista, joiden nimelliskesto on alle 500 sykliä, luokan 101 tuotantomuotteihin, joiden nimelliskesto on yli 1,000,000 sykliä. Luokitukseen kuuluvat myös luokan 104 työkalut alle 100,000 syklin käyttöön, luokan 103 työkalut alle 500,000 syklin käyttöön sekä luokan 102 työkalut keski- ja suurivolyymisiin ohjelmiin, myös hankaaville materiaaleille tai tiukkojen toleranssien osille.
Moldie vahvistaa jokaisessa projektissa tavoitellun käyttöiän sekä tarkan hartsin ja täyteaineen osuuden, vuosi- ja elinkaarituotantomäärän, teräslaadut ja kovuuden, pesien ja jakokanavien kokoonpanon, huoltovälit, vaihdettavat kulutusosat ja hyväksymiskriteerit. Sykli sisältyy muotin käytännön käyttöikään vain niin kauan kuin työkalu tuottaa sovitut mitta- ja ulkonäkövaatimukset täyttäviä osia. Ota yhteyttä Moldieen keskustellaksesi suunnitteluinsinööritiimimme kanssa hartsistasi, vuosituotantomäärästäsi, muotin käyttöikätavoitteesta ja työkalutarpeistasi.







