
Muovin ruiskutusmuovaus alkoi 1800-luvun lopulla, jotta tarkat muoviosat saatiin luotua nopeasti ja tehokkaasti. Tämä prosessi loi muoviteollisuuden ja muutti sitä, kuinka päivittäisiä esineitä, kuten leluja, kontteja ja autonosia, valmistettiin.
Tässä blogissa tutustut muovin ruiskutusmuovauksen historiaan, joka auttaa sinua ymmärtämään, miten se muokkaa ympäröivää maailmaa ja miksi se on niin laajalti käytetty.
Tienraivaajat ja varhaiset innoittajat
Muovin ruiskutusmuotiteollisuuden alkutyö muokkasi muovimateriaalin tulevaisuutta. Avainhenkilöt ja teollisuuden muutokset johtivat uusiin koneisiin, parempiin materiaaleihin ja kasvavaan käyttöön tuotteissa.
Johnin ja Isaiah Hyattin keksintö
Muoviruiskutusmuoti on peräisin John Wesley Hyattilta ja hänen veljeltään Isaiah Hyattilta, joka keksi ensimmäisen muottikoneen vuonna 1872. Heidän koneensa käytti mäntää, jolla selluloidi pakotettiin muottiin. Tämä oli ensimmäinen kerta, kun muoviosia voitiin tehdä suurina määrinä päivittäin.
Hyattin veljekset on tilannut biljardipallovalmistaja, joka etsii vaihtoehtoa norsunluulle, koska norsukannan lasku nosti norsunluutuotteiden kustannuksia. Vaikka heidän selluloidinen biljardipallonsa eivät olleet täydellinen seuraaja, koska ne olivat taipuvaisia räjähtämään kovalla iskulla, ne kuitenkin osoittivat synteettisten materiaalien potentiaalin.
Veljesten ensimmäinen kone oli suhteellisen yksinkertainen. Se koostui lämmitetystä sylinteristä, männästä, jota käytettiin usein käsivipulla, ja puristimesta, joka piti kaksiosaisen muotin kiinni. Prosessi oli työläs ja lämmitys epätasainen, mutta se oli mullistava lähtökohta. Sitten he siirtyivät tekemään nappuloita, kamoja ja muita pieniä esineitä. Hyattien kone asetti standardin varhaiselle muovintuotantoprosessille.
Hyattin veljesten eteneminen
John Wesley Hyatt tunnusti alkuperäisen muotoilunsa rajoitukset ja jatkoi innovointiaan. Hän kehitti ja patentoi monikaistamuotin, joka mahdollisti useiden identtisten osien samanaikaisen valmistamisen yhdessä syklissä. Hän myös kokeili erilaisia jäähdytysmenetelmiä lyhentääkseen sykliaikoja. Nämä mullistavat parannukset olivat ratkaisevan tärkeitä ruiskumuotin kaupallisen elinkelpoisuuden vakuuttamiseksi.
Hyattin veljesten yritys menestyi tuottaen biljardipallojen lisäksi laajan valikoiman selluloidituotteita hammaslevyistä ja pianon avaimista paidan kauluksiin ja käsirautoihin, jotka olivat tunnetusti tulenarkoja mutta valtavan suosittuja.
Plastiikkateollisuuden kehitys
1800-luvun lopulla ja 1900-luvun alussa muut keksijät ja yritykset alkoivat käyttää ja parantaa Hyattin veljesten konetta. Toimialat näkivät muoviosien edut, kuten edulliset kustannukset ja kyvyn luoda uusia muotoja.
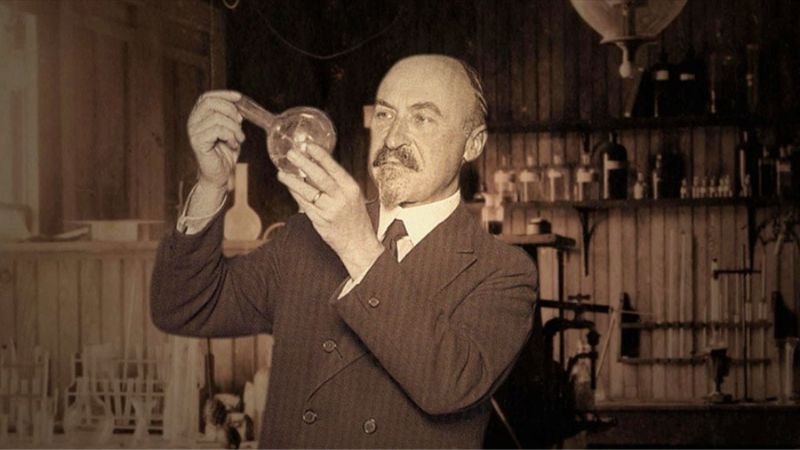
Keskeinen hetki tuli vuonna 1909 Leo Baekelandin keksimällä bakeliitilla. Tämä oli ensimmäinen todellinen synteettinen muovi, joka ei sisällä luonnossa esiintyviä molekyylejä. Bakeliitilla oli termostaatti, joka kovettui kuumennettaessa pysyvästi, ja sillä oli erinomainen sähköinen johtamattomuus ja lämmönkestävyys. Baekeland keksi myös erikoisen ruiskumuovauskoneen, jolla hän prosessoi uutta materiaaliaan. Bakelizer-koneen patentti ja itse materiaali avasivat täysin uudet markkinat erityisesti nopeasti kasvavalla sähkö- ja autoteollisuudella, jolla oli varaosia, kuten jakelijoiden korkkeja, radiokaappeja ja puhelinkoppeja.
1920- ja 1930-luvuilla kehitettiin uusia kestomuoveja, kuten polystyreeni ja polyvinyylikloridi (PVC), joita voitiin sulattaa ja muotoilla toistuvasti uudelleen. Tämä mahdollisti muovijätteen kierrättämisen suoraan tehtaassa. Arthur Eichengrün kehitti samaan aikaan vuonna 1903 ja 1939 muovin ruiskuvaluun sopivia liukenevia selluloosa-asetaatin muotoja, kuten Cellit ja Cellon. Ne tarjosivat muovista vähemmän syttyvän jauhemuodon, jota voitiin käsitellä ruiskuvalulla.
Tänä aikana BASF:n saksalaiset kemistit aloittivat myös uraauurtavan ruuvipuristimien käytön pehmitinmateriaaleissa. Tämä käsite olisi myöhemmin kriittinen ruiskumuovauksen valmistusprosessin kannalta. Vaikka mäntäkoneet pysyivät hallitsevassa asemassa, vaihe oli asetettu suureen teknologiseen harppaukseen. Halpojen, massatuotettujen kulutustavaroiden kysyntä sotien välisenä aikana vauhditti suurempien, automatisoidumpien mäntäkoneiden rakentamista, vaikka ne kuitenkin kamppailivat ruiskutuslämpötilan ja sulan muovin johdonmukaisuuden kanssa.
Teknologian kehittyessä koneilla pystyttiin valmistamaan suurempia ja tarkempia osia. Kuluttajat alkoivat nähdä muovituotteita yhä useammissa käyttökohteissa, autoista elektroniikkaan. Ruiskuvalun yleistyminen teki muovien valmistuksesta ja ruiskuvalupalveluista huomattavasti tavallisempia 1900-luvun puoliväliin mennessä.
Laajennus toisen maailmansodan aikana
Toisen maailmansodan aikana muovin ruiskutusmuotoituksesta tuli nopeasti tärkeä prosessi. Voimme havaita suuria edistysaskeleita sotaa tukevissa materiaaleissa ja valmistusmenetelmissä.
Materiaali-innovointi massatuotantoon
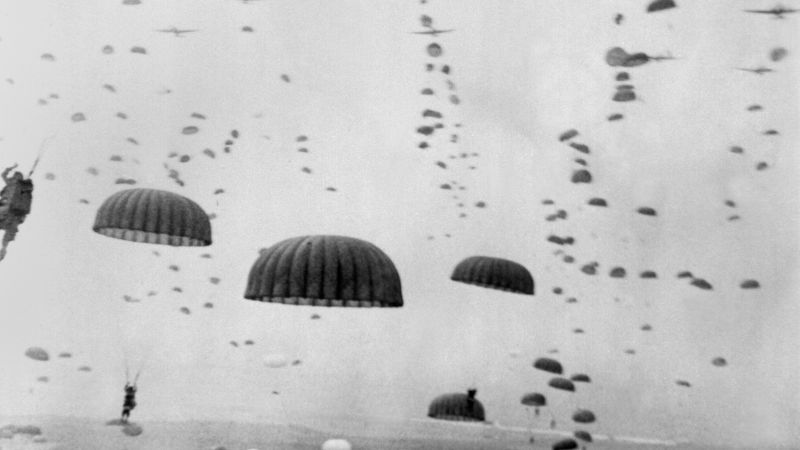
Sotaponnistelut lisäsivät merkittävästi vaatimuksia uusille materiaaleille, joilla oli erityisominaisuuksia. Juuri ennen sotaa keksitty Nylon joutui nopeasti pois suunnitellusta käytöstään sukissa, jotta hänestä tuli kriittinen materiaali laskuvarjoille, köysille ja laakereille. Akryylit tarjosivat särkymättömän vaihtoehdon lentokoneiden kanooteille. Brittikemistien vahingossa 1930-luvulla löytämä polyeteeni tuli välttämättömäksi tutkakaapeleiden eristämiseksi, mikä antoi Alliedin joukoille merkittävän teknisen edun.
Ruiskutusmuovausprosessi sopi täydellisesti tuhansiin olennaisiin komponentteihin tarvittavalla yhtenevyydellä ja nopeudella. Tämä ajanjakso kiihdytti polymeeritiedettä ennennäkemättömällä tavalla ja laajensi muovituotantoa nopeasti.
Ruiskulla valettujen osien tarkkuus osoittautui elintärkeäksi monimutkaisten puolustustarvikkeiden kannalta. Esimerkiksi tykistöammusten lähisytytyslangat vaativat pieniä, täydellisesti muodostuneita muovikomponentteja hauraiden elektronisten mekanismiensa majoittamiseksi. Muovailun tarjoama koostumus oli paljon parempi kuin muut valmistusmenetelmät, kuten koneistus tai kompressiomuotit. Tämä aikakausi naulasi yhteen sotilasteollisuuden ja muoviteollisuuden välisen suhteen, joka olisi yhteistyö, joka jatkaisi innovointia vielä vuosikymmeniä.
Tehdasteollisuuden rooli
Sota vauhditti myös muotinvalmistustekniikoiden kehitystä. Uusien osien nopea tuotanto edellytti nopeampaa ja kestävämpää muottien valmistusta. Tämä lisäsi parempien työkaluterästen käyttöä ja tarkempaa koneistusta. Muoviosien suuren kysynnän vuoksi myös valmistettavuuden huomioivasta suunnittelusta tuli tärkeää: insinöörien oli suunniteltava osat niin, että ne voitiin valmistaa tehokkaasti ja luotettavasti ruiskuvalukoneilla. Suunnittelussa oli huomioitava esimerkiksi seinämän paksuus, ripojen rakenne ja syöttöaukkojen sijainti. Tästä ajattelutavasta tuli pysyvä osa teollista suunnittelua.
Myös metallista siirryttiin selvästi muoviin teräspulan kasvaessa. Valmistajat luottavat siihen, että muottien valmistusprosessi tekee osia, jotka sopivat tiukkoihin toleransseihin ja joiden laatu on yhtenäinen. Tämä on elintärkeää esimerkiksi viestintävälineille ja lääkinnällisille laitteille.
Sodan loputtua muovin tuotantoon rakennettu massiivinen teollisuuskapasiteetti suuntautui kulutushyödykkeisiin. Valmistajista, jotka olivat hioneet puolustusvoimille karujen ja luotettavien muoviosien valmistustaitoa, tuli tämän asiantuntijuuden avulla edullisia tuotteita kotia varten. Tämä johti 1950- ja 60-lukujen ”muovikauteen”, jossa ruiskumuokatut muoviesineet – tupperware-astioista ja leluista kodinkoneisiin ja huonekaluihin – tulivat modernin elämän symboleja.
Plastiikkaruiskeen muokkauksen nykyhistoria
Ruiskumuovauskoneet ovat muuttuneet paljon ajan myötä. Varhaiset mallit käyttivät yksinkertaisia malleja, mutta myöhemmin koneet toivat uutta teknologiaa, joka teki tuotannosta nopeampaa ja tehokkaampaa.
Plungerista puristinruuviruiskukoneisiin
Ensimmäiset 1800-luvun lopulla keksityt ruiskumuovauskoneet käyttivät mäntäjärjestelmää. Muovikuulat kuumennettiin pehmeiksi, sitten mäntä työnsi sulaneen muovin muottiin. Nämä koneet olivat yksinkertaisia, mutta niissä oli ongelmia.
Männän perusongelmana oli sulan homogenointi. Sylinterin lämmitettyjä seiniä lähinnä oleva muovi ylikuumentuisi ja hajoaisi usein ruiskutusprosessin aikana, kun taas keskellä oleva materiaali ei ehkä sulaisi kokonaan. Tämä johti osiin, joissa oli näkyviä sointumerkkejä, heikkoa rakenteellista eheyttä ja värieroja. Osaksi sylinteriin lisättiin ”torpedo” tai ”levitin”, joka auttoi ohjaamaan muovin virtaa lämmitettyihin seiniin, mutta se oli epätäydellinen ratkaisu. Männänkoneen rajoitteet olivat pullonkaula, jolla päästiin korkeampaan laatuun ja monimutkaisempiin osiin.
Merkittävä parannus tuli ruuviruiskutusmuovauskoneen käyttöönotolla. Iskuruuvin keksimisen takana ovat laajalti amerikkalaiset keksijät H. G. De Mattia ja James Watson Hendry, jotka rakensivat ensimmäiset prototyypit 1940- ja 50-luvulla. Hendryn työ oli erityisen vaikuttavaa. Hänen muotoilunsa salli ruuvin suorittaa kaksi tehtävää: ensin se pyörisi ruokkimaan, sulattamaan ja homogenoimaan muovihartsia tynnyrin etuosassa (prosessia kutsutaan pehmittelyksi). Sitten koko ruuvi siirtyisi eteenpäin kuin mäntä, jotta valmis sulaisi muottionteloon. Tämä iskunvaimennin oli pelinvaihtaja. Se tarjosi paljon johdonmukaisemman ja yhdenmukaisemman sulamisen, joka kääntyi suoraan korkeampaan osaan laatua ja vähemmän vikoja.
Ruuviruiskutusmuovauskoneiden avulla on voitu luoda monimutkaisempia muoviosia, joissa on enemmän tarkkuutta ja vähemmän jätettä. Voit käyttää myös laajempaa muovivalikoimaa.
James Watson Hendryn perintö
James Watson Hendry ei pysähtynyt iskunvaimentimeen, itse asiassa hän piti vauhtinsa ja hänestä tuli lopulta yksi muovimuotiteollisuuden johtavista hahmoista. 1970-luvulla hän kehitti ensimmäisen kaasuavusteisen ruiskutusmuotiprosessin, joka mahdollisti monimutkaisten, onttojen osien luomisen mahdollisimman pienellä kutistumisella ja sotasivulla. Kun hän kuoli 94-vuotiaana vuonna 2014, hän omisti yli 80 patenttia muovinkäsittelyteknologioihin.
Tämä innovaatio osoitti, että koneiden kehitys mahdollisti täysin uudenlaisten tuotteiden suunnittelun. Lisäksi suljetun säätöpiirin ohjausjärjestelmien käyttöönotto 20. vuosisadan jälkipuoliskolla toi prosessiin ennennäkemätöntä tarkkuutta. Anturit pystyivät seuraamaan painetta ja lämpötilaa reaaliajassa ja tekemään pieniä säätöjä koneen hydrauliikkaan ja lämmittimiin, jotta tuotantosarja pysyi täysin tasalaatuisena.
Merkittävä seuraava muutos oli täyssähköisten ruiskuvalukoneiden kehittäminen. Perinteiset koneet käyttivät hydraulista käyttövoimaa, joka oli tehokas mutta altis vuodoille, energiatehottomuudelle ja öljyn lämpötilavaihteluille. Täyssähköisissä koneissa servomoottorit ohjasivat jokaista liikettä. Nämä koneet tulivat kaupallisesti kannattaviksi 1980- ja 90-luvuilla, ja ne tarjosivat paremman tarkkuuden, hiljaisemman toiminnan, puhtaamman tuotantoympäristön (ei hydrauliöljyä) sekä merkittäviä energiansäästöjä — usein jopa 60% pienemmän energiankulutuksen. Siksi ne sopivat erinomaisesti tarkkuutta vaativille aloille, kuten lääkinnällisten laitteiden valmistukseen.
Muoviruiskeen muokkaus tulevaisuudessa
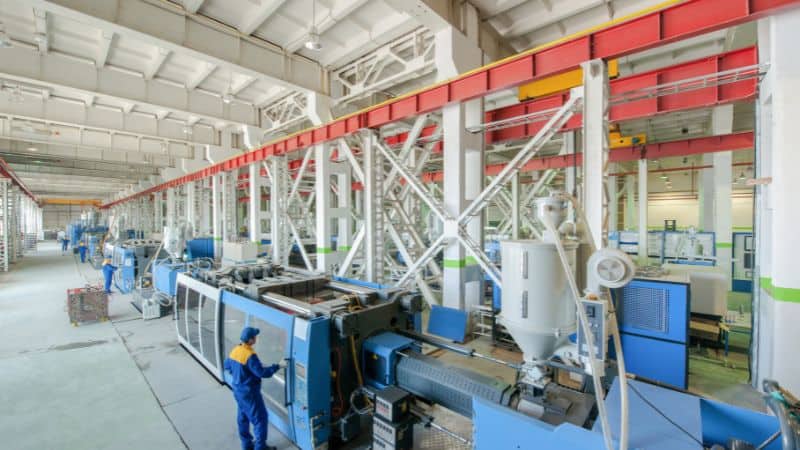
Nykyään ruiskumuovauskoneiden eturintamassa on Industry 4.0 -periaatteiden integrointi. Nykyaikaisissa koneissa on pitkälle kehitettyjä seurantajärjestelmiä, jotka keräävät valtavia määriä dataa jokaisesta kuvasta. Tätä dataa voidaan käyttää ennakoivaan ylläpitoon, laadunvarmuuteen ja tuotannon tehokkuuden optimointiin. Tulevaisuus osoittaa kohti täysin kytkettyjä ”älytehtaita”, joissa ruiskumuovauskoneet säätävät itsenäisesti parametrejaan kompensoidakseen materiaalin vaihteluja tai ympäristömuutoksia, varmistaen täydellisen osan laadun ihmisten vähäisellä puuttumisella.
Usein kysytyt kysymykset
Osaatko kuvailla erilaisia ruiskutusmuovaustekniikoita?
Injektointimuovausta löytyy useita päätyyppejä. Perinteinen injektointimuovaus on yleisin menetelmä, ja siinä käytetään yksittäistä ontelomuottia identtisten osien tuottamiseksi.
Päällevalussa kaksi tai useampia materiaaleja yhdistetään muovausprosessin aikana. Menetelmä soveltuu esimerkiksi tuotteisiin, joissa tarvitaan pehmeä ote tai useita materiaalikerroksia.
Lisää muottimuottiin metallia tai muita komponentteja ennen muovin ruiskuttamista sen ympärille. Tämä prosessi on yleinen elektroniikkaosien ja kierteitettyjen inserttien valmistamisessa.
Mikroinjektiomuovaus tekee hyvin pieniä, tarkkoja komponentteja, usein elektroniikkaan tai lääkinnällisiin laitteisiin. Rakenteellinen vaahtomuovaus käyttää puhallusainetta luodakseen osia, joissa on kiinteä kuori ja vaahtoydin.
Mitkä ovat keskeisiä innovaatioita, jotka ovat muokanneet modernia ruiskumuovausteollisuutta?
Tietokoneavusteinen suunnittelu (CAD) ja valmistus (CAM) ovat parantaneet muottien valmistuksen tarkkuutta. Muotit voidaan nyt valmistaa nopeammin ja vähäisemmin virhein.
Monet tehtaat ovat siirtyneet kylmäkanavista kuumakanavajärjestelmiin. Muovi pysyy niissä sulana ja valmiina seuraavan kappaleen valmistukseen, mikä vähentää materiaalihukkaa.
Sähköllä toimivat ruiskumuovauskoneet ovat korvanneet joitakin perinteisiä hydraulikoneita. Nämä sähkökoneet kuluttavat vähemmän energiaa ja tarjoavat enemmän hallintaa muottiprosessille.
Parannetut anturit ja prosessien seurantateknologia auttavat hallitsemaan painetta ja lämpötilaa tarkemmin, mikä auttaa parantamaan laatua ja alentamaan vikamääriä.







