
Ruiskutusmuovaus on valmistusprosessi, joka luo muoviosia ruiskuttamalla sulaa materiaalia muottiin. Yksi olennainen osa tätä prosessia on muovinen pyörre, joka on ratkaisevan tärkeä muoviosien onnistuneelle luomiselle. Usein polystyreeni- tai polyvinyylikloridista valmistettu pyörre toimii kulkukanavana, jonka kautta nestemäinen aine pääsee muottiin ja suuntaa tiensä kohtaan, jossa se kiinteytyy.
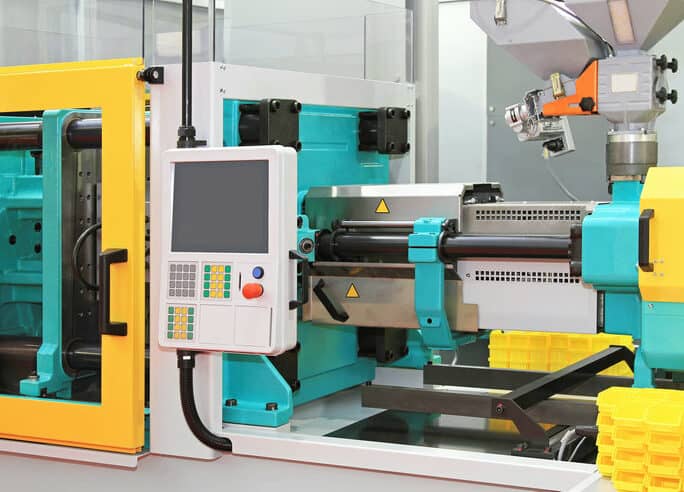
Muovisen syöttökanavan tehtävän ymmärtäminen on tärkeää muovattujen kappaleiden tehokkaassa suunnittelussa ja valmistuksessa. Syöttökanava yhdistyy tavallisesti jakokanavien ja syöttöaukkojen verkostoon, joka ohjaa sulan materiaalin muottipesiin. Kun syöttökanava sijoitetaan kappaleen paksuimpaan kohtaan, muottipesä voi täyttyä tehokkaasti ja esimerkiksi huokosten, painumien ja vääntymien riski pienenee.
Keskeiset huomiot
- Plastiikka on välttämätöntä, jotta sula aine ohjataan ruiskumuottiin ruiskutusmuovauksessa.
- Sumu yhdistyy juoksijoihin ja portteihin hallitakseen materiaalivirtaa ja optimoidakseen osan laatua.
- Paikantaminen muottituotteen paksuimpaan osaan minimoi viat ja parantaa tehokkuutta.
Ymmärryksen ja sen roolin ymmärtäminen
Ruiskumuovauksessa sulan muovin ohjaaminen muottikammioon on ratkaisevaa. Se on käytävä, joka yhdistää ruiskukoneen suuttimen muottionteloon. Ruisku varmistaa sulan muovin virtaamisen tehokkaasti ja tehokkaasti, minimoi virheet ja tuottaa johdonmukaisen lopputuotteen.
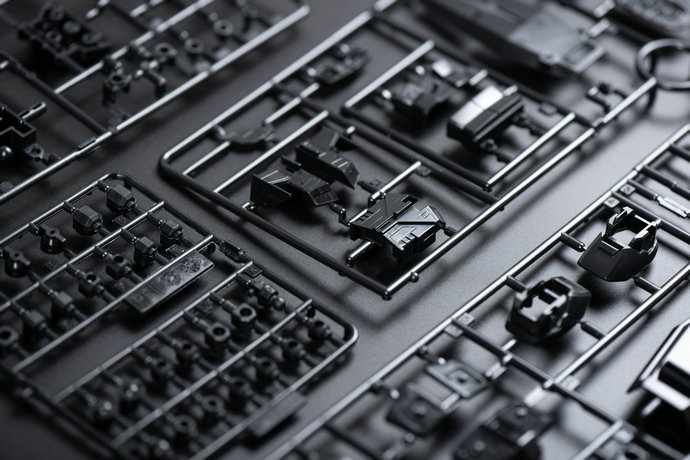
Syöttökanava toimii yhdessä muiden osien, kuten jakokanavien ja syöttöaukkojen, kanssa. Jakokanava johtaa sulan muovin syöttökanavasta muotin kuhunkin pesään. Näin muovi virtaa hallitusti jokaiseen osaan, mikä auttaa täyttämään ja muodostamaan kappaleet oikein.
Putken halkaisijaa määriteltäessä on tärkeää ottaa huomioon muottiosan koko ja paksuus. Läpimitan tulisi olla riittävän suuri sulan muovin virtaamiseen, mutta ei niin suuri, että se aiheuttaisi liiallista painetta ja vikoja. Se on tyypillisesti suunniteltu kaventumaan, kaventumaan asteittain loppua kohti, jotta se auttaa vähentämään käytetyn materiaalin määrää ja tasoittamaan virtausta.
Ruiskupensas on toinen kriittinen komponentti, kun sitä käytetään. Se on suunniteltu suojaamaan pyörrettä ja säilyttämään oikea linja muottiin nähden. Se on tavallisesti kiinnitetty kahdella pultilla, jotta estetään korkeiden ruiskutuspaineiden aiheuttama hajoaminen. Lisäksi pyörrepensas auttaa varmistamaan sulan muovin tarkan ja johdonmukaisen ruiskutuksen muottiin.
Ruiskutusmuokkaus ja pyörre
Injektointimuovauksen aikana sulaa muovia virtaa ruiskutusyksikön ja muottiontelon välisen aukon, kanavan tai käytävän kautta. Se toimii sulan materiaalin pääasiallisena sisääntulopaikkana valuttaessa muotin reikiin.
Prosessin aikana ruiskutusyksikkö kuumentaa muovimateriaalin sulaksi. Sen jälkeen materiaali pakotetaan syöttöholkin läpi, joka ohjaa virtauksen muotin pesiin. Kun materiaali jäähtyy ja jähmettyy, se saa muotin suunnitelmassa määritellyn osan muodon.
Optimoimalla pyörresuunnittelua ja -paikkaa voit lyhentää kiertoaikaa, minimoida materiaalijätettä ja estää osaviat, kuten vääristymät tai nielujäljet, jotka voivat syntyä, kun materiaali ei täytä reikiä tasaisesti.
Pidä syöttöholkkia ja muotin pesää suunnitellessasi mielessä seuraavat seikat:
- Särjen sijainti: Aseta reikä osan paksuimpaan osaan, jotta se täyttää aukon tehokkaasti ja estää aukot tai viat.
- Spruen halkaisija: Varmista, että spruen koko on riittävän suuri, jotta se mahdollistaa riittävän virtauksen, mutta ei niin suuri, että se aiheuttaa liiallista paineenlaskua tai kutistumista.
- Kierteen pituus: Säädä täplän pituus niin, että se tasapainottaa injektiopainetta ja minimoi materiaalin jäätymisriskin tai lyhyet laukaukset.
Käsittelemällä näitä tekijöitä voit onnistuneesti sisällyttää suihkeen injektiomuovausprosessiin ja saavuttaa korkealaatuisia muoviosia. Muista, että suihkeen ensisijainen tehtävä on helpottaa sulan muovin sulaa ja tehokasta virtaamista injektiolaitteesta muottionteloon. Kiinnitä siis tarkkaa huomiota ruiskun muotoiluun ja mittoihin, jotta voit varmistaa, että ruiskumuotit onnistuvat.
Muovikuulan suunnittelu ja muotoilu
Tässä jaksossa saat tietoa ruiskumuotituksessa käytettävän muovin suunnittelusta ja muodostumisesta.
Ensinnäkin on tärkeää varmistaa, että sulan muovimateriaalin virtaus on suunniteltu parhaalla mahdollisella tavalla. Kuono tarvitsee luonnoksen tai pienen kulman helpottaakseen sen vapautumista muotista kiinteytyksen jälkeen.
Mitä laajempi luonnos on, sitä helpompi se on poistaa muotista. Laatiminen auttaa myös vähentämään vastusta täyttövaiheessa, jolloin sulaa muovia virtaa tasaisemmin.
Kun sula muovi tulee muottiin, se virtaa syöttökanavasta yksittäisiin muottipesiin jakokanavajärjestelmän kautta. Järjestelmä on suunniteltava huolellisesti, sillä se vaikuttaa valettujen kappaleiden laatuun ja tasalaatuisuuteen.
Haluttu materiaalin jakautuminen voidaan saavuttaa esimerkiksi reuna-, viuhka- tai tunnelisyöttöaukoilla. Syöttöaukot poikkeavat kooltaan ja muodoltaan, joten käyttökohteeseen sopivan tyypin valinta on tärkeää.
Esimerkiksi reunaportit ovat ohuita ja kapeita, mikä varmistaa siistin ja saumattoman eron muottiosan ja reunan välillä. Toisaalta tuuletinporteissa on leveämpi aukko, joka mahdollistaa sulan muovimateriaalin tasaisemman kulun.
Tämä johtaa siihen, että muottien reikiä täytetään tasaisemmin, mikä vähentää materiaalin kutistumisen tai vääristymisen todennäköisyyttä. Tunnelin portteja käytetään tyypillisesti monimutkaisempien tai herkempien osien muovaamisessa, koska ne mahdollistavat sulan muovimateriaalin virtauksen tarkan hallinnan.
Muovimateriaalin kiinteytymistä ripsissä tulisi harkita myös suunnitteluprosessin aikana. Muottiin tulisi liittää oikeat jäähdytyskanavat, jotta materiaali jäähtyy sopivasti. Näin estetään vikoja ja parannetaan loppuosan kokonaislaatua.
Syöttökanava- ja jakokanavajärjestelmät
Ruiskumuotituksessa sprue rolling system on ratkaiseva sulan muovimateriaalin jakamisessa koko muottiin ja päätyy lopulta kumpaankin reikään.
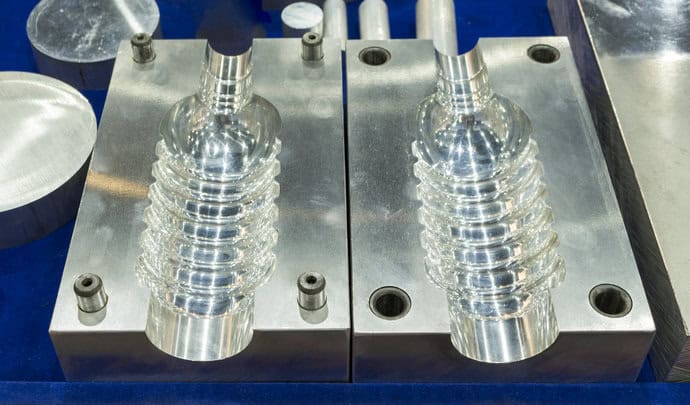
Kun sula muovi menee syöttöholkin kautta muottiin, se virtaa jakokanaviin. Jakokanavat kuljettavat materiaalin porteille. Portit toimivat aukkoina, joiden kautta muovi pääsee hallitusti jokaiseen pesään. Portit ja jakokanavat edistävät tasaista ja tasapainoista virtausta, mikä auttaa varmistamaan tuotteiden yhdenmukaisen laadun.
Syöttöholkki- ja jakokanavajärjestelmissä on erityyppisiä portteja ja jakokanavia. Esimerkiksi alajakokanava voi haarautua pääjakokanavasta ja mahdollistaa materiaalin jakautumisen tarkemman hallinnan monipesäisissä muoteissa.
Aliohjainten käyttö helpottaa tankkausprosessin hienosäätöä, lyhentää sykliaikaa ja parantaa kokonaismuokkaustehokkuutta.
Syöttöholkki- ja jakokanavajärjestelmää suunniteltaessa on tärkeää varmistaa virtauksen tasapaino. Tämä tarkoittaa, että sulan materiaalin tulisi saapua jokaiseen muottipesään samanaikaisesti, samalla paineella ja tilavuudella. Näin kaikki muotin osat täyttyvät tasaisesti ja jäähtyvät yhdenmukaisesti.
Syöttökanava- ja jakokanavajärjestelmässä huomioitavia tekijöitä:
- Jakokanavien mitat: halkaisija, pituus ja muoto on suunniteltava huolellisesti, jotta virtaus pysyy tasapainossa ja painehäviö pienenä.
- Syöttöaukon tyyppi ja koko: valitse käyttökohteeseen sopiva syöttöaukko kappaleen rakenteen, materiaalin ja halutun virtausominaisuuden perusteella. Varmista, että koko mahdollistaa tasaisen materiaalivirtauksen.
- Tasapainoinen virtaus: optimoi syöttökanava ja jakokanavat, jotta virtaus jakautuu tasaisesti kaikkiin muottipesiin ja täyttö sekä jäähdytys ovat yhdenmukaisia.
Tehokas syöttökanava- ja jakokanavajärjestelmä on tärkeä onnistuneessa ruiskuvalussa. Kun nämä tekijät huomioidaan, voidaan suunnitella järjestelmä, joka tasapainottaa materiaalivirran ja parantaa valettujen kappaleiden tehokkuutta ja laatua.
Haasteita ja ratkaisuja sprue-suunnittelussa
Laatimien asianmukainen suunnittelu on tärkeää laadukkaiden tuotteiden saavuttamiseksi ja tehokkaan prosessin saavuttamiseksi. Tässä jaksossa käsitellään yhteisiä haasteita hienostosuunnittelussa ja mahdollisissa ratkaisuissa.
Yksi suurimmista haasteista, joita saatat kohdata loistokkaassa muotoilussa, on paineenpudotus. Muovin valuessa läpi pallon, sen nopeutta on hallittava, jotta painehäviö voidaan minimoida ja varmistaa optimaalinen virtausnopeus.
Ratkaisu tähän haasteeseen on valita oikea sprue-koko ja -muoto, joka mahdollistaa optimaalisen virtauksen ja vähentää vastustuskykyä.
Toinen ongelma, joka voi syntyä, on liian pieni määrä ruuvia, mikä johtaa huonoon ulostuloon ja aukkojen muodostumiseen valmiisiin osiin. Ongelman käsittely vaatii tarvittavan materiaalimäärän huolellista laskemista ja suihkesuunnittelun säätämistä niin, että se mahtuu siihen. Asianmukainen ulostulojärjestelmä estää osan muodonmuutoksen ja varmistaa tasaisen jäähtymisen koko osassa.
Aineen virtauksen sääteleminen suikaleessa voi myös auttaa välttämään nielujäljet ja poimut injektoiduissa osissa.
Virtausnopeutta voidaan säätää optimoimalla syöttökanavan halkaisija, jakokanavien koko ja syöttöaukon sijainti.
Materiaalijätteestä ja kestävyydestä voidaan todeta, että mallistolla on merkittävä rooli. Suunnittelun optimointi voi vähentää resursoitavan materiaalin määrää, mikä säästää resursseja ja parantaa tehokkuutta. Kylmäjuoksujärjestelmän käyttöönotto helposti säädettäville materiaaleille voi myös vähentää jätettä.
Käsittelemällä näitä asioita asianmukaisin muotoilun säädöin ja optimoimalla voit varmistaa laadukkaiden muoviosien tuotannon ja parantaa ruiskutusmuovauksen kokonaistehokkuutta.
Usein kysytyt kysymykset
1. .Millaisia juoksijoita ruiskumuotituksessa on?
Ruiskuvalussa on kaksi pääasiallista jakokanavatyyppiä: kylmä- ja kuumakanavat. Kylmäkanavat ovat yksinkertaisia muotin sisäisiä kanavia, jotka ohjaavat sulan muovin syöttöholkista muottipesään. Ne voidaan valmistaa samasta materiaalista kuin muotti, joten ne jäähtyvät muovin jähmettyessä ja helpottavat osan irrottamista muotista.
Kuumakanavat ovat puolestaan monimutkaisempia järjestelmiä, jotka pitävät sulan muovin halutussa lämpötilassa sen kulkiessa syöttöholkista muottipesään. Niissä on tavallisesti lämmittimiä tai lämmityselementtejä, jotka ylläpitävät tasaista lämpötilaa. Tämä vähentää materiaalihukkaa ja parantaa prosessin kokonaistehokkuutta.
2. Miten syöttökanava eroaa jakokanavasta muovausprosessissa?
Sekä syöttökanava että jakokanava kuljettavat sulaa muovia ruiskuvaluprosessissa, mutta niiden tehtävät ovat erilaiset. Syöttökanava on ensimmäinen, pystysuuntainen kanava, joka yhdistää ruiskuvalukoneen suuttimen muottiin.
Jakokanava on kanava, joka jakaa muovin useisiin pesiin tai muotin eri osiin. Syöttöholkki toimii sulan muovin sisääntulokohtana, kun taas jakokanavan päätehtävänä on jakaa materiaali tasaisesti koko muottiin.
3. ja nbsp; Mikä rooli Spruella on roolissa?
Valaistettaessa ruuvi on samanlainen kuin sen tehtävä ruiskumuotituksessa. Se on se pystykulku, jonka kautta nestemäinen materiaali, kuten sula metalli tai muovi, tuodaan muottiin. Ruisku luo valutuspolun, jonka kautta materiaali pääsee muottionteloon, varmistaen, että muotti täyttää tasaisesti ja että viimeisessä osassa ei ole vikoja eikä ilmakuplia. Tämä poistaa ylimääräisen materiaalin ja jätteen.
Monissa valuprosesseissa sprue auttaa myös ohjaamaan sulan materiaalin virtausta ruiskutuskoneen suuttimen läpi, mikä tekee siitä kriittisen komponentin korkealaatuisten valettujen osien luomisessa.
4. ja nbsp; Mikä on sprue muodon merkitys?
Ruiskun muoto vaikuttaa merkittävästi ruiskutusmuotin tehokkuuteen ja laatuun. Hyvin suunnitellun ruiskun tulisi vähentää materiaalijätettä, helpottaa sulan muovin tasaista kulkua sekä vähentää vikojen, kuten tyhjiöiden, nielujen jälkien ja sotasivujen riskiä viimeisessä osassa. Tavallisesti olisi parasta, että ruiskun sijoittaminen paksuimpaan osaan mahdollistaisi ontelon tehokkaan täyttämisen. Kartiomainen tai kartiomainen muoto voi auttaa minimoimaan paineen, kun materiaali virtaa roiskeen läpi, mikä varmistaa tasaisemman ja hallitumman ruiskutusprosessin.
5. Miten muotin syöttöholkki toimii?
Muotin syöttöholkki on ruiskuvaluprosessin keskeinen osa, joka yhdistää ruiskuvalukoneen suuttimen muotin jakokanavajärjestelmään. Se muodostaa rajapinnan koneen suuttimen ja syöttöholkin välille, mahdollistaa tiiviin liitoksen ja ehkäisee vuotoja sekä materiaalihävikkiä.
Syöttöholkki varmistaa, että sula muovimateriaali siirtyy tehokkaasti ja tarkasti ruiskuvalukoneen suuttimesta muotin syöttöholkkiin. Tämä vähentää hukkaa ja varmistaa, että materiaali saapuu muottipesään osien optimaalisen valmistuksen edellyttämässä tilassa.
Tilaa muoviosia irtotavarana
Et ole huolissasi muovin laadusta, kun olet tekemisissä meidän kanssamme. Voit tilata meiltä korkealaatuisia ruiskutusmuovausosia. Sijaintistasi riippumatta toimitamme nopeasti sopimuksen mukaan.
Lähetä meille viesti sivuston asiakasyhteyslomakkeen kautta tilataksesi sen tänään.







