
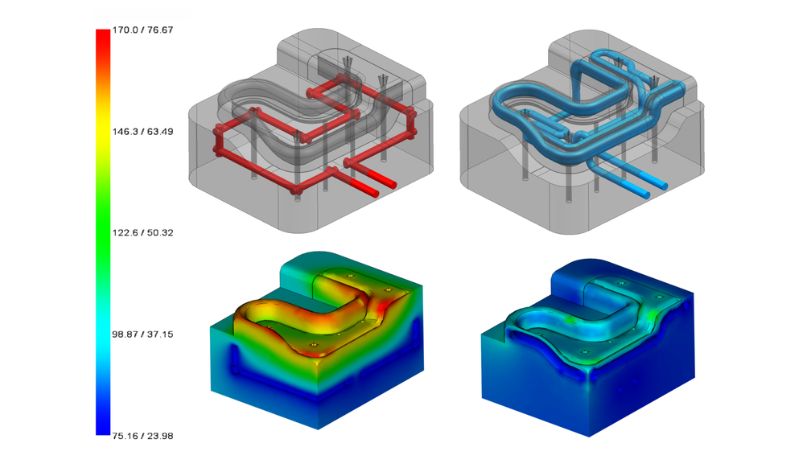
Warum ist die Kühlung einer Form wichtig?
Niedrige Stückkosten im Spritzguss hängen stark davon ab, die Zykluszeit zu verkürzen, die vom Einspritzen des Kunststoffs bis zum Auswerfen des Teils reicht.
Eine effiziente Kühlung ist entscheidend: Die Teile müssen auf 80 % ihrer Wärmeformbeständigkeitstemperatur (HDT) abgekühlt werden, um Verzug und Fehler zu verhindern. Kühlkanäle müssen strategisch angeordnet sein, damit die Wärme durch turbulente Strömung gleichmäßig und schnell abgeführt wird.
Eine schlechte Kühlung kann innere Spannungen, Oberflächenfehler und Maßabweichungen verursachen und letztlich Ausschussquote und Kosten erhöhen.
Die folgende Tabelle hilft Ihnen bei der Auswahl zwischen konturfolgender und herkömmlicher Kühlung:
| Merkmal | Konturfolgende Kühlung | Herkömmliche Kühlung |
|---|---|---|
| Konstruktion | Folgt der Kontur des Formhohlraums und des Formkerns. | Verwendet gerade, gebohrte Kühlkanäle. |
| Kühleffizienz | Sehr effizient; gleichmäßige Kühlung des gesamten Teils. | Weniger effizient; ungleichmäßige Kühlung bei komplexen Geometrien. |
| Zykluszeit | Verkürzt die Zykluszeit deutlich. | Längere Zykluszeit durch weniger effiziente Kühlung. |
| Komplexität | Erfordert eine fortschrittliche Konstruktion und Fertigung (z. B. 3D-Druck). | Einfach und unkompliziert zu konstruieren und zu fertigen. |
| Bauteilqualität | Verringert Verzug, Einfallstellen und Restspannungen. | Höheres Risiko von Verzug und Fehlern bei komplexen Teilen. |
| Anwendungen | Ideal für komplexe Geometrien und die Großserienfertigung. | Geeignet für einfachere Teile und kleine Produktionsmengen. |
| Wartung | Kann eine spezialisierte Wartung erfordern. | Einfacher zu warten und zu reparieren. |
| Materialkompatibilität | Funktioniert mit einer breiten Palette von Materialien. | Funktioniert mit gängigen Materialien. |
| Werkzeugstandzeit | Aufgrund der gleichmäßigen Kühlung potenziell länger. | Kürzere Werkzeuglebensdauer bei Anwendungen mit hoher Belastung. |
Überblick über die konturfolgende Kühlung
Die konturfolgende Kühlung ist ein spezielles Kühlverfahren, das vor allem beim Spritzguss eingesetzt wird.
Im Gegensatz zu herkömmlichen Kühlkanälen, die gerade verlaufen, werden die Kanäle der konturfolgenden Kühlung so ausgelegt, dass sie genau der Form bzw. Geometrie des zu formenden Teils folgen.
Das Grundprinzip ist einfach, aber wirkungsvoll: Werden die Kühlkanäle näher an der Wärmequelle platziert und entlang der Bauteilkonturen geführt, wird die Wärme effizienter übertragen. Die Kanäle entstehen üblicherweise durch additive Fertigung, beispielsweise im 3D-Druck, der komplexe Innenstrukturen ermöglicht.
Das Verfahren heißt konturfolgende Kühlung, weil die Kühlwege dem Bauteildesign tatsächlich folgen, statt das Teil an gerade Kühlkanäle anzupassen. Dadurch wird die Form gleichmäßiger gekühlt, Wärmenester werden reduziert und die Temperatur lässt sich insgesamt besser regeln.
Vorteile der konturfolgenden Kühlung
Zunächst lassen sich die Zykluszeiten deutlich verkürzen. Da die Wärme gleichmäßiger und effizienter übertragen wird, kühlen die Teile schneller ab und können früher ausgeworfen werden.
Auch die Bauteilqualität verbessert sich deutlich. Durch die gleichmäßigere Kühlung treten weniger Fehler wie Verzug, Einfallstellen und innere Spannungen auf. Das führt zu gleichmäßigeren Bauteilmaßen und besseren Oberflächen.
Auch die Produktionseffizienz steigt. Dank kürzerer Zykluszeiten können Sie im selben Zeitraum mehr Teile herstellen und so die Gesamtproduktivität erhöhen.
Ein weiterer Vorteil ist die längere Lebensdauer der Form. Eine gleichmäßigere Kühlung verringert die thermische Belastung der Form und kann dadurch ihre Nutzungsdauer verlängern. Die anfänglichen Kosten für konturfolgende Kühlung sind zwar höher, doch die langfristigen Einsparungen durch kürzere Zyklen und hochwertigere Teile sorgen häufig für eine ausgezeichnete Kapitalrendite.
Herkömmliche Kühlsysteme verstehen
Herkömmliche Kühlsysteme sind seit Jahrzehnten der Branchenstandard im Kunststoffspritzguss.
Sie beruhen typischerweise auf geradlinigen, gebohrten Kanälen, die parallel zur Formoberfläche verlaufen. Diese Kanäle enthalten Wasser oder andere Kühlmittel, die während des Einspritzvorgangs Wärme aus dem geschmolzenen Kunststoff aufnehmen. Das Kühlmittel strömt durch die Kanäle und führt dabei Wärme ab.
Die meisten herkömmlichen Systeme verwenden ein Netz gerader Kanäle, die durch Verschlussstopfen und Verteiler miteinander verbunden sind. Die Konstruktion wird durch die Bohrtechnik begrenzt, mit der nur gerade Wege hergestellt werden können. Wasser tritt durch Einlassöffnungen in die Form ein, strömt durch die Kühlkanäle und verlässt sie durch Auslassöffnungen.
Herausforderungen herkömmlicher Verfahren
Trotz ihrer weiten Verbreitung weisen herkömmliche Kühlsysteme einige erhebliche Einschränkungen auf. Die offensichtlichste Herausforderung besteht darin, dass gerade Kühlkanäle den Konturen komplexer Bauteilgeometrien nicht folgen können. Dadurch wird ungleichmäßig gekühlt und es entstehen Wärmenester in Bereichen, die die Kanäle nicht erreichen.
Mit herkömmlicher Kühlung sind längere Zykluszeiten zu erwarten, da die Wärme weniger effizient abgeführt wird. Teile können unterschiedlich schnell abkühlen, was zu Qualitätsproblemen wie Verzug, Einfallstellen und inneren Spannungen führt.
Ein weiteres Problem ist die eingeschränkte Möglichkeit, Kühlkanäle nahe an kritischen Merkmalen zu platzieren. Bei komplexen Teilen liegen manche Bereiche weit von jedem Kühlkanal entfernt. Diese Distanz verringert die Kühleffizienz und verlängert die Produktionszeiten.
Vergleichende Analyse von Kühlverfahren
Qualität der Endprodukte
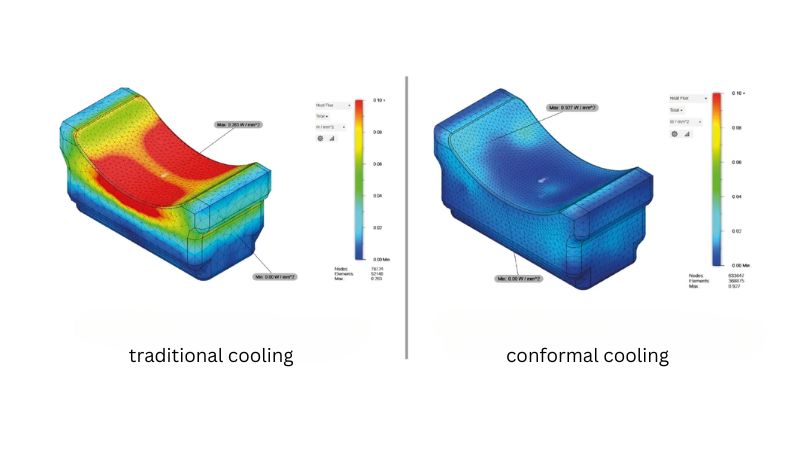
Konturfolgende Kühlkanäle folgen exakt der Bauteilform und sorgen so für eine gleichmäßigere Kühlung in der gesamten Form.
Untersuchungen zeigen, dass bei Teilen mit konturfolgenden Kanälen etwa 160 % mehr Wärme abgeführt wird als bei herkömmlichen Systemen. Dadurch behalten Ihre Teile eine bessere Maßgenauigkeit und Oberflächengüte.
Qualitätsvergleich:
- Konturfolgend: Gleichmäßigere Kühlung, weniger Fehler, bessere Maßhaltigkeit
- Herkömmlich: Ungleichmäßige Kühlmuster, höheres Risiko von Verzug und Einfallstellen
Effizienz der Zykluszeit
Da diese Kanäle der Bauteilgeometrie folgen, führen sie Wärme effizienter ab. Dadurch erreicht Ihre Form die optimale Auswurftemperatur schneller als bei herkömmlicher Kühlung.
Studien zufolge lässt sich die Zykluszeit beim Wechsel zur konturfolgenden Kühlung um 15–40 % verkürzen. Bei der Großserienfertigung führt das langfristig zu erheblichen Produktivitätssteigerungen.
Bei einfachen Teilen kann eine herkömmliche Kühlung ausreichen. Mit zunehmender Komplexität wird der Effizienzunterschied jedoch deutlich größer.
Technologische Fortschritte bei der konturfolgenden Kühlung
Innovationen im 3D-Druck
Mit dem Metall-3D-Druck, insbesondere dem selektiven Laserschmelzen (SLM), lassen sich Formen mit Kühlkanälen herstellen, die exakt der Bauteilform folgen. Mit herkömmlichen Bohrverfahren war das nicht möglich.
Auch die Genauigkeit von 3D-Druckern hat sich verbessert. Moderne Maschinen können Kanäle mit sehr präzisen Abmessungen herstellen, teilweise mit einem Durchmesser von nur 0,5 mm.
Fortschritte in der Werkstoffwissenschaft
Neue Materialien haben die Wirksamkeit und Haltbarkeit der konturfolgenden Kühlung verbessert. Kupferlegierungen mit hoher Wärmeleitfähigkeit können Wärme bis zu 5-mal schneller abführen als herkömmliche Formstähle.
Es sind jetzt Verbundwerkstoffe erhältlich, die eine gute Wärmeübertragung mit ausgezeichneter Verschleißfestigkeit verbinden. Diese Materialien halten in Fertigungsumgebungen länger und bewahren dabei ihre Kühleffizienz.
Oberflächenbehandlungen wie spezielle Beschichtungen helfen, Korrosion und Ablagerungen in den Kühlkanälen zu verhindern. So arbeitet das Kühlsystem länger effizient.
Manche neueren Materialien lassen sich sogar gradieren, das heißt, sie besitzen in verschiedenen Bereichen derselben Form unterschiedliche Eigenschaften. So kann die Formoberfläche besonders verschleißfest sein, während der Bereich nahe den Kühlkanälen eine ausgezeichnete Wärmeleitfähigkeit aufweist.
Diese Werkstofffortschritte machen konturfolgende Kühlsysteme langfristig zuverlässiger und kosteneffizienter.
Fallstudien zur Einführung konturfolgender Kühlung
Anwendungen in der Automobilindustrie
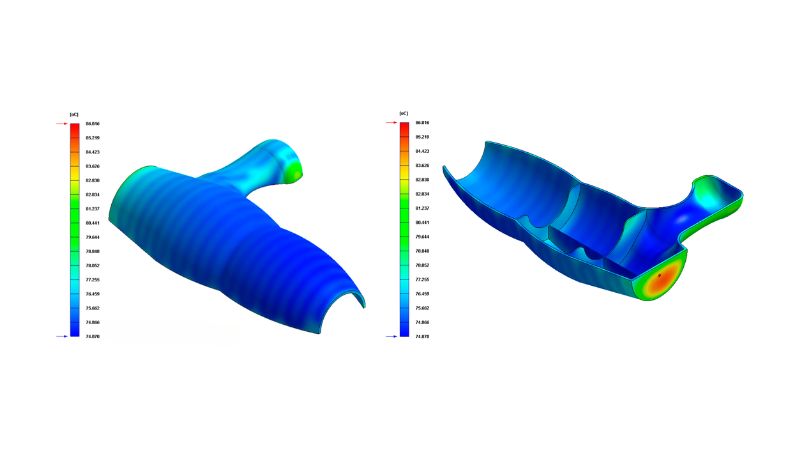
BMW setzte konturfolgende Kühlung in Formen für Motorkomponenten ein und erzielte eine um 28 % kürzere Zykluszeit. Dadurch konnte das Unternehmen täglich mehr Teile fertigen und gleichzeitig hohe Qualitätsstandards einhalten.
Toyota verwendete konturfolgende Kühlkanäle in seinen Armaturenbrettformen. Die Ergebnisse waren beeindruckend:
- 40 % kürzere Abkühlzeiten
- 25 % weniger Verzug bei den fertigen Teilen
- Gleichmäßigere Teilequalität über verschiedene Produktionsläufe hinweg
Die Ford Motor Company berichtete nach der Umstellung auf konturfolgende Kühlung bei der Herstellung von Türverkleidungen von Energieeinsparungen in Höhe von 15–20 %. Die Ingenieure stellten fest, dass die verbesserte Temperaturregelung auch die Ausschussquote um fast ein Drittel senkte.
Bei GM beseitigte die Einführung des Verfahrens für Stoßfängerteile Wärmenester, die zuvor Qualitätsprobleme verursacht hatten. Bei der Anwendung dieser Technologie auf komplexe Automobilteile können Sie ähnliche Verbesserungen erwarten.
Energieverbrauch
Konturfolgende Kühlkanäle verkürzen die Zykluszeit im Vergleich zur herkömmlichen Kühlung um bis zu 40 %.
Wenn Ihre Formen effizienter gekühlt werden, benötigen Spritzgießmaschinen und Kühlsysteme weniger Energie.
Für einen mittelgroßen Fertigungsbetrieb können sich diese Energieeinsparungen auf mehrere Tausend Dollar pro Jahr summieren.
Weniger Materialabfall
Konturfolgende Kühlung sorgt für gleichmäßigere Temperaturen auf den Formoberflächen. Dadurch treten bei den fertigen Produkten weniger Fehler wie Verzug, Einfallstellen und Kurzschüsse auf.
Wenn weniger fehlerhafte Teile entstehen, wird auch weniger Material entsorgt.
Weniger Abfall bedeutet:
- Geringerer Einkauf von Rohmaterialien
- Niedrigere Entsorgungskosten
- Geringere Umweltbelastung
- Bessere Nutzung wertvoller Ressourcen







