
Überblick über das Umspritzen von Einlegeteilen
Beim Umspritzen von Einlegeteilen wird ein vorgefertigtes Teil (das Einlegeteil) in eine Formkavität eingelegt, bevor geschmolzener Kunststoff darum gespritzt wird. Beim Abkühlen und Aushärten verbindet sich der Kunststoff mit dem Einlegeteil zu einem einheitlichen Bauteil.
Einlegeteile können aus verschiedenen Werkstoffen bestehen, darunter:
- Metall (Stahl, Aluminium, Messing)
- Keramik
- andere Kunststoffe
- elektronische Bauteile
Durch dieses Verfahren entsteht eine feste mechanische Verbindung zwischen den Werkstoffen. Der Kunststoff umschließt das Einlegeteil vollständig und schützt das fertige Produkt dadurch vor Feuchtigkeit und Verunreinigungen.
Einer der größten Vorteile besteht darin, dass separate Montageschritte entfallen. Statt Teile zunächst einzeln herzustellen und später zusammenzufügen, erzeugt das Umspritzen von Einlegeteilen ein vollständiges Bauteil in einem einzigen Arbeitsschritt.
Geschichte und Entwicklung
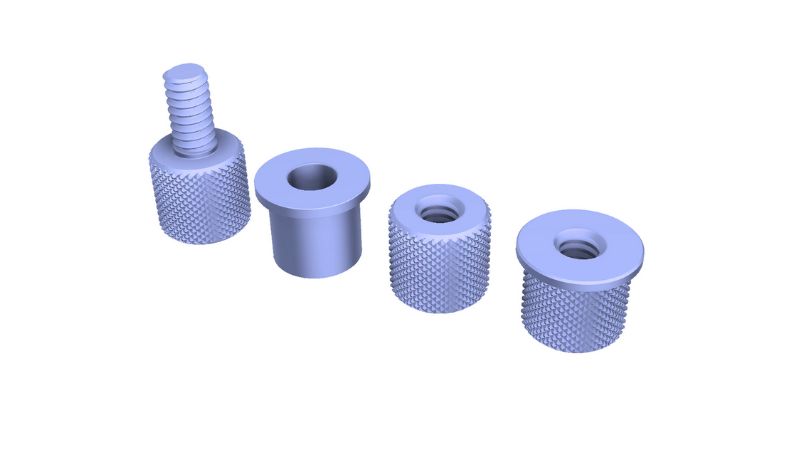
Das Umspritzen von Einlegeteilen kam Mitte des 20. Jahrhunderts auf, als Hersteller nach Möglichkeiten suchten, Kunststoffteile zu verstärken. Die ersten Anwendungen waren einfach und bestanden häufig darin, Gewindeeinsätze aus Metall in Kunststoffgehäuse einzusetzen.
In den 1960er- und 1970er-Jahren wurde das Verfahren mit dem Fortschritt der Spritzgießtechnik weiterentwickelt. Leistungsfähigere Maschinen ermöglichten eine genauere Positionierung der Einlegeteile und komplexere Formkonstruktionen.
Die Automobilindustrie gehörte zu den ersten Branchen, die das Umspritzen von Einlegeteilen in großem Umfang einsetzten. Das Verfahren kam bei Bauteilen zum Einsatz, die sowohl das geringe Gewicht von Kunststoff als auch die Festigkeit von Metall benötigten.
Heute ist das Verfahren deutlich weiterentwickelt. Computergesteuerte Maschinen sorgen für eine präzise Positionierung der Einlegeteile.
Werkstoffe und Komponenten
Verwendete Harzarten
Zu den gängigen Thermoplasten zählen Nylon, Polycarbonat, ABS und Polypropylen.
Nylon bietet eine hohe Festigkeit und Wärmebeständigkeit und eignet sich deshalb ideal für Automobilteile. Polycarbonat bietet Transparenz und Schlagfestigkeit für Elektronikgehäuse. ABS verbindet Zähigkeit mit einer ansprechenden Oberfläche für Konsumgüter.
Thermoplastische Elastomere (TPE) eignen sich gut, wenn flexible umspritzte Bereiche benötigt werden. Für Hochtemperaturanwendungen bieten technische Kunststoffe wie PEEK oder PPS eine hervorragende Leistung, sind jedoch teurer.
Das Harz muss mit dem Werkstoff des Einlegeteils kompatibel sein, damit eine gute Verbindung entsteht und sich die Materialien im Einsatz nicht voneinander lösen.
Auswahl des Einlegematerials
Bei Einlegeteilen für das Umspritzen wird am häufigsten Metall verwendet, insbesondere Messing, Stahl und Aluminium. Messingeinsätze bieten gute Gewindeeigenschaften und Korrosionsbeständigkeit. Stahleinsätze zeichnen sich bei hohen Belastungen durch besondere Festigkeit aus. Aluminium verbindet geringes Gewicht mit guter Wärmeableitung.
Weitere Werkstoffe für Einlegeteile sind Keramik zur elektrischen Isolierung und Wärmebeständigkeit sowie vorgeformte Kunststoffkomponenten für Mehrwerkstoffkonstruktionen.
Berücksichtigen Sie bei der Auswahl der Einlegeteile Faktoren wie die Wärmeausdehnung, die zum verwendeten Harz passen muss. Unterschiedliche Ausdehnungsraten können Verzug oder Risse verursachen.
Das Verfahren zum Umspritzen von Einlegeteilen
Vorbereitungen vor dem Spritzgießen
Vor Beginn des Spritzgießens müssen Sie geeignete Einlegeteile und Kunststoffe auswählen, die sich gut miteinander verbinden. Metalleinsätze müssen sauber und frei von Öl oder Verunreinigungen sein, die eine gute Haftung verhindern könnten.
Die Einlegeteile müssen präzise in dem Formhohlraum positioniert werden, wobei Vorrichtungen oder Stifte verwendet werden. Diese Positionierung ist entscheidend, da sie die Funktion und das Aussehen des fertigen Bauteils beeinflusst.
Auch eine geeignete Formenkonstruktion ist unverzichtbar. Die Form muss Platz für das Einlegeteil bieten und zugleich den Kunststoff vollständig darum herumfließen lassen. Folgende Faktoren sind zu berücksichtigen:
- Größe und Form des Einlegeteils
- Positionen der Anschnitte
- Kühlkanäle
- Auswerfersysteme
Spritzgießzyklus
Nach Abschluss der Vorbereitungen beginnt der eigentliche Spritzgießzyklus. Die Einlegeteile werden manuell oder mit automatisierten Anlagen in die Formkavität eingelegt. Anschließend wird die Form sicher um die Einlegeteile geschlossen.
Der geschmolzene Kunststoff wird unter hohem Druck in die Kavität eingespritzt. Er fließt um das Einlegeteil und bildet beim Füllen des verbleibenden Hohlraums eine Verbindung. In dieser Phase ist eine präzise Temperaturregelung entscheidend, damit der Kunststoff richtig fließt und haftet.
Nach dem Einspritzen kühlt der Kunststoff ab und verfestigt sich um das Einlegeteil. Die Kühlzeit hängt von der Bauteilwandstärke, dem Kunststoff und der Formkonstruktion ab.
Nachbearbeitung
Nach dem Abkühlen öffnet sich die Form und das integrierte Bauteil wird ausgeworfen. Manche Teile müssen vor der Handhabung auf Ablagen noch länger abkühlen , um Verzug zu vermeiden.
Möglicherweise sind weitere Arbeitsschritte erforderlich, zum Beispiel:
- Überschüssigen Kunststoff (Grat) entfernen
- Elektrische Verbindungen prüfen
- Qualitätsprüfungen zur Kontrolle der Einlegeteilverbindung
- Funktionsprüfungen
Prüfen Sie, ob das Einlegeteil vollständig umschlossen und korrekt positioniert ist und das Bauteil strukturell intakt ist.
Anschließend können die fertigen Teile für den Versand verpackt oder zur Montage weitergeleitet und dort in größere Produkte integriert werden.
Anwendungen des Umspritzens von Einlegeteilen
Elektronik und Konsumgüter
Bei Leiterplatten werden häufig Metallkontakte oder -stifte mit diesem Verfahren in Kunststoffgehäuse eingebettet. So entstehen zuverlässige elektrische Verbindungen, die zugleich isoliert und geschützt sind.
Bei Smartphones und Laptops ermöglicht das Umspritzen von Einlegeteilen die Herstellung interner Komponenten, bei denen Metallkontakte präzise in Kunststoffrahmen positioniert werden. Diese passgenauen Teile gewährleisten guten elektrischen Kontakt und tragen zugleich zum schlanken Profil des Geräts bei.
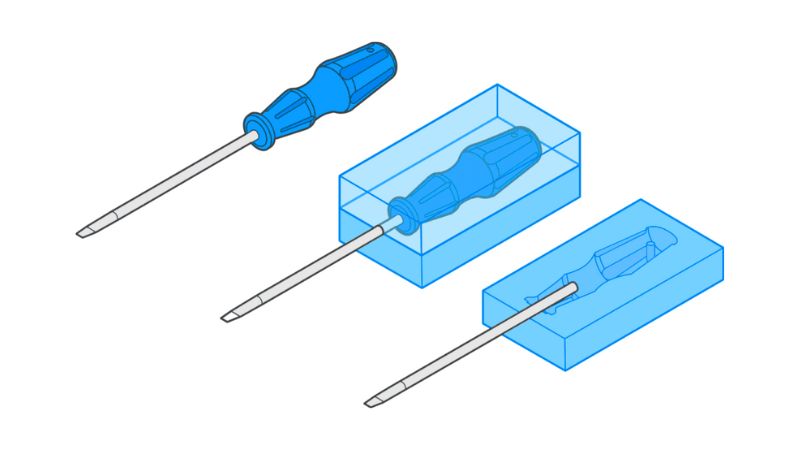
Konsumgüter wie Elektrowerkzeuge profitieren von umspritzten Griffen mit Metallverstärkungen. So entsteht ein angenehmer Griff mit der Festigkeit, die für eine intensive Nutzung erforderlich ist. Bei Küchengeräten werden umspritzte Teile verwendet, in denen Heizelemente sicher in Kunststoffkomponenten sitzen.
Bei Spielkonsolen-Controllern und Fernbedienungen kommen oft umspritzte Tasten und Schalter zum Einsatz, die eine bessere haptische Rückmeldung und höhere Haltbarkeit als vollständig aus Kunststoff gefertigte Alternativen bieten.
Automobilindustrie
Die Automobilbranche nutzt das Umspritzen von Einlegeteilen häufig, um leichte und dennoch stabile Komponenten herzustellen. Bei Armaturenbrett-Bedienelementen werden mit diesem Verfahren meist elektrische Metallkontakte in Kunststofftasten und -regler eingebettet.
Unter der Motorhaube kombinieren viele Motorkomponenten Metalleinsätze mit Kunststoffkörpern. Dadurch sinkt das Gewicht, während die Festigkeit auch bei hohen Temperaturen erhalten bleibt. Beispiele sind:
- Komponenten des Kraftstoffsystems
- Ansaugkrümmer
- elektrische Steckverbinder
- Sensorgehäuse
Türgriffe und Spiegelbaugruppen enthalten oft Metallverstärkungen, die in Kunststoffgehäuse umspritzt sind. Dadurch entsteht eine ausgewogene Kombination aus Festigkeit und ansprechendem Design.
Bei Sicherheitsgurtmechanismen werden umspritzte Kunststoffteile mit Metalleinsätzen verwendet. So funktionieren sicherheitsrelevante Komponenten zuverlässig und das Gewicht bleibt gering.
Medizinprodukte
In medizinischen Anwendungen ermöglicht das Umspritzen von Einlegeteilen die Herstellung präziser und sicherer Geräte. Chirurgische Instrumente verfügen häufig über Schneiden oder Greifflächen aus Metall, die in ergonomische Kunststoffgriffe eingespritzt werden.
Diagnostikgeräte profitieren von umspritzten Komponenten, bei denen elektrische Verbindungen zuverlässig und vor Feuchtigkeit geschützt sein müssen. Das Umspritzen ermöglicht Herstellern medizinischer Implantate die Fertigung von Geräten mit:
- biokompatiblen Kunststoffgehäusen
- tragenden Metallkomponenten
- präzisen Abmessungen für eine passgenaue Montage
Bei Medikamentenabgabegeräten wie Inhalatoren und Autoinjektoren kommen umspritzte Komponenten zum Einsatz, die jedes Mal zuverlässig funktionieren müssen. In Kunststoffgehäuse eingebettete Metallfedern und Auslöser bieten die Zuverlässigkeit, auf die Patienten angewiesen sind.
Auch bei Dentalinstrumenten wird diese Technik häufig eingesetzt. Sie ermöglicht bequeme Griffe und bietet zugleich die für zahnmedizinische Eingriffe erforderliche Festigkeit.
Vorteile des Umspritzens von Einlegeteilen
Festigkeit und Haltbarkeit
Das Umspritzen von Einlegeteilen erzeugt stärkere Komponenten als herkömmliche Fertigungsverfahren. Werden Metalleinsätze direkt in Kunststoff eingebettet, entstehen Bauteile mit höherer struktureller Festigkeit. So werden die besten Eigenschaften beider Werkstoffe genutzt.
Die Verbindung zwischen Kunststoff und Einlegeteil ist äußerst fest. Anders als Klebstoffe, die mit der Zeit versagen können, sind diese Verbindungen dauerhaft und halten erheblichen mechanischen Belastungen stand.
Dieses Fertigungsverfahren verbessert außerdem die Verschleißfestigkeit. Ihre Teile halten in anspruchsvollen Anwendungen wie Automobilkomponenten oder medizinischen Geräten länger, bei denen Zuverlässigkeit entscheidend ist.
Ein weiterer großer Vorteil ist das verbesserte Verhältnis von Festigkeit zu Gewicht. Sie erhalten robuste Bauteile, die nicht unnötig schwer sind – ideal für Anwendungen, bei denen das Gewicht eine Rolle spielt.
Kosteneffizienz
Trotz der eingesetzten fortschrittlichen Technologie kann das Umspritzen von Einlegeteilen langfristig Kosten sparen. Das Verfahren macht nachgelagerte Montageschritte überflüssig und senkt dadurch Arbeitskosten und Produktionszeit.
Im Vergleich zu anderen Fertigungsverfahren fällt deutlich weniger Materialabfall an. Für jedes Teil wird nur die benötigte Kunststoffmenge verwendet.
Häufig gestellte Fragen
Worin unterscheiden sich das Umspritzen von Einlegeteilen und das Mehrkomponenten-Umspritzen?
Beim Umspritzen von Einlegeteilen wird der Einsatz vor dem Einspritzen des Kunststoffs in die Formkavität eingelegt. So entsteht ein Bauteil, bei dem der Einsatz vollständig vom Kunststoff umschlossen ist. Der Einsatz besteht üblicherweise aus Metall oder einem anderen steifen Werkstoff.
Das Mehrkomponenten-Umspritzen ist dagegen ein zweistufiges Verfahren. Zunächst wird durch Spritzgießen ein Grundbauteil hergestellt. Dieses dient anschließend als „Einlegeteil“ für einen zweiten Spritzgießvorgang, bei dem ein weiterer Werkstoff darübergespritzt wird.
Der entscheidende Unterschied liegt in der Fertigungsabfolge und der Wechselwirkung der Werkstoffe. Beim Mehrkomponenten-Umspritzen werden meist zwei Polymere miteinander verbunden, während beim Umspritzen von Einlegeteilen häufig Metall und Kunststoff kombiniert werden.
Wie unterscheidet sich das Umspritzen von Einlegeteilen vom herkömmlichen Spritzgießen?
Beim Umspritzen von Einlegeteilen entstehen Mehrwerkstoffbauteile in einem einzigen Fertigungsschritt, während beim herkömmlichen Spritzgießen meist nur ein Werkstoff verarbeitet wird. Diese Integration verringert Montagezeit und Kosten.
Das Verfahren erfordert speziellere Anlagen und eine aufwendigere Einrichtung. Die Formen müssen die Einlegeteile präzise aufnehmen; häufig müssen die Einsätze vor jedem Zyklus manuell eingelegt werden.
Bei einfachen Teilen kann das herkömmliche Spritzgießen schneller sein. Für komplexe Komponenten bietet das Umspritzen von Einlegeteilen jedoch erhebliche Vorteile: höhere strukturelle Festigkeit, bessere elektrische Eigenschaften und weniger Einzelteile im Endprodukt.







