
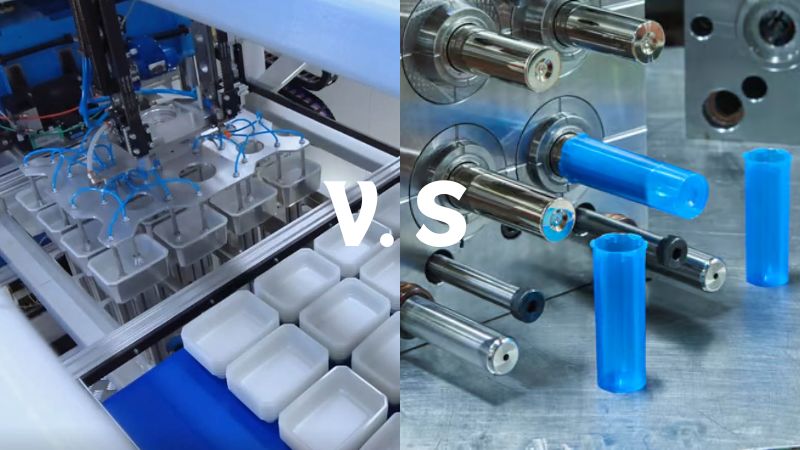
Was sind Thermoformen und Spritzgießen?
Hier eine einfache Erklärung.
Wenn Sie Kunststoffteile herstellen möchten, stoßen Sie auf zwei beliebte Verfahren: Thermoformen und Spritzguss. Beide Verfahren formen Kunststoff auf unterschiedliche Weise. Welches für Sie geeignet ist, hängt von den Anforderungen Ihres Projekts ab.
Thermoformen funktioniert ähnlich wie ein Ausstecher für Kunststoff. Zunächst wird eine Kunststoffplatte erhitzt, bis sie weich ist, und anschließend presst man sie in eine einseitige Form. Die Form gibt der Platte ihre neue Gestalt. Stellen Sie sich vor, wie eine warme, flexible Kunststoffplatte über eine Form gelegt wird und deren Kontur annimmt – so funktioniert Thermoformen.
Im Gegensatz dazu ähnelt das Spritzgießen dem Befüllen einer Eiswürfelform mit Wasser, das anschließend zu Eiswürfeln gefriert. Statt Wasser verwenden Sie jedoch geschmolzenes Kunststoffgranulat und statt einer Eiswürfelform eine komplexe, zweiteilige Form. Das Verfahren eignet sich ideal für die Großserienfertigung kleiner, detailreicher Teile wie Flaschenverschlüsse und Kunststoffspielzeug.
Die Tabelle bietet einen Gesamtüberblick:
| Merkmal | Thermoformen | Spritzgießen |
|---|---|---|
| Verfahren | Eine Kunststoffplatte wird erhitzt, bis sie formbar ist, und anschließend über einer Form geformt. | Kunststoffgranulat wird geschmolzen und in eine Form eingespritzt. |
| Verwendete Materialien | Verwendet üblicherweise Thermoplastplatten. | Verwendet Thermoplaste und Duroplaste in Granulatform. |
| Formkomplexität | Im Allgemeinen einfachere Formen, die kostengünstiger sein können. | Kann komplexe Formen abbilden, die Werkzeuge sind jedoch teurer. |
| Produktionsvolumen | Ideal für kleine bis mittlere Produktionsmengen. | Geeignet für die Großserienfertigung. |
| Zykluszeit | Längere Zykluszeiten durch Erhitzen und Abkühlen. | Kürzere Zykluszeiten durch schnelleres Einspritzen und Abkühlen. |
| Oberflächengüte | Im Allgemeinen gut, kann aber eine zusätzliche Nachbearbeitung erfordern. | Ausgezeichnetes Oberflächenfinish; detaillierte Strukturen sind möglich. |
| Anwendungen | Häufig für Verpackungen, Schalen und Automobilteile eingesetzt. | Weit verbreitet für Spielzeug, Behälter, Automobilteile und Medizinprodukte. |
| Materialabfall | Mehr Abfall durch das Beschneiden überschüssigen Materials. | Weniger Abfall dank eines effizienteren Verfahrens. |
| Anfängliche Einrichtungskosten | Geringere anfängliche Werkzeugkosten. | Höhere anfängliche Einrichtungskosten aufgrund komplexer Formen. |
Werkzeugkosten und Vorlaufzeiten vergleichen
Thermoformen ist hinsichtlich der anfänglichen Werkzeugkosten im Allgemeinen wirtschaftlicher. Die Formen können aus günstigeren Materialien wie Holz oder Aluminium statt aus dem hochwertigen Stahl für Spritzgießformen gefertigt werden. Deshalb ist Thermoformen für Start-ups und Projekte mit begrenztem Budget attraktiv.
Außerdem sind die Formen beim Thermoformen meist einseitig. Durch diese einfache Konstruktion sinken die Fertigungskosten weiter, da weniger komplexe Bearbeitung und weniger Material erforderlich sind. Die einseitige Form beschleunigt auch den Formenbau und verkürzt die Vorlaufzeit bis zum Produktionsbeginn.
Spritzgießen erfordert dagegen eine höhere Anfangsinvestition, da präzisionsgefertigte Metallformen benötigt werden. Diese werden häufig aus hochwertigem Stahl hergestellt, um Haltbarkeit und Präzision sicherzustellen, wodurch die Anfangskosten deutlich steigen. Für kleinere Projekte oder Unternehmen ohne erwartete hohe Produktionsmengen kann dies ein Hindernis sein.
Trotz der höheren Anfangskosten wird Spritzgießen für große Serien bevorzugt. Die Metallformen sind auf umfangreiche Nutzung ausgelegt und ermöglichen über lange Zeit eine gleichbleibende Fertigung hochwertiger Teile. Auch wenn die Anfangskosten höher sind, können die langfristigen Stückkosten mit steigender Produktionsmenge deutlich sinken.
Vorlaufzeiten der Produktion
Thermoformen ermöglicht eine schnellere Einrichtung und eignet sich ideal für Unternehmen, die ihre Produkte rasch auf den Markt bringen möchten – insbesondere bei kleineren Serien oder in der Prototypenphase. Beim Spritzgießen dauert die Vorbereitung wegen der komplexen Formenherstellung länger, was den Produktionsbeginn verzögern kann. Sobald die Formen jedoch fertig sind, ist Spritzgießen bei der Großserienfertigung sehr effizient: Pro Zyklus können mehrere Teile hergestellt werden, wodurch der Ausstoß steigt und die Stückkosten deutlich sinken.
Thermoform- und Spritzgießverfahren im Vergleich
Thermoformprozess
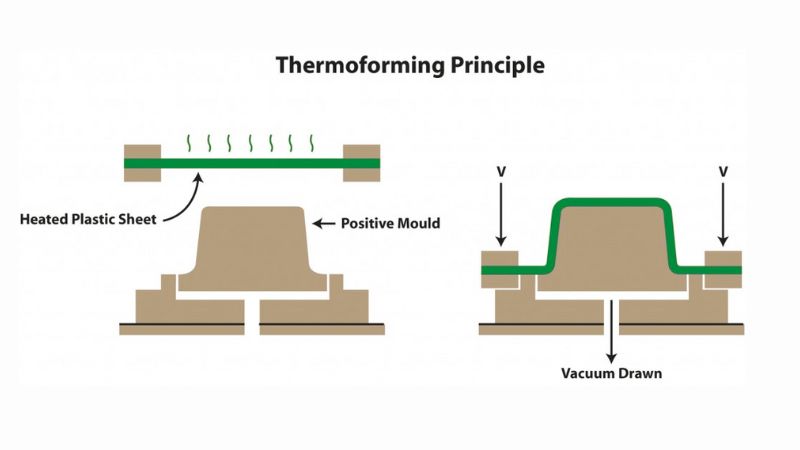
Die ausgewählte Thermoplastplatte wird in einem Ofen oder mit Infrarotstrahlern auf ihren Erweichungspunkt erhitzt, typischerweise auf 250 °F bis 400 °F (121 °C bis 204 °C). Dabei muss die Temperatur genau geregelt werden, damit sich das Material nicht zersetzt.
Sobald die Platte formbar ist, wird sie schnell in eine Form überführt. Zu den verschiedenen Formtechniken gehören:
- Vakuumformen: Durch Anlegen eines Vakuums wird die erhitzte Platte an die Formoberfläche gezogen. So liegt sie eng an und bildet die Formmerkmale detailliert ab.
- Druckformen: Druckluft oder ein anderes Verfahren presst die Platte in die Form und ermöglicht komplexere Formen sowie feinere Details.
- Mechanisches Formen: Eine mechanische Vorrichtung presst die Platte in die Form. Dieses Verfahren kann für dickere Materialien verwendet werden.
Nachdem sich die Platte an die Form angepasst hat, wird sie – üblicherweise mit Luft oder Wasser – abgekühlt, bis die Form erstarrt ist. Die Kühlzeit hängt von Material und Stärke ab.
Nach dem Abkühlen wird das Formteil aus der Form genommen und überschüssiges Material entfernt, oft mit Schneidwerkzeugen oder durch Stanzen. Je nach Anforderungen an das Endprodukt können weitere Nachbearbeitungen wie Bohren, Lackieren oder Oberflächenbehandlungen folgen.
Spritzgießprozess
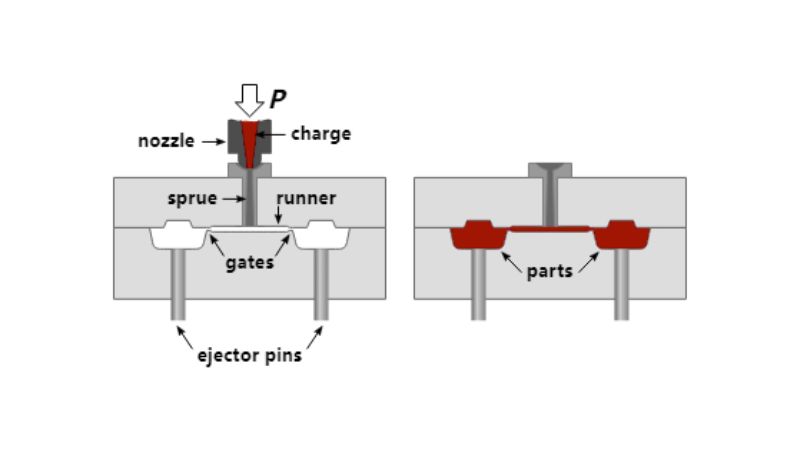
Das Granulat wird in einen Trichter gefüllt und anschließend über eine Schnecke in einen beheizten Zylinder gefördert. Die Schnecke schmilzt das Material und spritzt es in die Form ein. Die Zylindertemperatur wird sorgfältig geregelt und liegt je nach Material üblicherweise zwischen 350 °F und 500 °F (177 °C bis 260 °C).
Bei der Formkonstruktion werden Kühlkanäle, Auswerfermechanismen und Entlüftungen berücksichtigt, durch die während des Einspritzens Luft entweichen kann.
Sobald das Material geschmolzen ist, wird es unter hohem Druck (bis zu 30.000 psi oder mehr) in die geschlossene Form eingespritzt. Einspritzgeschwindigkeit und -druck müssen präzise geregelt werden, damit die Form vollständig gefüllt wird und keine Fehler wie unvollständige Füllungen oder Lufteinschlüsse entstehen.
Nach dem Einspritzen kühlt das Material in der Form ab und erstarrt. Die Kühlzeit ist entscheidend und kann je nach Bauteildicke und Formkonstruktion von wenigen Sekunden bis zu mehreren Minuten reichen.
Sobald das Teil ausreichend abgekühlt ist, öffnet sich die Form. Auswerferstifte entnehmen das fertige Teil. Dabei muss sorgfältig vorgegangen werden, um Schäden zu vermeiden.
Materialien und Anwendungen
Kunststoffauswahl für Projekte
Verschiedene Materialien eignen sich für unterschiedliche Fertigungsverfahren. Beim Thermoformen werden häufig Polyethylen, PVC (Polyvinylchlorid) und weitere Materialien verwendet. Sie werden erhitzt und anschließend über einer Form geformt. Beim Spritzgießen können Sie dagegen eine größere Auswahl an Kunststoffen verwenden, etwa Polycarbonat, das für seine Zähigkeit und Beständigkeit bekannt ist. Hier ein kurzer Überblick über gängige Kunststoffe für beide Verfahren:
- Thermoformen:
- Polyethylen: Bekannt für Zähigkeit und Chemikalienbeständigkeit.
- PVC: Vielseitig und in zahlreichen Bereichen von der Medizin bis hin zu Spielzeug einsetzbar.
- Spritzgießen:
- Polycarbonat: Zäh und hitzebeständig, ideal für langlebige Teile.
- Polyethylen: Wird ebenfalls beim Spritzgießen für verschiedene Produkte verwendet.
Typische Anwendungen in verschiedenen Branchen
Die Anwendungen von thermo- und spritzgegossenen Teilen unterscheiden sich stark. In der Praxis gilt:
- Thermoformen eignet sich besonders für:
- Verpackungen: Kundenspezifische Verpackungen, die robust und zugleich ansprechend sein müssen.
- Automobilindustrie: Große Teile wie Türverkleidungen, die größer und weniger komplex sind.
- Spritzgießen eignet sich besonders für:
- Automobilindustrie: Kleine, komplexe und präzise Teile wie Steckverbinder.
- Medizinprodukte: Kunststoffteile in großen Stückzahlen, die robust und präzise sein müssen.
Modie unterstützt Sie während des gesamten Spritzgießprozesses mit fachkundiger Beratung. Mit unserem Know-how und der Berücksichtigung weiterer wichtiger Konstruktionsaspekte helfen wir unseren Kunden, hervorragende Ergebnisse zu erzielen und Innovationen in der Produktentwicklung voranzutreiben. Bei Fragen oder wenn Sie Unterstützung für Ihre Spritzgießprojekte benötigen, wenden Sie sich gerne an unser Team. Gemeinsam entwickeln wir effiziente, hochwertige Lösungen, die auf Ihre Anforderungen zugeschnitten sind.
Häufig gestellte Fragen
Welche Vor- und Nachteile hat Thermoformen gegenüber Spritzgießen?
Thermoformen eignet sich dank der schnellen Herstellung der Formen gut für die Prototypenentwicklung. Die Werkzeugkosten sind im Allgemeinen niedriger, was das Verfahren bei kleineren Produktionsserien kostengünstig macht. Nachteile sind mehr Materialabfall und eine geringere Materialfestigkeit. Spritzgießen hat zwar höhere anfängliche Werkzeugkosten, ist bei der Großserienfertigung komplexer Teile jedoch unübertroffen. Die langlebigen Formen für das Spritzgießen ermöglichen zudem stärkere Endprodukte.
Wie unterscheiden sich die Kosten von Thermoformen und Spritzgießen?
Die Wirtschaftlichkeit von Thermoformen und Spritzgießen hängt weitgehend von der Produktionsmenge ab. Bei kleinen Stückzahlen ist Thermoformen günstiger, da die Formen weniger kosten. Mit zunehmender Auftragsmenge kann Spritzgießen trotz höherer Anfangsinvestition kosteneffizienter werden, weil die Stückkosten bei großen Mengen deutlich sinken.
Wann ist Thermoformen die bessere Wahl als Spritzgießen?
Thermoformen ist häufig die bessere Wahl für größere Teile und bei engen Zeitvorgaben, da sich Prototypen schneller testen und entwickeln lassen. Es eignet sich auch für kürzere Produktionsläufe, bei denen sich die hohen Kosten für Spritzgießwerkzeuge nicht rechtfertigen lassen. Zudem bietet Thermoformen Flexibilität bei Konstruktionen, die häufiger geändert werden.
Worin unterscheiden sich die Thermoplaste beim Thermoformen von den Kunststoffen beim Spritzgießen?
Beim Thermoformen werden Platten aus Thermoplasten verwendet, die sich beim Erhitzen erweichen und in Form bringen lassen. Dazu gehören Materialien wie PET, PVC und Polystyrol. Beim Spritzgießen kommen dagegen meist Thermoplaste in Granulatform zum Einsatz, die geschmolzen und in eine Form eingespritzt werden. Zu den gängigen Spritzgießmaterialien gehören ABS, Polyethylen und Polycarbonat.
Welche Einschränkungen sollten bei der Entscheidung für Thermoformen berücksichtigt werden?
Zu den Einschränkungen des Thermoformens gehört, dass sich weniger komplexe Teile herstellen lassen als beim Spritzgießen. Durch das Beschneiden entsteht außerdem meist mehr Materialabfall, und thermoformte Produkte sind möglicherweise nicht so robust wie Spritzgussteile. Für sehr große Produktionsmengen eignet sich das Verfahren wegen längerer Zykluszeiten und höherer Stückkosten weniger.
Welche Hauptarten des Thermoformens gibt es und worin unterscheiden sie sich?
Zu den Hauptarten des Thermoformens gehören Vakuumformen, Druckformen und mechanisches Formen. Beim Vakuumformen wird die Kunststoffplatte erhitzt und mithilfe eines Vakuums an die Form gezogen. Beim Druckformen wird die Platte ebenfalls erhitzt, anschließend jedoch mit Druck in eine detailreichere Form gepresst, um feinere Konturen zu erzielen. Beim mechanischen Formen wird physische Kraft eingesetzt, ohne Vakuum oder Druckluft. Das kann für bestimmte Anwendungen vorteilhaft sein. Jedes Verfahren hat eigene Vorteile und geeignete Anwendungsfälle.







