
Die Trennebene ist die Nahtstelle eines spritzgegossenen Kunststoffteils, an der die Formhälften während des Formprozesses aufeinandertreffen. Eine präzise Ausführung ist wichtig für Funktion und Optik des Produkts. Viele Hersteller nutzen die Trennebene jedoch nicht gezielt und steuern sie auch nicht ausreichend. Dieser Artikel zeigt, wodurch die Trennebene bestimmt wird und wie Formenkonstrukteure und Prozessingenieure sie beeinflussen können.
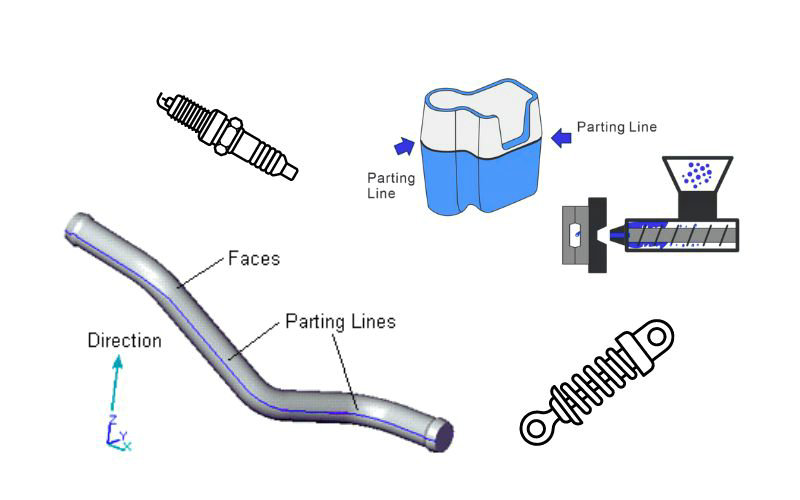
Trennebenen verstehen
Die Trennebene ist möglicherweise kaum sichtbar. Wenn Sie sich jedoch eingehender mit den Details des Spritzgießens befassen, ist es wichtig, sie zu verstehen. Sie ist eine Grundlage der Formkonstruktion und beeinflusst Optik und Funktion Ihres fertigen Produkts.
Definition und Bedeutung
Die Trennebene im Kunststoffspritzguss bezeichnet genau die Stelle, an der die beiden Formhälften aufeinandertreffen. Diese Linie ist mehr als eine einfache Naht: Sie beeinflusst maßgeblich die Integrität und das Erscheinungsbild Ihres Produkts. Als Konstrukteur sollten Sie wissen, dass eine gut ausgelegte Trennebene die korrekte Ausrichtung der Form sicherstellt und das Entformen des fertigen Produkts ohne Fehler ermöglicht.
- Bedeutung:
- Optik: Verringert sichtbare Trennnähte am fertigen Produkt.
- Funktion: Gewährleistet die präzise Ausrichtung der Formhälften für eine fehlerfreie Fertigung.
- Einfache Fertigung: Trägt zur Vereinfachung des Formprozesses bei.
Arten von Trennebenen
Trennebenen werden nach ihrer Ausrichtung und Komplexität innerhalb der Formkonstruktion eingeteilt.
- Vertikale Trennebene: Diese Trennebene verläuft senkrecht zur Öffnungsrichtung der Form und eignet sich für einfachere Bauteilgeometrien.
- Typische Erscheinungsform: Häufig als gerade Linie an den Seiten eines Produkts sichtbar.
- Gebogene Trennebene: Wie der Name andeutet, verläuft diese Linie gebogen entlang der Kontur komplexerer Konstruktionen.
- Vorteile: Ermöglicht komplexere Bauteilformen.
- Abgestufte Trennebene: Eine komplexere Ausführung, bei der sich die Höhe der Trennebene über die Formoberfläche hinweg ändert.
- Konstruktive Herausforderung: Erfordert eine sorgfältige Auslegung, um den Bauteilmerkmalen gerecht zu werden.
Hier eine kurze Übersicht:
| Art der Trennebene | Ausrichtung | Komplexität | Ideale Anwendung |
|---|---|---|---|
| Vertikal | Senkrecht zur Öffnungsrichtung der Form | Niedrig | Einfache Geometrien |
| Gebogen | Entlang der Bauteilkontur | Mittel | Komplexe Formen |
| Abgestuft | Mehrere Ebenen | Hoch | Teile mit unterschiedlichen Höhen |
Konstruktionsaspekte für Trennebenen
Bei der Konstruktion für das Spritzgießen sind die richtige Ausrichtung der Trennebenen und geeignete Entformungsschrägen entscheidend für die Fertigbarkeit und die optische Qualität Ihres Produkts.
Entformungsschrägen einplanen
Entformungsschrägen sind leichte Verjüngungen in der Konstruktion von Formteilen, die das Lösen aus der Spritzgussform erleichtern. Der ideale Winkel hängt von der Formtiefe ab. Als Faustregel gilt: 1 Grad Entformungsschräge pro 1 Zoll Tiefe. Für einen reibungsloseren Entformungsprozess sollten Sie jedoch eine zusätzliche Schräge von 1 bis 2 Grad vorsehen. Besonders in Bereichen nahe der Trennebene ist das wichtig, da es das Risiko von Schäden beim Auswerfen verringert.
Oberflächenfinish und Ästhetik
Die Platzierung der Trennebene kann das Oberflächenfinish Ihres Bauteils erheblich beeinflussen. Positionieren Sie Trennebenen nach Möglichkeit auf nicht sichtbaren Oberflächen. Versätze entlang der Trennebene können zu optischen Fehlern führen, die unschön und schwer zu beheben sind. Bei der fertigungsgerechten Konstruktion (DFM) muss sorgfältig analysiert werden, wie die Trennebene mit der fertigen Oberfläche zusammenwirkt.
- Aspekte des Oberflächenfinishs: Platzieren Sie Trennebenen außerhalb optisch kritischer Bereiche.
- DFM: Analysieren Sie, wie die Trennebene mit dem vorgesehenen Oberflächenfinish zusammenwirkt.
Formaufbau und Montage
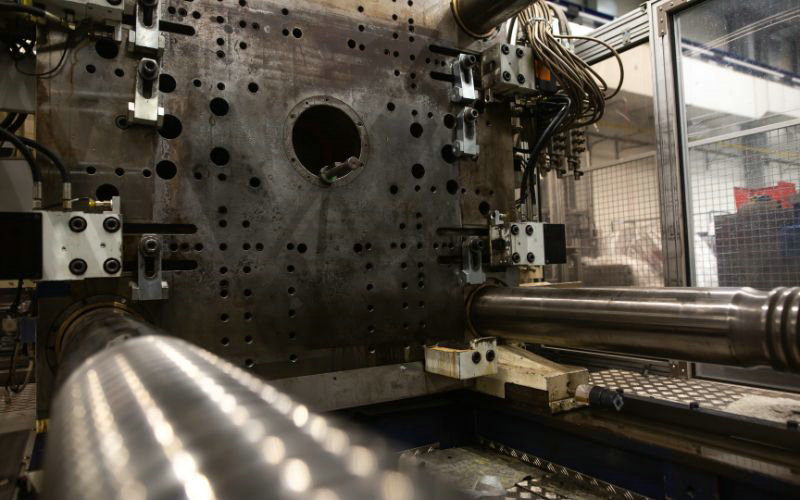
Beim Spritzgießen sind ein präziser Formaufbau und eine fachgerechte Montage entscheidend für hochwertige fertige Teile. Das Verständnis der Kern- und Kavitätenanordnung sowie der Ausrichtung der Formhälften bildet die Grundlage für einen reibungslosen Fertigungsprozess.
Anordnung von Kern und Kavität
Ihre Form besteht aus zwei wesentlichen Komponenten: dem Kern und der Kavität. Zusammen bilden diese Komponenten den Hohlraum, der die Form Ihres Bauteils bestimmt. Der Kern ist der innere Teil der Form und erzeugt Hohlräume im fertigen Bauteil, während die Kavität die Außenkontur bezeichnet, die der geschmolzene Werkstoff ausfüllt.
Für eine präzise Konstruktion sollten Sie Folgendes beachten:
- Materialfluss: Berücksichtigen Sie den Kunststofffluss, um Fehler zu vermeiden.
- Kühlsystem: Integrieren Sie ein wirksames Kühlsystem in den Formaufbau, um die Formtemperatur zu regeln und Verzug sowie Spannungen zu verringern.
- Auswerfersystem: Planen Sie ein Auswerfersystem ein, mit dem sich das fertige Produkt sicher und unbeschädigt entnehmen lässt.
Formhälften und Öffnungsrichtung
Die Form besteht aus zwei Hälften, die häufig als feste Hälfte und bewegliche Hälfte bezeichnet werden. Hier eine kurze Übersicht:
- Feste Hälfte: Dieser Teil der Spritzgussform ist an der feststehenden Platte der Spritzgießmaschine befestigt.
- Bewegliche Hälfte: Sie ist an der beweglichen Aufspannplatte befestigt und öffnet und schließt sich entlang der Öffnungsrichtung der Form.
Öffnungsrichtung der Form: Die Öffnungsrichtung der Form ist entscheidend und bestimmt die Lage der Trennebene. Formen öffnen sich üblicherweise vertikal. Komplexe Formen oder spezielle Konstruktionen können jedoch eine andere Lösung wie eine horizontale Öffnung erfordern. Definieren Sie die Trennebene stets eindeutig, damit die Formhälften beim Schließen richtig ausgerichtet sind.
Wenn Sie diese Aspekte bei Formkonstruktion und Montage sorgfältig berücksichtigen, erzielen Sie einen fehlerfreien und effizienten Formprozess.
Fertigungsprozess und Entformen der Teile
In diesem Abschnitt lernen Sie den Spritzgießzyklus und das Auswerfersystem kennen. Beide sind zentrale Fertigungsbestandteile und beeinflussen die Endqualität Ihrer Kunststoffteile.
Spritzgießzyklus
Das Spritzgießverfahren beginnt mit der Formvorbereitung. Dabei wird die aus den beiden Hälften Kavität und Kern bestehende Form in der Schließeinheit der Maschine befestigt. Anschließend durchläuft der Formzyklus folgende Schritte:
- Schließen: Die Schließeinheit schließt die Form und bereitet sie für das Einspritzen vor.
- Einspritzen: Geschmolzener Kunststoff wird unter Druck in die geschlossene Form eingespritzt.
- Abkühlen: Der Kunststoff kühlt ab und erstarrt, wodurch das fertige Teil entsteht.
- Öffnen: Nach dem Abkühlen öffnet sich die Form und gibt das erstarrte Teil frei.
Während des gesamten Zyklus müssen Ingenieure jeden Schritt sorgfältig überwachen, um Probleme wie Gratbildung zu verhindern. Dabei handelt es sich um überschüssiges Material, das aus der Formkavität austritt.
Auswerfersystem und wichtige Aspekte
Nach dem Öffnen der Spritzgussform muss das Teil unbeschädigt ausgeworfen werden:
- Auswerferstifte: Am häufigsten wird das Teil mit Auswerferstiften ausgeworfen – Stäben, die es aus der Form drücken. Position und Kraft dieser Stifte sind entscheidend, um Verformungen zu vermeiden.
- Gratbildung vermeiden: Grat entsteht, wenn geschmolzener Kunststoff in die Fugen zwischen den Formhälften eindringt. Das Auswerfersystem darf durch eine falsche Ausrichtung zum Bauteil nicht zur Gratbildung beitragen.
Ein genaues Verständnis des Spritzgießzyklus und eine sachgerechte Auswurfstrategie ermöglichen fehlerfreie Spritzgussteile. Als Ingenieur sollten Sie diese Systeme kontinuierlich überwachen und optimieren.
Fehlerbehebung und Optimierung
Beim Spritzgießen treten Herausforderungen in Bezug auf Fehler und die Funktionalität der Teile auf. Wenn Sie diese gezielt angehen, können Sie hochwertige Ergebnisse erzielen, die sowohl optischen als auch funktionalen Anforderungen entsprechen.
Fehler und Gratbildung beheben
Bei der Untersuchung von Fehlern wie Grat – überschüssigem Kunststoff entlang der Trennebene – müssen Sie die Form präzise prüfen. So können Sie vorgehen:
- Prüfen und messen: Untersuchen Sie die Gratreste und messen Sie deren Dicke, um das Ausmaß des Problems zu beurteilen.
- Schließkraft anpassen: Ist die Schließkraft zu gering, erhöhen Sie sie, damit kein geschmolzener Kunststoff austritt.
- Toleranzen sicherstellen: Prüfen Sie die Werkzeugkonstruktion erneut, um enge Toleranzen einzuhalten und Gratbildung zu minimieren.
Funktionalität und Passgenauigkeit verbessern
Um die Funktionalität und Passgenauigkeit Ihrer Komponenten zu verbessern:
- Konstruktion auf Spannungsspitzen prüfen: Ermitteln Sie Bereiche, in denen eine ungeeignete Passgenauigkeit Spannungen und damit Fehler verursachen könnte.
- Prüfen und optimieren: Testen Sie Anpassungen an Ihrer Form schrittweise, um sicherzustellen, dass sie den gewünschten optischen und funktionalen Standards entsprechen.
Mit einem systematischen und sorgfältigen Vorgehen können Sie die optische Qualität und Funktionalität Ihrer Spritzgussteile verbessern und sicherstellen, dass sie frei von Fehlern Fehlern und für den vorgesehenen Einsatzzweck geeignet sind.
Weiterführende Konzepte für Trennebenen
Bei der Konstruktion spritzgegossener Teile erfordern fortgeschrittene Trennebenenkonzepte einen systematischen Ansatz für den Umgang mit komplexen Geometrien und die Sicherstellung der Fertigbarkeit. Sehen wir uns mehrstufige Trennebenen und den Einsatz von Konstruktionsanalysewerkzeugen an.
Mehrstufige und komplexe Trennebenen
Für Ihre Konstruktionen können manchmal Trennebenen erforderlich sein, die sich nicht mit einfachen geraden Linien abbilden lassen – hier kommen mehrstufige und komplexe Trennebenen zum Einsatz. Diese fortgeschrittenen Ansätze sind bei komplexen geometrischen Konstruktionen unverzichtbar. Herkömmliche Trennebenen verlaufen oft gerade und liegen in einer Ebene. Mehrstufige Trennebenen verlaufen dagegen zickzackförmig über verschiedene Ebenen und eignen sich für Geometrien mit Hinterschneidungen oder anderen komplexen Merkmalen.
- Bei einer umfassenden Trennebenenkonstruktion sollten folgende Faktoren berücksichtigt werden:
- Seitenschieber: Diese Mechanismen in der Form ermöglichen eine seitliche Bewegung von Komponenten, damit Merkmale geformt und freigegeben werden können, die nicht parallel zur Öffnungsrichtung der Form liegen.
- Kaschierung: Durch eine geschickte Positionierung der Trennebene lässt sie sich kaschieren und ist am fertigen Produkt weniger sichtbar.
Durch den durchdachten Einsatz mehrstufiger Trennebenen können Sie sowohl die Optik als auch die Funktionalität Ihrer Produkte verbessern. Überarbeiten Sie Ihre Konstruktionen iterativ und berücksichtigen Sie dabei mögliche Komplexitäten der Trennebene sowie den Bedarf an solchen fortgeschrittenen Techniken.
Konstruktionsanalyse und Softwarewerkzeuge
Der Einsatz von CAD-Programmen und Konstruktionsanalysesoftware vereinfacht die Erstellung und Optimierung dieser fortgeschrittenen Trennebenen. Mit diesen Werkzeugen können Sie die Wechselwirkung zwischen Trennebenen und der Bauteilgeometrie visualisieren und bereits vor dem Formenbau Konstruktionsänderungen vornehmen und so Zeit und Ressourcen sparen.
- Zu den wichtigsten Funktionen von Konstruktionsanalysewerkzeugen gehören:
- Erkennung von Bereichen, in denen eine einfache Trennebene nicht umsetzbar ist.
- Simulation des Öffnens und Schließens der Form, um mögliche Probleme mit der vorgeschlagenen Trennebene zu erkennen.
Wenn Sie ein CAD-Programm mit speziellen Funktionen für die Formkonstruktion verwenden, können Sie komplexe Trennebenen präzise umsetzen. Bewerten Sie mit diesen Programmen die Fertigbarkeit Ihrer Konstruktion und stellen Sie sicher, dass sich das Teil mit der gewählten Trennebenenstrategie erfolgreich formen lässt.
Greifen Sie bei der Arbeit mit diesen fortgeschrittenen Trennebenenkonzepten immer wieder auf Ihre CAD- Zeichnungen und Simulationen zurück, um den Aufbau für eine optimale Formkonstruktion zu verfeinern. Dieses iterative Vorgehen wird durch fortgeschrittene Software unterstützt und ermöglicht effiziente, optisch ansprechende Spritzgussteile.
Abschließend ist die Trennebene ein d







