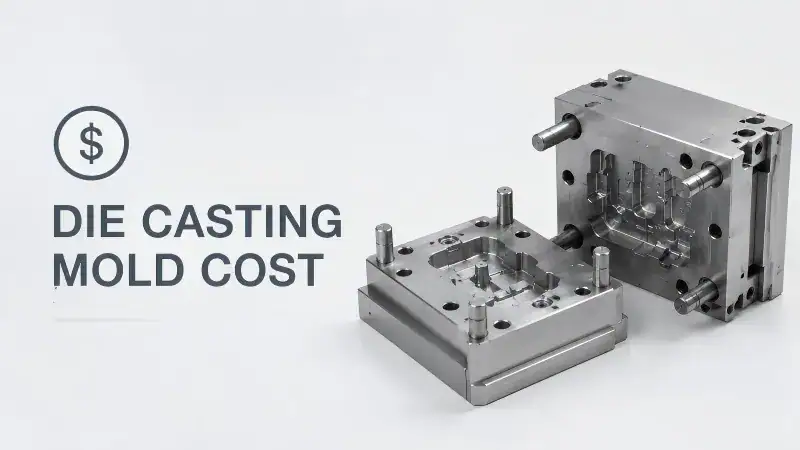
Цената на матрицата за леене под налягане може да варира значително, тъй като всяка матрица е проектирана за определен компонент, сплав, машина, обем на производство и цел за качество. Малък, опростен цинков компонент и голям алуминиев корпус с множество плъзгачи, контрол на вакуума, подрязване и изисквания за течове не са сравними инструменти.
Поради тази причина, надеждна цена не може да се изчисли само въз основа на теглото на детайла. Купувачите трябва да разберат какво е включено в офертата и как инструментът ще повлияе на цената на готовия детайл през целия жизнен цикъл на програмата.
Това ръководство обяснява основните фактори, влияещи върху разходите, често срещаните компоненти на офертите и практическите начини за контрол на разходите за инструменти за леене под налягане, без да се прави компромис с надеждността на производството.
Какво е включено в цената на инструментите за леене под налягане?
Пълният пакет инструменти може да включва повече от основната матрица. В зависимост от компонента, офертата може да съдържа:
- DFM и симулация на леене.
- Проектиране и производство на основни матрици.
- Вложки за сърцевина и кухина.
- Плъзгачи, издърпващи устройства за сърцевина и хидравлични компоненти.
- Вакуумни клапани и свързани с тях компоненти.
- Подрязване на матрица.
- Приспособления за обработка.
- Проверка на приспособления и измервателни уреди.
- Приспособления за проверка на течове.
- Първоначални опити и проби.
- Доклади за размери и материали.
- Резервни вложки и износващи се компоненти.
- Експортна опаковка и доставка.
Преди да сравните цените, проверете кои от тези артикули са включени и кои са отделни.
Размер на детайла и проектирана площ
По-големите компоненти обикновено изискват по-големи матрици, повече инструментална стомана, по-големи машини и по-висока сила на затягане. Размерът влияе и върху времето за обработка, обработката, транспорта и разходите за пробно производство.
Проектираната площ влияе върху избора на машина, тъй като матрицата трябва да остане затворена, докато разтопен метал запълва кухината под налягане. По-голямата машина има по-високи експлоатационни разходи, дори когато самата отливка е сравнително лека.
Геометрия и сложност на частта
Простите инструменти за отваряне и затваряне обикновено са по-евтини от матрицата, изискваща странични действия. Цената се увеличава, когато дизайнът съдържа:
- Външни или вътрешни подрязвания.
- Дълбоки ребра и джобове.
- Сложни разделителни повърхности.
- Множество плъзгания или издърпвания на ядрото.
- Дълги или крехки ядра.
- Тесен достъп за охлаждащи канали.
- Функции, които са трудни за изваждане.
- Вложки за отливане.
Ранният DFM понякога може да премахне подрязване, да промени затваряне или да препозиционира елемент, за да опрости матрицата. Moldie оценява технологичността като част от своята проектиране и инженеринг на форми услуга.
Избор на сплав
Алуминиевите, цинковите и магнезиевите сплави поставят различни изисквания към дизайна на матрицата, температурата на процеса, типа машина и живота на матрицата.
Избраната сплав влияе върху:
- Термично натоварване върху матрицата.
- Риск от ерозия и запояване.
- Необходима стомана за матрици и термична обработка.
- Дизайн на порта и бегач.
- Компенсация за свиване.
- Избор на машина и процес.
- Очаквана поддръжка.
Молди осигурява леене под налягане по поръчка в алуминиеви, цинкови и магнезиеви системи, включително специализирани алуминиево леене Подкрепете.
Брой кухини
Многокухинната матрица струва повече за проектиране, производство и балансиране, но може да намали цената на готовата част при големи производствени обеми. Правилният брой кухини зависи от:
- Годишно търсене.
- Размер на детайлите и тегло на изстрела.
- Наличен капацитет на машината.
- Време на цикъла.
- Добив на бегач.
- Необходима скорост на производство.
- Риск от вариации между кухините.
Купувачите трябва да сравнят както инвестицията в инструменти, така и очакваната цена за единица продукт. Най-евтината матрица може да не осигури необходимия капацитет за програмата.
Щанцова стомана, термична обработка и вложки
Стоманата за матрици трябва да издържа на многократно термично и механично натоварване. Офертата трябва да посочва:
- Материали за щанцови блокове и вложки.
- Доставчик или стандарт на стомана.
- Спецификация за термична обработка.
- Крайна твърдост.
- Повърхностна обработка, когато е необходимо.
- Стратегия със сменяеми вложки.
По-висококачествената стомана и контролираната термична обработка могат да увеличат първоначалната цена, но да подобрят устойчивостта на термично повреждане, напукване, ерозия и деформация. Сменяемите вложки могат също да намалят бъдещите разходи за ремонт в зони с високо износване.
Плъзгачи, издърпвания на сърцевини и движещи се компоненти
Всяко действие по движение добавя работа по проектиране, машинна обработка, монтаж и поддръжка. Трябва да се вземат предвид хидравличните цилиндри, ъгловите болтове, заключващите системи, износоустойчивите пластини, крайните изключватели и връзките.
Помолете доставчика да обясни защо е необходимо всяко плъзгане или издърпване на сърцевината. В някои случаи, корекция на дизайна на продукта или вторична машинна обработка може да бъде по-икономична от сложно действие с матрица.
Дизайн на врата, бегач, преливник и вентилация
Системата за подаване на метал има голямо влияние върху качеството на отливката и добива. Нейният дизайн трябва да балансира пълненето, втвърдяването, отвеждането на въздуха, подрязването и разхода на материал.
Може да е необходимо допълнително инженерство за:
- Тънки стени или дълги дължини на потока.
- Критични козметични повърхности.
- Херметични компоненти.
- Зони, обработени след отливане.
- Структурни свойства.
- Вакуумно-асистирано леене под налягане.
Симулацията и добре разработената стратегия за гейтиране добавят инженерна стойност преди инструменталната екипировка, което спомага за намаляване на скъпите модификации, изискващи проба-грешка.
Охлаждане и термичен контрол
Охлаждащите канали, преградите, мехурчетата и локализираният термичен контрол влияят върху времето на цикъла и температурния баланс на матрицата. По-сложната схема за охлаждане може да струва повече за производство, но поддържа:
- По-кратки цикли.
- По-стабилни размери.
- Подобрен живот на матрицата.
- Намалено запояване или локално прегряване.
- По-постоянно качество на отливане.
Следователно цената на инструментите трябва да се оценява заедно с очакваното време на цикъла и стабилността на процеса.
Инструменти за подрязване и обезформяване
Повечето компоненти, отливани под налягане, изискват отстраняване на канали, шибъри, преливници и олющени отвори. В зависимост от геометрията и обема, това може да се извърши ръчно, със специални матрици за рязане или чрез автоматизирано оборудване.
Щанцата за обработка може да бъде важен отделен инструментален елемент. Проверете дали офертата включва:
- Проектиране и производство на трионни матрици.
- Изисквания за пресата.
- Местоположение и поддръжка на частите.
- Пиърсинг операции.
- Разделяне на скрап.
- Поддръжка и резервни компоненти.
Толеранси и изисквания за обработка
Тесните допуски могат да увеличат както цената на матрицата, така и цената на приспособленията за монтаж. Доставчикът може да се нуждае от допълнителна прецизност в:
- Обработка и монтаж на вложки.
- Подравняване на слайдовете.
- Контрол на отклонението на матрицата.
- Мониторинг на процесите.
- Приспособления за обработка.
- Измервателни уреди и инспекция.
Прегледайте кои размери наистина изискват строги допуски и кои трябва да бъдат произведени чрез CNC обработка. Маркирайте ясно допустимите отклонения за обработка и прехвърлянето на данни върху чертежа.
Изисквания за повърхност и козметика
Компонентите с висока козметична стойност могат да изискват допълнително полиране, контрол на текстурата, внимателно поставяне на шприцове и по-рестриктивно боравене. Ако детайлът ще бъде позлатен, анодизиран, боядисан или прахово боядисан, качеството на отливката и подготовката на повърхността също може да се нуждаят от по-строг контрол.
Включете стандарти за външен вид и спецификации за довършителни работи в RFQ, така че тези изисквания да бъдат разгледани по време на проектирането на матрицата, а не след първия опит.
Валидиране и документация за качество
Офертите за инструменти може да се различават, тъй като едната включва пълен пакет за валидиране, а другата включва само примерни части. Необходимите резултати могат да включват:
- Доклад на DFM.
- Симулация на запълване и втвърдяване.
- Преглед на дизайна на матрицата.
- Пълноразмерна проверка.
- Сертификати за материали.
- Рентгеново или компютърно изследване.
- Тестване за течове.
- Изпитване на механични свойства.
- Проучвания на способностите.
- PPAP документация.
Уточнете броя на включените опити и проби, както и отговорността за корекции и промени, поискани от клиента.
Очакван живот на матрицата и поддръжка
Щипците трябва да бъдат проектирани за очакваното количество за целия експлоатационен живот и експлоатационни условия. Помолете доставчика да посочи:
- Очакван живот на умиращите.
- Гаранционни условия.
- Препоръки за превантивна поддръжка.
- Консумируеми или изключени компоненти.
- Стратегия за резервни вложки.
- Организация на ремонт и поддръжка.
По-евтина матрица може да е подходяща за ограничена програма. За компонент с продължителна експлоатация, разходите за престой и основни ремонти могат да надхвърлят първоначалните спестявания.
Нуждаете се от бюджет за инструменти за лята под налягане част? Изпратете на Moldie вашия 3D модел, чертеж, сплав, годишен обем и изисквания за готови детайли. Можем да оценим обхвата на матрицата, инструменталната екипировка, машинната обработка, довършителните работи и контрола и да подготвим оферта, специфична за проекта. Свържете се с Молди.
Как да сравним офертите за леене под налягане
Създайте нормализирана таблица за сравнение, обхващаща:
| Точка | Доставчик А | Доставчик Б | Доставчик C |
|---|---|---|---|
| Ревизия на чертежа и сплав | |||
| кухини | |||
| Стомана за матрици и твърдост | |||
| Плъзгачи и издърпвания на сърцевината | |||
| Вакуумна система | |||
| Очакван живот на матрицата | |||
| Подрязване на матрица | |||
| Приспособления и измервателни уреди | |||
| Пробни изпитвания и проби | |||
| Качествена документация | |||
| Преднина | |||
| Гаранция | |||
| Доставка |
Не сравнявайте общите цени, докато обхватът не бъде съгласуван.
Как да намалим отговорно разходите за леене под налягане
Намаляването на разходите би трябвало да премахне ненужната сложност, като същевременно защити качеството и капацитета. Ефективните подходи включват:
- Завършете DFM преди замразяване на дизайна. Премахването на подкоси или опростяването на разделителните повърхности преди обработка с инструмент е по-евтино от модифицирането на стоманата по-късно.
- Дефинирайте реалистични толеранси. Прилагайте строги допустими отклонения само за функционални характеристики.
- Изберете брой кухини от икономиката на целия живот. Избягвайте както недостатъчния капацитет, така и ненужната сложност на инструментите.
- Използвайте сменяемите вложки стратегически. Локалните вложки могат да опростят ремонта и да се поберат в елементи, подложени на силно износване.
- Съобразете живота си с търсенето през целия си живот. Не преизграждайте инструмент с ограничен обем или не преизграждайте дълга програма.
- Комбинирайте преглед на кастинга и довършителните работи. Изискванията за машинна обработка, покритие и сглобяване трябва да повлияят на дизайна на отливките и матриците.
- Замразете интерфейсите преди рязане на стомана. Късните промени по уплътнителните повърхности, конекторите или монтажните елементи са скъпи.
Вземете предвид общата цена на готовата част
Най-изгодната матрица е тази, която произвежда приемливи части с необходимата скорост и обща цена. Оценете:
- Инвестиции в инструменти и приспособления.
- Време на цикъла и брой кухини.
- Добив и възвръщаемост на сплав.
- Процент на брак.
- Подрязване на труда.
- Време за обработка.
- Довършване и тестване.
- Превантивна поддръжка.
- Риск от престой и ремонт.
- Опаковка и логистика.
По-скъпа матрица със стабилен термичен контрол, ефективно подрязване и намалена машинна обработка може да осигури по-ниски разходи през целия експлоатационен живот.
Заявете оферта за леярска форма
Цената на леярските форми за леене под налягане се разбира най-добре като инвестиция в капацитет, качество и икономическа обосновка на производството през целия експлоатационен живот. Прозрачната оферта трябва да показва техническото решение, включително инструменталната екипировка, обхвата на валидиране и допусканията, залегнали в основата на цената на готовия детайл.
Молди осигурява проектиране и производство на форми за леене под налягане заедно с леене, машинна обработка, обработка на повърхности и поддръжка на монтажа. Качете вашите чертежи и изисквания чрез Страница за контакти на Молди за да получите преглед и оферта за конкретния проект.