
Срок службы пресс-формы определяется не только числом циклов. При литье пластмасс под давлением тип используемой смолы и выбранная сталь являются двумя важнейшими факторами, влияющими на то, как долго пресс-форма сможет обеспечивать качество деталей, стабильность размеров и устойчивое производство.
Рассматривая новый проект по литью пластмасс под давлением, мы не считаем пресс-форму отдельной покупкой. Мы вместе оцениваем смолу, годовой объём, геометрию детали, требования к внешнему виду, условия литья и план обслуживания. Такой подход помогает выбрать оснастку, соответствующую фактическим производственным требованиям, вместо простого выбора материала с наименьшей первоначальной стоимостью.
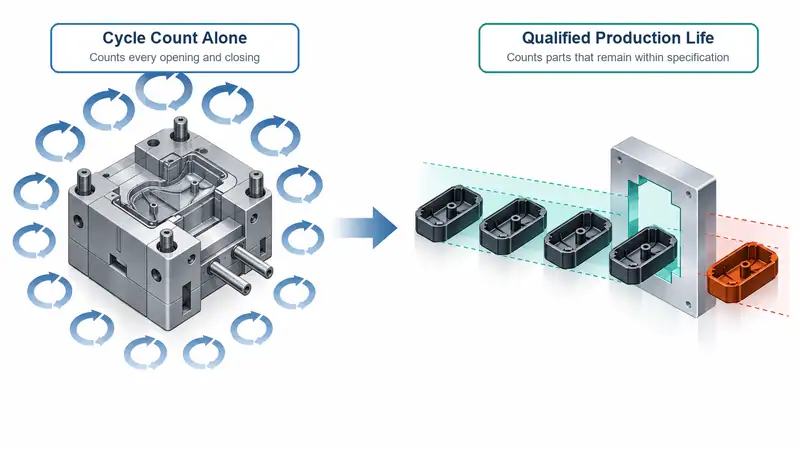
Что означает « старая жизнь »?
Срок службы пресс-формы — это количество циклов формования, которое оснастка может надёжно выполнять до необходимости серьёзного ремонта, восстановления или замены. Пресс-форма может продолжать открываться и закрываться после появления заметного износа, однако её полезный производственный ресурс сокращается, когда она уже не способна стабильно обеспечивать требуемые характеристики детали.
К типичным признакам ухудшения состояния пресс-формы относятся:
- Вспышка на линии разлуки
- Размерный дрейф по критическим характеристикам
- Износ впускных литников, литниковых каналов, ползунов и выталкивателей
- Дефекты поверхности или потеря текстуры
- Отметины коррозии в каблуках или охлаждающих каналах
- Более продолжительное время цикла, вызванное проблемами охлаждения или выброса
Для B2B-заказчиков ключевой вопрос заключается не просто в том, «сколько циклов может выполнить эта пресс-форма?», а в том, «сколько соответствующих требованиям деталей она сможет производить в наших фактических условиях работы и при использовании нашего материала?»
1. Товарный материал оказывает непосредственное воздействие на оболочку
Смола, используемая для готового изделия, создаёт механические, тепловые и химические нагрузки на оснастку. Две пресс-формы с одинаковой геометрией могут иметь совершенно разный срок службы, если одна работает с массовым полипропиленом, а другая — с нейлоном, наполненным стекловолокном.
Абразивные наполнители и подкрепление
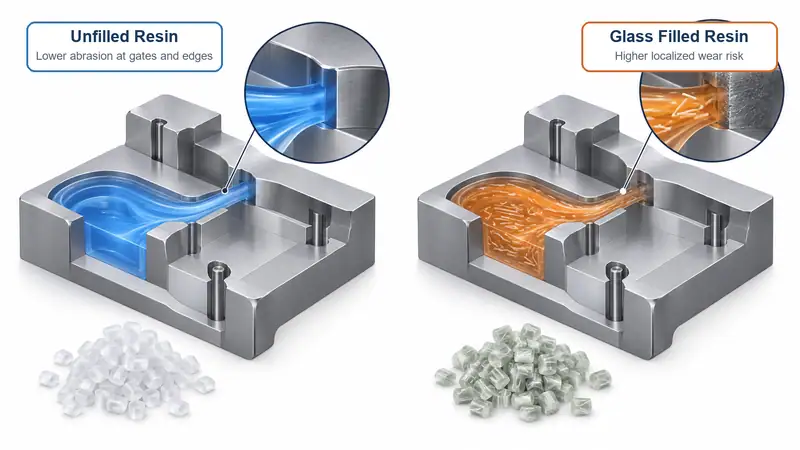
Инженерные смолы с наполнителями относятся к важнейшим факторам, связанным с материалом. Стекловолокно, минеральные наполнители, углеродное волокно и некоторые антипирены могут усиливать абразивный износ при прохождении материала через впускные литники, литниковые каналы, гнёзда и переходные зоны с высокой скоростью потока.
Материалы PA, PBT, PPS, армированные стекловолокном, и аналогичные составы часто выбирают для автомобильных, электротехнических и промышленных изделий благодаря их прочности и теплостойкости. Однако волокна могут постепенно изнашивать кромки, литники, запорные поверхности и мелкие элементы поверхности.
Мы уделяем особое внимание:
- Износ впусков и впусков
- Тонкие ребра и острые края полости
- Слайды, подъемники и движущиеся затворы
- Текстурированные или отполированные косметические поверхности
- Зоны интенсивного потока рядом с впускным литником
Что касается абразивных материалов, то с самого начала, как правило, более экономично инвестировать средства в подходящую сталь, локальные вставки или обработку износостойкой поверхности.
Температура и давление обработки
Высокотемпературные смолы создают повышенные тепловые нагрузки на пресс-форму. Для таких материалов, как PC, PA, PBT, PPS, PEI и PEEK, могут требоваться более высокие температуры расплава и пресс-формы, чем для PP или PE. Повторяющиеся циклы нагрева и охлаждения могут вызывать термическую усталость, особенно при неравномерном охлаждении или тонких участках пресс-формы.
Высокое давление впрыска также увеличивает нагрузку на линию разъёма, сердечники, вставки полости и запорные поверхности. Для сложных тонкостенных деталей, длинных путей течения или узких литников может потребоваться повышенное давление. Если конструкция пресс-формы и выбранная сталь не соответствуют этим условиям, износ и деформация могут возникнуть раньше ожидаемого.
Химическое поведение и коррозия
Некоторые смолы и добавки могут создавать коррозионную среду, особенно при недостаточном контроле влажности и неправильных параметрах процесса. Хорошо известный пример — PVC, однако коррозионный риск также может быть связан с огнезащитными составами, вторичным сырьём или разрушением смолы из-за чрезмерного времени пребывания в цилиндре.
Коррозия может повредить поверхности полости, вентиляционные зоны, охлаждающие цепи и детали продольных линий, а также сделать высвобождение менее стабильным, что может привести к царапинам, запятаям или увеличению силы выброса.
Для применений, чувствительных к коррозии, мы обычно рассматриваем нержавеющие инструментальные стали или коррозионностойкие вставки, а также надлежащую вентиляцию, сушку, очистку и хранение пресс-формы.
Геометрия части и расход смолы
Конструкция изделия взаимодействует с материалом и влияет на срок службы пресс-формы. Острые углы, глубокие рёбра, поднутрения, тонкие стенки и длинные пути течения могут усиливать нагрузку или локальный износ.
Например, смола со стекловолокном при высокой скорости течения через узкий литник может быстрее размывать участок литника, чем ненаполненная смола. Аналогично, деталь с глубокими рёбрами может создавать повышенную нагрузку при выталкивании и усиливать износ выталкивающих штифтов и элементов сердечника.
В рамках практического DFM-анализа до окончательного утверждения конструкции оснастки следует оценить поведение потока смолы, толщину стенок, расположение впускного литника, угол уклона, компоновку охлаждения и предполагаемое усилие выталкивания.
2. Муглый материал определяет, насколько хорошо инструмент сопротивляется
Известковый материал должен выбираться в соответствии со смолой, объемом, требованиями в отношении точности, поверхностным покрытием и производственным окружением.
Твердость и сопротивление ношения
Жесткая сталь, как правило, обеспечивает бо́льшую устойчивость к абразивному износу, особенно при работе с заполненной пластиковой техникой или при производстве большого объема.
Однако твёрдость — не единственный фактор. Очень твёрдая сталь может быть менее устойчивой в некоторых участках оснастки, подверженных ударным нагрузкам или имеющих сложную конструкцию. Часто оптимальным решением становится сочетание разных сталей или вставок в различных зонах пресс-формы. Например, для конструкции пресс-формы можно использовать прочный предварительно закалённый базовый материал, а для литников, сердечников, запорных поверхностей или участков с сильным абразивным износом — закалённые вставки.
Крепость и сопротивление растрескиванию
Вязкость имеет значение, если в пресс-форме есть тонкие сердечники, глубокие полости, ползуны, толкатели или элементы, подвергающиеся повторным механическим нагрузкам. Сталь с высокой износостойкостью, но недостаточной вязкостью может при определённых условиях оказаться более подверженной сколам и растрескиванию.
Именно поэтому выбор материала пресс-формы должен опираться на геометрию детали и механизм оснастки, а не только на паспорт смолы. Сам по себе высокопрочный материал не компенсирует отсутствие опоры для сердечника, плохую конструкцию запорной поверхности или недостаточное выравнивание.
Сопротивление коррозии
Во влажных производственных помещениях, при длительном хранении, воздействии охлаждающей воды или использовании коррозионно-активных смол коррозионностойкие материалы пресс-формы могут защитить внешний вид и функциональность. Нержавеющие инструментальные стали часто выбирают для медицинских, контактирующих с пищевыми продуктами, оптических или чувствительных к коррозии применений, хотя окончательный выбор зависит от требований к полировке, твёрдости, механической обработке и бюджета.
Хорошее сопротивление коррозии также способствует повышению качества поверхности, особенно для видимых продуктов, в которых ржавые отметины или пятна могут быстро превращаться в косметические дефекты.
Обработка поверхностей и покрытия
Обработка поверхности может продлить срок службы пресс-формы за счёт повышения твёрдости, облегчения извлечения, улучшения смазывания или коррозионной стойкости. К распространённым вариантам относятся азотирование, хромирование, покрытия PVD и специализированные обработки, выбираемые с учётом применения.
Покрытие не заменяет правильно выбранную базовую сталь, но может стать ценным дополнительным уровнем защиты. Например, износостойкая обработка может быть полезна для ползунов, сердечников, компонентов впускного литника или поверхностей, подверженных потоку армированной смолы.
3. Совпадение материала продукции с материалом из золотых материалов
В приведенной ниже таблице приводится практическая отправная точка.
| Товарный материал | Основной риск для срока службы пресс-формы | Инструктивный подход к рассмотрению |
| PP, PE, ABS, PS | Умеренный механический износ; возможные косметические требования | Предварительно затвердевшая сталь для стандартного производства; полированные вставки, имеющие значение для внешнего вида |
| PC, PC/ABS | Более высокая температура и давление при обработке | Стабильная сталь, эффективное охлаждение, мощная опора для полости |
| ПА, ПБТ | Тепловые, сужение, возможные проблемы обработки, связанные с влажностью | Упрочненные вставки для важнейших элементов; контролируемое охлаждение и выпуск |
| Стеклянная ПА/ПБТ/ППС | Абразивный износ впускных литников, гнёзд и запорных поверхностей | Жесткие износостойкие стали, сменные вставки, защитные средства |
| ПВХ или коррозионные составы | Риск коррозии и деградации материалов | Коррозионностойкая сталь, аккуратная вентиляция, дисциплинированная чистка и хранение |
|
Высокотемпературные инженерные смолы |
Термическая усталость, давление и износ | Высокоэффективная сталь, надежная конструкция охлаждения, сертифицированное технологическое окно |
4. Другие факторы, которые сокращают прежнюю жизнь
Хотя материалы изделия и пресс-формы играют ключевую роль, несколько производственных факторов могут ускорить износ.
Слабый контроль за процессом
Чрезмерные усилие смыкания, давление или скорость впрыска либо температура расплава могут вывести пресс-форму за пределы предусмотренного рабочего диапазона. Нестабильные настройки также затрудняют разграничение нормального износа и повреждений, связанных с процессом.
Неадекватное управление охлаждением воды
Масштаб, коррозия и загрязнение в охлаждающих каналах уменьшают теплопередачу. По мере снижения эффективности охлаждения продолжительность цикла может увеличиваться, а температурные колебания могут влиять на качество части.
Несогласованность и механическое обслуживание
Незначительные проблемы с регулировками могут стать серьезными проблемами износа, когда они остаются без присмотра, особенно в многокачественных или многообъемных инструментах.
Неправильное хранение
Пресс-форма, отправленная на хранение без очистки, защиты от ржавчины и защитной упаковки, может подвергнуться коррозии до следующего производственного цикла. Перед хранением мы рекомендуем удалить остатки материала, проверить контур охлаждения, нанести подходящую антикоррозионную защиту и зафиксировать состояние пресс-формы.
5. Как мы защищаем старую жизнь во время осуществления проекта
Наиболее эффективной стратегией является принятие решений, касающихся форменной жизни, до начала механики.
- Указать точный сорт смолы, включая процент стекла, огнезащитные составы, рециркулированное содержание и, в соответствующих случаях, окраска.
- Определить ожидаемый годовой объем и продолжительность срока службы, а не указывать только количество первого заказа.
- Определить критические требования к качеству, такие, как опломбированные поверхности, жесткие допуски, высокоглазые финики или текстурированная косметика.
- Проведите DFM-анализ геометрии детали, уделив особое внимание расположению впускного литника, толщине стенок, уклонам, охлаждению и выталкиванию.
- Отобрать сталь и вставить по зонам риска, а не везде применять один материал.
- Составьте график профилактического обслуживания с учётом смолы, объёма производства и подвижных механизмов пресс-формы.
Сотрудничайте с Moldie и разработайте стратегию срока службы пресс-формы для вашего производства
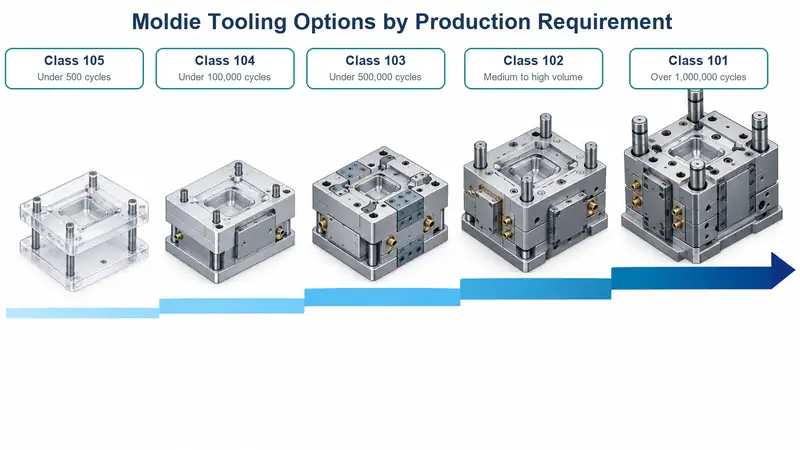
В опубликованной Moldie классификации пресс-форм SPI представлены варианты оснастки от прототипных пресс-форм класса 105 с ресурсом менее 500 циклов до производственных пресс-форм класса 101 с ресурсом более 1,000,000 циклов. В опубликованный диапазон также входят инструменты класса 104 с ресурсом менее 100,000 циклов, класса 103 — менее 500,000 циклов и класса 102 для средне- и крупносерийных программ, включая работу с абразивными материалами или деталями с жёсткими допусками.
Для каждого проекта Moldie подтверждает целевой срок службы вместе с точными данными о смоле и содержании наполнителя, годовым и общим объёмом производства, марками и твёрдостью стали, конфигурацией полостей и литников, интервалами обслуживания, сменными изнашиваемыми элементами и критериями приёмки. Цикл учитывается в фактическом ресурсе пресс-формы только до тех пор, пока инструмент продолжает выпускать детали, соответствующие согласованным размерным и косметическим требованиям. Свяжитесь с Moldie, чтобы обсудить с нашей инженерной командой вашу смолу, годовой объём, целевой ресурс пресс-формы и требования к оснастке.







