
Качество поверхности формируется на двух этапах. Полость пресс-формы переносит глянцевую, матовую или текстурированную отделку непосредственно при литье. Вторичные процессы, такие как гальваническое покрытие, вакуумное нанесение покрытия, распыление краски, печать, лазерная маркировка и кристаллические этикетки, применяются после литья для добавления цвета, графики, металлических эффектов, идентификации, защиты или электрических свойств.
Отделку следует определить до запуска оснастки, поскольку она может повлиять на выбор смолы, уклон, подготовку полости, расположение литников и выталкивателей, маскирование, контроль, стоимость и сроки выполнения. Moldie предоставляет услуги как по изготовлению пресс-форм, так и по последующей обработке поверхности, чтобы эти решения можно было рассматривать совместно.
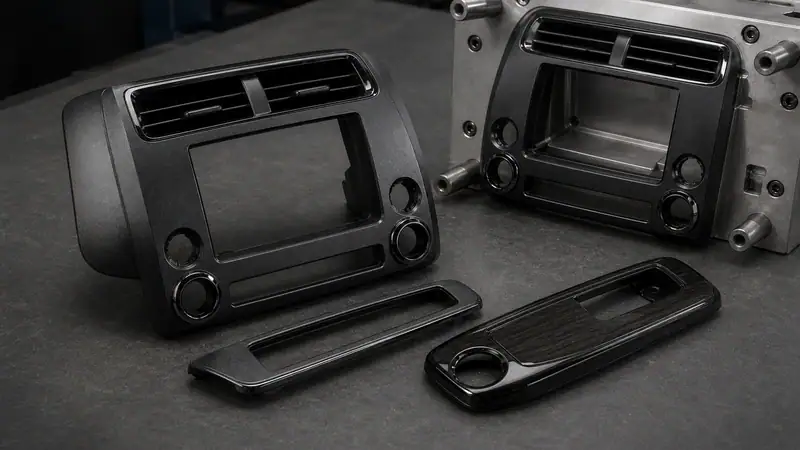
Обмундирование и вторичное лечение
Отделка пресс-формы создаётся на поверхности полости или сердечника и воспроизводится на каждой детали. Она контролирует глянец, шероховатость, зернистость и рисунок отлитой поверхности без добавления отдельной плёнки. Вторичная обработка применяется к каждой отлитой детали и может добавить покрытие, печатный слой, постоянную маркировку или этикетку.
| Точка | Свежий финал | Вторичное лечение |
| Этап | Перед тем, как формировать полость или ядро | После того, как часть формируется |
| Главный результат | Глянцевый, матовый, грубый, зерновой, или рисунок | Цвет, эффект металла, графика, маркировка, защита или проводимость |
| Ключевые механизмы контроля | Окончание, код текстуры, проект, материал и карта косметической поверхности | Совместимость, подготовка, маскировка, лечение, сцепление и функциональные испытания |
Эти два метода часто комбинируются. В корпусе может использоваться формованная текстура на внешней поверхности, наклейка контрольных и лазерная маркировка для отслеживания. На чертежах должны быть указаны обработка и граница каждой косметической или функциональной поверхности.
Обрезанные прикладные поверхностные финики
Польское покрытие вызывает глянцевые или прозрачные поверхности. Абразивная бумага и камень создают полуглазые или матовые финики, во время взрыва, РУМ, химического травления и лазерного текстирования продукта более гладкие или смоделированные поверхности. SPI, VDI 3400 и Mold-Tech являются широко используемыми ссылками.
SPI Закончим семьи
| Семья | Метод | Типичный внешний вид | Типичный Ra mqm |
| PIS A-1 — A-3 | Бриллиантовый буф | Высокий блеск в нормальный блеск | 0,012 — 0,100 |
| SPI B-1 — B-3 | Сложная бумага | Отлично до обычного полуглосса. | 0,05 — 0,32 |
| SPI C-1 — C-3 | Камень | Нормальный матовый | 0,35 — 0,70 |
| СПИ Д-1 — Д-3 | Стеклянная фасоль или оксидный звук | Удовлетворение грубой текстуры | 0,80 — 18,0 |
Классы SPI определяют способ отделки пресс-формы, но итоговый внешний вид также зависит от пластика. Если важна стабильность косметических характеристик, используйте образец из производственной смолы и нужного цвета.
VDI и Mold Tech References
| Ссылка | Поверхность или глубина | Типичный результат | Проект |
| VDI 12 | Ra 0,40 мкм | Низкий лак | Для конкретного проекта |
| VDI 18 | Ra 0,80 мкм | Сатин | Для конкретного проекта |
| VDI 24 | Ра 1,60 мкм | Дыра Мэтт | Для конкретного проекта |
| VDI 30 | Ра 3,15 мкм | Скучная текстура | Для конкретного проекта |
| VDI 45 | 18,00 мкм | Очень тяжелая текстура | Для конкретного проекта |
| МТ 11010 | 0.001 in / 0.0254 mm | Хороший матовый песок | минимум 1,5° |
| МТ-11020 | 0.0015 in / 0.0381 mm | Средний матовый | минимум 2,5° |
| МТ-11030 | 0.002 in / 0.0508 mm | Крепкий матовый | 3° минимум |
Более высокие значения VDI указывают на бо́льшую шероховатость. < < Холд-Тех > > определяется кодом текстуры и глубиной, при этом требуется больший объем по мере увеличения глубины текстуры. < < Технология > > , аналогичная шероховатость в различных системах не гарантирует одинаковую глянцевость или структуру, поэтому критические поверхности должны утверждаться на основе указанного стандарта и физического образца.
Материал < < Драма > > и < < косметические поверхности > >
То же самое может выглядеть на различных материалах. Твердые пластмассы более четко воспроизводят тонкие текстуры, чем мягкие материалы, темные цвета делают текстуру более видимой, а стекло или минеральные наполнители могут уменьшать определение или создавать протяженность. Прозрачные части, как правило, требуют соответствующего полирования обеих оптических лиц.
Текстура также влияет на высвобождение. Проект должен проверяться с точки зрения глубины текстуры, глубины стенки, уменьшения смолы, жесткости и направления выброса. По мере целесообразности глубокие ребра и узкие нити могут быть трудно отполировать или покрасить друг друга. Входы, остатки сварных линий, продольные линии и откидные отметки должны быть удалены от критических косметических поверхностей.
Вторичная обработка Moldie после литья
| Лечение | Лучшая подходящая | Основные контрольные точки |
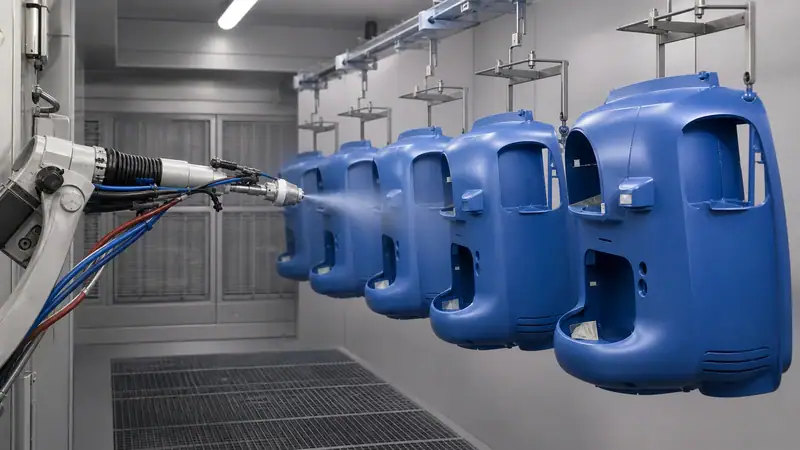
| Разбрызгивание краски | Множественные цвета и гладкая однородность покрытия сложных форм | Сцепление, подготовка, маскировка, излечение, абразив, химические вещества и УФВ |
| Электрическое оборудование | Яркая или матовая хромовая видимость с возможной твердостью и преимуществами коррозии | Сопоставимая подложка, предварительная обработка, ниши, края, точки крепления и стоимость |
| Вакуумное покрытие | Тонкая металлическая пленка или токопроводящие и непроводящие поверхности | Базовая смола, осажденный материал, верхняя одежда, маскировка и электрическая проверка |
| Скриншот | Более крупные графики на плоской или мягко изогнутой местности | Совместимость, регистрация, сцепление и износ чернил |
| Типографские работы | Небольшие графики на изогнутых, утопленных или неровных поверхностях | Площадь печати, регистрация, совместимость чернил и сцепление |
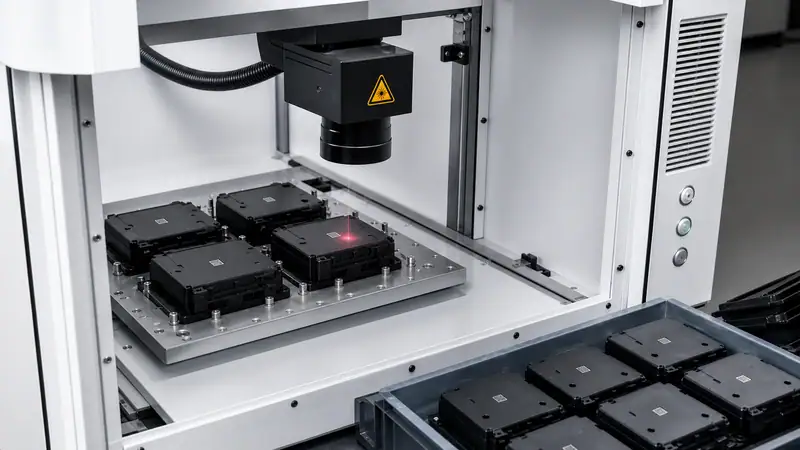
| Лазерная маркировка | Постоянные логотипы, символы, серийные номера и коды отслеживания | Контраст зависит от смолы, пигмента, присадок, финиша и лазерной настройки |
| Кристальные этикетки | Повышение прозрачной или прозрачной декоративной бренды | Расположение, сцепление по краям, химическое воздействие и условия эксплуатации |
В ассортименте Moldie представлены глянцевое и матовое гальваническое хромирование, неэлектропроводное вакуумное покрытие на основе индия, электропроводное покрытие на основе алюминия, многокрасочное распыление краски, трафаретная и тампонная печать, чёрная и серая лазерная обработка, а также кристаллические этикетки с различными рисунками.
Электроплуатация и вакуумное покрытие создают металлический эффект, но их процессы и функциональные результаты отличаются друг от друга. Токопроводящие концы должны проверяться электрическим способом, а не допускаться по внешнему виду. Для печатания печатные костюмы более широкие, лестные зоны, а силиконовая прокладка позволяет печатать колодки до изогнутой или неправильной геометрии.
Как выбрать правильное обращение
| Требуемый результат | Вероятное направление | Подтвердить до выпуска |
| Высокий уровень блеска или транспарентности | Полировка пресс-формы класса SPI A или другая указанная отделка | Прозрачность прогиба, обе оптические стороны, врата, линии сварки, выброс и обработка |
| Мэтт или зерно | SPI C или D, VDI 3400, Mold-Tech или запатентованная текстура | Стандартный, сорт, проект, направление текстуры, доступ и выборка из производственных износов |
| Удельный цвет или эффект покрытия | Разбрызгивание краски | Сцепление, маскировка, система нанесения покрытий, лечение и воздействие на услуги |
| Яркий или матовый металл | Электрическое оборудование | Подложка, предварительная обработка, геометрия, стойки и косметические критерии |
| Эффект тонких металлов или проводимость | Вакуумное покрытие | Требования в отношении токопроводности или непроводности и функциональное испытание |
| Графики | Скриншотная печать или печатание наклеек | Геометрия части, цвет, регистрация, сцепление и износ |
| Постоянный код или символ | Лазерная маркировка | Сопоставимость и удобочитаемость на конечной смоле и формованном конце |
| Повышенное декоративное брендирование | Кристальная этикетка | Расположение, сцепление по краям, химические вещества и рабочая среда |
Инженерный контрольный список
- Картируйте косметические, функциональные, маскированные и расплавленные поверхности на рисунке.
- Указать систему финишной обработки и сорт вместо использования только таких терминов, как матовая или полированная.
- До окончательного утверждения внешнего вида подтвердите содержание производственной смолы, цвета и наполнителя.
- Проверьте уклоны, доступность текстуры, впускные литники, линии разъёма, следы выталкивателей, точки подвеса и границы маскирования.
- Определить соответствующие требования к абразивным, химическим, ультрафиолетовым, влажностью, тепловой и электрической энергии.
- Одобрить фактическую часть предполагаемого материала и процесса, а затем зафиксировать критерии косметического и функционального принятия.
Выберите обработку поверхности вместе с Moldie
Moldie может рассмотреть смолу, отделку пресс-формы, геометрию детали, вторичную обработку, условия эксплуатации и требования к контролю как единый маршрут производства. Ранний анализ помогает избежать изменений во время испытаний оснастки и отбора образцов после обработки поверхности.
Для технической оценки предоставьте CAD-модель, смолу и цвет, стандарт отделки, участок обработки, годовой объём, условия эксплуатации и требования к приёмке. Ознакомьтесь с услугами Moldie по обработке поверхности литых деталей или свяжитесь с Moldie, чтобы обсудить процесс и план изготовления образцов.







