
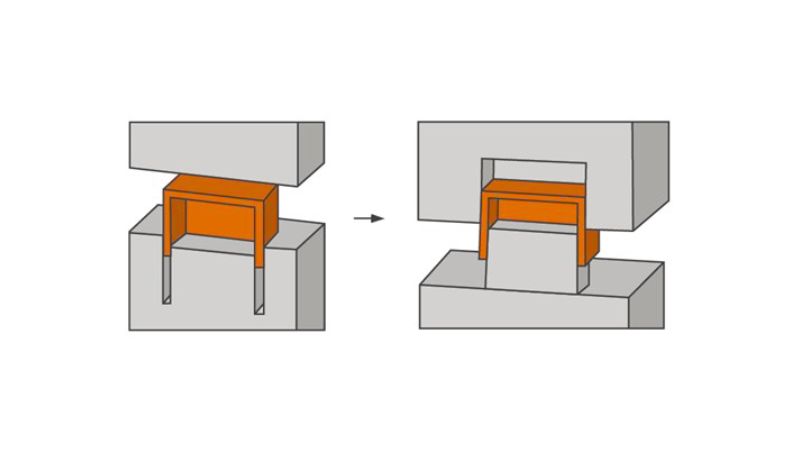
Уклоны — важный аспект проектирования пресс-форм, влияющий как на качество, так и на технологичность деталей, изготовленных литьём пластмасс под давлением. Если задать вертикальным поверхностям надлежащий наклон, детали будут легко извлекаться из пресс-формы без повреждений.
Что такое черновик?
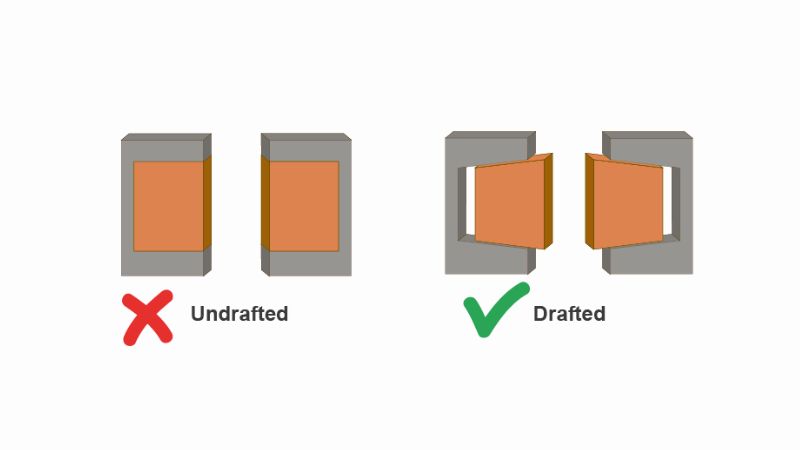
Уклон — это конусность или наклон боковых поверхностей деталей, предназначенных для литья пластмасс под давлением. В идеале в конструкции детали следует предусмотреть уклон на каждой вертикальной поверхности, чтобы облегчить извлечение из пресс-формы.
Почему уклоны важны при литье под давлением?
Проект углов имеет решающее значение для процесса закачки.
- Лёгкое извлечение детали: уклон помогает плавно вытолкнуть деталь из пресс-формы.
- Качество поверхности: В отсутствие достаточного объема частей могут быть обнаружены царапины или повреждения.
- Долговечность пресс-формы: правильно заданные уклоны уменьшают износ самой пресс-формы и продлевают срок её службы.
Минимальный проект требований к углу варьируется в зависимости от сложности части и материала, но даже угол 1 градуса может существенно измениться.
Оптимальные уклоны определяют на этапах проектирования детали и пресс-формы; они зависят от требуемой отделки и особенностей изготавливаемого изделия.
Множественные соображения для проектов углов
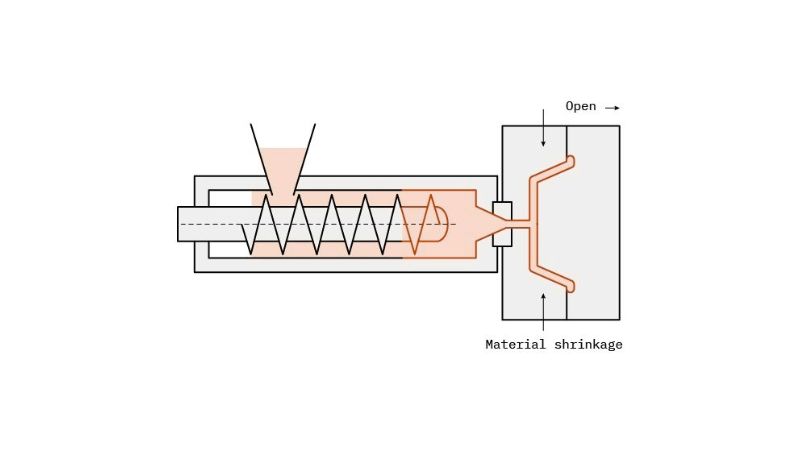
При проектировании частей для образования впрыска решающую роль в определении соответствующих проектов углов, необходимых для успешного выброса выхлопных газов, играют материальные соображения.
Выбор материала в значительной степени влияет на расход и охлаждающие свойства в процессе формации, например, термопластика пользуется большим предпочтением из-за их универсальности; однако каждый материал обладает уникальными характеристиками, которые необходимо тщательно оценивать.
Для более мягких материалов обычно требуются меньшие уклоны — около 1–2 градусов, тогда как для более жёстких материалов нужны большие углы, часто 3 градуса или больше. Это облегчает извлечение детали из пресс-формы и помогает не повредить её.
Кроме того, необходимо учитывать коэффициенты усадки материалов, поскольку от них зависит, насколько деталь сжимается при охлаждении. При высокой усадке обычно требуются большие уклоны, чтобы избежать проблем при выталкивании; при низкой усадке могут подойти меньшие углы.
Для получения оптимальных результатов рекомендуется применять проект угла 1,5-2 градуса для частей глубиной до 2 дюймов, в то время как более глубокие или более сложные геометрии могут потребовать еще более крутых углов.
Кроме того, завершение поверхности части может оказать значительное воздействие как на эстетику, так и на функциональность. " Текстурные поверхности " , например, требуют конкретного проекта углов на основе их глубины; " лёгкие текстуры " могут работать с минимальными углами от 1 до 1,5 градуса, а более тяжелые текстуры могут требовать углов от 3 градусов или более для обеспечения бесперебойного выброса.
Сбалансирование эстетических требований с функциональными характеристиками имеет решающее значение, поскольку блестящее, гладкое завершение может потребовать проекта угла, равного 0,5 градуса, но слишком маленький проект может помешать выбросу и поставить под угрозу целостность части.
Проект требований к различным материалам
| Материал | Минимальный проект | Рекомендуемый проект |
|---|---|---|
| Нейлон | 0° | 1° |
| Полиэтилен (PE) | 0.5° | 1.5° |
| Поливинилхлорид (ПВХ) | 0.5° | 1.5° |
| Полипропилен (PP) | 1° | 2° |
| Поликарбонат (PC) | 1.5° | 2° |
| Акрилонитрилбутадиенстирол (ABS) | 1° | 2° |
| Полистирол (PS) | 1° | 2° |
| Термопластический эластомер (ТПЭ) | 0.5° | 1.5° |
| Этилен винил-ацетат (ЕА) | 0.5° | 1.5° |
| Полиэтилен высокой емкости (HDPE) | 1° | 2° |
Проекты и части
В случае впрыскиваемых частей необходимо рассмотреть проект углов не только для стенок, но и для всех вертикальных элементов, таких, как ребра и головки. Требуемый проект угла определяется глубиной этих элементов и их минимальной толщиной. В приведенной ниже таблице указаны минимальная толщина и соответствующие углы для различных глубин.
| Глубина объектов | Минимальная толщина/чертежи углов |
|---|---|
| 0,25 вход. | 0,040 в / 0,5° |
| 0,5. | 0,040 внутрь / 1°
0,060 в / 0,5° |
| 0,75 внутри. | 0,040 в. / 2°
0,060 внутри / 1° 0,080 / 0,5° |
| 1 дюйм | 0,060 в. / 2°
0,080 / 1° 0,100 внутрь / 0,5° |
| 1.5. | 0,080 / 2°
0,100 внутрь 1° |
| 2 дюйма | 0,100 внутрь / 2° |
| 2.5 внутрь. | 0,100 внутрь / 2,5° |
| 3 входа. | 0,120 в. / 3° |
| В 4. | 0,140 / 3° |
| 5 дюймов | 0,160 / 3,5° |
- Рёбра: для лёгкого извлечения из пресс-формы обычно требуется минимальный уклон 1°.
- Бобышки: при глубине более 1 дюйма должны иметь литейный уклон не менее 2°, чтобы облегчить формование.
- Общие рекомендации: по мере увеличения глубины элемента следует также увеличивать его минимальную толщину для сохранения прочности конструкции.
В Moldie мы часто создаём прототипы с помощью программ автоматизированного проектирования (CAD). Это позволяет наглядно оценить, как литейные уклоны будут работать на практике. Мы также можем выполнить моделирование, чтобы оценить процесс извлечения детали и выявить возможные проблемы до начала производства.
Сотрудничество с нашими производственными командами необходимо, чтобы убедиться, что заданные уклоны соответствуют возможностям оборудования для литья. Мы учитываем такие факторы, как конструкция пресс-формы, системы охлаждения и используемый процесс литья пластмасс под давлением.
После тщательной оценки и испытаний мы при необходимости корректируем литейные уклоны и завершаем проектирование. Если у вас есть вопросы или вам нужна помощь с проектами литья пластмасс под давлением, наша команда готова помочь!







