
アルミニウム部品は、製造業で最も広く生産されている鋳造製品の一つです。めっきを施すことで表面性能が向上し、特に航空宇宙、電子機器、エネルギーなどの業界で重要な効果を発揮します。このプロセスは、アルミニウムの表面を別の金属で覆い、バリアを形成する金属表面処理の一種です。
この記事では、Moldieが、材料選定と表面処理からめっき方法と用途まで、アルミニウムめっきの技術的な工程を解説し、お客様のニーズに合っためっきサービス選びをお手伝いします。
アルミニウムめっきに使用する金属材料の選び方
純アルミニウムとアルミニウム合金
純アルミニウムはもともと耐食性に優れていますが、比較的柔らかく、自然に形成される酸化皮膜だけでは、塩水や酸、高湿度から金属を十分に保護できません。そのためメーカーは、機械的強度や耐摩耗性を高めるために、亜鉛、マグネシウム、銅、シリコンなどを混ぜたアルミニウム合金をよく使用します。こうした合金成分は、部品へのめっきの付きやすさにも影響します。
亜鉛やマグネシウムを含む合金は、ニッケルめっきや銅めっきとの密着性に優れる傾向があります。一方、シリコンや銅を多く含む合金では、密着不良を防ぐために、より入念な表面処理が必要な場合があります。また、合金元素間の熱膨張率の違いも、めっきの品質や均一性に影響します。
純アルミニウムとアルミニウム合金のどちらを選ぶかは、用途によって異なります。
- 装飾用や低応力の部品には、純アルミニウムで十分な場合があります。
- 摩擦や荷重、水分にさらされる部品には、構造用アルミニウム合金が適しています。
めっき金属の選定
用途に応じて、めっきにはさまざまな金属が使われます。主な選択肢は次のとおりです。
| めっき金属 | 主な利点 | 主な用途 |
|---|---|---|
| ニッケル | 耐食性・耐摩耗性、表面硬度の向上 | 航空宇宙、自動車 |
| 銅 | 他のめっきの下地に適し、導電性にも優れる | 電気部品 |
| スズ | はんだ付け性と導電性 | 電子機器、コネクター |
| 銀 | 高い電気伝導性と熱伝導性 | 電源接点 |
| 金 | 化学的安定性と耐食性 | 精密電子機器 |
ニッケルと銅はバリア層として機能し、アルミニウムを反応性の高い環境から隔離します。スズと銀は導電性を高め、金は繊細な用途で表面を保護します。めっき金属は、コスト、膜厚、外観、部品が使用される環境のバランスを考慮して選ぶ必要があります。
アルミニウムめっきの表面処理
洗浄と脱脂
洗浄では、アルミニウム表面のグリース、油、研磨剤、作業現場の汚れを取り除きます。まず機械洗浄、超音波洗浄、または溶剤洗浄を行い、こびりついた残留物を除去します。その後、金属を傷めずに残った汚れを落とすため、通常は弱アルカリ性の非エッチング洗浄剤に部品を浸します。
洗浄後の部品は、表面が均一で目に見える皮膜がない状態になります。この段階でわずかな残留物があっても、めっき後に密着不良や膨れが生じることがあります。
エッチングと脱酸化
洗浄後は、表面の薄い酸化アルミニウム層を取り除き、活性な金属面を露出させる必要があります。エッチングには、合金の種類や希望する仕上がりに応じて、アルカリ溶液または酸性溶液を使用します。
- アルカリエッチング: 一般的な処理に広く使われます。酸化物をすばやく除去できますが、不溶性の合金元素による表面の「スマット」が生じることがあります。エッチングの深さを調整するため、作業者は温度、時間、濃度を管理します。
- 弱アルカリまたは酸によるエッチング: 金属の損失を抑えたい繊細な表面や研磨面に使用します。硝酸やフッ化水素酸を含む酸性処方は、無電解ニッケルめっきの密着性向上にも役立ちます。
続いて、脱酸化またはスマット除去を行い、スマットを溶解除去します。処理液には、硝酸、硫酸、または鉄塩をベースとした酸がよく使われます。処理後の表面が均一な白っぽい色になっていれば、表面が活性化され、ジンケート処理に適した状態です。脱酸化後に適切にすすぐことで、次の工程での不要な反応を防げます。
ジンケート処理
ジンケート処理では、洗浄したアルミニウムに薄く密着性の高い亜鉛層を析出させ、めっき金属との密着性を高めます。一般的な工程では、酸化亜鉛、水酸化ナトリウム、錯化剤を含むジンケート液に部品を浸します。化学置換によって、表面のアルミニウムが亜鉛皮膜に置き換わります。
合金によっては、ダブルジンケート法で密着性を高められます。最初の亜鉛層を希薄な硝酸溶液で剥離した後、2回目のジンケート処理を施し、緻密で均一な皮膜を形成します。この方法は、銅含有量の高いアルミニウム合金や鋳物によく使われます。
ジンケート処理後は、アルミニウム母材の再酸化を最小限に抑えるため、部品を丁寧にすすぎ、すぐに無電解ニッケルめっきなどのめっき工程に進めます。
アルミニウムめっきの各種プロセスを選ぶ基準
電気めっき法
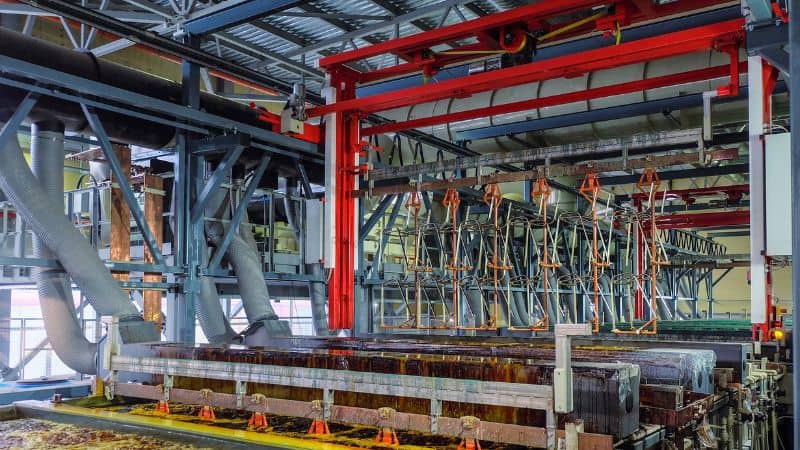
電気めっきでは、金属イオンを含む溶液に電流を流し、アルミニウム上に金属を析出させます。浴組成、pH、温度、電流密度などの条件を細かく管理する必要があります。こうした条件が少し変化するだけでも、皮膜の厚さや密着性に影響します。
光沢ニッケル、銅、銀、金など、特定の金属または合金の皮膜が必要で、大量生産を行う場合は、電気めっきを選びましょう。
優れた導電性やはんだ付け性、装飾性の高い鏡面仕上げが求められる用途に適した方法です。
電気めっきは、比較的形状が単純で狙った厚さの皮膜が必要な部品や、大量の部品を低コストで処理したい場合に最適です。
無電解めっき法
無電解めっきでは、電流の代わりに化学還元反応を利用して金属を析出させます。溶液の温度やpH、還元剤の濃度などを管理することで、複雑な形状や内面にも均一な皮膜を形成できます。
無電解ニッケルめっきは、複雑な形状にも均一に皮膜を形成できるため、特に効果的です。電流を使わずにエッジ、穴、凹部まで均一に覆うため、腐食の起点となりやすい弱点を減らせます。さらに、少量のリンを含むことが多く、潤滑性の向上にもつながります。
まとめると、アルミニウム部品に深い凹部、内部通路、複雑な細部がある場合は、無電解めっきがより適しています。部品の形状にかかわらず、皮膜の厚さを完全に均一に仕上げるのに最適な方法です。
真空蒸着
真空蒸着では、真空チャンバー内でアルミニウム、クロム、ニッケルなどの金属を表面に成膜します。液体を使った化学処理ではなく、物理蒸着(PVD)を用います。金属を加熱して蒸発させ、アルミニウム部品の表面に凝縮させることで、薄い金属膜を形成します。
この方法では、緻密で密着性に優れた皮膜が得られ、膜厚や反射率の組成を精密に制御できます。装飾仕上げ、光学機器、汚染を最小限に抑える必要がある保護コーティングに適しています。
この方法には、次のような利点もあります。
- 薬品廃液や溶液の廃棄が不要。
- 表面を適切に前処理すれば、優れた密着性が得られる。
- 広い面積にわたって膜厚が均一。
そのため、非常に高純度で清浄な薄膜を形成し、光学特性や電子特性を精密に制御したい場合は、真空蒸着が適しています。
湿式化学処理にさらせない繊細な部品へのコーティング、温度に弱い基材への反射仕上げや装飾仕上げ、液体廃棄物を出さない環境配慮が重要な用途に最適です。
産業分野・特殊用途
航空宇宙・自動車
航空宇宙分野では、アルミニウムへの無電解ニッケルめっきが、一部の構造部品、締結部品、コネクタに求められる厳格な基準を満たします。特に高強度アルミニウム合金にめっきを施す場合は、水素脆化を防ぐため、工程管理に細心の注意を払う必要があります。これにより、圧力や振動が加わる環境でも信頼性を確保しながら、着陸装置、エンジンハウジング、複合材構造の耐用年数を延ばせます。
自動車、鉄道、船舶のシステムでは、めっきを施したアルミニウムが、さび、融雪塩、海水から部品を保護します。ブレーキ配管、継手、取付金具の孔食や劣化を防ぎます。
また、めっき皮膜は潤滑性も高めるため、外部からの潤滑剤に頼らずに、アクチュエータやピストンハウジングなどの可動部品の摩擦を低減できます。その結果、動作がより滑らかになり、効率と信頼性が向上します。
電子機器・エネルギー
アルミニウムめっきは、電子機器やエネルギーシステムの導電性、電磁シールド性能、熱管理性能を向上させます。薄く軽量な皮膜は、抵抗率と腐食の管理が不可欠なコネクタ、回路ハウジング、バスバーに最適です。
銅、ニッケル、鋼などの基材との適合性により、高密度回路や、太陽電池モジュール、バッテリーシステムなどの再生可能エネルギー関連部品にも対応できます。
先端光学・半導体分野では、超高純度(≥99.99%)のめっきによって、安定した反射面を形成し、製造装置内の粒子汚染を低減することで、精度と装置寿命の両方を向上させます。
医療用途
医療用途では、純アルミニウム皮膜は、繰り返しの滅菌や体液との接触にも腐食することなく耐えられます。
滑らかで反応性の低い表面は洗浄しやすく、汚染を最小限に抑えます。再使用可能な器具でも使い捨て器具でも、軽量性を維持しながら厳格な衛生基準を満たせます。
Moldie:高度なめっき技術を備えたメーカー
アルミニウムめっきを成功させるには、画一的な方法ではなく、プロジェクトの用途ごとの課題に合わせ、技術要件、費用対効果、製造のしやすさをバランスよく考慮した最適なソリューションが必要です。
アルミニウムめっきに最適な材料と工程を選ぶことは、金属ダイカスト部品の製造において重要なステップです。そのために必要なパートナーが、高度なめっき技術を備えたメーカーであり、専用の生産ラインと経験豊富なスタッフを擁するMoldieです。
部品の仕様やプロジェクトの課題をお寄せください。詳しくお話を伺い、当社独自の技術と経験でめっきの仕上がりをどのように最適化できるかをご提案します。今すぐMoldieと連携しましょう!
よくある質問
使用中に皮膜が損傷した場合、めっきされたアルミニウム部品は補修や再めっきができますか?
はい、多くの場合、既存のめっきを剥離して再めっきできます。ただし、下地のアルミニウム基材を傷めないよう、慎重な剥離処理が必要です。一般に、非常に薄い貴金属めっきよりも、無電解ニッケルのような厚く耐久性のある皮膜のほうが再めっきに適しています。
アルミニウム部品の設計図面では、めっき要件をどのように指定すればよいですか?
通常、めっきは規格(ASTM、MIL、ISOなど)を用いて指定し、めっき金属、膜厚、必要な後処理を明記します。重要な箇所については、最小膜厚の指示が必要になる場合もあります。めっき業者と連携し、その仕様が実際に製造可能で、必要な機能を満たすことを確認することが重要です。







