
金属部品やプラスチック部品を設計する際、CNC加工と射出成形のどちらを選ぶかという重要な判断に直面します。それぞれの方法には異なる強みと適した用途があります。選択によってコスト、リードタイム、部品の品質が左右されるため、早い段階で違いを理解しておくことが大切です。
この記事では、Moldie.comが両方の製造方法を解説し、プロジェクトに適した方法を選べるようサポートします。材料の選択肢、生産速度、複雑さなどの要素を比較し、目標に沿った判断に役立つ情報をお届けします。
CNC加工と射出成形の基礎
部品の製造には、主にCNC加工と射出成形という2つの方法があります。それぞれ動作原理が異なり、一方は除去加工、もう一方は成形加工であることから、特性や用途も異なります。
CNC加工とは?
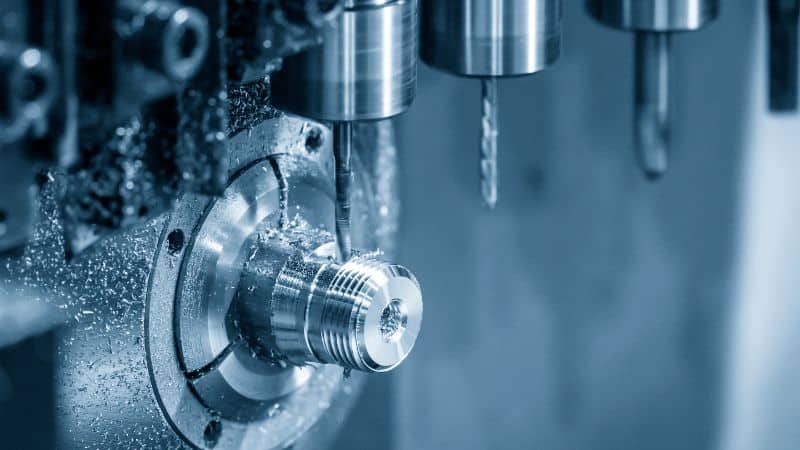
CNC加工は、材料を削り取る除去加工です。コンピューター制御の工作機械で固形ブロックから材料を取り除き、層を精密に削り出すことで、最終部品の形状を作ります。この方法で製造した部品は高い精度と優れた表面仕上げを実現でき、多くの場合、機械加工後の追加仕上げをほとんど必要としません。
CNC加工では、アルミニウムやステンレス鋼などの金属、ABSやナイロンなどのプラスチックをはじめ、特殊な複合材料や木材まで、非常に幅広い材料を扱えます。柔軟性とスピードが重視される試作品、カスタム部品、小ロット生産に最適です。デジタルCADファイルを基に加工するため、物理的な工具を変更せずにすぐ設計変更や反復改善を行えます。
射出成形とは?
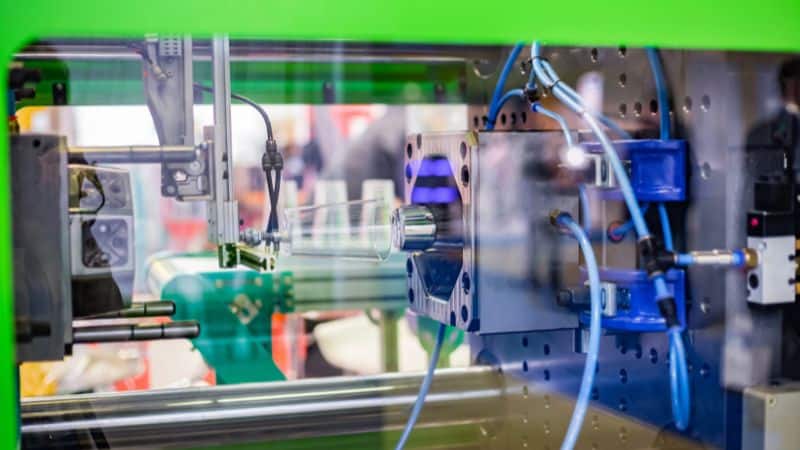
射出成形は、材料を成形する加工方法です。溶融した材料を高圧で精密加工された金型のキャビティに注入し、冷却・固化させて目的の形状を作ります。金型が完成すれば、サイクルタイムが数秒単位となることも多く、同一部品を短時間で大量に生産できます。
射出成形では主に、ポリプロピレンやポリカーボネートなどの熱可塑性樹脂を使用します。また、金属粉末射出成形(MIM)などの特殊な方法で一部の金属も加工できます。金型の初期費用は高額ですが、数千個から数百万個の部品を生産することで費用を分散でき、1個あたりの価格を機械加工より大幅に抑えられるため、単価が重視される大量生産に最適です。
CNC加工と射出成形の主な違い
CNC加工と射出成形は製造方法が根本的に異なり、材料の使用量、生産速度、全体的なコスト構造にも影響します。その違いにより、それぞれに適した用途も明確に分かれます。
材料に関する考慮事項
CNC加工では固形ブロックから材料を削り取るため、余分な材料を抑える高度な切削最適化ソフトウェアを活用しても、切りくずや削りくずが発生します。一方、PEEKやUltemなどの高性能ポリマー、剛性の高い複合材料、発泡材を含む、非常に幅広い材料に対応できます。
これに対し、射出成形は材料を効率よく使用します。金属やプラスチックの原材料のほぼすべてが、最終部品またはスプルーやランナーに使われます。金型のランナーから出たスクラップは粉砕して、金属またはプラスチックの射出成形工程で再利用できるため、廃棄物と材料コストを全体的に削減できます。これは、大量生産における環境面・経済面で大きな利点です。
生産速度と生産量
CNC加工は迅速な試作に適しており、段取り時間が短いため、小〜中ロット生産にも向いています。加工開始に必要なのはデジタルファイルと材料ブロックだけです。部品を1つずつ順番に加工するため、1個あたりの生産速度は遅く、数量が増えても部品単価は大きく下がらず、比較的安定しています。
射出成形では金型の製作と検証に数週間かかることもあり、事前準備に相当な時間を要します。しかし、工程が稼働し安定すれば、数秒で部品を製造できます。大規模な規模の経済を活かした大量生産に優れていますが、生産途中で設計を変更する柔軟性はほとんどなく、変更には非常に大きなコストと遅延が伴います。
コスト要因
| 要因 | CNC加工 | 射出成形 |
|---|---|---|
| 初期の金型・工具費 | 低い(金型不要) | 高い(高額な金型が必要) |
| 部品単価 | 比較的一定 | 生産量が増えると大幅に低下 |
| 適した生産量 | 小〜中規模 | 中規模〜非常に大規模 |
| 設計変更のコスト | 低コストで迅速 | 高コストで時間がかかる |
メリットとデメリット
製造方法ごとに、プロジェクト固有の要件に応じたメリットとデメリットがあります。違いを理解することで、材料、生産量、設計の複雑さに最適な工程を選びやすくなります。
CNC加工のメリットとデメリット
CNC加工は高い精度を実現し、さまざまな材料に対応できるため、多くの用途で活用できます。設計の柔軟性が求められる試作品や中ロット生産で特に効果を発揮します。
高精度と幅広い材料への対応が特徴で、複雑な形状でも±0.001インチの厳しい公差を実現できます。また、優れた表面仕上げが得られ、多くの場合、二次仕上げ工程を省略できます。アルミニウムなどの金属からABSなどのプラスチック、複合材料まで、多様な材料を効率よく加工できます。さらに、高額な工具の変更を伴わずに設計変更をすばやく反映できます。
こうした技術的な能力は、業務面・経済面での大きな利点につながります。リードタイムは最短1〜2日で、単品の試作から数千個の生産ロットまで効率よく対応できます。生産量の幅広い範囲で、ロット間のばらつきを抑えた安定した品質を維持します。また、自動化されているため監視の手間が少なく、人件費の削減と製造効率の向上にも役立ちます。
CNC加工では、10,000個を超える大量生産の場合、部品単価が高くなります。生産ロットごとに手動で段取りを行う必要があり、作業時間が増加します。設備の初期投資額は、機能に応じて$50,000〜$500,000です。50,000個を超える数量では、射出成形と比べて生産速度が大幅に低下します。
射出成形のメリットとデメリット
射出成形は、大量生産時の部品単価を非常に低く抑えられ、一般に10,000個以上で経済性が高まります。1個あたりのサイクルタイムは30秒未満となることも多く、量産に最適です。
この製造方法には、初期費用に関する大きな制約があります。金型の初期費用は$5,000〜$100,000に上り、主にポリプロピレンなどの熱可塑性樹脂に用途が限られます。また、柔軟性に乏しく、設計を変更するには金型を一から作り直す必要があります。そのため、納期が数週間延び、数千ドルの追加費用が発生することから、1,000個未満の小ロット生産には適していません。
多額の投資に見合うのは、大量生産の場合です。初期の安定化期間を経て部品品質が安定すると、1時間あたり数千個という優れた生産速度を実現できます。この効率により部品単価を大幅に抑えられるため、50,000個を超える量産に最適です。
プロジェクトに適した製造方法の選び方
最適な製造方法は、プロジェクトの生産量、複雑さ、納期によって異なります。それぞれの方法が持つ強みと制約を理解したうえで、重要な判断を下しましょう。
CNC加工が適しているケース
初期投資を抑えながら、柔軟性と精度を最大限に求めるプロジェクトには、CNC加工を選びましょう。
この方法は、開発段階や限定的な生産において、柔軟性とスピードを発揮します。高額で時間のかかる金型が不要なため、試作品をすばやく製作でき、小〜中規模の生産にも効率よく対応できます。CADファイルを更新するだけで設計を簡単に変更できるため、物理的な工具を変更せず、迅速かつ低コストで設計を反復改善できます。
技術面では、機械加工の段階から高い精度と品質を実現します。極めて厳しい公差や複雑な形状に対応できるほか、優れた表面仕上げにより、二次加工を最小限に抑えられます。また、材料の使用効率を最適化しながら、高価な材料や特殊材料を効果的に活用できます。除去加工でありながら、効率的な材料利用が可能です。
射出成形が適しているケース
部品単価を最小限に抑えた大量生産が主な目的であれば、射出成形を選びましょう。
この方法では、金型の綿密な設計と製作に伴う初期費用やリードタイムを受け入れる必要があります。しかし、規模の経済を活かし、非常に低い単価で大量の部品を製造できるため、大量生産では初期投資に見合う成果を得られます。
稼働開始後は、長期の生産でもほぼ同一の部品を安定して製造でき、高い再現性を実現します。最終製品に使われるポリマーの割合が高く、スクラップも再利用できる場合が多いため、材料ロスを抑えられます。複雑な形状、精細なディテール、内部空洞のある部品も製造できますが、大量生産が長期にわたる場合は、金型のメンテナンスや摩耗を考慮する必要があります。
まとめ
射出成形とCNC加工のどちらを選ぶかは、プロジェクト固有のニーズによって決まります。生産量、納期、予算の制約を慎重に検討しましょう。
CNC加工は試作品や小ロット生産に柔軟性と精度をもたらします。一方、設計が確定した後の大量生産では、射出成形が優れた効率を発揮します。
どちらか一方が常に優れているわけではありません。CNC加工サービスと射出成形を選ぶ際は、製品設計と製造工程に関わる重要な要素をすべて考慮することが大切です。
よくある質問
CNC加工と射出成形のコストはどのように違いますか?
CNC加工は初期費用が低い一方、部品単価は一定のため、小ロット生産に適しています。射出成形は金型の初期費用が高いものの、生産量が増えると部品単価が大幅に下がるため、大量生産に最適です。
高精度部品にはどちらの方法が適していますか?
どちらの方法でも高い精度を実現できますが、CNC加工はより厳しい公差に対応でき、機械加工後に優れた表面仕上げが得られることが多いです。射出成形は同一部品を高い再現性で製造できますが、極めて高い精度が必要な場合は二次仕上げが必要になることがあります。







