
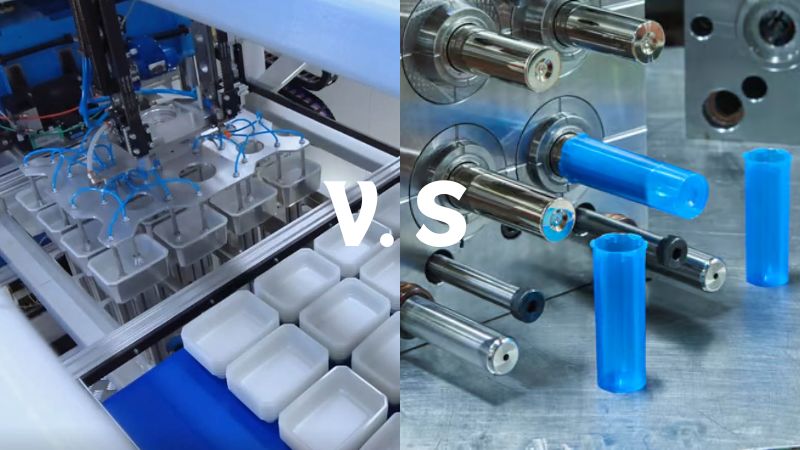
真空成形と射出成形とは?
わかりやすく簡単に説明しましょう。
プラスチック部品の製造方法を調べると、よく使われる2つの方法、真空成形と射出成形に行き着きます。それぞれ異なる方法でプラスチックを成形するため、どちらを選ぶかはプロジェクトのニーズによって決まります。
真空成形は、プラスチックをクッキー型で抜くようなものです。まずプラスチックシートを柔らかくなるまで加熱し、片面の金型に押し当てます。金型によってシートに新しい形がつきます。温めて柔らかくなったプラスチックを型にかぶせると、形ができていく様子を思い浮かべてください。それが真空成形です。
一方、射出成形は、製氷皿に水を入れて氷を作るようなものです。ただし、水の代わりに溶かしたプラスチックペレットを使い、製氷皿の代わりに複雑な両面金型を使います。ボトルキャップやプラスチック製のおもちゃなど、小さくて精巧な部品の大量生産に適した方法です。
全体像をつかむため、以下の表をご覧ください。
| 項目 | 真空成形 | 射出成形 |
|---|---|---|
| 製造方法 | プラスチックシートを柔らかくなるまで加熱し、金型に沿わせて成形する。 | プラスチックペレットを溶かし、金型に射出する。 |
| 使用材料 | 一般に熱可塑性樹脂のシートを使用。 | ペレット状の熱可塑性樹脂と熱硬化性樹脂を使用。 |
| 金型の複雑さ | 一般に金型は比較的シンプルで、コストを抑えやすい。 | 複雑な形状に対応できるが、金型のコストは高め。 |
| 生産量 | 少量から中量の生産に最適。 | 大量生産に適している。 |
| サイクルタイム | 加熱と冷却に時間がかかるため、サイクルタイムは長め。 | 射出と冷却が速く、サイクルタイムは短め。 |
| 表面仕上げ | 一般に良好だが、追加仕上げが必要な場合がある。 | 優れた表面仕上げが可能で、精細な質感も表現できる。 |
| 用途 | 包装材、トレー、自動車部品などに広く使用。 | 玩具、容器、自動車部品、医療機器などに広く使用。 |
| 材料の無駄 | 余分な材料を切り取るため、廃材が多い。 | 製法の効率が高く、廃材が少ない。 |
| 初期導入コスト | 金型の初期導入コストが低い。 | 金型が複雑なため、初期導入コストが高い。 |
金型コストとリードタイムの比較
真空成形は一般に、金型の初期費用を抑えられます。この製法で使う金型は、射出成形用の金型で一般的に必要となる高級鋼材ではなく、木材やアルミニウムなど、より安価な材料で製作できます。そのため、真空成形は、スタートアップ企業や予算に限りがあるプロジェクトにとって魅力的な選択肢です。
さらに、真空成形用の金型は通常、片面型です。設計がシンプルなため、複雑な加工が少なく、材料費も抑えられ、製造コストをさらに削減できます。また、片面型であることから金型製作も早く、短い納期で生産を開始できます。
一方、射出成形では、精密に設計された金属製の金型が必要となるため、初期投資が高額になります。金型には耐久性と精度を確保するため、高品質の鋼材が使われることが多く、初期費用が大幅に上がります。そのため、小規模なプロジェクトや大量生産を予定していない企業にとっては、導入の障壁となる場合があります。
初期費用は高いものの、大量生産では射出成形が選ばれます。この製法で使う金属製の金型は、繰り返しの使用に耐えられるよう設計されており、高品質な部品を安定して生産できます。金型の耐久性が高いため、初期費用はかかりますが、生産量が増えるほど長期的な1個あたりのコストを大幅に下げられます。
生産リードタイム
真空成形はセットアップが早く、製品をすばやく市場に投入したい企業に最適です。特に少量生産や試作段階で役立ちます。一方、射出成形は金型製作が複雑なため、準備に時間がかかり、生産開始が遅れることがあります。しかし、金型が完成すれば、大規模生産で優れた効率を発揮します。1サイクルで複数の部品を製造できるため、生産量が大幅に増え、1個あたりのコストも下がります。
真空成形と射出成形の製造工程を比較
真空成形の製造工程
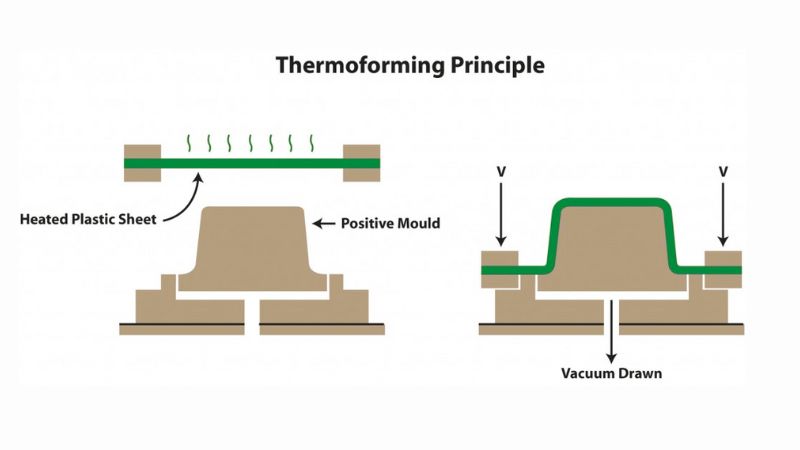
選定した熱可塑性樹脂シートを、オーブンまたは赤外線ヒーターで、通常250°F~400°F(121°C~204°C)まで加熱し、軟化点に達するまで温めます。材料の劣化を防ぐため、温度管理が重要です。
シートが柔らかくなったら、すばやく金型に移します。主な成形方法は次のとおりです。
- 真空成形:真空を利用して加熱したシートを金型の表面に密着させ、金型の形状を精密に再現します。
- 圧空成形:圧縮空気などで圧力をかけ、シートを金型に押し込みます。より複雑な形状や細かなディテールを表現できます。
- 機械成形:機械装置でシートを金型に押し込みます。厚みのある材料に使用できます。
シートを金型に沿わせた後、通常は空気または水で冷却して形状を固めます。冷却時間は材料や厚さによって異なります。
冷却後、成形品を金型から取り出し、切断工具や打ち抜き加工などで余分な材料を取り除きます。最終製品の要件に応じて、穴あけ、塗装、表面処理などの追加仕上げを施すこともあります。
射出成形の製造工程
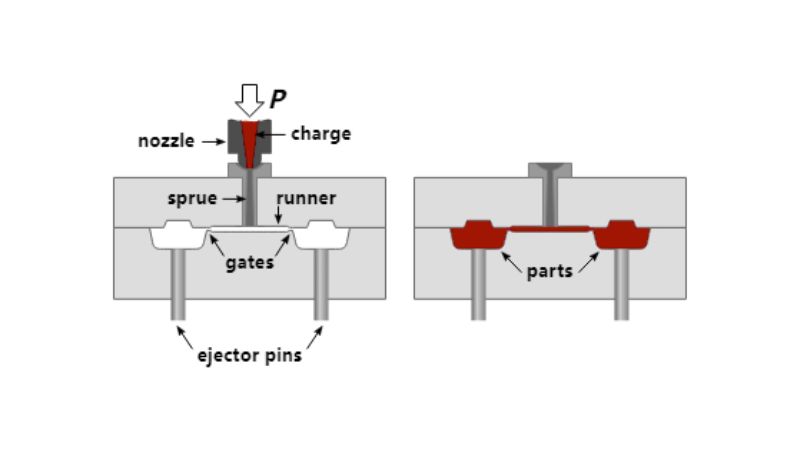
ペレットをホッパーに投入すると、スクリュー機構によって加熱シリンダー内へ送られます。スクリューは材料を溶かすと同時に、金型へ射出します。シリンダー内の温度は、材料に応じて通常350°F~500°F(177°C~260°C)の範囲で慎重に制御します。
金型は、冷却水路、突き出し機構、射出時に空気を逃がすためのベントなどを考慮して設計します。
材料が溶けたら、閉じた金型に高圧(30,000 psi以上)で射出します。ショートショットやエアトラップなどの不具合を防ぎ、金型全体に材料を充填するには、射出速度と圧力を精密に制御する必要があります。
射出後、材料は金型内で冷却され、固まります。冷却時間は重要で、部品の厚さや金型設計によって数秒から数分かかることがあります。
部品が十分に冷えたら金型を開き、エジェクタピンで成形品を取り出します。部品を傷つけないよう、慎重に作業する必要があります。
材料と用途
プロジェクトに適したプラスチックの選定
製造方法によって、適した材料は異なります。真空成形では、ポリエチレンやPVC(ポリ塩化ビニル)などがよく使われます。こうした材料を加熱し、金型に沿わせて成形します。一方、射出成形では、より幅広い種類のプラスチックを使用でき、耐久性に優れたポリカーボネートなども選べます。各方法でよく使われるプラスチックを簡単に見てみましょう。
- 真空成形:
- ポリエチレン:耐久性と耐薬品性に優れています。
- PVC:汎用性が高く、医療用途から玩具まで幅広く使われます。
- 射出成形:
- ポリカーボネート:丈夫で耐熱性があり、長く使う部品に適しています。
- ポリエチレン:射出成形でも、さまざまな製品に使用されます。
業界での主な用途
真空成形品と射出成形品の用途は多岐にわたります。たとえば、次のような用途があります。
- 真空成形に適した用途:
- 包装材:丈夫さと見た目の良さを兼ね備えたオーダーメイド包装。
- 自動車:ドアパネルなど、サイズは大きくても形状が比較的シンプルな部品。
- 射出成形が得意とする用途:
- 自動車:コネクターなど、精密さが求められる小型で複雑な部品。
- 医療機器:強度と精度が求められる大量生産向けのプラスチック部品。
Modieでは、射出成形の工程全体を通じて、専門知識に基づくアドバイスとサポートを提供しています。知見と重要な設計上のポイントを活用し、お客様が優れた成果を実現し、製品開発のイノベーションを推進できるよう支援します。射出成形プロジェクトに関するご質問やサポートが必要な場合は、お気軽にお問い合わせください。お客様のニーズに合わせた効率的で高品質なソリューションを、共に実現しましょう。
よくある質問
射出成形と比べた真空成形のメリット・デメリットは何ですか?
真空成形は、金型を短期間で製作できるため、試作品の開発に適しています。金型の費用も一般に低く、少量生産ではコスト効率に優れています。 一方で、熱成形は材料の無駄が多く、材料強度も低くなります。射出成形は初期の金型費用が高いものの、複雑な部品の大量生産において他の追随を許しません。射出成形で使用する耐久性の高い金型により、より強度の高い製品を製造できます。
熱成形と射出成形では、コストにどのような違いがありますか?
熱成形と射出成形のどちらが費用対効果に優れるかは、主に生産数量によって異なります。金型の製作費が安いため、少量生産では熱成形のほうが低コストです。ただし、注文数が増えると、初期費用は高くても射出成形のほうがコスト効率に優れる場合があります。これは、大量生産では部品1個あたりのコストが大幅に下がるためです。
どのような場合に、射出成形より熱成形が適していますか?
熱成形は、大型部品の製造や納期が限られている場合に適しています。試作や開発をより迅速に進められるためです。また、射出成形用金型の高い費用を正当化できない少量生産にも向いています。熱成形は、設計変更が比較的多い場合にも柔軟に対応できます。
熱成形で使う熱可塑性樹脂と、射出成形で使うプラスチックの違いを教えてください。
熱成形では、加熱すると軟化し、成形できるシート状の熱可塑性樹脂を使用します。PET、PVC、ポリスチレンなどがその例です。一方、射出成形では通常、ペレット状の熱可塑性樹脂を溶かして金型に射出します。射出成形でよく使われる材料には、ABS、ポリエチレン、ポリカーボネートなどがあります。
熱成形を選ぶ際に考慮すべき制約は何ですか?
熱成形には、製造できる部品の複雑さに限界があります。射出成形ほど精巧なデザインに対応できないためです。また、トリミングによる材料の無駄が一般に多く、熱成形で作られた製品は射出成形品ほど頑丈でない場合があります。サイクルタイムが長く、大量生産では部品あたりのコストも高くなるため、非常に大規模な生産にはあまり適していません。
熱成形の主な種類と、それぞれの違いは何ですか?
熱成形の主な種類には、真空成形、圧空成形、機械成形があります。真空成形では、プラスチックシートを加熱し、真空で金型に密着させます。圧空成形では、プラスチックシートを加熱したうえで圧力をかけ、より細部を表現できる金型に材料を押し込みます。機械成形では、真空や圧力を使わずに物理的な力で成形するため、用途によっては有効です。 これらの方法には、それぞれ固有の利点と適した用途があります。







