
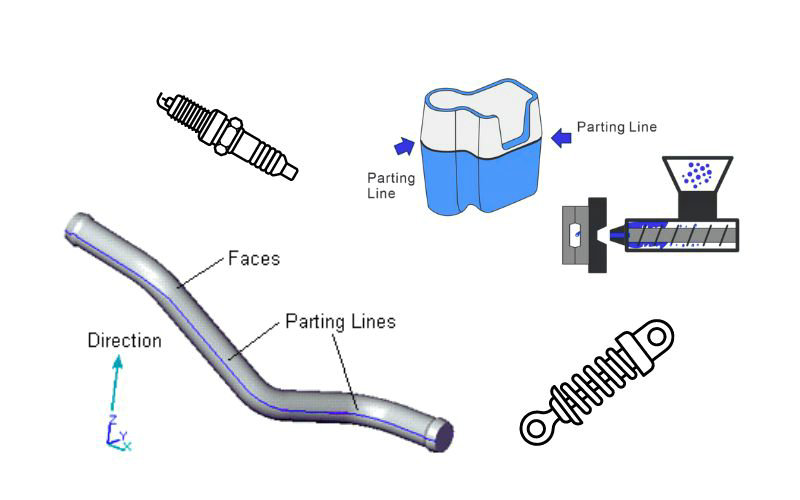
パーティングラインとは、射出成形の工程で金型の2つの半分が合わさる部分にできる、成形品の境界線です。パーティングラインを適切に設計することは、製品の機能性と外観を保つうえで欠かせません。しかし、多くのメーカーではパーティングラインを十分に活用・管理できていません。この記事では、パーティングラインを決定する要素と、金型設計者や成形技術者がどのように調整できるのかを解説します。
パーティングラインを理解する
パーティングラインは目立たない場合もあります。しかし、射出成形の細部を理解するうえで、パーティングラインの把握は欠かせません。パーティングラインは金型設計の基準となり、完成品の外観や機能に影響します。
定義と重要性
パーティングラインとは、プラスチック射出成形において、金型の2つの半分が接する正確な位置を指します。単なる継ぎ目ではなく、成形工程で重要な役割を果たし、製品の品質と外観に影響します。設計者は、適切に設計されたパーティングラインによって金型が正確に合わさり、完成品を欠陥なく取り出せることを理解しておく必要があります。
- 重要な理由:
- 外観:完成品に見える継ぎ目を最小限に抑えます。
- 機能:金型の2つの半分を正確に位置合わせし、欠陥のない成形を実現します。
- 製造のしやすさ:成形工程の簡略化に役立ちます。
パーティングラインの種類
パーティングラインは、金型設計における向きや複雑さによって分類されます。
- 垂直パーティングライン:金型の開く方向に対して垂直に走るラインで、形状が比較的単純な部品に適しています。
- 見られる場所:製品の側面に直線として現れることがよくあります。
- 曲線パーティングライン:名前のとおり、複雑な設計の輪郭に沿った曲線状のラインです。
- 利点:より複雑な部品形状に対応できます。
- 段差付きパーティングライン:金型表面に沿ってパーティングラインの高さが変化する、より複雑な形状です。
- 設計上の課題:部品の形状に合わせて、細やかに設計する必要があります。
簡単な比較表をご覧ください。
| パーティングラインの種類 | 向き | 複雑さ | 適した用途 |
|---|---|---|---|
| 垂直 | 金型の開く方向に対して垂直 | 低 | 単純な形状 |
| 曲線 | 部品の輪郭に沿う | 中 | 複雑な形状 |
| 段差付き | 複数の高さ | 高 | 高さが異なる部品 |
パーティングライン設計の考慮点
射出成形を前提に設計する際は、パーティングラインを適切に配置し、十分な抜き勾配を確保することが、製造のしやすさと製品の外観仕上げの両面で重要です。
抜き勾配の設定
抜き勾配とは、成形品を金型から取り出しやすくするために設ける、わずかな傾斜のことです。適切な抜き勾配は金型の深さによって異なります。一般的には、深さ1インチにつき1度の勾配を設けます。ただし、よりスムーズに離型するため、さらに1~2度の勾配を追加することを検討してください。特にパーティングライン付近では、成形品を押し出す際の損傷リスクを抑えられるため重要です。
表面仕上げと外観
パーティングラインの配置は、部品の表面仕上げに大きく影響します。可能な限り、パーティングラインは外観が重視されない面に配置することが重要です。パーティングラインにずれがあると、見た目が悪く、修正も難しい仕上げ不良につながることがあります。製造性を考慮した設計(DFM)では、パーティングラインが最終的な表面仕上げにどう影響するかを慎重に分析する必要があります。
- 表面仕上げの考慮点:外観が特に重要な部分を避けてパーティングラインを配置します。
- DFM:パーティングラインが目標とする表面仕上げに与える影響を分析します。
金型の構成と組み立て
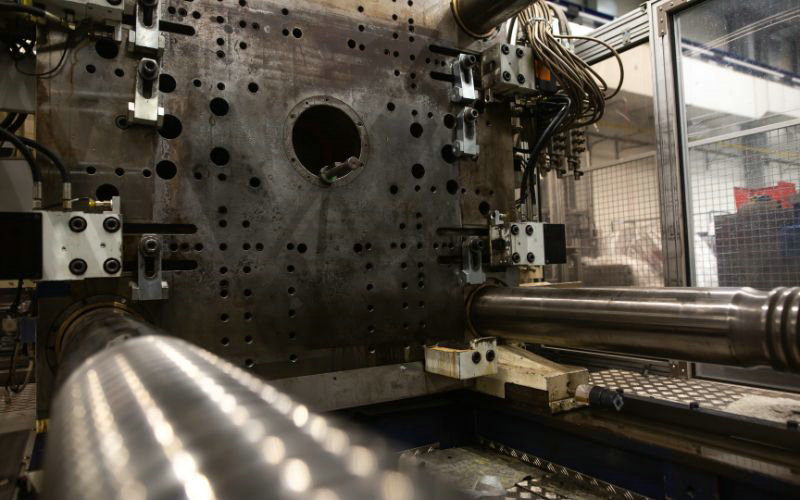
射出成形では、高品質な成形品を得るために、金型を正確に構成し、適切に組み立てることが重要です。コアとキャビティの配置、および金型の2つの半分の位置合わせを理解することは、円滑な製造工程の基本となります。
コアとキャビティの配置
金型設計には、コアとキャビティという2つの重要な要素があります。これらが組み合わさり、部品の形状を作る空間を形成します。コアは、完成品の中空部分を作る金型の内側部分です。一方、キャビティは、溶融材料が充填される外側の形状を指します。
設計精度を確保するため、次の点に留意してください。
- 材料の流動:欠陥を防ぐため、樹脂の流れを考慮します。
- 冷却システム:配置に効果的な冷却システムを組み込み、金型温度を制御して、反りや応力を抑えます。
- 突出しシステム:完成品を損傷させずに安全に取り出せる突出しシステムを計画します。
金型の半分と開く方向
金型は通常、固定側と可動側の2つの半分で構成されます。簡単に説明すると、次のとおりです。
- 固定側:射出成形機の固定盤に取り付けられる金型部分です。
- 可動側:可動盤に固定され、金型の開く方向に沿って開閉します。
金型の開く方向:金型が開く方向は重要で、パーティングラインの位置を決定します。通常、金型は垂直方向に開きますが、複雑な形状や特定の設計要件によっては、水平方向に開く方法が必要になることもあります。金型を閉じる際に正確に位置合わせできるよう、パーティングラインを必ず明確に定めてください。
金型設計と組み立ての際にこれらの要素を適切に考慮することで、欠陥のない効率的な成形を実現できます。
製造工程と成形品の取り出し
このセクションでは、射出成形サイクルと突出しシステムについて解説します。どちらも製造に欠かせない要素であり、プラスチック部品の最終品質を左右します。
射出成形サイクル
射出成形工程は、金型の準備から始まります。キャビティとコアからなる金型を、成形機の型締めユニットに固定します。その後、成形サイクルは次の手順で進みます。
- 型締め: 型締めユニットで金型を閉じ、射出できる状態にします。
- 射出: 閉じた金型に溶融プラスチックを加圧して射出します。
- 冷却: プラスチックを冷却・固化させ、最終的な成形品を形成します。
- 型開き: 冷却後に金型を開き、固化した成形品を取り出せる状態にします。
このサイクルを通じて、エンジニアは各工程を慎重に管理し、溶融樹脂が金型キャビティからはみ出すバリなどの問題を防ぐ必要があります。
エジェクターシステムと留意点
射出成形金型を開いたら、成形品を損傷させずに取り出す必要があります。
- エジェクターピン: 成形品を取り出す最も一般的な方法は、エジェクターピン(金型から成形品を押し出すロッド)を使うことです。変形を防ぐには、ピンの位置と押し出す力が重要です。
- バリの防止: バリは、溶融プラスチックが金型の合わせ面に入り込むことで発生します。成形品との位置がずれるなどして、エジェクターシステムがバリの発生を招かないようにしてください。
結論として、射出成形サイクルの詳細を理解し、適切な取り出し方法を実行することで、欠陥のない射出成形品を実現できます。エンジニアはシステムを継続的に監視し、改善していく必要があります。
トラブルシューティングと最適化
射出成形では、成形品の欠陥や機能に関する課題に直面します。こうした問題に正面から取り組むことで、外観と機能の両方の要求を満たす高品質な結果を実現できます。
欠陥とバリへの対処
成形品のパーティングラインに沿って余分なプラスチックが生じるバリなどの欠陥に対処する際は、金型を正確に評価する必要があります。解決に向けた主な手順は次のとおりです。
- 点検と測定: バリの痕跡を確認し、厚さを測定して問題の程度を把握します。
- 型締力の調整: 型締力が不足している場合は、溶融プラスチックの漏れを防ぐために力を強めます。
- 適切な公差の確保: バリを最小限に抑えられるよう、金型設計を再確認し、厳しい公差を維持します。
機能性と嵌合性の向上
部品の機能性と嵌合性を向上させるには、次の点に取り組みます。
- 応力が生じる箇所の設計を確認: 不適切な嵌合が応力や欠陥につながる可能性のある箇所を特定します。
- テストと改善: 金型の調整を繰り返しテストし、求められる外観と機能の基準を満たすことを確認します。
これらの要素に体系的かつ注意深く取り組むことで、射出成形品の外観品質と機能性を高め、欠陥のない、用途に適した製品に仕上げることができます。
パーティングラインの応用設計
射出成形品を設計する際、パーティングラインの応用設計では、複雑な形状を体系的に管理し、製造性を確保することが重要です。ここでは、段差のあるパーティングラインと設計解析ツールの活用について詳しく見ていきます。
段差のある複雑なパーティングライン
単純な直線では対応できないパーティングラインが必要になる場合があります。そのようなときに活用するのが、多段および複雑なパーティングラインです。こうした高度な手法は、入り組んだ幾何形状に対応するうえで欠かせません。従来のパーティングラインは直線状で単一平面上にあることが多い一方、多段パーティングラインは複数の平面をジグザグに横切り、アンダーカットなどの複雑な形状に対応します。
- 包括的なパーティングライン設計では、次の要素を考慮します。
- スライド機構: 金型の開閉方向と平行ではない形状を形成・離型するため、部品を横方向に動かす金型内の機構です。
- 目立たなくする工夫: パーティングラインを巧みに配置すれば、完成品で目立ちにくくできます。
多段パーティングラインを適切に採用することで、製品の外観と機能性の両方を高められます。パーティングラインの複雑さを考慮し、こうした高度な手法が必要になる可能性を見据えながら、設計を繰り返し見直しましょう。
設計解析とソフトウェアツール
CADソフトウェアや設計解析ソフトウェアを活用すると、こうした高度なパーティングラインの作成と改良が容易になります。製品形状とパーティングラインの相互作用を可視化し、金型製作前に設計変更を行えるため、時間とリソースを節約できます。
- 設計解析ツールの主な機能は次のとおりです。
- 単純なパーティングラインでは対応できない箇所の検出。
- 金型の開閉をシミュレーションし、提案したパーティングラインに関する潜在的な問題を特定。
金型設計に特化した機能を備えたCADプログラムを使えば、複雑なパーティングラインを精密に設計できます。これらのプログラムで設計の製造性を評価し、選択したパーティングラインの方針で成形品を確実に成形できることを確認しましょう。
こうした応用的なパーティングラインの設計を進める際は、CAD図面やシミュレーションを繰り返し確認し、最適な金型設計となるようレイアウトを改善してください。高度なソフトウェアツールを活用したこの反復プロセスにより、効率的で見た目にも優れた射出成形品を実現できます。
結論として、パーティングラインはd







