
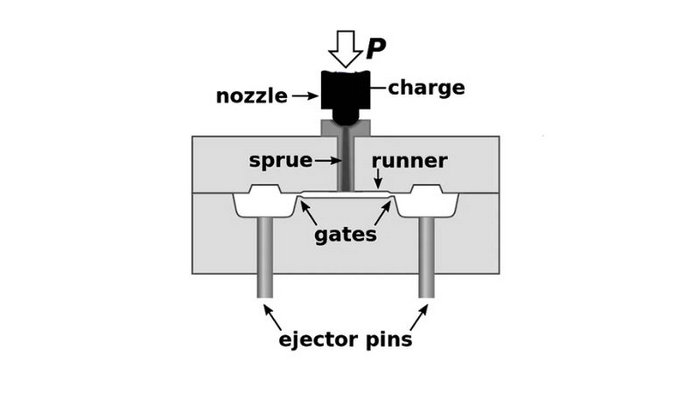
Lo stampaggio a iniezione è come eseguire una linea di assemblaggio davvero cool in miniatura, e i perni di espulsione sono i tuoi piccoli colleghi che garantiscono che ogni pezzo esca bene. Questi perni sono giocatori chiave, spesso trascurati, ma fanno il sollevamento pesante quando si tratta di estrarre le parti appena modellate dai loro stampi confinanti. Immagina di fare una parte di plastica perfetta: i tuoi perni di espulsione si assicurano che esca nel mondo senza intoppi. Spingono fuori la parte una volta che è raffreddata, il che significa meno problemi per te e un percorso più veloce dalla progettazione al prodotto della vita reale.
La scelta dei perni di espulsione giusti è fondamentale perché devono corrispondere al design e al tipo del prodotto. Sono disponibili in diverse forme e dimensioni, ognuna con un talento speciale per affrontare superfici o forme specifiche. Pensate ai vostri perni eiettori come aiutanti personalizzabili; li scegliete e li posizionate nello stampo in modo che applichino la giusta quantità di forza. In questo modo, non lasciano segni o danneggiano ciò che hai fatto.
Key Takeaways
1. Cosa sono gli eiettori e qual è il loro scopo?
I perni eiettori fanno parte del sistema di espulsione che spinge la parte di plastica raffreddata e indurita fuori dallo stampo dopo il processo di stampaggio a iniezione. Ciò consente la rimozione efficiente e l’espulsione delle parti stampate.
Il produttore di stampi spende molto tempo e fatica nella lavorazione e nella lucidatura delle cavità dello stampo per garantire parti in plastica di alta qualità. Tuttavia, i perni di espulsione di bassa qualità possono annullare questo lavoro e danneggiare lo stampo se falliscono.
2. Cos’è il core pin?
Un perno centrale è un componente chiave utilizzato in stampi a iniezione e stampi pressofusione per creare caratteristiche interne e fori in pezzi stampati o fusi.
3. Quali sono alcuni tipi di sistemi di espulsione?
- I sistemi di espulsione delle piastre utilizzano una piastra per spingere fuori le parti
- L’espulsione dell’aria soffia l’aria per espellere le parti, buona per le parti sottili
- Perni eiettore spingere direttamente sulla parte per espellerlo
4. Cosa dovrebbe essere considerato quando si posizionano i perni dell’eiettore?
- I perni dovrebbero spingere su superfici con spazio sufficiente per espellere la parte
- Potrebbe essere necessario aggiungere i cuscinetti eiettore se la superficie è limitata
- Il posizionamento dei pin dovrebbe ridurre al minimo i segni visibili sulla parte finale
5. Quali problemi possono verificarsi con i pin di espulsione?
- Può lasciare segni sulla parte stampata
- Può non ritrarsi completamente a causa di resistenza o legatura
- Può danneggiare o graffiare le parti stampate se non allineate correttamente
Considerazioni di progettazione per gli eiettori
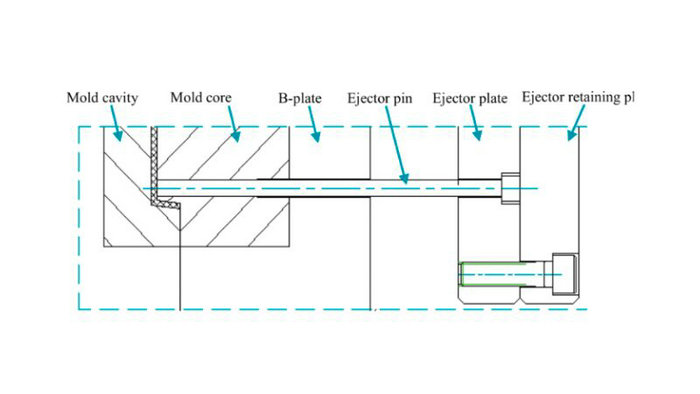
Quando stai impostando il tuo progetto di stampaggio a iniezione, inchiodare il design del perno eiettore è fondamentale. Non solo aiutano a espellere la parte dallo stampo, ma svolgono anche un ruolo importante nella qualità finale dei tuoi prodotti.
Progettazione della stampo e posizionamento del perno
Devi mettere il punto di progettazione dello stampo. I perni dell’espulsore devono essere distribuiti uniformemente attraverso la parte per evitare distorsioni durante l’espulsione. Assicurati che ci sia una distanza sufficiente tra i fori del perno dell’eiettore e altre caratteristiche dello stampo per prevenire eventuali incidenti.
- Posizionamento del perno dell’eiettori: mira a posizioni strategiche del perno che supportano bene la parte dello stampo.
- Ventilazione: Una corretta ventilazione è la chiave per prevenire la formazione del vuoto che potrebbe rovinare l’espulsione della parte.
Dimensioni, posizione e angoli di progetto
Le dimensioni contano qui. Non vuoi che i tuoi perni siano troppo piccoli da non poter espellere la parte, o così grandi da danneggiarla. La posizione corretta garantisce un’espulsione regolare e l’aggiunta di angoli di bozza al design del pezzo lo renderà ancora più facile.
- Dimensioni: utilizzare perni più grandi per parti pesanti, ma non andare in mare.
- Posizione: Allineare i perni con sezioni più spesse della parte per un’espulsione efficiente.
- Draft: Assicurati che la tua parte abbia un angolo di bozza per una più facile espulsione e meno usura sui tuoi perni.
Materiali e trattamento termico
I perni dell’espulsore devono essere duri. Di solito, i perni eiettore attraverso duro sono scelti per la loro durata, ma per i materiali più abrasivi e ad alta temperatura, i perni eiettori neri possono essere il tuo go-to. Il trattamento termico è un grosso problema: rafforza i perni in modo che possano fare il loro lavoro più e più volte senza piegarsi o rompersi.
Tipi di eiettori e loro usi
Nel regno dello stampaggio a iniezione, i perni di espulsione sono come i tuoi eroi non celebrati, rapidamente e in modo affidabile demolding parti. Scompariamo i tipi che userai più spesso.
Perni standard dell’eiettori
Perni eiettore standard sono il vostro go-to per la maggior parte dei progetti. Sono fatti di acciaio resistente e trattato termicamente che può prendere il calore fino a 200 ° C, dando loro una durezza costante. Pensa a questi perni come ai robusti tuttofare nella tua cassetta degli attrezzi.
- Materiali: Tipicamente acciaio temprato
- Resistenza al calore: fino a 200 °C
- Applicazioni: Eiezione plastica generale
Opzioni di lama e manica
Passando alle opzioni di marcia, lama e manica più specializzate, ti offriamo flessibilità. I perni eiettori a lama hanno una forma sottile e piatta ideale per espellere parti con pareti sottili o caratteristiche intricate senza lasciare segni.
Le maniche per eiettori, d’altra parte, ti danno quella vestibilità adatta per eiettori cilindrici o a forma rotonda. Avvolgono i perni, aggiungendo un ulteriore strato di guida e supporto durante l’espulsione della parte.
- Perni dell’iniettore della lama:
- Forma: sottile, profilo piatto
- Ideale per: parti delicate con segni di espulsione minimi
- Maniche eiettore:
- Funzione: Aggiungi supporto ai perni dell’eiettore
- Ideale per: eiettori cilindrici o rotondi
Ogni tipo di perno eiettore svolge un ruolo specifico nel garantire che le parti stampate escano in modo pulito e con precisione. Ricorda, la scelta del perno giusto per il lavoro giusto è la chiave per un’operazione di stampaggio regolare.
Comprendere il processo di eiezione
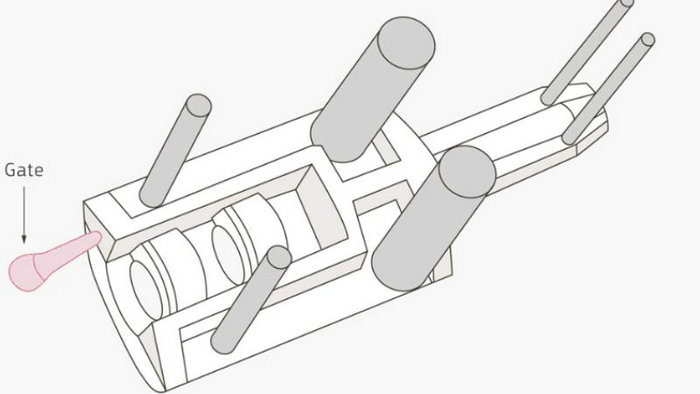
Il processo di espulsione nello stampaggio a iniezione è incentrato sulla precisione e sulla tempistica. Fatelo bene, e le vostre parti vengono fuori in modo pulito ogni volta.
Meccanica dell’eiezione
Il tuo sistema di espulsione entra in marcia una volta che la parte stampata si è raffreddata. Ecco come si svolge:
- Attivazione della piastra eiettore: quando lo stampo si apre, una piastra eiettore che tiene i perni eiettore si muove in avanti.
- Meccanismo di spinta: I perni spingono contro la parte in modo uniforme utilizzando una forza calcolata che è appena sufficiente per espellere la parte senza danni.
- Post-Eiezione: lo stampo si chiude e i perni si ritraggono nella loro posizione originale, innescati per il ciclo successivo.
Indicatori da ricordare:
- Il contatto di superficie uguale è essenziale per prevenire la distorsione delle parti.
- I punti di iniezione postali possono influire sulla distribuzione della forza e devono essere considerati nel posizionamento dei pin.
Ottimizzazione per l’efficienza
Per mantenere basso il tempo di ciclo e la qualità, ti concentrerai su:
- Equilibrio di espulsione: Distribuire la forza in modo che la parte esca senza intoppi senza attaccare o deformare.
- Manutenzione del sistema: controlli regolari sul sistema di espulsione evitano tempi di inattività imprevisti. Tieni d’occhio quei perni e pad!
Problemi e soluzioni comuni
Quando si tratta di stampaggio a iniezione, i perni di espulsione svolgono un ruolo fondamentale, ma i problemi con i segni e l’usura dei perni possono influenzare la qualità e la longevità dei tuoi prodotti e stampi. Diamo un’occhiata a come è possibile affrontare queste preoccupazioni comuni.
Ejector Pin Marchi e difetti di superficie
I segni del perno dell’eiettori sono quei piccoli difetti che potresti trovare sulla superficie delle tue parti in plastica dopo la fusione. Questi sono spesso dovuti ai perni che spingono la parte fuori dallo stampo. Per ridurre al minimo questi difetti sgradevoli, è necessario:
- Scegli la resina giusta: alcune resine, a causa delle loro proprietà, sono più inclini a mostrare segni di pin eiettore rispetto ad altri. Optare per resine in grado di resistere meglio al processo di espulsione.
- Ripensare le posizioni dei punti di iniezione: La posizione dei punti di iniezione può influenzare dove viene applicato lo stress durante l’espulsione. Ottimizzando le posizioni dei punti di iniezione, è possibile ridurre la probabilità di segni pin.
- Regolazioni del design: piccole modifiche nel design del tuo prodotto possono fare una grande differenza. L’aggiunta di angoli di bozza e considerando il flusso e il raffreddamento della resina potrebbero impedire i segni del perno dell’eiettore.
Ridurre l’usura e la lacrima
I perni e le stampi dell’eiettore subiscono un sacco di stress ad ogni ciclo di iniezione. Per proteggerli dall’usura e mantenere il funzionamento senza intoppi:
- Manutenzione regolare: tieni d’occhio i perni dell’eiettore e sostituiscili quando mostrano segni di danni. Questo non solo previene i difetti, ma estende anche la vita del vostro stampo.
- Selezione del materiale: Il materiale dei perni dell’espulsione è importante. Investire in perni durevoli e di alta qualità può resistere ai rigori delle forze di espulsione e resistere all’usura.
- Lucidatura e lubrificazione: Mantieni i tuoi perni lucidati e ben lubrificati per ridurre l’attrito, che può portare a usura e danni prematuri.
Concetti avanzati in Ejector Pin Design
Quando si sta cercando di ottimizzare il processo di stampaggio a iniezione, la comprensione del design avanzato del perno eiettore è fondamentale. I giusti progressi di progettazione possono migliorare significativamente le prestazioni e la longevità dei tuoi perni di espulsione e, di conseguenza, l’efficienza del tuo stampo.
Utilizzo di DLC in Ejector Pins
I rivestimenti in carbonio simile al diamante (DLC) hanno rivoluzionato il design del perno eiettore riducendo l’usura e l’attrito. Immagina uno scenario in cui il perno eiettore deve scorrere attraverso il canale del perno eiettore senza intoppi, ancora e ancora; I rivestimenti DLC assicurano che i tuoi movimenti siano fluidi con una resistenza minima. Ciò è particolarmente utile quando i perni si interfacciano con un punto d’iniezione del bordo o durante l’espulsione di parti con angoli di sformo stretti.
Vantaggi chiave:
- Riduzione dell’attrito
- Maggiore resistenza all’usura
- Compatibile con vari metalli, inclusi i perni di espulsione del nitruro H13
Precisione e personalizzazione
Personalizzare i perni degli eiettori alle esigenze specifiche del tuo progetto di stampaggio non riguarda solo la precisione: si tratta di ottenere la misura perfetta per risultati ottimali. Che si tratti di un eiettore sollevato per una distribuzione della forza più uniforme o di regolare il sistema del canale di alimentazione per un flusso efficiente, l’attenzione alla precisione garantisce che ogni aspetto del sistema dell’eiettore sia su misura per il design del tuo pezzo.
- Produzione di precisione: Garantisce un allineamento perfetto all’interno del canale del perno dell’eiettore, che è vitale per il funzionamento regolare.
- Opzioni di personalizzazione: Includi considerazioni specifiche per varie caratteristiche dello stampo, come la progettazione di pad di eiettori sollevati o la modifica degli angoli di sformo per un rilascio più semplice dei pezzi.







