
La pressofusione utilizza alte temperature e pressione nella produzione di metalli fusi e leghe per generare la forma desiderata. Si tratta di fondere metalli a basso punto di fusione e inserirli in stampi di pressofusione.
Di solito, la pressofusione è classificata in base alla temperatura e alla pressione necessarie per inserire il metallo fuso nello stampo pressofuso. Tuttavia, può anche essere classificato in base al tipo di materiale utilizzato nel processo e lo zinco è tra i metalli pressofusi versatili più comuni. Con questo in mente, ecco tutto quello che devi sapere sulla fusione in lega di zinco:
Che cosa è zinco Die Casting?
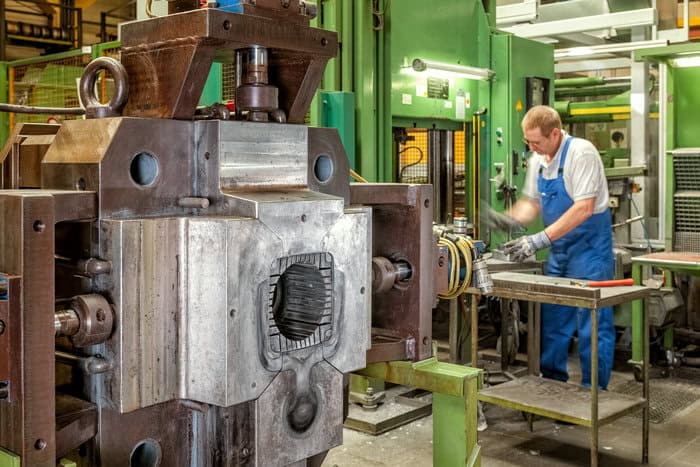
La pressofusione di zinco è un processo che comporta l’iniezione di metallo di zinco liquido sotto pressione in uno stampo e lasciato solidificare. La cavità dello stampo è fatta da due stampi in acciaio per utensili temprati progettati per la forma desiderata.
Le leghe di zinco hanno bassi punti di fusione, quindi la fusione procede sotto calore inferiore. Inoltre, la loro resistenza all’impatto e duttilità li rendono adatti per la produzione di parti.
Passi del processo di pressofusione dello zinco
Il processo di pressofusione in lega di zinco può variare a seconda delle dimensioni e dei tipi di macchine utilizzate. Tuttavia, c’è una procedura generale che puoi seguire come descritto di seguito:
- Fase 1: Preparazione del dado
Prima di iniziare il processo di fusione, la prima cosa è preparare il dado stesso. Qui, è necessario purificare lo stampo pressofuso pulendolo. Quindi, lubrificare il dado per migliorare l’inserimento della porzione castata dopo il raffreddamento. È inoltre possibile lubrificare le pareti interne degli stampi per controllare la temperatura dello stampo e facilitare la facile rimozione del getto.
Infine, bloccare il dado sotto alta pressione.
- Fase 2: iniezione
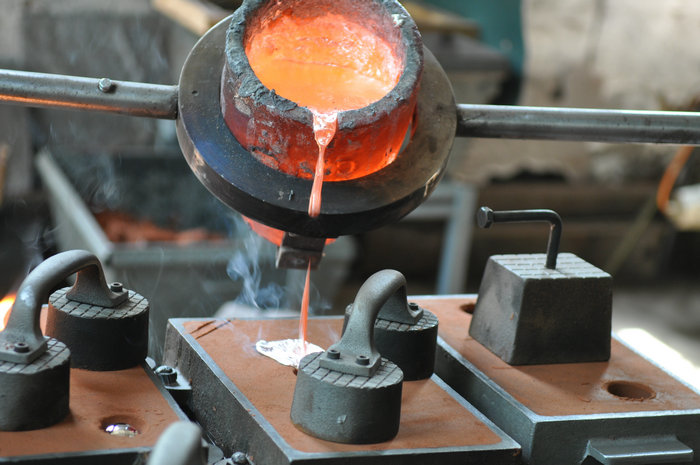
Il passo successivo è quello di inserire la lega di zinco nella camera di tiro della macchina. Qui, è necessario fondere la lega di zinco prima dell’iniezione. Poiché la pressofusione in lega di zinco è un processo di pressofusione a camera calda, la camera di tiro sarà calda. Successivamente, inserire il metallo di zinco fuso nello stampo ad alta pressione.
- Fase 3: Raffreddamento ed espulsione
Dopo aver iniettato lo zinco fuso nella camera, si può lasciare raffreddare e solidificare. Assicurati di dare al tuo metallo un tempo adeguato per gelare e prendere la forma dello stampo. Inoltre, assicurarsi che sia completamente impostato prima di sbloccare il dado. Ricorda che espellere il getto prematuramente può portare a danni permanenti.
Una volta che lo stampo si raffredda e si solidifica, è possibile sbloccare le metà dello stampo, aprirle e rimuovere con attenzione le parti in fusione.
- Passaggio 4: Ritaglio
L’ultimo passo nel processo di pressofusione dello zinco è il taglio. Mentre il metallo si sta raffreddando, puoi rimuovere acutamente qualsiasi rottame metallico, come flash, sprue e canali di colata, dalla colata di zinco. È possibile utilizzare strumenti come una sega, tagliare morire, ecc, per raggiungere la forma del componente desiderato. Assicurati di pulire ogni parte prima di spedirla ai tuoi clienti.
Leghe di zinco per pressofusione
Di seguito sono riportate le leghe di zinco più comuni adatte per la pressofusione:
- Zamak 2
Conosciuto anche come lega di zinco 2 o kirksite, zama 2 ha la più alta resistenza e durezza di tutte le leghe zama. Per questo motivo, viene utilizzato in sezioni di fusione che necessitano di un’elevata integrità strutturale, come il settore automobilistico e quello meccanico.
Oltre a ciò, Zamak 2 ha eccezionali caratteristiche di fusione come alte prestazioni di scorrimento, superba capacità di smorzamento e resistenza alle vibrazioni rispetto ad altre leghe metalliche.
- Zamak 3
La lega di zinco Zamak 3 è una delle leghe più popolari per la pressofusione a causa di vari motivi, tra cui:
- Eccellente castabilità e durevole stabilità dimensionale
- Perfetto equilibrio tra proprietà fisiche e meccaniche
- Eccellente compatibilità con diverse opzioni di finitura come la placcatura, i trattamenti cromato e la pittura
- Buona combinazione di forza e flessibilità
- Zamak 7
Zamak 7, chiamata anche lega di zinco 7, è una Zamak 3 modificata con elevata purezza e basso contenuto di magnesio rispetto ad altre leghe di zama. Ha anche specifiche di impurità solide, migliorando la flessibilità della fusione, la fluidità e la finitura superficiale.
Questa lega di zinco viene applicata in usi hardware unici o quando la fusione richiede una formabilità aggiuntiva durante le successive operazioni di assemblaggio come staking e crimpatura.
- ZA 8
ZA-8, o lega di zinco-alluminio, contiene un alto contenuto di alluminio rispetto agli altri membri della famiglia Zamak. Rispetto ad altre leghe ZA, ZA-8 è l’unica lega ZA che può essere fusa a camera calda.
Inoltre, ZA-8 fornisce proprietà di durezza, resistenza e creep significativamente migliorate. Viene utilizzato principalmente per scopi decorativi.
- ACuZinc5
General Motors ha studiato e sviluppato questa lega di zinco. È anche conosciuto come zinco, rame e lega di alluminio e ha migliorato la resistenza e la durezza grazie al suo basso contenuto di alluminio e alto contenuto di rame. Inoltre, ha prestazioni di cuscinetti eccezionali, come la lubrificazione.
ACuZinc5 è utilizzato in parti che richiedono un’elevata integrità strutturale e viene applicato in condizioni di caldo.
- EZAC
La lega EZAC offre la massima resistenza allo scorrimento, maggiore resistenza alla resa e durezza rispetto ad altre leghe di zinco. Funziona meglio di Zamak 2 e dura più a lungo di ACuZinc 5.
- ZA 27- Alluminio Zinco
ZA-27 contiene il più alto contenuto di alluminio, punto di fusione, resistenza e densità rispetto ad altre leghe ZA. Idealmente, questa lega ZA ha il 27% di alluminio e visualizza le proprietà dei cuscinetti perfette, consentendo di creare cuscinetti in getti di applicazioni specifiche.
Vantaggi della pressofusione di zinco
La pressofusione di zinco offre una pletora di vantaggi. Alcuni dei vantaggi principali includono quanto segue:
Montaggio facile
Uno dei vantaggi significativi della pressofusione di zinco è che le operazioni di assemblaggio sono ridotte al minimo. Generalmente, il processo di pressofusione in lega di zinco viene eseguito come una singola unità, eliminando la necessità di costose attività di assemblaggio manuale.
Alta precisione WIth Thin Wall
La pressofusione di zinco genera forme complesse e multi-cavità in stretta tolleranza rispetto ad altri processi di fusione. Inoltre, produce serie ad alto volume di parti quasi identiche e resistenti all’usura con elevata stabilità dimensionale.
Migliori proprietà meccaniche
Le leghe di zinco hanno numerosi vantaggi rispetto ad altri materiali come alluminio e zinco in base alle proprietà meccaniche come fermezza, resistenza, resistenza, tenacità e durata. Per questo motivo, le fusioni di zinco sono utilizzate in parti che richiedono una resistenza superiore.
Geometrie complesse del cast
Le eccellenti proprietà di cuscinetti e usura dello zinco gli consentono di servire come boccole per le strutture in movimento. Inoltre, consente di produrre parti pressofuse con geometrie complesse perché possono formare giunzioni con altri materiali.
Più lunga durata dello strumento
Un altro vantaggio significativo degli stampi per pressofusione di zinco è che possono durare diverse volte più a lungo dell’alluminio. Questo perché le leghe di zinco hanno punti di fusione più bassi e sono meno abrasive. Per questo motivo, c’è una diminuzione del danno da stampo e un aumento della longevità dello strumento, riducendo il costo di utensili più di altri materiali.
Produzione più veloce
Come descritto sopra, le leghe di zinco di produzione più veloci richiedono basse temperature di fusione e un processo di pressofusione a camera sotto alte pressioni. Di conseguenza, aumenta il tasso di ciclo di pressofusione di zinco, che, a sua volta, aumenta i tassi di produzione di pressofusione.
L’iniezione di pressofusione di zinco è semplice, a differenza dell’iniezione di pressofusione di alluminio, che richiede la fusione dell’alluminio in un contenitore diverso prima dell’inserimento. Inoltre, la colata ha un alto tasso di solidificazione, migliorando il numero di parti prodotte e riducendo i costi di colata.
Varie opzioni di finitura
Ci sono numerose opzioni di finitura ideali per i materiali di pressofusione. Di seguito sono riportati alcuni popolari adatti per la pressofusione di zinco:
- Rivestimenti in polvere: Questa opzione di finitura è adatta per scopi estetici a causa della sua vasta gamma di colori disponibili. Oltre a ciò, genera una finitura di lunga durata e persino superficiale sulle porzioni colate.
- Pittura: La pittura è responsabile delle proprietà funzionali ed estetiche. Come il rivestimento in polvere, ha vari colori e viene utilizzato per il colore pratico. La verniciatura richiede un breve periodo di tempo e bassi costi di produzione.
- Placcatura: Ciò aumenta le proprietà funzionali, tra cui una maggiore durata e resistenza alla corrosione della pressofusione di zinco.
Rimuove cuscinetti e boccole
Le eccellenti proprietà di cuscinetti e usura dello zinco consentono una maggiore flessibilità di progettazione e riducono i costi di fabbricazione rimuovendo piccole boccole e inserzioni di usura.
Buona conducibilità elettrica e termica
Lo zinco è un conduttore migliore di calore ed elettricità rispetto all’alluminio. Di conseguenza, la colata di zinco è ideale per applicazioni come dissipatori di calore e altri componenti elettrici.
Meno lavorazione necessaria
Uno dei principali vantaggi della pressofusione di zinco è la minore lavorazione che richiede. La pressofusione di zinco ha tolleranze più strette, eliminando la necessità di lavorazioni extra.
Svantaggi della pressofusione di zinco
Tutto ciò che ha un lato positivo ha anche alcuni svantaggi. Zinco pressofusione viene fornito con i seguenti inconvenienti:
È prono a difetti
Il processo di pressofusione dello zinco è rapido e il raffreddamento è veloce. Per questo motivo, lo scarico del gas può ritardare, con conseguenti difetti come:
- Blister: Si tratta di film sottili che si formano sulla superficie dei componenti pressofusi dello zinco.
- Crack: Questi si verificano quando il metallo di zinco non ha abbastanza forza per resistere alla forza di trazione durante la solidificazione.
- Gonfiore: Queste sono estensioni nella colata di zinco con conseguente rigonfiamento liscio sul lato verticale del getto.
- Mismatch o spostamento: Questo è uno spostamento orizzontale di un metallo a causa della distorsione delle sezioni superiore e inferiore dello stampo.
- Fusione: Si verifica quando le particelle di sabbia si combinano con il metallo fuso.
- Fori di soffiaggio: I fori del colpo sorgono quando lo sfiato improprio porta al metallo che non tiene il gas sufficiente come forma fluida.
- Avvolgimento: Questo altera le dimensioni dell’elemento finale e può verificarsi durante o dopo la solidificazione.
- Gocce: Questo accade quando pezzi di sabbia cadono nella colata quando il metallo è ancora in forma liquida.
Parti pesanti
Le fusioni di zinco producono parti molto più pesanti di altri metalli come alluminio e magnesio. Per questo motivo, sono inadatti per usi leggeri, come nel settore aerospaziale.
Non adatto per la produzione di piccoli lotti
La pressofusione di zinco ha alti costi di investimento iniziale. Pertanto, è adatto principalmente per la produzione di massa di parti ed è inapplicabile nella produzione di piccoli lotti.
Applicazioni di zinco Die Cast Parts
Le parti di zinco pressofusi sono utilizzati in vari settori, tra cui:
Industria automobilistica
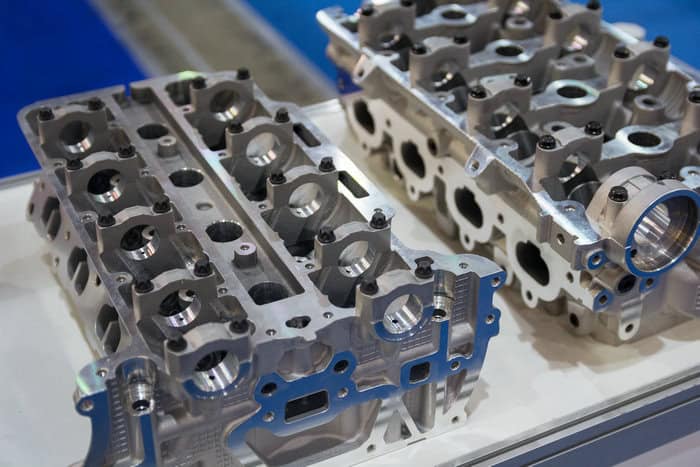
Grazie alla loro incredibile resistenza e durezza, alle caratteristiche geometriche complesse, alla buona qualità della superficie, all’elevata tolleranza dimensionale e alla resistenza alla corrosione, i componenti in pressofusione di zinco vengono applicati nell’industria automobilistica per la produzione di:
- Specchi retrovisori
- Involucri
- Parti del telaio
- Componenti di sicurezza per utenti e auto, come pulegge e ingranaggi
- Componenti di trasmissione
- Tettuccio apribile, tergicristalli
- Staffe
- Cuscinetti
- Sterzo
- Parti del freno
Sopra ci sono solo alcuni dei componenti automobilistici prodotti dalla pressofusione.
Elettronica
La pressofusione di zinco ha numerosi vantaggi nelle applicazioni elettroniche. Una delle sue proprietà significative è la sua capacità di essere gettato in pareti più sottili e forme complicate. Come spiegato sopra, le leghe di zinco sono più resistenti di altri metalli pressofusi.
Oltre a ciò, la lega di zinco ha un’eccellente schermatura elettromagnetica e ammortizzazione vibrazionale adatta per salvaguardare i componenti elettrici interni.
Elettrodomestici
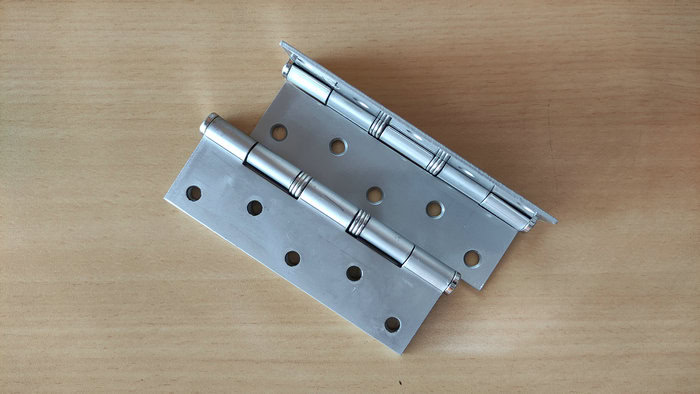
La pressofusione di zinco è tra i migliori metalli per la pressofusione per elettrodomestici. Grazie alla sua buona finitura superficiale, stabilità dimensionale e resistenza, la colata di zinco viene utilizzata per fabbricare elettrodomestici come serrature, frullatori, cinture, miscelatori a mano, fibbie per scarpe, maniglie, catene chiave, ecc.
Settore meccanico
Un’altra applicazione significativa della pressofusione di zinco è nel settore meccanico. Le parti in zinco fuso sono utilizzate nella produzione di parti del motore in questo settore.
Conclusione
La fusione in lega di zinco è uno dei metodi di fusione più popolari. Offre diversi vantaggi rispetto ad altri getti metallici, tra cui l’iniezione facile e diretta. Tuttavia, prima di iniziare il processo di fusione, è fondamentale comprendere le varie procedure, leghe, applicazioni e vantaggi e svantaggi.
Per risultati migliori, prendi in considerazione l’aiuto di esperti affidabili come Moldie. Offriamo servizi di pressofusione di zinco personalizzati di alta qualità a prezzi accessibili.
FAQ
Quanto sono forti le colate di zinco?
Le fusioni di zinco sono molto forti. Forniscono una maggiore resistenza alla trazione rispetto alle leghe non ferrose più popolari utilizzate nella pressofusione. Ad esempio, le leghe di zinco pressofusione hanno circa 2,5 volte più forza dell’alluminio.
Lo zinco morirà di ruggine?
No. Le fusioni di zinco hanno un’elevata resistenza alla corrosione. Quando esposto all’aria e all’umidità, lo zinco reagisce con l’ossigeno per formare un sottile strato di ossido, che poi reagisce con l’umidità per formare l’idrossido di zinco. Per questo motivo, le parti in pressofusione di zinco non arrugginiranno anche se utilizzate in ambienti corrosivi.
Tuttavia, quando la superficie dello zinco non ha completamente sviluppato uno strato protettivo, mostra una corrosione chiamata ruggine bianca. Ciò si verifica quando c’è ossigeno insufficiente sulla superficie dello zinco; quindi, la ruggine bianca è polverosa.
Lo zinco può essere saldato?
No. Può essere difficile saldare la pressofusione di zinco a causa del suo basso punto di fusione. Ma, se si utilizzano materiali come Super Alloy 1, è possibile saldare la parte pressofusa.







