
A polipropilén-fröccsöntés rendkívül hatékony és sokoldalú gyártási eljárás, amellyel műanyag alkatrészek és termékek széles választéka készíthető. A polipropilén (PP) egyedi tulajdonságait kihasználva az eljárással összetett, tartós és költséghatékony alkatrészek állíthatók elő, számos iparág igényeinek megfelelően.
Mi az a polipropilén?
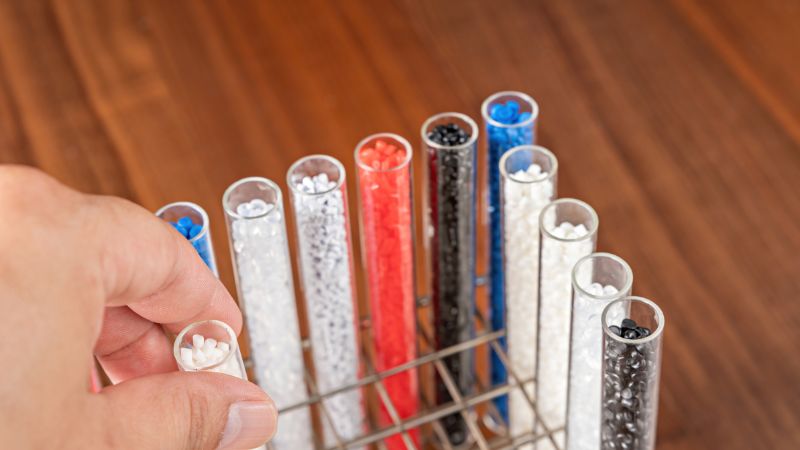
A polipropilén népszerű, fröccsöntéshez használt műanyag, amely számos területen alkalmazható.
A polipropilén egyik előnye a vegyszerállóság. Jól ellenáll a különféle savaknak és lúgoknak, ezért kiválóan alkalmas tartályok és csomagolóanyagok gyártására.
A polipropilénnek két fő típusa van: homopolimer és kopolimer. A homopolimer polipropilén kiváló egyensúlyt kínál a mechanikai tulajdonságok és a stabilitás terén. A kopolimer polipropilén ezzel szemben jobban ütésálló, ezért zord körülmények között is jól használható.
Az alábbi táblázatban gyorsan áttekintheti a polipropilén különböző típusait:
| Típus | Leírás | Tulajdonságok | Felhasználási területek |
| Homopolimer PP (PP-H) | Kizárólag propilén-monomerekből készül; a PP-H a polipropilén legelterjedtebb típusa. | – Nagy merevség és szakítószilárdság – Jó vegyszerállóság – Alacsonyabb ütésállóság | Merev tartályok, autóipari alkatrészek, textíliák, laboratóriumi berendezések |
| Véletlenszerű kopolimer PP (PP-R) | Etilénegységeket tartalmaz, amelyek véletlenszerűen oszlanak el a polimerlánc mentén. | – A PP-H-hoz képest jobb átlátszóság és ütésállóság – Jobb teljesítmény alacsony hőmérsékleten | Átlátszó tartályok, csőrendszerek, autóipari alkatrészek |
| Ütésálló kopolimer PP (PP-I) | Nagyobb arányban tartalmaz etilént, amely rendszerint a polimerlánc egyik végén helyezkedik el. | – Fokozott ütésállóság, alacsony hőmérsékleten is – Nagyobb szívósság és rugalmasság | Élő zsanérok, autóipari alkatrészek, fogyasztási cikkek |
| Blokk-kopolimer PP (PP-B) | Etilén- és propilénblokkokat tartalmaz, így a két anyag tulajdonságainak kombinációját kínálja. | – Kiemelkedő szívósság – Jobb feszültség okozta repedésállóság – Fokozott rugalmasság | Nagy igénybevételű alkalmazások, rugalmas csomagolás, orvostechnikai eszközök |
| Metallocén-PP | Metallocénkatalizátorokkal készül, így a polimer szerkezete pontosan szabályozható. | – Kivételes átlátszóság és egyenletes szín – Pontosan szabályozott molekulatömeg-eloszlás | Nagy pontosságot igénylő alkalmazások, csomagolás, orvostechnikai eszközök |
A polipropilén sokoldalúságának köszönhetően az autóipartól a háztartási cikkekig és fogyasztási termékekig számos területen használják. Újrahasznosítható tulajdonsága környezettudatos gyártók számára is előnyös.
A polipropilén anyagtulajdonságai fröccsöntéskor
| Tulajdonságcsoport | Tulajdonság | Érték/leírás |
| Fizikai | Sűrűség | 0.895 – 0.93 g/cm³ |
| Molekulatömeg | Viszonylag magas | |
| Felületi minőség | Sima | |
| Átlátszóság | Természetes állapotában átlátszatlan, de átlátszóvá tehető | |
| Mechanikai tulajdonságok | Szakítószilárdság | 4,800 psi (33 MPa) |
| Szakító rugalmassági modulus | 195,000 psi (1.34 GPa) | |
| Hajlítószilárdság | 7,000 psi (48 MPa) | |
| Hajlító rugalmassági modulus | 180,000 psi (1.24 GPa) | |
| Keménység | 92 Rockwell R | |
| Ütőszilárdság | Jó, de alacsonyabb, mint a polietiléné | |
| Rugalmasság | Rendkívül rugalmas | |
| Hőtechnikai tulajdonságok | Olvadáspont (homopolimer) | 160 – 165°C |
| Olvadáspont (kopolimer) | 135 – 159°C | |
| Lágyulási hőmérséklet | Körülbelül 130°C | |
| Maximális üzemi hőmérséklet | 180°F (82.2°C) | |
| Hővezető képesség | Alacsony | |
| Hőtágulás | Alacsony | |
| Kémiai tulajdonságok | Vegyszerállóság | Kiváló ellenállás számos vegyszerrel, savval és oldószerrel szemben |
| Vízfelvétel | < 0.01% 24 óra alatt | |
| Nedvességfelvétel | Alacsony | |
| Savállóság | Jó | |
| Lúgállóság | Jó | |
| Szerves oldószerekkel szembeni ellenállás | Jó | |
| Érzékeny a következőkre: | Oxidáló savak, klórozott szénhidrogének, aromás oldószerek | |
| Elektromos tulajdonságok | Elektromos szigetelés | Jó |
Mik a polipropilén előnyei és hátrányai?
Mechanikai tulajdonságok
Előnyök:
- Nagy szakítószilárdság és rugalmasság: A polipropilén kiváló szakítószilárdságú, ezért törés nélkül képes jelentős terhelést elviselni. Természetes rugalmassága alkalmassá teszi olyan alkalmazásokhoz, ahol repedés nélkül bizonyos mértékű hajlításra van szükség.
- Kiváló ütésállóság: A PP ellenáll a nedvességnek, ezért ideális olyan termékekhez, amelyek hirtelen erőhatásnak vagy ütésnek vannak kitéve.
- Jó fáradásállóság: Az anyag ismétlődő terhelési és tehermentesítési ciklusoknak is ellenáll, és idővel is megőrzi szerkezeti integritását.
Hátrányok:
- Alacsonyabb merevség: Az olyan műanyagokhoz képest, mint a polikarbonát vagy az ABS, a polipropilén kevésbé merev. Ez korlátozó tényező lehet azokban az alkalmazásokban, ahol elengedhetetlen a nagy merevség.
- Korlátozott hőállóság: A PP hosszan tartó magas hőmérsékletnek kitéve deformálódhat, ezért nem használható olyan alkalmazásokban, amelyek hőstabilitási igénye meghaladja a hődeformációs hőmérsékletét.
Vegyszerállóság
Előnyök:
- Széles körű vegyszerállóság: A polipropilén számos vegyszerrel, köztük savakkal, lúgokkal és oldószerekkel szemben rendkívül ellenálló. Emiatt ideális tartályokhoz, csőrendszerekhez és vegyipari feldolgozóberendezésekhez.
- Alacsony nedvességfelvétel: A PP minimális nedvességet vesz fel, így biztosítja a méretstabilitást és megakadályozza a nedves környezetben történő károsodást.
Hátrányok:
- Bizonyos oldószerekkel és olajokkal szembeni érzékenység: Bár a PP sok vegyszernek ellenáll, bizonyos oldószerek, olajok és szénhidrogének hatására károsodhat, ami korlátozza alkalmazhatóságát egyes ipari területeken.
Hőtechnikai tulajdonságok
Előnyök:
- Magas olvadáspont: A polipropilén jellemzően 160°C és 170°C közötti olvadáspontjának köszönhetően különféle feldolgozási körülményeknek is ellenáll, és fröccsöntés közben is stabil marad.
- Jó hőelhajlási hőmérséklet (HDT): A PP mérsékelt hőterhelés mellett is megőrzi alakját és szerkezeti épségét, ezért hőnek kitett termékekhez is alkalmas.
Hátrányok:
- Korlátozott teljesítmény magas hőmérsékleten: A PP a HDT-értékét meghaladó hőmérsékleten lágyulni kezd, ezért nem alkalmas szélsőséges hővel szembeni ellenállást igénylő alkalmazásokhoz.
- Ridegség hideg környezetben: Ütésállóságot javító adalékok nélkül a polipropilén alacsony hőmérsékleten rideggé válhat, és könnyebben megrepedhet.
Elektromos tulajdonságok
Előnyök:
- Kiváló elektromos szigetelő: A polipropilén nagy elektromos ellenállása ideális anyaggá teszi elektromos és elektronikai alkatrészekhez, például csatlakozókhoz, szigetelő burkolatokhoz és kondenzátorokhoz.
- Nagy fajlagos ellenállás: Minimális energiaveszteséget és hatékony működést biztosít az elektromos alkalmazásokban.
Hátrányok:
- UV-sugárzás okozta degradáció: Az ultraibolya (UV) fénynek való tartós kitettség károsíthatja a polipropilént, elszíneződést és a mechanikai tulajdonságok romlását okozva, hacsak nem alkalmaznak UV-stabilizátorokat.
Feldolgozás és gyártás
Előnyök:
- Kiváló folyási tulajdonságok: A PP könnyen kitölti a formaüregeket, így nagy pontossággal gyárthatók összetett, részletgazdag alkatrészek.
- Könnyű feldolgozhatóság: Az anyag rövid ciklusidővel feldolgozható, ami növeli a gyártás hatékonyságát és csökkenti a költségeket.
- Kiváló újrahasznosíthatóság: A polipropilén többször is újrahasznosítható anélkül, hogy tulajdonságai jelentősen romlanának, elősegítve a fenntartható gyártási gyakorlatokat.
Hátrányok:
- Precíz szabályozást igényel: A kiváló minőségű alkatrészek előállításához gondosan szabályozni kell a feldolgozási paramétereket, például a hőmérsékletet, a nyomást és a hűtési sebességet, hogy elkerülhetők legyenek az olyan hibák, mint a vetemedés, a beszívódás vagy a folyásnyomok.
Költség és elérhetőség
Előnyök:
- Viszonylag alacsony költség: A polipropilén az egyik legköltséghatékonyabb hőre lágyuló műanyag, ezért gazdaságos választás nagy volumenű gyártáshoz és költségérzékeny alkalmazásokhoz.
- Széles körű elérhetőség: Az anyag különféle minőségekben és formákban könnyen beszerezhető, így a gyártók egyszerűen hozzájuthatnak.
Hátrányok:
- A speciális minőségek magasabb költsége: A fokozott tulajdonságú, nagy teljesítményű vagy speciális polipropilén-minőségek (például égésgátló vagy nagy átlátszóságú változatok) drágábbak lehetnek, ami növeli a teljes gyártási költséget.
A polipropilén fröccsöntő szerszámok tervezési szempontjai
A hatékony szerszámtervezés alapvető fontosságú a polipropilén (PP) fröccsöntés sikeréhez. A szerszám geometriája, az anyag tulajdonságai és a feldolgozási paraméterek összetett kölcsönhatása határozza meg a késztermék minőségét, állandóságát és a gyártás hatékonyságát.
Az alábbiakban bemutatjuk azokat a legfontosabb tervezési szempontokat, amelyeket a gyártóknak figyelembe kell venniük a polipropilén fröccsöntéséhez használt szerszámok megtervezésekor.
Szerszámanyag kiválasztása
- Szerszámacél: Keménysége, kopásállósága és az éles részletek megőrzésére való képessége miatt gyakran használják.
- H13: Kiválóan alkalmas magas hőmérsékletű alkalmazásokhoz, és jó szívósságot biztosít.
- P20: Általános célú fröccsöntéshez ideális, megfelelő tartósság mellett.
- S7: Részletgazdag, ütésálló szerszámokhoz alkalmas.
- Alumínium: Alacsonyabb ára és könnyű megmunkálhatósága miatt prototípusgyártáshoz vagy kis sorozatú gyártáshoz használják. A szerszámacélnál azonban kevésbé tartós, ezért nagy sorozatú gyártáshoz nem ajánlott.
Beömlő kialakítása
A beömlő az a belépési pont, amelyen keresztül az olvadt polipropilén a szerszámüregbe áramlik. A megfelelő beömlőkialakítás elengedhetetlen az egyenletes kitöltés biztosításához, a hibák csökkentéséhez és a könnyű kilökéshez.
- Beömlőtípusok:
- Élbeömlő: Egyszerű és gazdaságos megoldás, vékony falú alkatrészekhez alkalmas. Az alkatrészen azonban jól látható nyomot hagyhat.
- Búvóbeömlő: A felület alatt helyezkedik el, így minimálisra csökkenti a látható beömlőnyomokat, ezért esztétikus alkatrészekhez ideális.
- Forrócsatornás beömlő: A forrócsatorna-rendszerben tartja az olvadék hőmérsékletét, csökkentve az anyagveszteséget és a ciklusidőt. Nagy volumenű gyártásnál különösen előnyös.
- Legyezőbeömlő: Egyenletesen oszlatja el az olvadt PP-t a szerszámüregben, így minimálisra csökkenti az összeolvadási vonalakat, és biztosítja az alkatrészek egyenletes minőségét.
Hűtőrendszer kialakítása
A hatékony hűtés elengedhetetlen a ciklusidő csökkentéséhez, a vetemedés mérsékléséhez és az alkatrészminőség egyenletességének biztosításához.
- Hűtőcsatornák elrendezése:
- Egyenes vagy spirális csatornák: Az egyenes csatornák könnyebben megmunkálhatók és tisztíthatók, míg a spirálisak egyenletes hűtést biztosítanak.
- Faágas vagy gyűrűs hűtés: A faágas hűtés összetett geometriák célzott hűtését teszi lehetővé, míg a gyűrűs hűtés egyszerűbb alkatrészekhez alkalmas.
- A hűtőközeg típusa és hőmérséklete:
- Típus: Jellemzően vízbázisú hűtőközeget használnak a nagy hőkapacitása és kedvező költsége miatt.
- Hőmérséklet: Az állandó hűtőközeg-hőmérséklet (általában 20 °C és 50 °C között) stabil hűtési sebességet biztosít, és minimálisra csökkenti a hőmérséklet-különbségeket.
Kihúzási szögek
A megfelelő kihúzási szögek megkönnyítik a polipropilén alkatrészek kiszabadítását a szerszámból, csökkentve az alakváltozás és a sérülés kockázatát.
- Szokásos kihúzási szög: Az alkatrész összetettségétől és felületi minőségi követelményeitől függően általában 1° és 3° között van.
- A kihúzási szöget befolyásoló tényezők:
- Falvastagság: A vastagabb falakhoz nagyobb kihúzási szögre lehet szükség a nagyobb kilökőerő ellensúlyozására.
- Felületi textúra: A sima vagy összetett textúrák meredekebb kihúzási szöget tehetnek szükségessé a tapadás vagy szakadás megelőzésére.
A beömlő helye és száma
A beömlők optimális számának és elhelyezésének meghatározása elengedhetetlen a hatékony kitöltés biztosításához, a ciklusidő minimalizálásához és az anyagveszteség csökkentéséhez.
- Egy vagy több beömlő:
- Egy beömlő: Egyszerűbb és költséghatékonyabb, de összetett vagy nagy alkatrészek esetén egyenetlen kitöltést okozhat.
- Több beömlő: Biztosítják a kiegyensúlyozott kitöltést és csökkentik a ciklusidőt, de növelik a szerszám összetettségét és az anyagveszteség lehetőségét.
- A beömlő elhelyezése:
- Központi elhelyezés: Elősegíti az egyenletes kitöltést és minimalizálja az összeolvadási vonalakat.
- Periférikus elhelyezés: Egyenletes falvastagságú és egyszerű geometriájú alkatrészekhez alkalmas.
Mag és szerszámüreg kialakítása
A magok és a szerszámüregek kialakítása közvetlenül befolyásolja a fröccsöntött polipropilén alkatrészek alakját, részleteit és általános minőségét.
- Összetett geometriák: A részletgazdag, bonyolult elemek előállítására alkalmas szerszámok készítéséhez alkalmazzon korszerű megmunkálási technikákat és szerszámtervező szoftvereket.
- Alámetszések és csúszkák: Az alámetszések és összetett alkatrész-geometriák kialakításához építse be a szükséges szerszámcsúszkákat és kiemelőket, hogy elkerülje az alkatrész sérülését és a szerszám kopását.
- Tűrésszabályozás: A méretpontosság és a gyártási sorozatok közötti egyenletesség érdekében gondoskodjon a szűk tűrések betartásáról a szerszám tervezésekor.
Szerszámtervezés polipropilén fröccsöntéséhez a Moldie-val
A polipropilén-fröccsöntéshez használt szerszámok tervezésének hatékonyabbá tétele érdekében érdemes a következő bevált gyakorlatok megvalósításához együttműködni a Moldie-val:
- Közös tervezési folyamat:
- Vonja be a szerszámtervezőket, a mérnököket és a gyártási csapatokat már a tervezési folyamat korai szakaszában, hogy az alkatrész funkcionalitásának, esztétikájának és gyárthatóságának minden szempontját figyelembe vegyék.
- Fejlett szimulációs eszközök használata:
- Szimulációs szoftverrel jelezze előre és előzze meg a lehetséges fröccsöntési problémákat, és optimalizálja a szerszámtervezést a hatékonyság és a minőség érdekében.
- Minőség-ellenőrzési intézkedések bevezetése:
- Építsen be az ellenőrzést és a minőség-ellenőrzést megkönnyítő elemeket, például integrált mérési pontokat vagy könnyen hozzáférhető ellenőrzőeszközöket.
- A fenntarthatóság szempontjai:
- A fenntartható gyártási gyakorlatok támogatása érdekében tervezzen olyan szerszámokat, amelyek minimális anyagveszteséget, hatékony hűtést és könnyű újrahasznosíthatóságot tesznek lehetővé.
- Folyamatos fejlesztés:
- A gyártási sorozatok tapasztalatai, az alkatrészek teljesítményére vonatkozó adatok és a szerszámgyártási technológiák fejlődése alapján rendszeresen vizsgálja felül és frissítse a szerszámterveket.
Hogyan zajlik a polipropilén fröccsöntése?
A polipropilén-fröccsöntés legjobb eredményének eléréséhez elengedhetetlen az olyan folyamatparaméterek szabályozása, mint a hőmérséklet és a nyomás. Ezek szabályozása segít csökkenteni a hibák számát és javítani a késztermék minőségét.
Anyagválasztás és -előkészítés
A polipropilén különböző minőségekben kapható, és higroszkópos, vagyis képes nedvességet felvenni a környezetéből. A túl sok nedvesség olvasztás közben hidrolízist okozhat, ami gyenge mechanikai tulajdonságokhoz és felületi hibákhoz, például folyásnyomokhoz vagy ezüstös csíkokhoz vezethet. Ezért a PP-granulátumot feldolgozás előtt meg kell szárítani:
- Szárítási hőmérséklet: Általában 90°C és 120°C között.
- Szárítási idő: Körülbelül 4–6 óra, a nedvességtartalomtól és a granulátum méretétől függően.
- Szárítóberendezés: Használjon külön szárítógaratot vagy a fröccsöntő gépbe integrált, online szárítórendszert.
Melegítés és olvasztás
A száraz polipropilén-granulátum a fröccsöntő gép garatjába kerül, ahonnan a csigás mechanizmus a fűtött henger felé továbbítja.
Ahogy a granulátum végighalad a fűtött hengeren, a hőenergia és a csiga forgása által kifejtett mechanikai nyíróhatás következtében megolvad.
- Fűtési zónák: A henger általában több fűtési zónából áll, amelyek külön-külön szabályozhatók az egyenletes olvadékhőmérséklet eléréséhez.
- Olvadási hőmérséklet: Tartsa állandó értéken az olvadék hőmérsékletét; ez általában 220°C és 260°C között van, a PP adott minőségétől és az alkatrész követelményeitől függően.
Befecskendezési szakasz
Miután a PP teljesen megolvadt és homogenizálódott, a csiga gyorsan a szerszámüregbe fecskendezi az olvadt anyagot.
- Befecskendezési nyomás: Elég nagynak kell lennie a szerszám teljes kitöltéséhez, de nem okozhat sorjaképződést vagy túltömörítést. Jellemzően 800 és 1 200 bar között van, de ez az alkatrész összetettségétől és falvastagságától függően változhat.
- Befecskendezési sebesség: Úgy kell optimalizálni, hogy megelőzhetők legyenek az olyan hibák, mint a sugárképződés vagy a folyásnyomok. Vékony falú alkatrészeknél előnyös a nagyobb befecskendezési sebesség, vastagabb részeknél viszont kisebb sebességre lehet szükség.
Az olvadt PP beáramlik a szerszámüregbe, és felveszi annak összetett részleteit és geometriáját. A megfelelő áramlás elengedhetetlen az olyan hibák elkerüléséhez, mint a hiányos kitöltés, a beszívódás vagy a részleges töltés. A kezdeti befecskendezést követően további nyomást (utónyomást) alkalmaznak, hogy ellensúlyozzák az anyag zsugorodását a polimer lehűlése közben.
- Utónyomás ideje: Az alkatrész méretétől és az anyag jellemzőitől függően változik.
- Utónyomás: Gondosan szabályozzák a méretpontosság és a felületi minőség biztosítása érdekében.
Hűtési szakasz
A szerszámüreg megtöltése és utánnyomása után az olvadt polipropilén hűlni és megszilárdulni kezd a szerszámüregben.
- Hűtőcsatornák: A stratégiailag elhelyezett csatornákkal kialakított hatékony hűtőrendszer egyenletes hőmérséklet-eloszlást biztosít, mérsékli a vetemedést és lerövidíti a ciklusidőt.
- Hűtési idő: Az alkatrész vastagságától és a szerszám kialakításától függően a hűtési idő általában 10–30 másodperc.
Az optimális szerszámhőmérséklet fenntartása (általában 20°C és 80°C között).
A szerszám nyitása és az alkatrész kilökése
Miután a polipropilén kellően lehűlt és megszilárdult, a szerszám kinyílik, hogy ki lehessen venni az elkészült alkatrészt.
A kilökőcsapok vagy -lapok kitolják az alkatrészt a szerszámüregből. A megfelelő kilökőszerkezet megakadályozza az alkatrész deformálódását vagy sérülését az eltávolítás során.
- Kilökőcsapok elhelyezése: Stratégiai elhelyezésükkel elkerülhetők a felületi nyomok és hibák.
- Kilökési nyomás: Szabályozása biztosítja a sima, hibamentes kilökést.
A polipropilénből fröccsöntött alkatrészek alkalmazási területei
Fogyasztási és ipari termékek
A polipropilénnel számos mindennapi használati tárgyban találkozhat. Gyakran használják csomagoláshoz, például élelmiszer-tároló edényekhez, palackokhoz és kupakokhoz, mivel frissen és biztonságban tartja a termékeket. A háztartási cikkek között megtalálható az újrafelhasználható tárolódobozokban, a műanyag bútorokban és a konyhai eszközökben is. Jól ellenáll a mindennapos igénybevételnek, ezért ezekre a célokra kiválóan alkalmas.
Az iparban polipropilént használnak kötelekhez, textíliákhoz, sőt elektronikai alkatrészekhez is. Tartóssága és a zord körülményekkel szembeni ellenállása miatt választják. A polipropilén számos területen biztosítja az erősség és a rugalmasság előnyös kombinációját.
Orvosi és autóipari alkatrészek
Az orvosi területen a polipropilént hipoallergén tulajdonsága és könnyű tisztíthatósága miatt értékelik nagyra. Gyakran használják egyszer használatos fecskendők, orvosi tárolóedények, sőt sebészeti eszközök gyártásához is. Baktériumokkal szembeni ellenállása és könnyű sterilizálhatósága alapvető előnyt jelent az egészségügyben.
Az autóiparban polipropilént használnak lökhárítókhoz, műszerfalakhoz és belső burkolatokhoz. Könnyű súlya hozzájárul az üzemanyag-hatékonyság és a teljesítmény javításához. Ütésállósága kisebb ütközések esetén védelmet nyújthat, miközben esztétikus felületet biztosít az utastérben.
Gyakran ismételt kérdések
Mennyibe kerül a polipropilén fröccsöntése más műanyagokéhoz képest?
A polipropilén gyakran költséghatékonyabb más műanyagoknál, ezért nagy sorozatú gyártáshoz pénztárcabarát választás. Alacsonyabb ára ellenére a minőség terén nem kell kompromisszumot kötni: kedvező egyensúlyt kínál a költség és a teljesítmény között.
Mi a különbség a polipropilén és a poliuretán fröccsöntése között?
A polipropilén merevebb, míg a poliuretán rugalmas és elasztikus. Eltérő tulajdonságaik meghatározzák a felhasználásukat: a polipropilént merev termékekhez, a poliuretánt pedig nyújtható vagy hajlítható tárgyakhoz részesítik előnyben. A fröccsöntési eljárások is némileg eltérnek az anyagok különböző tulajdonságai miatt.







