
Alatni čelik za plastične kalupe za injekcijsko prešanje temelj je samog kalupa jer utječe na kvalitetu dijelova, trajanje ciklusa, potrebe održavanja i ukupni trošak. Odabirom odgovarajućeg čelika tvrtka štiti svoje ulaganje i održava stabilnu proizvodnju.
Ovaj blog služi kao vodič za odabir alata čelik za plastične injekcijske kalupove, kao i uvod u to kako Moldie može pomoći ostvariti svoje projektne ciljeve kao profesionalni proizvođač plijesni.
Ključna svojstva čelika za ubrizgavanje alata
Poznavanje svojstava alatnih čelika za kalupe za injekcijsko prešanje prvi je korak prema pravilnom odabiru pri izradi kalupa jer tvrdoća, žilavost, toplinsko ponašanje i otpornost na koroziju izravno utječu na alat za injekcijsko prešanje.
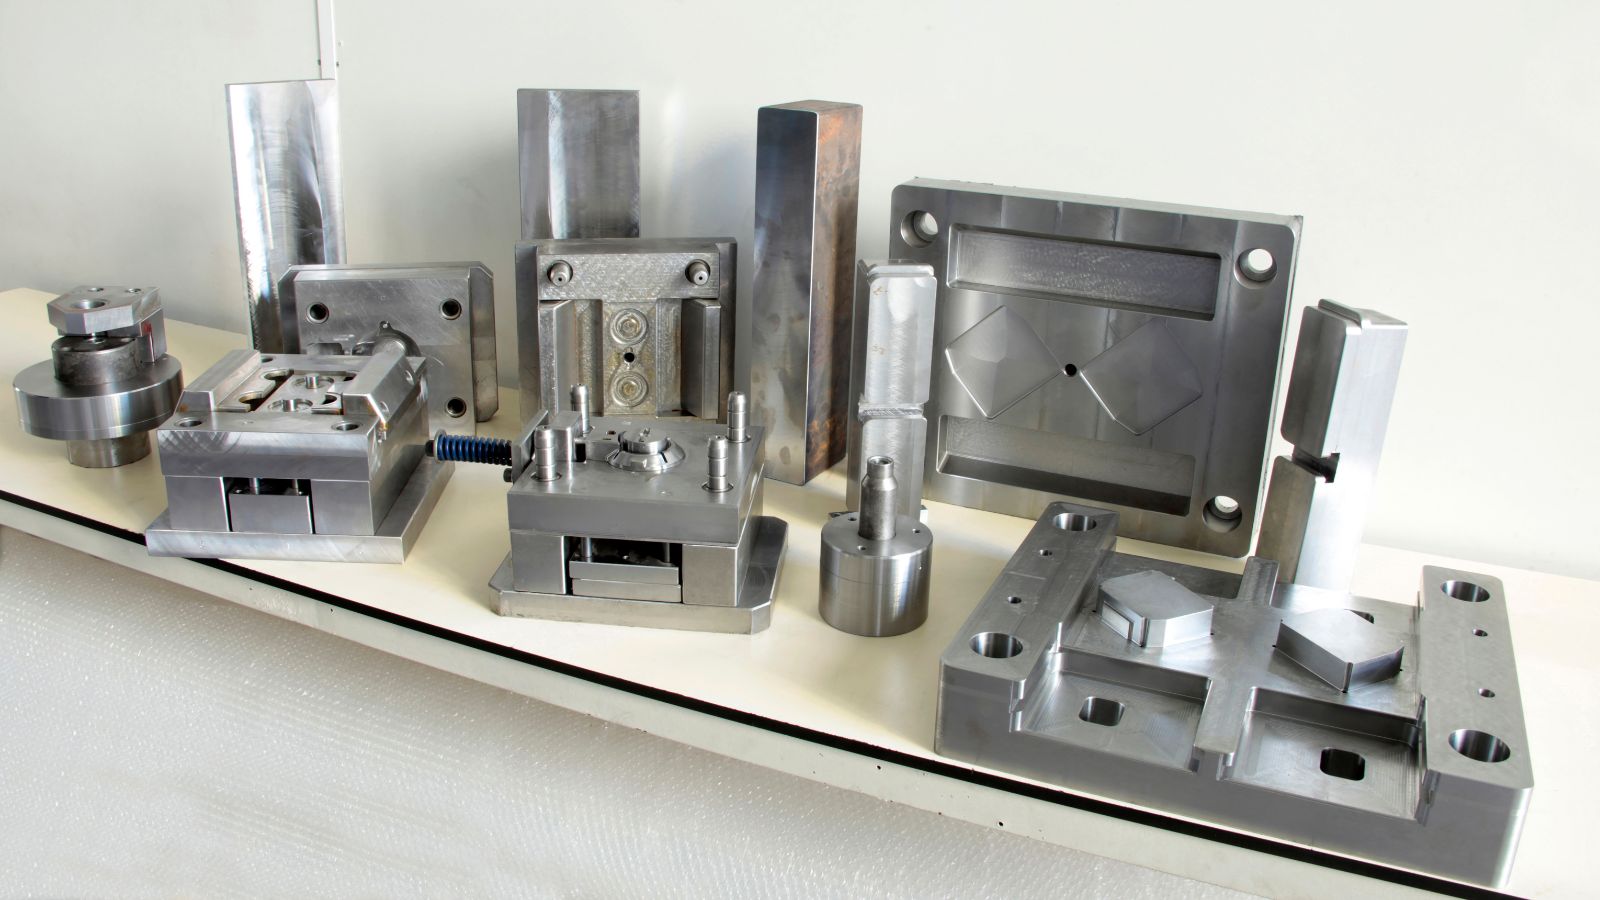
Tvrdost i otpor
Čvrstost mjeri sposobnost čelika da odoli površinskom udubljenju i deformaciji.
U obliku injekcije, čvrstina uglavnom pomaže šupljini da svoj oblik zadrži pod dvije vrste sile:
- Sila stezanja i pritisak injekcije.
- Odjeća od plastike pune stakla ili minerala
Međutim, ekstremna tvrdoća može smanjiti spletku i povećati troškove tooling. Često uravnotežujemo tvrdoću s lakoćom strojanja i poliranja za održavanje površinske završne i dimenzijske stabilnosti.
Čvrstost i dostojnost
Čvrstost opisuje sposobnost čelika da apsorbira stres bez pukotine.
Kalupi za injekcijsko prešanje izloženi su ponavljanim mehaničkim opterećenjima, osobito na kutovima, rebrima i tankim jezgrenim klinovima. Žilav čelik može odoljeti krhanju i iznenadnom lomu. To je važno kod kalupa s mnogo šupljina ili složenih dizajna gdje se naprezanje koncentrira na malim područjima.
Trajnost ovisi o čvrstoći i tvrdoći. Vrlo tvrd, ali krhak čelik može otkazati rano, dok teži razred ručke šok i tlak bolje tijekom duge proizvodnje teče.
Dobra čvrstoća također podupire dugi život alata. To smanjuje rizik od rasta pukotina u milijunima ciklusa, ograničavajući neplanirano vrijeme za popravak.
Termalna provedljivost
Injekcije se zagrijavaju kada otopljena plastika ispuni šupljinu i ohladi tijekom svakog ciklusa, a kako dobro kalup ostaje netaknut pod takvom fluktuacijom temperature oblikovanja uvelike ovisi o čeliku od plijeska.
Odlučujući parametar otpora je termalna prevodivost, koja kontrolira kako se toplota brzo kreće kroz čelik. Viša prevodivost skraćuje vrijeme hlađenja i poboljšava učinkovitost ciklusa. Također promiče čak i hlađenje, što pomaže u održavanju dimenzija dijela i kvalitete površine.
Korozija otpornost i mahinabilnost
Otpornost na koroziju
Neke plastike oslobađaju korozive plinove tijekom bušenja, a PVC i plamenoretarantni materijali mogu napasti nezaštićene čelične površine. Stoga je otpornost korozije vitalna i u sprječavanju rđe, uboda i površna oštećenja.
Otpornost na koroziju također podržava bolje zadržavanje laka. To je važno za bistre dijelove ili kozmetičke površine koje zahtijevaju završetak ogledala.
Machinability
Machinability utječe kako lako čelik može biti rezan, izbušen, i poliran. To je glavni faktor u olovno vrijeme kalup i kontrolu troškova.
Zajednički stupnjevi alatnog čelika za moldiranje plastičnih injekcija
Alatni čelik za injekcija mora uravnotežiti tvrdoću, tvrdoću, otpornost na nošenje i troškove. Niže su ocjene zajedničke alatne čelike koje se koriste u kalupskim bazama i šupljinama, od kojih svaka odgovara određenim vrstama smole i obujmu proizvodnje.
P20 Čelik za predutežene alate
P20 čelik je jedan od najširoko korištenih materijala za plastične kalupe za injekciju. Proizvođači ga opskrbljuju kao prethodno učvršćeni čelik, obično oko 28-32 HRC, koji uklanja potrebu za punom toplinskom obradom nakon strojenja.
Ovaj prethodno učvršćeni alatni čelik nudi dobru vještinu i stabilne dimenzije. Opremači mogu brže rezati šupljine i s nižim tooling nošenjem. To čini P20 alatni čelik praktičnim izborom za kraća olovna vremena i niži tooling proračuna.
P20 radi dobro za:
- Niski do srednji obujam proizvodnje
- Velike plijesni
- Polietilenske smole kao što su polietilen i polietilen
- Mješavine s 1-4 šupljine
On ne pruža otpornost na nošenje ukočenog čelika poput H13. Za materijale ispunjene staklom ili visoko abrazivnim materijalima, može brže nositi. Mnoge trgovine koriste P20 za prototip alata, prevrtanje mosta i umjerene proizvodne pogone.
H13 Čelik za očvrsnute alate
H13 alatni čelik je učvršćeni čelik dizajniran za zahtjevna okruženja. Nakon toplinske obrade, obično dostiže 48-54 HRC, što mu daje snažnu otpornost na nošenje i dobru snagu na visokim temperaturama.
Ovaj ukočeni alatni čelik rukovodi ponavljajućim ciklusima grijanja i hlađenja bez lakog pukotine. Opire se termalnom umoru bolje od mnogih uobičajenih alatnih čelika. To ga čini prikladnim za visokokvalitetne proizvodne kalupove.
H13 se često koristi kada se kalkulira:
- Plastike pune stakla
- Strojarske smole
- Materijali visoke temperature
- Dijelovi koji zahtijevaju milijune ciklusa
U usporedbi s čelikom P20, H13 košta više i zahtijeva potpuni toplinski tretman. Machining traje više vremena zbog veće tvrdoće. Međutim, za duge proizvodne tokove, njegov trajnost često opravdava dodani trošak.
420 Nehrđajući čelik
420 nehrđajući čelik (420 SS) kombinira čvrstinu s otpornošću na koroziju. Kada se toplinski tretira, 420 nehrđajući može dostići oko 48-52 HRC, ovisno o ocjeni i kontroli procesa.
Ovaj nehrđajući čelik otporan je na hrđu i kemijske utjecaje te se dobro ponaša pri oblikovanju korozivnih smola. Njegova otpornost na koroziju korisna je i u vlažnim okruženjima te kod kalupa koji se hlade vodom.
420 SS također polira na visoku površinu. Mold tvorci često ga odabrati za:
- Prozirni plastični dijelovi
- Optičke komponente
- Medicinski proizvodi
- Moldovi koji zahtijevaju završetak ogledala
Iako nudi dobru tvrdoću, ne može odgovarati čeliku za alat H13 u otpornosti na termalni umor. Pravilna toplinska obrada i održavanje su od presudne važnosti za sprječavanje izobličenja ili pukotine.
S7 alatni čelik
Čelik za alat S7 poznat je po visokoj tvrdoći udara. To je čelik za očvrstanje zraka koji obično dostiže 54-58 HRC nakon toplinske obrade.
Za razliku od nekih vrsta kaljenog čelika koje su prvenstveno usmjerene na otpornost na trošenje, S7 naglašava otpornost na udarce. Dobro podnosi mehaničko naprezanje i nagla opterećenja. Zato je koristan za klizače, podizače i druge komponente kalupa izložene udarcima ili velikim pomacima.
S7 nudi umjerenu otpornost na nošenje, ali ne i istu otpornost na ogrebotine kao i H13. Također nema otpornost na koroziju od 420 nehrđajućeg čelika.
Izrađivač alata često koristi S7 za:
- Komponente izbacivača
- Jezgre pod visokim stresom
- Molds s složenim pokretnim dijelovima
Rjeđe se koristi za cijele blokove kalupnih šupljina, ali ima važnu ulogu u zahtjevnim područjima kalupa gdje je žilavost ključna.
Kriteriji odabira za čelik za mold alat
Sada kada znamo koje su značajke važne i kako svaka vrsta alatnog čelika djeluje, vrijeme je da ih usporedimo s stvarnim scenarijima i uvjetima. Ovo poglavlje će biti podijeljeno na tri dijela s ljestvicama za lakše razumijevanje.
Proizvođački volumen i život alata
Osim broja dijelova, volumen proizvodnje je također vezan na očekivano vrijeme kalupa, intervale održavanja, i hoće li se alat koristiti za proizvodnju mostova ili potpunu proizvodnju. Za velike plijesni, trgovine često koriste ukočene umetke u područja visoke odjeće uz održavanje kalup baze u nižim cijenama čelika. Ovaj hibridni pristup balansira trošak i život alata bez prekograđivanja cijelog alata.
| Obujam proizvodnje | Preporučeni čelik | Zašto? |
|---|---|---|
| Nizak volumen (<50 000 metaka) | P20 (naprijed učvršćeno) | Niski troškovi, brza spletkarenje, bez toplinske obrade |
| Srednji volumen (slike 50k–500k) | P20 ili 718H | Uravnoteža troškova i trajnosti |
| Visoki volumen (> 1.000.000 slika) | H13, S136 (ukočeno) | Visoka čvrstoća, otpornost na nošenje, termalna stabilnost |
Materijal kompatibilnosti i abrazivnih materijala
Plastična smola snažno utječe na odabir čelika, jer mnoge moderne smole sadrže aditive koji mogu promijeniti korozije ponašanje ili nositi karakteristike. Upoređivanje čelika u smolu smanjuje vrijeme sniženja i ograničava skupe popravke. U vlažnim okolinama otpornost korozije također štiti nespokojne plijeske između proizvodnje teče, čak i kada se kalkuliraju nekorozivne smole.
| Kategorija upotrebe | Primjeri | Rizik | Preporučeni čelik |
|---|---|---|---|
| Standardne smole | PP, PE | Niska obuća | P20 |
| Strojarske smole | Računalo, PA, POM | Visoka vrućina, termalni stres | H13 (dobra vrućina čvrstoća & otpor umora) |
| Napunjene/abrazivne smole | Staklo ispunjeno, mineralno ispunjeno | Erozija (poput pješčanog papira) | Kaljeni čelik (H13) ili površinska obrada |
| Korozivne smole | PVC, ocjene protiv plamena | Plinski napad, hrđa, jahanje | Nehrđajući čelik (420, S136) |
Površinski završetak, poljska sposobnost i tekstovi
Djelomičan izgled često pokreće izbor čelika koliko i izdržljivost. Za teksturirane površine (kemijske ili laserske ething), konzistentna čvrstina i čista metalurgija pomažu održavati oštre teksture detalj tijekom dugih proizvodnih tokova.
| Zahtjev dijela | Neophodan čelik | Zašto? |
|---|---|---|
| Nekozmetički / unutarnji dijelovi | Učvršćeno (P20) | Dovoljno strojno ili lagano poliranje završno po nižim cijenama |
| Čisti dijelovi, leće, medicinski | Nehrđajući (S136, 420) | Polja do završetka zrcala (SPI A-1); fina, jedinstvena mikrostruktura |
| Tekstualne površine (kemijski ili laserski) | Uporna tvrdota, čista metalurgija | Drži oštre teksture u dugim redovima |
Kako čelični izbor utječe na učinkovitost proizvodnje & ukupni trošak
Troškovi alata su glavni pokretač iza odabira pravog alatnog čelika. Odabir čelika, zajedno s toplinskom obradom i metodama strojenja, izravno oblikovati život i djelomično kvalitetu.
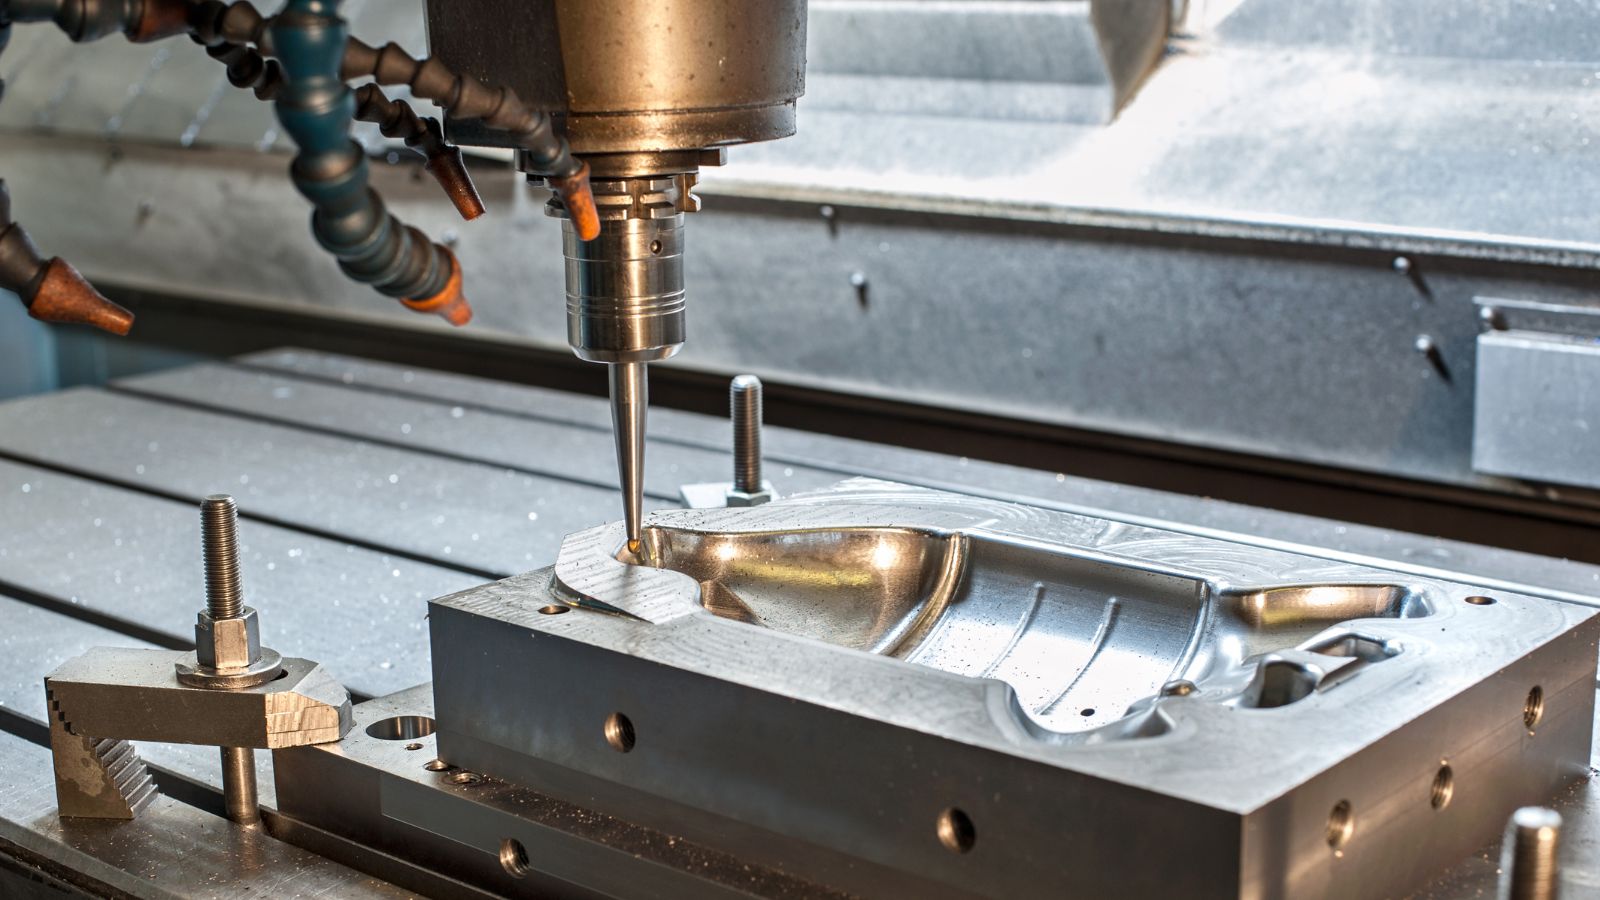
Tretiranje topline i očvršćivanje
Čelike s snažnom čvrstoćom postižu jednaku čvrstoću čak i kroz debele dijelove. To postaje kritično u velikim plijeima, gdje jezgra mora odgovarati površinskim svojstvima; nejednaka tvrdota može dovesti do pukotine ili iskrivljenja pod pritiskom stezaljke.
Predkaljene vrste, poput P20, skraćuju rok izrade jer nakon strojne obrade nije potrebno potpuno kaljenje. Nasuprot tome, čelici koji se mogu potpuno kaliti, poput H13 ili S136, zahtijevaju kontrolirano kaljenje i popuštanje.
Toplotna obrada također utječe na to kako čelik reaguje na poliranje i EDM. Prečvršćeni čelik može puknuti tijekom EDM-a, dok čelik koji je premekan brzo nosi u tekućinama visokog volumna.
Ciklusna vremena i učinkovitost
Čelik koji dobro prenosi toplinu omogućuje stabilno hlađenje i dosljednije dimenzije. Kratki ciklusi ovise o brzini, pa čak i o uklanjanju topline: ako se čelik neravnomjerno ohladi, dio može warp, a tisak može zahtijevati dulje držanje, smanjenje učinkovitosti i povećanje troškova podjele.
Tvrđi čelici odolijevaju trošenju na uljevnim mjestima i razdjelnim linijama te održavaju dubinu odušaka i dosjed zatvaranja unutar tolerancija tijekom brojnih ciklusa. Ta stabilnost omogućuje dosljedne uvjete prešanja i smanjuje neplanirane zastoje.
Površinski završetak također je važan: polirane šupljine niže trenje i pomažu dijelovima da brže oslobode, što reže silu izbacivanja i omogućuje brže otvaranje kalup a da ne oštete dio. Svi ti čimbenici povezuju izbor čelika izravno za proboj, stope otpada i ukupni trošak proizvodnje.
Danas sagradite Moldie
Odabir pravog alatnog čelika za vaš plastični injekcijski kalup izravni utjecaj ciklusa vremena, djelomične kvalitete, i dugoročna profitabilnost.
Spremni optimizirati svoj sljedeći projekt kalupa za injekcijsko prešanje savršenim alatnim čelikom?
Kontakt Moldie danas – Naši iskusni inženjeri pomoći će vam da odaberete idealnu čeličnu ocjenu za određenu smolu, proizvodne ciljeve i proračun. Od konsultacije dizajna do završenog kalup, pružamo preciznost koja se obavlja.







