
Svrha izrade kalupa razlikuje proizvodno injekcijsko prešanje od prototipnog injekcijskog prešanja. Prvo je preduvjet za velikoserijsku proizvodnju, dok drugo, poznato i kao brzo injekcijsko prešanje, brzo izrađuje precizne i funkcionalne dijelove kako bi timovi mogli doraditi dizajn. Nastavite čitati i saznajte zašto je prototipno injekcijsko prešanje najbolja pomoć pri donošenju odluka prije masovne proizvodnje.
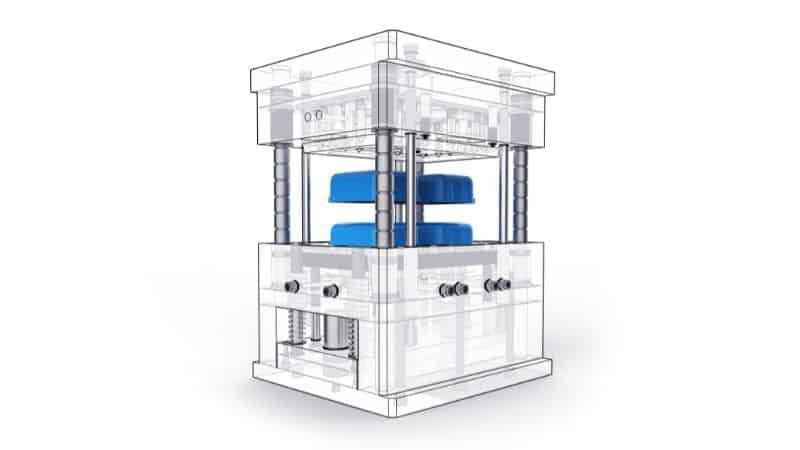
Prototip u odnosu na proizvodnu injekciju molding
Prototipno i proizvodno injekcijsko prešanje temelje se na istom osnovnom postupku — ubrizgavanju rastaljene plastike u kalup — ali imaju različite svrhe. Kako bismo to bolje prikazali, donosimo usporedni pregled dviju metoda proizvodnje.
| Značajka | Modiranje prototipa | Proizvodno moldiranje |
|---|---|---|
| Materijal alata | aluminij ili mekani čelik | Čelik za učvršćenje |
| Tipičan zvuk | manjom od 500 dijelova | Tisuće i milijuni |
| Olovno vrijeme | 1-4 tjedna | Nekoliko tjedana do mjeseci |
| Život alata | Kratkoročno (100 ciklusa) | Dugotrajni (100.000 ciklusa+) |
| Osnovni cilj | Potvrda dizajna, funkcionalno testiranje | Troškovno učinkovita proizvodnja visokog stupnja |
Kod prototipnog prešanja obično se koriste manje izdržljivi alati radi brzine i fleksibilnosti, uz prihvaćanje višeg troška po komadu kako bi se smanjio rizik povezan s dizajnom. U proizvodno se prešanje ulaže u izdržljive i precizne alate radi smanjenja troška po komadu tijekom dugog životnog vijeka proizvoda. Prijelaz s jednog pristupa na drugi ključna je prekretnica između uspješnog razvoja i proizvodnje u punom opsegu.
Prednosti prototipa moldiranja prototipa
Provjera i funkcionalno testiranje
Prototip ubrizgavanja omogućuje inženjerima da proizvedu dijelove koji se usko poklapaju s oblikom, uklapanjem i funkcijom konačnog proizvoda. Korištenjem istih ili sličnih materijala namijenjenih masovnoj proizvodnji, timovi mogu testirati mehaničku snagu, toleranciju i performanse u realnim uvjetima svijeta.
Funkcionalno testiranje postaje pouzdanije jer prototipovi ubrizgavanja prikazuju dosljedne završne površine i dimenzije. To podržava ranu identifikaciju konstrukcijskih nedostataka kao što su debljina zida, slabi zglobovi, ili skup pitanja.
Proces također podupire iterativni dizajn, omogućavajući više rundi poboljšanja s manjim prilagodbama kalupova. Dizajneri mogu usporediti podatke iz svake verzije i pouzdano odlučivati kada je dizajn spreman za proizvodnju. Ovaj korak potvrde smanjuje rizik od skupe prerade kada se proizvodnja poveća, što koristi nestandardnom dizajnu prilagođenog ubrizgavanja u znatnoj mjeri.
Materijal i preciznost procesa
Ova metoda nudi materijalnu fleksibilnost i preciznost procesa koja pomaže u oponašanju uvjeta proizvodnje. Proizvođači mogu testirati različite smole kao što su ABS, polipropilen ili najlon za ocjenjivanje varijacija performansi i osigurati da ponašanje materijala u prototipnom obliku odražava konačne proizvodne karakteristike.
Prototipovi također omogućuju prilagodbe procesa – poput pritiska, temperature i ciklusa – sličnih onima u punom obujmu proizvodnje. Ova kontrolirana ispitivanja poboljšavaju predvidljivost procesa i kasnije smanjuju pogreške u postavu. Kao rezultat toga, timovi dobivaju pouzdane podatke uz održavanje razvoja učinkovitim i točnim.
Plastični materijali koji se upotrebljavaju u prototipu tkanja prototipa
Odabir termoplastika
Termoplastika su najčešći materijali u prototipnom ubrizgavanju zato što mogu omekšati kada se grijaju i očvrsne kada se ohlade bez kemijskih promjena. Ova svojstva omogućuju jednostavnu preradu i podupiru brze proizvodne cikluse.
Zajednička termoplastika uključuje ABS, polipropilen, polikarbonat, najlon i acetal. Svaka nudi posebno ravnotežu snage, fleksibilnosti, i troškova.
- ABS nudi jačinu i glatke površine za prototipove, ali ograničenu otpornost na toplinu.
- Polipropilen je tvrd, fleksibilan i troškovno učinkovit, idealan za žive šarke i ambalažu.
- Polikarbonat pruža otpornost na udar, jasnoću i toplinu toleranciju, prikladnu za prozirne, trajne i sterilizirane prototipove.
- Nylon pruža odličnu otpornost na nošenje i snagu za funkcionalne komponente kao što su zupčanici i ležajevi.
- Acetal (POM) nudi nisko trenje, visoku ukočenost i dimenzijsku stabilnost, što ga čini idealnim za precizne pokretne dijelove kao što su roleri i pričvršćivači.
Termoplastika također omogućuje proizvodnju plastičnih dijelova isključivo za testiranje svojstava krajnje upotrebe. Inženjeri često biraju ocjene koje sliče namijenjenom proizvodnom materijalu kako bi provjerili strukturni integritet i performanse.
Faktori koji utječu na odabir materijala
Odabir materijala za izradu prototipa ovisi o mehaničkim potrebama, dizajnu dijelova, i očekivanim uvjetima korištenja. Inžinjeri imaju jačinu, ograničenja temperature i dimenzionalnu stabilnost u odnosu na trošak i život alata.
Funkcionalno testiranje često favorizira materijale koji odražavaju konačnu proizvodnu smolu, osiguravajući predvidljive performanse. Estetski ciljevi poput transparentnosti, boje, ili teksture također vodi izbor.
Na odluke utječu i proizvodni čimbenici, poput trajanja ciklusa i trošenja kalupa. Abrazivna punila, kao u najlonu ojačanom staklom, mogu skratiti vijek alata i povećati troškove alata, dok mekša plastika lakše teče.
Stvaranje i dizajn prototipa molda
Razvoj CAD modela
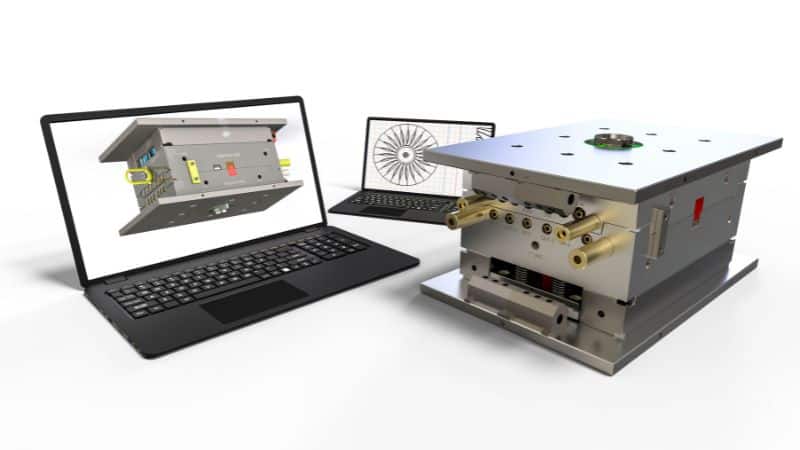
Inžinjeri počinju stvaranje prototipa kalup modela CAD koji definira oblik, značajke i dimenzije dijela. Model mora uhvatiti funkcionalne detalje poput debljine zida, nacrta kutova, i podsjekotine kako bi se osiguralo pravilno popunjavanje i izbacivanje kalup, te također razmotriti kako će se značajke kao što su podsjekotine rukovati u prototipu, često pojednostavljenim umetanjem poput ručnog umetača ili jezgre kako bi se održala fleksibilnost i troškovna učinkovitost.
U ovoj fazi, dizajnerski timovi često koriste parametrički modeliranje softver za brzo prilagodbe za različite testove ili materijale. Promjene modela CAD mogu odmah pokazati kako modifikacije dizajna utječu na geometriju dijela i konstrukciju kalup.
Ključni razlozi uključuju:
- Smanjivanje materijala: Prilagođavanje dimenzija za smanjenje temperature nakon hlađenja.
- Položaj uljevnog mjesta: određivanje mjesta na kojem će rastaljena plastika ući u šupljinu.
- Linije razdvajanja molda: Osiguravanje čistog rastajanja kako bi se izbjeglo bljesak ili izobličenje.
Precizni CAD podaci omogućuju nesmetanu izradu kalupa i smanjuju potrebu za naknadnim doradama tijekom izrade prototipa.
Dizajneri i tolerantni dijelovi
Točnost djelomične geometrije i tolerancije određuje jesu li prototipni dijelovi predstavljaju kvalitetu proizvodnje. Uske tolerancije omogućuju precizno testiranje skupova, uklapanja i performansi pod stvarnim uvjetima.
Tijekom stvaranja kalupova dizajneri ravnotežu manufakturnih ograničenja s funkcionalnim zahtjevima. Prekomjerno stroge tolerancije mogu povećati vrijeme i troškove spletke, a labave one mogu donijeti loše rezultate tijekom prototipa evaluacije.
Inženjeri koriste koordinatne mjerne uređaje (CMM) ili 3D skenere za provjeru dimenzija. Procjenjuju i kako položaj uljevnih mjesta, kutovi nagiba i rashladni kanali utječu na iskrivljenje ili stopu skupljanja.
Kontrolom geometrije i dimenzijske točnosti prototipni kalupi daju pouzdane probne dijelove koji pomažu potvrditi i namjeru dizajna i mogućnost proizvodnje.
Proces modiranja prototipa injekcija
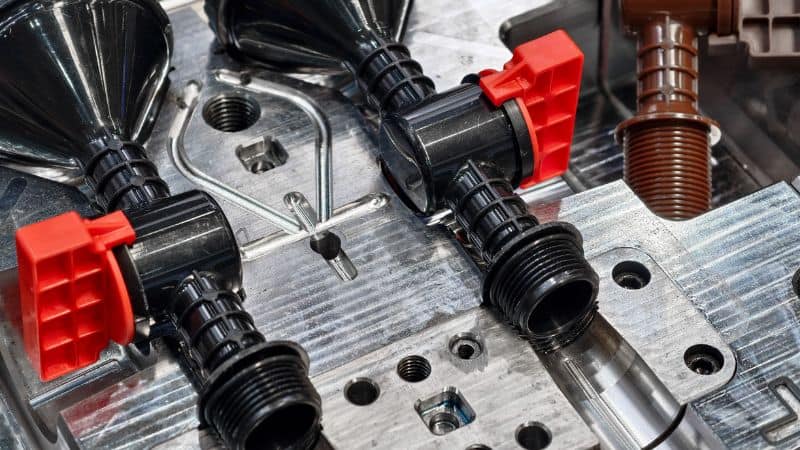
Pregled korak po korak
Postupak injekcijskog prešanja počinje izradom 3D modela dijela u profesionalnom softveru. Na temelju tog se modela prototipni kalup CNC-om obrađuje iz aluminija ili mesinga. Ti mekši metali smanjuju trošak i vrijeme izrade, a pritom omogućuju precizne i izdržljive kalupe za testiranje.
Kada je kalup gotov, postavlja se u prešu za injekcijsko prešanje. Odabrana termoplastična smola zagrijava se do taljenja, a zatim se pod tlakom ubrizgava u kalupnu šupljinu. Plastika se hladi i skrućuje u obliku šupljine. Svaki ciklus obično traje manje od minute i učinkovito proizvodi više jednakih dijelova.
Nakon hlađenja kalup se otvara, a izbacivački klinovi oslobađaju oblikovani dio. Inženjeri zatim obrezuju višak materijala i pregledavaju točnost prototipa i završnu obradu površine.
U usporedbi s 3D tiskanje i CNC machining
Ubrizgavanje prototipa razlikuje se od 3D tiska i CNC-a u materijalnom ponašanju, preciznosti i troškova po dijelu.
| Aspekt | Injekcijsko prešanje | 3D ispis | CNC mahining |
|---|---|---|---|
| Korišteni materijal | Termoplastika za proizvodnju | Slojeviti polimeri ili smole | Čvrsti blokovi materijala |
| Završna obrada površine | Glatko, dosljedno | Varijante, često grube | Glatki, ali ograničeni oblici |
| Preciznost | Visok | Umjereno | Visok |
| Najbolje za | Funkcionalno ispitivanje, srednji volumeni | Rana potvrda dizajna | Strukturni prototipi |
3D tisak isporučuje brze, niske cijene modela za provjeru forme i prilagođenosti, ali nedostaje materijalne čvrstoće i kvalitete površine oblikovanih dijelova. CNC strojarstvo stvara trajne prototipove, ali može biti skupo za složene geometrije ili više jedinica. Ubrizgavanje predstavlja ravnotežu – brz, realan dio koji ogledala konačne proizvodne karakteristike.
Provjera kvalitete i iteracija
Procjena kvalitete započinje nakon prvog oblikovanog uzorka. Timovi mjere dimenzijsku preciznost, provjerite ima li defekta kao što su ogrebotina ili pomivaoni znakovi, i testiranje uklapanja i funkcije u skupovima. Dosljednost ubrizgavanja prototipa čini ga idealnim za provjeru tolerancije i materijalne performanse.
Ako se testiranjem otkriju problemi, inženjeri prilagođavaju dizajn kalupa, temperature obrade ili tlak ubrizgavanja. Budući da se aluminijski kalupi lako strojno obrađuju, izmjene se mogu izvesti za nekoliko sati umjesto nekoliko tjedana. To omogućuje brze iteracije i provjeru dizajna.
Usluge ubrizgavanja prototipa često uključuju detaljna izvješća o inspekciji i podatke o potvrđivanju dijela. Ove provjere osiguravaju da kada započne proizvodnja toolinga, projekt se dokazuje da radi i tehnički i manufakturno, štedeći vrijeme i smanjenje rizika od skupih preoblikovanja kasnije.
Primjene i slučajevi upotrebe industrije
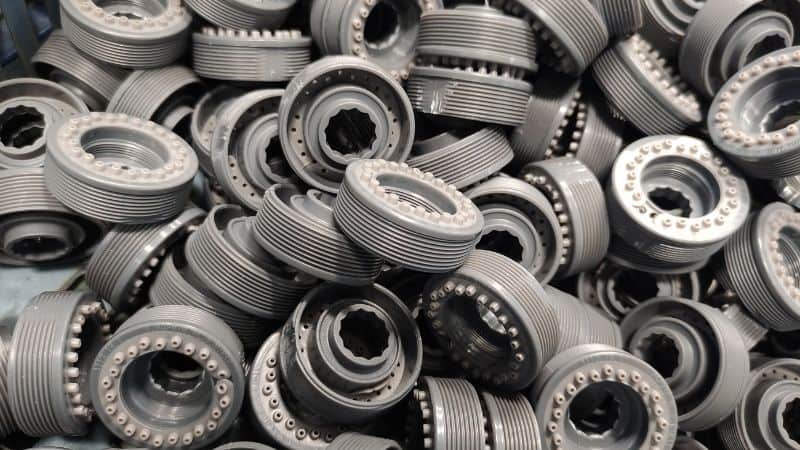
Razvoj proizvoda i brzo prototipiranje
U razvoju proizvoda, prototip ubrizgavanja koristi se za stvaranje funkcionalnih prototipa koji oponašaju konačne proizvode u obliku i materijala za predprodukciju validacije.
Proces podupire kratka vremena preokreta i nizak volumen proizvodnje, što pomaže timovima brzo iterirati dizajne. To pruža točnu povratnu informaciju za rafiniranje geometrije i performanse.
Tvrtke koriste ovu metodu za provjeru dizajna kalupa, ocjenu djelomične čvrstoće, i ocjenu materijalnog ponašanja. Ova sposobnost skraćuje vodeća vremena od koncepta do odobrenog dizajna proizvodnje.
Medicinski uređaji i automobilske komponente
Medicinska industrija koristi prototip ubrizgavanja kako bi proizvela precizne i biokompatibilne komponente, kao što su dijelovi štrcaljke, kirurški alati i ohišja instrumenta. Budući da medicinski uređaji moraju ispuniti stroge regulatorne i biokompatibilne standarde, prototip modeliranje pruža bitne funkcionalne dijelove za ranu provjeru sigurnosti, upotrebljivosti i usklađenosti.
U automobilskoj proizvodnji, injekcija mold prototipi igraju ulogu u testiranju strukturnih i unutrašnjih dijelova kao što su klipovi, konektori, i elementi tablice. Prototipi omogućavaju inženjerima da provjere mehaničku jačinu, otpornost na temperaturu, i podešavanje montaža prije početka. To smanjuje rizik od preoblikovanja i podešavanja tijekom proizvodnje.
Elektronika potrošača i drugi sektori
Potrošačka elektronika oslanja se na prototip ubrizgavanja kako bi se postigli precizni oblici, površinske teksture, i čvrsta tolerancija za kućišta, slučajeve i konektore. Radni prototipi pomažu provjeriti kompatibilnost sastava s unutarnjim hardverom i stvoriti dosljednu estetsku kvalitetu za krajnje korisnike.
Mala proizvodnja injekcija-moldiranih dijelova pomaže timovima proizvoda test ergonomika, boje, estetika, i tekstura učinkovito. To čini testiranje pod termalnim, mehaničkim, ili ekološki stres uvjeta bez velikih troškova.
Proces je jednako važan u zračnoj i industrijskoj opremi za validaciju složenih, visoko specifičnih dijelova prije nego što se posveti potpunoj proizvodnji.







