Polypropyleeniruiskutusmuovaus on erittäin tehokas ja monipuolinen valmistusprosessi, jolla valmistetaan monenlaisia muoviosia ja -tuotteita. Polypropyleenin (PP) ainutlaatuisten ominaisuuksien ansiosta prosessi mahdollistaa eri teollisuudenaloille sopivien monimutkaisten, kestävien ja kustannustehokkaiden komponenttien luomisen.
Mikä on polypropyleeni?
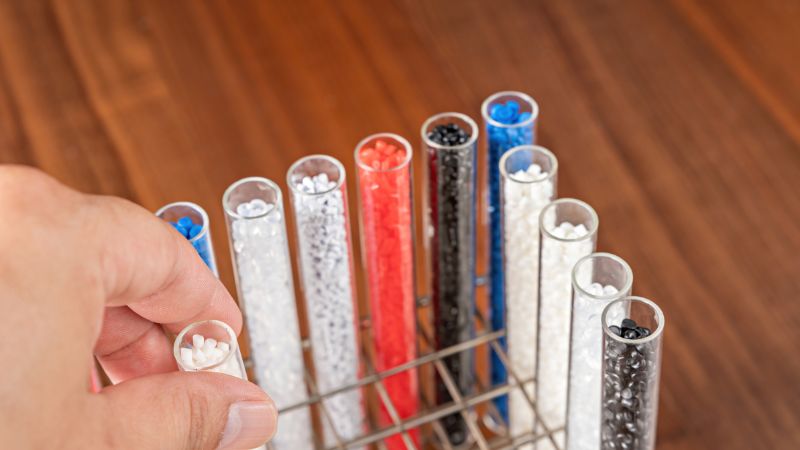
Polypropeenimuovi on suosittu ruiskutusmuovausmateriaali, jota käytetään monissa sovelluksissa.
Yksi polypropyleenin vahvuus on sen kemiallinen vastus, joka kestää hyvin erilaisia happoja ja emäksiä. Tämä tekee siitä erinomaisen vaihtoehdon konteille ja pakkauksille.
Polypropeenia on kaksi päätyyppiä: homopolymeeri ja kopolymeeri. Homopolymeeripolypropeeni on mekaanisesti ja stabiilisti tasapainossa. Kopolymeeripolypropeenilla taas on parempi iskunkestävyys, mikä tekee siitä hyödyllisen kovissa ympäristöissä.
Tässä on taulukko, jossa voit tarkistaa nopeasti erityyppiset polypropeenit:
| Tyyppi | Kuvaus | Ominaisuudet | Käyttökohteet |
| Homopolymeeri PP (PP-H) | Vain propyleenimonomeereista valmistettu PP-H on yleisin polypropeenityyppi. | – Korkea jäykkyys ja vetolujuus/nbsp;- Hyvä kemiallinen vastus/nbsp;- matalampi iskunkestävyys | Jäykät kontit, auton osat, tekstiilit, laboratoriolaitteet |
| Satunnaiskopolymeeri PP (PP-R) | Sisällyttää etyleeniyksikköjä, mikä johtaa satunnaiseen jakautumiseen polymeeriketjussa. | – Parantunut selkeys ja iskunkestävyys verrattuna PP-H<br> – Parempi matalan lämpötilan suorituskyky | Läpinäkyvät kontit, putkistot, autonosat |
| Iskukopolymeeri PP (PP-I) | Sisältää suuremman osan etyleeniä, yleensä polymeeriketjun toisessa päässä. | – Tehostettu iskunkestävyys, jopa alhaisissa lämpötiloissa;- Korkeampi sitkeys ja joustavuus | Asuinsaranat, auton osat, kulutustavarat |
| Block-kopolymeeri PP (PP-B) | Sisältää etyleeni- ja propyleenilohkoja, jotka tarjoavat yhdistelmän ominaisuuksia. | – Superior sitkeys – Parempaa stressiä crack resistance – Lisää joustavuutta | Korkean paineen sovellukset, joustavat pakkaukset, lääkinnälliset laitteet |
| Metallocene PP | Valmistettu metalliloseenin katalysaattoreiden avulla, mikä mahdollistaa polymeerirakenteen tarkan hallinnan. | – Poikkeuksellinen selkeys ja värikoostumus;- Tarkka molekyylipainojakauma | Korkeatarkkuussovellukset, pakkaukset, lääkinnälliset laitteet |
Polypropeenin monipuolisuus tarkoittaa, että sitä käytetään kaikessa autoteollisuudesta kotitaloustuotteisiin ja kulutustuotteisiin. Sen kierrätettävä luonne on bonus ympäristötietoisille valmistajille.
Polypropeenimateriaalin ominaisuudet injektiomuokkauksessa
| Ominaisuusluokka | Ominaisuus | Arvo/Kuvaus |
| Fyysinen | Tiheys | 0,895–0,93 g/cm3 |
| Molekyylipaino | Suhteellisen korkea | |
| Pintakäsittely | Sileä | |
| Avoimuus | Luonnollisesti läpinäkymätön, voidaan tehdä läpinäkyväksi | |
| Mekaaninen | Tensikäs vahvuus | 4,800 psi (33 MPa) |
| Tensile Modulus | 195,000 psi (1.34 GPa) | |
| Joustava vahvuus | 7,000 psi (48 MPa) | |
| Joustava modulus | 180,000 psi (1.24 GPa) | |
| Kovuus | 92 Rockwell R | |
| Vaikutusvahvuus | Hyvä, pienempi kuin polyetyleeni | |
| Joustavuus | Erittäin joustava | |
| Lämpö | Sulamispiste (homopolymeeri) | 160–165 °C |
| Sulamispiste (kopolymeeri) | 135–159 °C | |
| Pehmentävä lämpötila | Noin 130 °C | |
| Maksimikäyttölämpötila | 180 °F (82,2 °C) | |
| Lämpöjohtavuus | Matala | |
| Lämpölaajeneminen | Matala | |
| Kemialliset aineet | Kemiallinen vastus | Erinomainen moniin kemikaaleihin, happeen, liuottimiin |
| Veden imeytyminen | < 0.01% 24 tunnissa | |
| Kosteuden imeytyminen | Matala | |
| Happojen sieto | Hyvä | |
| Alkaliksen vastustus | Hyvä | |
| Orgaanisten liuottimien sieto | Hyvä | |
| Täsmentävä | Hapettavat hapot, klooratut hiilivedyt, aromaattiset liuottimet | |
| Sähköllä | Sähköeristys | Hyvä |
Mitkä ovat polypropyleenin edut ja haitat?
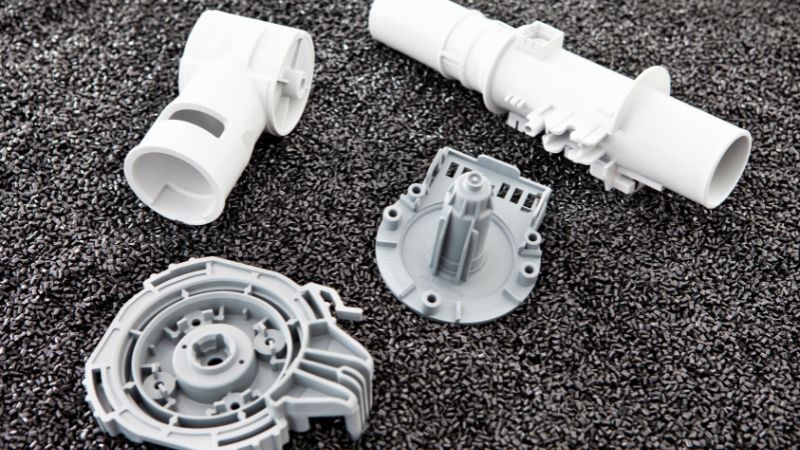
Mekaaniset ominaisuudet
Edut:
- High Tensile Strength and Joustavuus: Polypropyleenin vetolujuus on erinomainen, ja se kestää merkittävän rasituksen rikkomatta. Sen luontaisen joustavuuden ansiosta se soveltuu sovelluksiin, jotka vaativat jonkinasteista taivutusta ilman murtumista.
- Erinomainen iskunkestävyys: PP kestää kosteutta, mikä tekee siitä ihanteellisen tuotteille, joihin kohdistuu äkillisiä voimia tai iskuja.
- Hyvä Väsymyskestävyys: Materiaali kestää toistuvat lastaus- ja purkusyklit säilyttäen rakenteellisen eheytensä ajan myötä.
Haitat:
- Alajäykkäisyys: Polykarbonaatti- tai ABS-muoviin verrattuna polypropeeni on vähemmän jäykkää. Tämä voi rajoittaa sovelluksissa, joissa suuri jäykkyys on välttämätöntä.
- Rajoitettu korkealämpötilainen suorituskyky: PP voi muuttua pitkään kestäneessä altistumisessa korkeille lämpötiloille, mikä rajoittaa sen käyttöä sovelluksissa, jotka vaativat lämpövakautta yli lämpöheijastuslämpötilan.
Kemiallinen vastus
Edut:
- Laaja kemiallinen vastus: Polypropyleeni kestää hyvin erilaisia kemikaaleja, kuten happoja, emäksiä ja liuottimia. Tämä tekee siitä ihanteellisen konteille, putkistoille ja kemiallisille käsittelylaitteille.
- Matalakosteus Imeytyminen: PP imee itseensä minimaalisen kosteuden, varmistaa ulottuvuuksien vakauden ja estää hajoamisen kosteassa ympäristössä.
Haitat:
- Vaikka PP vastustaa monia kemikaaleja, se voi hajota altistuessaan tietyille liuottimille, öljyille ja hiilivedyille, mikä rajoittaa sen käyttöä tietyissä teollisuussovelluksissa.
Lämpöominaisuuksia
Edut:
- Korkea sulamispiste: Kun sulamislämpötila on tyypillisesti 160 °C–170 °C, polypropeeni kestää erilaisia käsittelyolosuhteita, mikä takaa vakauden ruiskumuotin aikana.
- Hyvä lämmönheijastuslämpötila (HDT): PP ylläpitää muotoaan ja rakenteellista eheyttään kohtuullisessa lämpöjännityksessä, joka soveltuu tuotteille, jotka altistuvat lämmölle.
Haitat:
- Rajoitettu korkealämpötilainen suorituskyky: PP alkaa pehmentyä HDT:n yläpuolella olevissa lämpötiloissa, minkä vuoksi se ei sovellu sovelluksiin, joissa vaaditaan äärimmäistä kuumuutta.
- Hauraat kylmät ympäristöt: Ilman törmäysmodifikaattoreita polypropyleenistä voi tulla hauras ja altis halkeilemaan matalalämpötilaisissa olosuhteissa.
Sähköiset ominaisuudet
Edut:
- Erinomainen sähköeristys: Polypropyleenin korkea sähkövastus tekee siitä ihanteellisen materiaalin sähkö- ja elektroniikkakomponenteille, kuten liittimille, eristyskoteloille ja kondensaattoreille.
- Korkea vastus: Varmistaa vähäisen energiahäviön ja tehokkaan suorituskyvyn sähkösovelluksissa.
Haitat:
- UV-hajoavuus: Pitkäaikainen altistuminen ultraviolettivalolle voi hajottaa polypropeenin, mikä voi johtaa värin muuttumiseen ja mekaanisten ominaisuuksien häviämiseen, ellei UV-stabilointilaitteita ole mukana.
Jalostus ja valmistus
Edut:
- Erinomaiset virtausominaisuudet: PP virtaa helposti muottipesiin, mikä mahdollistaa monimutkaisten ja yksityiskohtaisten kappaleiden valmistuksen erittäin tarkasti.
- Käsittelyn helppous: Materiaalia voidaan käsitellä mahdollisimman pienin jaksoin, mikä parantaa tuotannon tehokkuutta ja vähentää kustannuksia.
- Erittäin kierrätettävä: Polypropyleeniä voidaan kierrättää useita kertoja ilman merkittäviä kiinteistöjen menetyksiä, mikä edistää kestäviä valmistustapoja.
Haitat:
- Tarkkuussäädön tarve: Korkealaatuisten osien saavuttaminen edellyttää prosessointiparametrien, kuten lämpötilan, paineen ja jäähdytyksen, huolellista hallintaa, jotta estetään vääristymät, uppoamismerkit tai virtaviivat.
Kustannukset ja saatavuus
Edut:
- Suhteellisen alhaiset kustannukset: Polypropyleeni on yksi kustannustehokkaammista termomuoveista, joten se on taloudellinen valinta laajamittaisiin tuotanto- ja kustannusherkkiin sovelluksiin.
- Laaja saatavuus: Materiaalia on helposti saatavilla eri lajeissa ja muodoissa, mikä takaa hankintojen helppouden valmistajille.
Haitat:
- Erikoisalojen kallistuminen: Tehokkaat tai erikoistuneet polypropeenilaadut, joilla on paremmat ominaisuudet (esim. palonestoaine, korkea selkeys), saattavat aiheuttaa suurempia kustannuksia, mikä vaikuttaa kokonaistuotantobudjetteihin.
Polypropyleenimollien muokkausta koskevat suunnitteluseikat
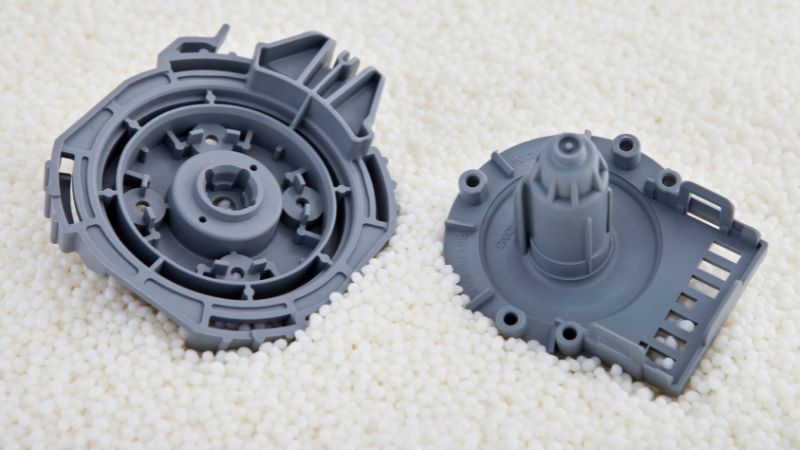
Tehokas muottisuunnittelu on olennaisen tärkeää polypropeenin (PP) ruiskumuovauksen onnistumiselle. Muotin geometrian, materiaaliominaisuuksien ja prosessointiparametrien monimutkainen vuorovaikutus määrää lopputuotteen laadun, johdonmukaisuuden ja tehokkuuden.
Alla on tärkeimmät muotoiluun liittyvät näkökohdat, jotka valmistajien on otettava huomioon suunnitellessaan muotteja polypropeenin ruiskumuottiin.
Moodin materiaalivalinta
- Työkaluterästä käytetään yleisesti kovuuden, kulutuskestävyyden ja terävien ominaisuuksien säilyttämisen vuoksi.
- H13: Erinomainen korkealämpötilaisiin sovelluksiin ja tarjoaa hyvän sitkeyden.
- P20: Ihanteellinen yleiskäyttöiseen muottiin riittävän kestävällä tavalla.
- S7: Soveltuu iskunkestäviin muotteihin, joissa on monimutkaiset yksityiskohdat.
- Alumiini: Käytetään prototyyppiin tai pienitehoiseen tuotantoon, koska sen kustannukset ovat alhaisemmat ja koneistus on helppoa. Se on kuitenkin vähemmän kestävä kuin työkaluteräs, eikä sitä suositella suuritehoisille juoksuille.
Syöttöaukon suunnittelu
Syöttöaukko on kohta, josta sulanut polypropeeni virtaa muottipesään. Oikein suunniteltu syöttöaukko on olennainen tasaisen täyttymisen, virheiden vähentämisen ja kappaleiden helpon ulostyönnön kannalta.
- Syöttöaukkotyypit:
- Reunasyöttöaukko: Yksinkertainen ja edullinen vaihtoehto ohutseinäisille kappaleille. Se voi kuitenkin jättää kappaleeseen näkyvän jäljen.
- Sukellusvenesyöttöaukko: Se sijoitetaan pinnan alapuolelle, jolloin näkyvä syöttöjälki jää pieneksi. Se sopii hyvin ulkonäöltään vaativiin kappaleisiin.
- Kuumakanavan syöttöaukko: Se pitää materiaalin sulana kanavajärjestelmässä ja vähentää materiaalihukkaa sekä sykliaikaa. Tästä on hyötyä suurissa tuotantomäärissä.
- Viuhkasyöttöaukko: Se jakaa sulan PP:n tasaisesti muottipesään, vähentää hitsauslinjoja ja auttaa varmistamaan kappaleiden tasaisen laadun.
Jäähdytysjärjestelmän suunnittelu
Tehokas jäähdyttäminen on elintärkeää kierrosaikojen lyhentämiseksi, vääntymisen minimoimiseksi ja yhtenäisen osan laadun varmistamiseksi.
- Jäähdytyskanavan asettelu:
- Suorat vs. Spiral-kanavat: Suorat kanavat on helpompi koneistaa ja puhdistaa, kun taas kierrekanavat tarjoavat yhtenäisen viilennyksen.
- Tree Cooling vs. Ring Cooling: Tree Cooling tarjoaa kohdennettua jäähdytystä monimutkaisille geometrioille, kun taas rengasjäähdytys sopii yksinkertaisempiin osiin.
- Jäähdytysaineen tyyppi ja lämpötila:
- Tyyppi: Vesipohjaisia jäähdytysaineita käytetään yleensä niiden korkean lämpötehon ja kustannustehokkuuden vuoksi.
- Lämpötila: jäähdytysnesteen tasaisen lämpötilan (yleensä 20°C–50°C) ylläpito varmistaa vakaan jäähtymisnopeuden ja minimoi lämpötilagradientit.
Piirroskulmat
Sopivien kulmien muodostaminen helpottaa polypropeeniosien ruiskuttamista muotista, mikä vähentää osan muodonmuutosten tai vaurioiden riskiä.
- Standardi Vetokulma: Yleensä vaihteluväli on 1–3 astetta riippuen osan monimutkaisuudesta ja pinnan viimeistelyvaatimuksista.
- Tekijät, jotka vaikuttavat vetokulmaan:
- Seinäpaksuus: Thickerin seinät voivat vaatia suurempia vetokulmia kompensoimaan korkeampia iskuvoimia.
- Pinta Texture: Sileät tai monimutkaiset kuviot saattavat vaatia jyrkempiä vetokulmia, jotta vältytään tarttumiselta tai repeämiltä.
Portin sijainti ja numero
Syöttöaukkojen sopivan määrän ja sijainnin määrittäminen on tärkeää tehokkaan täytön, lyhyiden sykliaikojen ja vähäisen materiaalihukan varmistamiseksi.
- Yksi vastaan useat portit:
- Yksi syöttöaukko: Rakenne on yksinkertaisempi ja kustannustehokkaampi, mutta täyttö voi olla epätasaista suurissa tai monimutkaisissa kappaleissa.
- Multiple Gates: Varmista tasapainoinen täyttäminen ja lyhennä sykliaikoja, mutta lisää muottien monimutkaisuutta ja mahdollisuuksia materiaalijätteeseen.
- Portin sijainti:
- Central Placement: Edistää yhtenäistä täytettä ja minimoi hitsauslinjat.
- Perifeerinen paikka: Soveltuu osiin, joiden paksuus on tasainen ja joissa on yksinkertaiset geometrit.
Core and Cavity Design
Corien ja onteloiden suunnittelu vaikuttaa suoraan muokatun polypropeeniosan muotoon, yksityiskohtiin ja yleiseen laatuun.
- Monimutkaiset Geometriat: Hyödynnä kehittyneitä koneistustekniikoita ja muottisuunnitteluohjelmistoja luodaksesi muotteja, jotka pystyvät tuottamaan monimutkaisia ja yksityiskohtaisia ominaisuuksia.
- Vastavedot ja sivuliikkeet: lisää tarvittavat muotin sivuliukupalat ja nostimet, jotta vastavedot ja monimutkaiset kappalegeometriat voidaan toteuttaa vahingoittamatta kappaletta tai kuluttamatta muottia.
- Toleranssinhallinta: Varmista, että muottisuunnittelussa on tiukat toleranssit, jotta saavutetaan mittatarkkuus ja johdonmukaisuus eri tuotantojaksojen välillä.
Polypropeenin ruiskuvalumuotin suunnittelu Moldien kanssa
Polypropeenin ruiskuvalumuotin suunnittelun tehostamiseksi voit tehdä yhteistyötä Moldien kanssa ja toteuttaa seuraavat hyvät käytännöt:
- Yhteistyön suunnitteluprosessi:
- Ota mukaan muotisuunnittelijat, insinöörit ja tuotantotiimit suunnitteluprosessin alkuvaiheessa, jotta varmistetaan, että kaikki osatoiminnallisuuden, estetiikan ja valmistuskyvyn osa-alueet otetaan huomioon.
- Kehittyneiden simulointityökalujen käyttö:
- Hyödynnä simulointiohjelmistoa mahdollisten ruiskuvaluongelmien ennakointiin ja ehkäisyyn sekä muotin suunnittelun optimointiin tehokkuuden ja laadun kannalta.
- Laadunvalvontatoimenpiteiden täytäntöönpano:
- Sisällytä ominaisuuksia, jotka helpottavat tarkastusta ja laadunvalvontaa, kuten integroituja mittauspisteitä tai helppoa tarkastustyökalujen käyttöä.
- Kestävää kehitystä koskevat näkökohdat:
- Suunnittelumuotit minimaaliseen materiaalijätteeseen, tehokkaaseen jäähdytykseen ja helppoon kierrätettävyyteen kestävien tuotantotapojen tueksi.
- Jatkuva paraneminen:
- Tarkista ja päivitä muottimalleja säännöllisesti tuotantojuoksuista saadun palautteen, osasuoritustietojen ja muotinvalmistustekniikoiden edistysaskelten perusteella.
Mikä on polypropyleeniruiskeen muokkausprosessi?
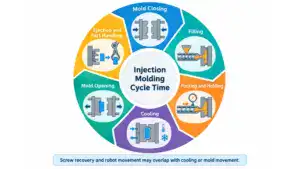
Parhaiden tulosten saamiseksi polypropeenin ruiskutusmuotituksesta on tärkeää hallita prosessitekijöitä, kuten lämpötilaa ja painetta. Näiden elementtien hallinta voi auttaa vähentämään vikoja ja parantamaan lopputuotteen laatua.
Materiaalin valinta ja valmistelu
Polypropyleeniä on saatavilla eri lajeissa, ja se on hygroskooppista, eli se voi imeä kosteutta ympäristöstä. Ylimääräinen kosteus voi johtaa hydrolyysiin sulamisen aikana, mikä johtaa huonoihin mekaanisiin ominaisuuksiin ja pintavikoihin, kuten splay- tai hopeaputkiin. Siksi on tärkeää kuivattaa PP-pelletit ennen käsittelyä:
- Kuivauslämpötila: yleensä 90°C–120°C.
- Kuivausaika: noin 4-6 tuntia riippuen kosteuspitoisuudesta ja pelletin koosta.
- Kuivauslaitteet: Käytä injektointimuovauskoneeseen integroitua kuivaussuppilaa tai online-kuivausjärjestelmää.
Lämmitys ja sulaminen
Kuivaa polypropyleenipellettiä syötetään ruiskumuovauskoneen suppiloon, jossa ne kulkeutuvat ruuvimekanismin avulla kohti lämmitettyä piippua.
Kun pelletit liikkuvat lämmitettyä tynnyriä pitkin, ne sulavat, koska käytetty lämpöenergia yhdistetään ruuvin pyörimisestä mekaaniseen leikkaamiseen.
- Lämmitysvyöhykkeet: Tynnyrissä on tyypillisesti useita lämmitysalueita, joita kutakin ohjataan yksilöllisesti sulamislämpötilan saavuttamiseksi.
- Sulatuslämpötila: Säilytetään yhdenmukainen sulamislämpötila, yleensä 220 °C–260 °C, riippuen PP-laadusta ja osavaatimuksista.
Injektiovaihe
Kun PP on sulanut ja homogenisoitunut kokonaan, ruuvi ruiskuttaa sulan materiaalin nopeasti muottipesään.
- Ruiskutuspaine: paineen on oltava riittävän suuri muotin täyttämiseksi kokonaan aiheuttamatta purseita tai liiallista tiivistymistä. Tyypillinen alue on 800–1,200 bar, mutta arvo voi vaihdella kappaleen monimutkaisuuden ja seinämänpaksuuden mukaan.
- Ruiskutusnopeus: Optimoitu estämään viat, kuten suihkutus- tai virtauslinjat. Nopeammat ruiskutusnopeudet ovat hyödyksi ohuiksi seiniksi rakennetuille osille, kun taas hitaammat nopeudet saattavat olla tarpeen paksummille osille.
Sula PP virtaa muottionteloon muotin monimutkaisten yksityiskohtien ja geometrian mukaisesti. Oikea virtaus on välttämätöntä, jotta vältytään vikoilta, kuten lyhyiltä laukauksilta, altaan jäljiltä tai puutteelliselta täytteeltä.Alkuinjektion jälkeen lisätään painetta (pakkauspainetta) kompensoimaan materiaalin kutistumista polymeerin jäähtyessä.
- Pakkausaika: Kesto vaihtelee osan koon ja materiaaliominaisuuksien mukaan.
- Pack Pressure: Mittatarkkuuden ja pinnan viimeistelyn varmistamiseksi huolellisesti ohjattu.
Työskentelyvaihe
Kun muotti on täytetty ja pakattu, sula polypropeeni alkaa jäähtyä ja jähmettyä muotionteloon.
- Jäähdytyskanavat: Tehokas jäähdytysjärjestelmä, jossa on strategisesti sijoitettuja kanavia, takaa tasaisen lämpötilan jakautumisen, minimoi vääristymisen ja lyhentää sykliaikoja.
- Jäähdytysaika: Jäähdytysaika vaihtelee tyypillisesti 10-30 sekunnin välillä riippuen osan paksuudesta ja muotin suunnittelusta.
Muotin lämpötilan pitäminen optimaalisena (yleensä 20°C–80°C).
Moldin avaus ja osahylkäys
Kun polypropyleeni on jäähtynyt ja kiinteytynyt riittävästi, muotti aukeaa vapauttamaan vasta muodostetun osan.
Ulosheittotapit tai -levyt työntävät kappaleen ulos muottipesästä. Oikein suunniteltu ulostyöntö estää kappaleen vääntymisen tai vaurioitumisen irrotuksen aikana.
- Ejektorin Pin-asento: Strategisesti sijoitettuna, jotta vältytään jälkien tai vikojen jäljiltä osan pinnalla.
- Ejektiopaine: Hallittu tasaisen ja virheettömän ulostulon varmistamiseksi.
Polypropyleenimodaaliosien käyttö
Kuluttaja- ja teollisuustuotteet
Polypropeenin kanssa on vuorovaikutuksessa monia arkisia tuotteita. Sitä käytetään yleisesti pakkauksissa, kuten ruoka-astioissa, pulloissa ja korkeissa, koska se pitää esineet tuoreina ja turvallisina. Kotitaloustuotteissa polypropeenia on muun muassa uudelleenkäytettävissä säilytyslaatikoissa, muovihuonekaluissa ja keittiöesineissä. Se kestää hyvin kulumisen, jolloin se sopii näihin tarkoituksiin.
Teollisuusmaailmassa polypropeenia käytetään köysissä, tekstiileissä ja jopa elektroniikkakomponenteissa. Se on valittu kestämään ja kestämään kovia olosuhteita. Erilaisissa asetelmissa polypropeeni tarjoaa yhdistelmän voimaa ja kestävyyttä.
Lääkintä- ja autokomponentit
Lääketieteellisellä alalla polypropeenia pidetään hypoallergeenisenä ja helposti puhdistettavana. Se on yleistä kertakäyttöruiskuissa, lääkepakkauksissa ja jopa kirurgisissa työkaluissa. Sen vastustuskyky bakteereille ja sterilisaation helppous ovat tärkeitä terveyden kannalta.
Autojen osalta polypropyleeniä käytetään puskuri-, kojelauta- ja sisustuskojeissa. Se on kevyt ja auttaa parantamaan polttoainetehokkuutta ja suorituskykyä. Sen iskunkestävyys tarkoittaa, että se voi suojata sinua pienissä törmäyksissä, mutta tarjoaa samalla houkuttelevan viimeistelyn ajoneuvon sisätiloihin.
Usein kysytyt kysymykset
Miten polypropyleenin ruiskutusmuovaus on kustannuksiltaan vertailukelpoinen muihin muoveihin?
Polypropeeni on usein muita muoveja kustannustehokkaampi, mikä tekee siitä budjettiystävällisemmän vaihtoehdon laajamittaiselle tuotannolle. Alhaisemmasta hinnasta huolimatta se ei tingi laadusta ja tarjoaa hyvän tasapainon kustannusten ja suorituskyvyn välillä.
Mitkä ovat erot polypropeenin ja polyuretaanin ruiskumuovauksen välillä?
Polypropyleeni on jäykämpää, kun taas polyuretaani on joustavaa ja joustavaa. Nämä erot vaikuttavat niiden käyttöön, kun polypropeeni suosii jäykkiä tuotteita ja polyuretaania venytettäväksi tai taivutettavaksi tarkoitettujen tuotteiden osalta. Muovausprosessit eroavat hieman myös näiden materiaaliominaisuuksien vuoksi.