
Metallin leimaaminen on valmistusprosessi, joka muokkaa päivittäisiä tuotteita kuluttavia metalliosia autoista ja laitteista elektroniikkaan ja lääkinnällisiin laitteisiin. Tässä johdannossa paljastamme, kuinka prosessi tukee edelleen innovointia eri toimialoilla ja miksi on edelleen tärkeää tuottaa luotettavia metalliosia mittakaavassa.
Metallileimauksen perusteet
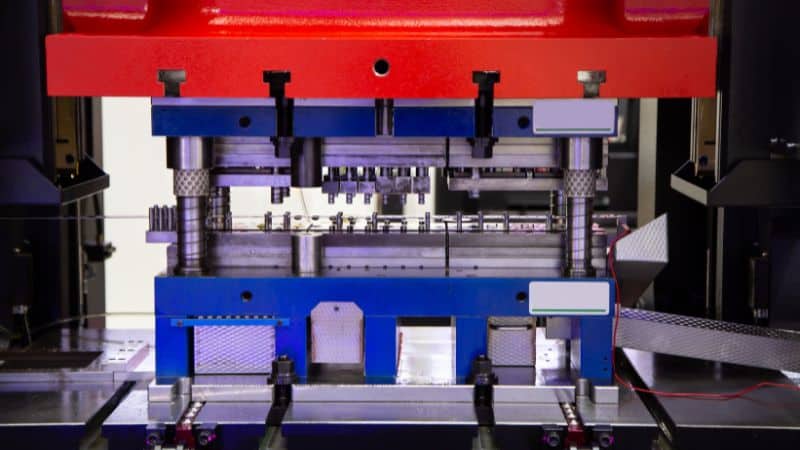
Metallin leimaaminen on valmistusprosessi, joka muodostaa metallilevyt tai -käämit määriteltyihin muotoihin painamalla ja mukauttamalla niitä. Prosessiin voi sisältyä useita toimintoja, kuten:
- Tyhjennys – perusmuodon leikkaaminen levystä
- Nyrkkeily – reikien tai oikosulkujen luominen
- Taivutus – muodostavia kulmia tai kaarteita
- Kohokuvio – pintaa kohotetaan tai upotetaan
Nämä toimet tapahtuvat korkeassa paineessa, usein kylmässä tilassa, materiaalin lujuuden ja tarkkuuden säilyttämiseksi.Tätä metallin leimaustekniikkaa kutsutaan ”kylmämuovaukseksi”, joka on yleisin tekniikka. ”kuumaa leimausta” käytetään kuitenkin myös erikoissovelluksissa.
Nykyaikainen leimaus käyttää tietokoneohjattuja painokoneita ja tarkkuus kuolee korkeatasoisiin vaatimuksiin. Automaatio ja digitaalinen muotoilu mahdollistavat nyt nopeamman asennuksen, paremman tarkkuuden ja alhaisemmat tuotantokustannukset.
Avainmetallien leimausprosessit
Tylsää ja lävistävää
Räpyttely ja lävistykset ovat usein ensimmäisiä askeleita metallileimauksessa. Tyhjiöt leikkaavat leveämmältä levyltä tasaisia palasia, joita kutsutaan paukkupanoksiksi. Näistä paukkupanoksista tulee pohja myöhemmälle leikkaukselle. Prosessissa käytetään tinaa ja iskua metallin leikkaamiseksi puhtaaksi, jolloin syntyy osia, joissa on tarkat reunat ja mahdollisimman vähän jätettä.
Lävistykset luovat aukkoja tai aukkoja tyhjössä vastaavalla työkalulla. Se poistaa ei-toivottua materiaalia eikä muodosta uutta muotoa. Valmistajat tekevät usein tyhjennys- ja lävistyksiä samalla painohalvauksella tehokkuuden parantamiseksi.
Työkalujen tasaus, die clearance ja materiaalin paksuus määrittävät reunojen laadun ja mittatarkkuuden. Näissä prosesseissa käytetään korkeavahvaa työkaluterästä ja asianmukaista voitelua vähentämään kulumista ja burrin muodostumista, mikä on olennaista yhdenmukaisten osien valmistamiseksi auto-, laite- ja elektroniikkateollisuudessa.
Taivutus ja vääntäminen
Taipuminen muuttaa metallilevyjen muotoa muuttamatta niiden paksuutta. Se käyttää iskua ja kuolee voiman kohdistamiseen suoralle viivalle muodostaen kulmia tai kaarteita. Prosessi riippuu materiaalin ketteryydestä, taivutussäteestä ja painovetoisuudesta.
Flanging laajentaa osan reunaa taivuttamalla sitä tiettyyn kulmaan, usein 90 astetta tai vähemmän. Tämä vahvistaa reunoja, parantaa istuvuutta ja mahdollistaa osien yhteyden muihin osiin.
Sekä taivutus että flangointi edellyttävät ponnahduslaudan huolellista hallintaa, metallit taipuvat kääntymään hieman kohti alkuperäistä muotoaan. Operaattorit säätävät työkalugeometriaa tai käyttävät ylitaivutusta säilyttääkseen tarkkuuden.
Lyönti ja kolikot
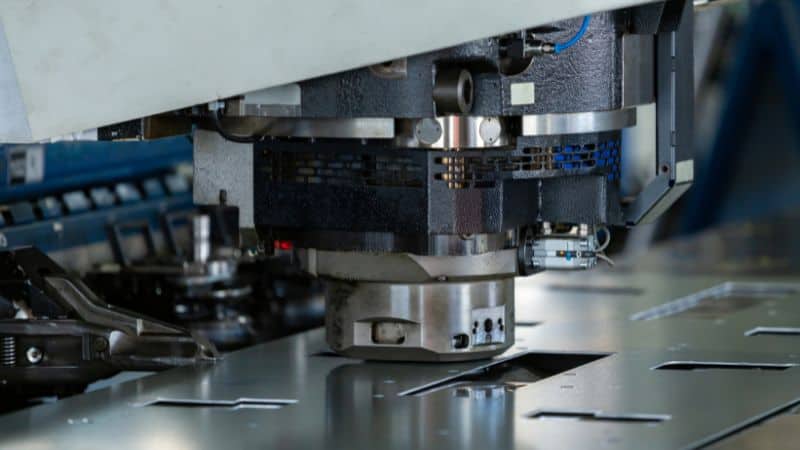
Isku poistaa materiaalista reikiä, aukkoja tai muotoja. Se käyttää iskua ja kuolee samalla tavalla kuin lävistykset, mutta usein suurempina nopeuksina toistuviin kuvioihin. Tämä prosessi tukee suuritehoista tuotantoa tiukoilla toleransseilla.
Kolikointi puristaa metallia äärimmäisen paineen alla, jotta se muodostaa hienoja yksityiskohtia tai säätää paksuutta. Se hioo pintakäsittelyä ja parantaa ulottuvuuksien tarkkuutta pakottamalla materiaalin virtaamaan dieonteloon.
Kolikolla valmistetaan laajalti kohokuvioituja logoja, yhteyspisteitä ja tarkkuusaluslevyjä. Se poistaa myös urit ja terävät reunat ja vähentää sekundaarista viimeistelyä. Yhdessä lyömällä ja lyömällä saadaan sähköliitinten, kiinnikkeiden ja koriste-elementtien tarkkuus.
Kohokuviointi ja syväpiirtäminen
Kohokuviointi nostaa tai syventää tiettyjä metallilevyn alueita luodakseen tekstuureja, kuvioita tai tunnistusmerkkejä. Siinä käytetään sovitettuja uroksen ja naaraan kuolemia, jotka painavat materiaalin haluttuun helpotukseen leikkaamatta sitä. Prosessi parantaa ulkonäköä ja voi lisätä ohuiden levyjen jäykkyyttä.
Syväpiirros muodostaa tasaisia tyhjiä aukkoja onttoihin tai kuppien muotoisiin osiin. Se venyttää metallin die onkaloon lyömällä ja ohjaamalla materiaalivirtaa tyhjällä pidikkeellä. Tämä prosessi on ihanteellinen polttoainesäiliöiden, tölkkien ja keittiöaltaiden tuottamiseen, jotka on usein valmistettu materiaaleista, joissa on hyvä ketteryys, kuten alumiinista ja ruostumattomasta teräksestä.
Metallisten postitustoimintojen materiaalit
Käytetyt metallityypit
Valmistajat käyttävät metallileimauksessa usein terästä, ruostumatonta terästä, alumiinia, kuparia ja messinkiä. Kullakin on sovelluksesta riippuen omat etunsa.
- Hiiliteräs on vahvaa, edullista ja helposti muotoiltavaa, mikä tekee siitä hyödyllisen auton- ja teollisuusosien kannalta.
- Tehokas matalaseostettu teräs (HSLA) antaa lujuutta lisäämättä painoa.
- Ruostumaton teräs tarjoaa korroosionkestävyyttä ja kestävyyttä ruokaan, lääketieteeseen ja merenkulkuun.
- Alumiini on kevyttä ja kestää korroosiota, mikä tekee siitä ihanteellisen kuljetuksen ja ilmailun kannalta.
- Kupari ja messinki tarjoavat erinomaisen sähkönjohtavuuden elektroniikka- ja LVAC-osiin.
Muita metalleja, kuten titaania, nikkeliseoksia ja sinkkiseoksia, on erikoiskäytössä, jossa tarvitaan lämmönkestävyyttä, lujuutta tai monimutkaisia muotoja.
Materiaalin ominaisuudet ja sopivuus
Paras materiaali riippuu osan mekaanisista ominaisuuksista. Vahvuus, ketteryys ja kovuus vaikuttavat siihen, kuinka metallilevy muodostaa paineen alla.
Muodostettavuus määrittää, kuinka helposti metalli taivuttaa tai venyttää ilman halkeilua. Pehmeämmät metallit, kuten alumiini ja vähähiilinen teräs, muodostavat hyvin, kun taas kovemmat seokset saattavat tarvita enemmän voimaa tai erikoistyökaluja. On kuitenkin huomattava, että kunkin metallityypin sisällä tietyt laadut ja temperamentit tarjoavat vaihtelevia muodostettavuuden tasoja.
Korroosionkestävyydellä on merkitystä, kun osat kohtaavat kosteutta tai kemikaaleja. Ruostumaton teräs ja päällystetyt teräkset suojaavat ruosteelta, kun taas alumiini luonnollisesti kestää hapettumista.
Johtavuus on tärkeää sähkökomponenteille ja tekee kuparista ja messinkistä suositettavia valintoja. Paino vaikuttaa myös valintaan; kevyemmät metallit vähentävät kokonaistuotemassaa ja energiankäyttöä.
Näiden tekijöiden tasapainottaminen auttaa varmistamaan, että leimatut metalliosat täyttävät sekä suorituskyky- että kustannustavoitteet.
Arkin metallileimauslaitteet ja tuotanto
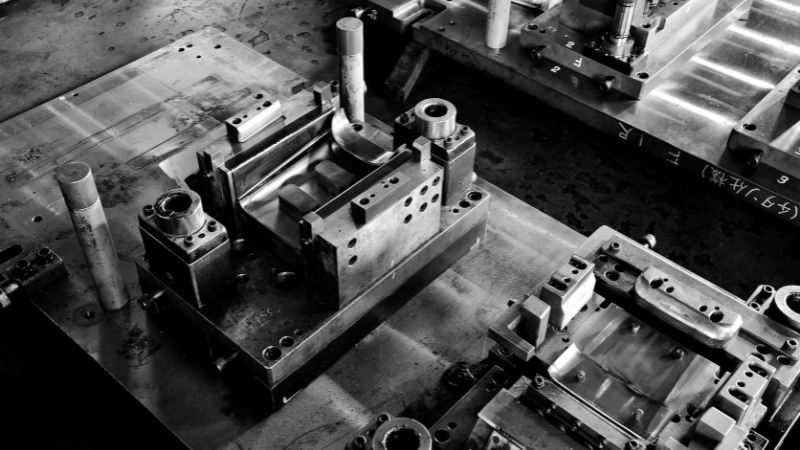
Metallin leimaaminen kuolee ja työkalut loppuvat
Leimaaminen on erikoistyökalu, jota käytetään painokoneessa metallilevyjen leikkaamiseen tai muokkaamiseen tiettyyn muotoon. Se koostuu kahdesta pääosasta: die-sarjasta (pohjaosa) ja lyöntisarjasta (yläosa). Yhdessä ne hallitsevat viimeisen osan muotoa ja mittoja.
Yleisiä leimauskuoppia ovat:
| Die-tyyppi | Toiminto |
|---|---|
| Tylsää kuolemaa | Leikkaa levystä litteät muodot. |
| Lävistykset kuolevat | Luo reikiä tai aukkoja. |
| Kuoleman syntyminen | Taivuttaa tai muokkaa metallia leikkaamatta. |
| Yhdiste kuolee | Suorittaa useita leikkauksia yhdellä iskulla. |
| Progressiivinen kuolema | Liikkuu useilla asemilla useita operaatioita varten. |
Jokainen die tyyppi tukee erilaisia tuotantotarpeita. Progressiivinen dies käytetään usein suuriin juoksuihin, kun taas yksiasemaiset dies sopivat yksinkertaisempiin tai pienempiin osiin.
Leimauspuristimien tyypit
Leimauspuristimet antavat tarvittavan voiman metallilevyjen muokkaamiseen tikkujen avulla. Niitä on kahdessa päätyypissä: mekaanisissa puristimissa ja hydraulisissa puristimissa. Mekaaniset puristimet antavat johdonmukaisia, nopeita iskuja, jotka tekevät niistä ihanteellisen suuritehoiseen tuotantoon. Hydrauliset puristimet käyttävät nesteenpainetta suurempaan ohjaukseen ja ovat parempia paksummille tai monimutkaisemmille osille.
Huippunopeat painokoneet toimivat paljon nopeammin – usein satoja iskuja minuutissa. Ne käyttävät kehittyneitä syöttöjärjestelmiä, jotka liikuttavat metallikäämejä nopeasti ja tarkasti. Nämä painokoneet ovat yleisiä auto- ja elektroniikkateollisuudessa, jossa pieniä, yksityiskohtaisia komponentteja on tuotettava suuria määriä.
Moniliuku- ja progressiivinen leimaaminen
Moniliuskaleimauksessa käytetään useita liikkuvia dioja, jotka iskevät metallia eri kulmista. Tämä asetus mahdollistaa monimutkaiset mutkat ja muodot yhdessä toiminnossa. Se vähentää sekundäärisen koneistuksen tarvetta ja pystyy käsittelemään monimutkaisia geometrioita tehokkaasti.
Progressiivinen die-leimaus syö metallinauhan läpi sarjan diesejä, ja jokainen asema tekee tietyn toimenpiteen, kuten lyönnin, taivutuksen tai leikkaamisen. Lopullinen asema tuottaa valmiin osan. Tämä menetelmä on tehokas jatkuvaa tuotantoa varten ja pitää yllä tiukkaa toleranssia tuhansien identtisten osien välillä. Sen sijaan siirto die-leimaus käyttää erillistä mekaanista järjestelmää siirtääkseen yksittäisiä osia asemalta toiselle.
Molemmilla menetelmillä parannetaan materiaalien käyttöä ja lyhennetään käsittelyaikaa. Niitä käytetään laajalti liittimiin, kiinnikkeisiin ja pieniin mekaanisiin osiin, joissa tarkkuus ja toistettavuus ovat välttämättömiä.
Tarkkuusleimaustekniikat
Tarkkuusleimauksessa keskitytään äärimmäisen tiukkojen toleranssien ja tasaisten viimeistelyjen saavuttamiseen. Usein se käyttää hienoja tyhjennys-, mikroleimaus- tai servovetoisia puristimia paineen ja liikkeen hallinnan parantamiseksi. Nämä tekniikat mahdollistavat puhtaat reunat ja tarkat mitat ilman lisäkäsittelyvaiheita.
Valmistajat käyttävät CADiä (Computer-Aided Design) ja CAM:ia (Computer-Aided Manufacturing) johdonmukaisuuden ylläpitämiseen. Insinöörit käyttävät CAD-ohjelmistoa mallintamaan kuolee, simuloimaan materiaalin muodonmuutoksia ja varmentamaan toleranssit ennen tuotantoa. CAM-ohjelmisto muuntaa digitaaliset mallit työkalujen valmistusta koskeviksi koneohjeiksi. Tämä integraatio vähentää suunnitteluvirheitä ja nopeuttaa työkalujen tuotantoa.
3D-mallinnuksen avulla insinöörit voivat visualisoida die-sarjat ja optimoida asettelut tehokkaaseen metallivirtaan. Yhdessä tietokonesimulaatioiden kanssa ne auttavat ennustamaan kulumispisteitä, parantamaan tarkkuutta ja lyhentämään lyijyaikoja die-valmistuksessa.
Laadunvalvonta ja jälkikäsittely
Tarkastus ja laadunvarmistus
Metallinkäsittelyn laadunvalvonta alkaa tarkastuksilla ja testauksilla useissa tuotantovaiheissa. Teknikot käyttävät työkaluja, kuten kaliperiä, mikromittareita ja koordinaattoreita (CMM) osan mittojen ja toleranssien tarkistamiseen.
Prosessin sisäisen laadunvalvonnan (IPQC) tarkastukset auttavat havaitsemaan poikkeamat varhaisessa vaiheessa, mikä estää suuret erät viallisia osia. Tuotantotietojen seuraamisessa ja prosessin vakauden ylläpitämisessä käytetään usein tilastollisia Prosessinhallinnan (SPC) kaavioita.
Tyypilliseen tarkastussuunnitelmaan voi sisältyä:
| Vaihe | Käyttötarkoitus | Menetelmä |
|---|---|---|
| Materiaalin tarkistus | Varmista metallilaatu ja -paksuus | Näkö- ja kemialliset testit |
| Prosessin aikana | Tunnista muodostumis- tai linjausvirheet | Valmisteyhteenvedot, näytteenotto |
| Lopputarkastus | Vahvista spesifikaatio | Mitta- ja pintatarkastukset |
Johdonmukainen tulosten dokumentointi tukee jäljitettävyyttä ja alan standardien, kuten ISO 9001 -standardin, noudattamista.
Viimeistely- ja jälkikäsittelyvaiheet
Merkinnän ja tarkastuksen jälkeen osat vaativat usein jälkikäsittelyä pinnan laadun ja suorituskyvyn parantamiseksi. Yhteisiä viimeistelyvaiheita ovat muun muassa kuorinta, kiillotus, sähköpinnoitus ja pinnoitus. Nämä prosessit poistavat teräviä reunoja, parantavat korroosionkestävyyttä ja valmistavat osia kokoonpanoa tai maalausta varten.
Lämpökäsittelyä voidaan käyttää myös metallin vahvistamiseen tai sisäisten rasitusten lievittämiseen leimauksesta. Puhdistusprosessit, kuten ultraäänen pesu, poistavat tuotannosta jääneitä öljyjä ja hiukkasia.
Valmistajat valitsevat viimeistelymenetelmät osan funktion ja materiaalityypin perusteella. Esimerkiksi ruostumattomat teräsosat voivat passivoitua, kun taas alumiiniosat saatetaan anoda lisäsuojaa ja ulkonäköä varten.
Metallileimauksen sovellukset
Miksi valita Moldie metallin meistauksen palveluihin
Luotettavan metallileimauspalvelun valintaan kuuluu teknisen kyvykkyyden, laadunvalvonnan ja räätälöintivaihtoehtojen arviointi. Pätevä toimittaja käyttää edistyksellistä suunnittelu- ja valmistustekniikkaa varmistaakseen johdonmukaiset tulokset. Ostajien tulee tarkistaa ja ottaa yhteyttä yritykseen sertifikaateista, tuotantokapasiteetista ja toleranssirajoista ennen tilausten tekemistä.
Vakiintuneet tuotantoprosessit ja kokemus sekä vahva asiakastuki ja selkeä viestintä auttavat sovittamaan suunnittelutavoitteet valmistustuloksiin. Osa toimittajista tarjoaa myös prototyypin kehittämistä ja suuritehoista tuotantoa, jolloin asiakkaat voivat testata ja skaalata tehokkaasti.
Moldieltä löydät juuri tarvitsemasi: todistettua kokemusta erilaisista metallinvalmistusmenetelmistä ja toimialoista. Ota yhteyttä jo tänään ja hanki luotettavat osat sekä parempi pitkän aikavälin vastine rahalle!
Usein kysytyt kysymykset
Mitkä ovat tärkeimmät suunnittelunäkökohdat metallin leimaamiseen?
Merkintäosaa suunniteltaessa tulisi kiinnittää huomiota esimerkiksi materiaalivalintaan, taivutussäteisiin (rakoilun välttämiseksi), reikiin ja lovikokoihin (suhteessa materiaalin paksuuteen) sekä kylkiluiden tai helmien kaltaisten ominaisuuksien sisällyttämiseen osan vahvistamiseen.
Miten valitsen progressiivisen kuoleman ja siirtopainokoneen välillä?
Valinta riippuu usein osan koosta ja monimutkaisuudesta. Progressiivinen kuolema on ihanteellinen pienempiin, imarteleviin osiin, joita voidaan kuljettaa metallinauhalla useiden asemien kautta. Siirtopainokoneet sopivat paremmin suurempiin osiin tai niihin, jotka vaativat merkittävää 3D-muodostusta, kun mekaaninen järjestelmä siirtää osan asemalta toiselle vapauttaen sen kantohihnasta.







