
Разделителната линия е мястото в пластмасовия детайл, произведен чрез шприцване, където половините на формата се срещат по време на формоването. Правилното ѝ проектиране е важно за функционалността и външния вид на изделието. Много производители обаче използват разделителната линия съзнателно и я контролират. В тази статия разглеждаме от какво зависи тя и как конструкторите на форми и инженерите по процеса могат да ѝ влияят.
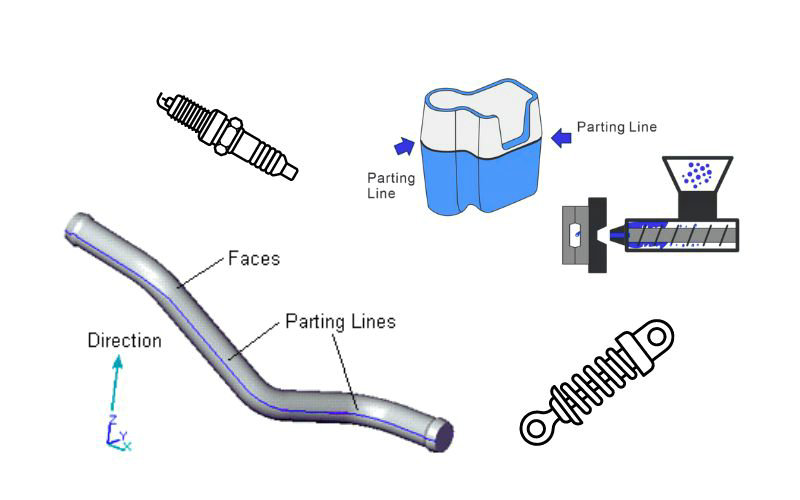
Разделяне на линии
Разделителната линия може да не се забелязва. При по-задълбочено разглеждане на шприцването обаче разбирането ѝ е от съществено значение. Тя служи като основа за проектиране на формата и влияе върху естетиката и функцията на готовото изделие.
Определяне и значение
При шприцването на пластмаси разделителната линия е точното място, където се срещат двете половини на формата. Тя не е просто шев, а има ключова роля в процеса и влияе върху целостта и външния вид на изделието. Като конструктор трябва да знаете, че добре проектираната разделителна линия осигурява правилно подравняване на формата и изваждане на готовото изделие без дефекти.
- Защо е важно:
- Естетика: Минимизира видимите шевове на крайния продукт.
- Функция: осигурява точно подравняване на половините на формата за безупречно производство.
- Лесно производство: Помощи за опростяване на процеса на оформяне.
Типове разделящи се линии
Разделителните линии се класифицират според ориентацията и сложността си в конструкцията на формата.
- Вертикална разделителна линия: минава перпендикулярно на посоката на отваряне на формата и е подходяща за по-прости геометрии на детайлите.
- Където ще го видите: Често се вижда като права линия от страните на продуктите.
- Укривана разделяща линия: Както предполага името, тази линия е крива, след контура на по-сложни дизайни.
- Предимства: Позволява по-сложни части форми.
- Стъпаловидна разделителна линия: по-сложен вариант, при който височината ѝ се променя по повърхността на формата.
- Предизвикателство на дизайнера: Изисква нюансиран подход, за да посрещне функциите на тази част.
Ето едно кратко препратка за вас:
| Тип разделяща се линия | Ориентация | Сложност | Идеално използване |
|---|---|---|---|
| Вертикално | Перпендикулярно на посоката на отваряне на формата | Нисък | Прости геометрии |
| Укривани | По дължината на контурите на частта | Среден | Комплексни форми |
| Стъпка | Многократни нива | Висок | Части с различни височини |
Разделяне на дизайна
При проектиране на инжекционна формация, подреждане на разделящите ви линии правилно и осигуряване на правилната проектиране на ъгли са от решаващо значение както за матуритетността, така и за козметичния завършек на вашия продукт.
Включване на чертежи
Ъглите на наклон са леки скосове в конструкцията на формованите детайли, които улесняват изваждането им от формата. Подходящият ъгъл зависи от дълбочината на формата: стандартното правило е да се осигури наклон от 1 градус на всеки 1 инч дълбочина. За по-плавно изваждане обаче обмислете добавяне на още 1 до 2 градуса. Това е особено важно в зоните около разделителната линия, тъй като намалява риска от повреждане на детайла при изхвърлянето.
Повърхностно завършване и естетика
Повърхността на вашата част може да бъде силно засегната от поставянето на разделящата линия. От решаващо значение е да се поставят линии за разделяне на не-косметични повърхности, когато е възможно. Всяко несъответствие по разделящата линия може да доведе до завършване на дефекти, които могат да бъдат както невидими, така и трудно да се ремонтират. При наближаване на дизайна за маневрабилност (DFM), внимателен анализ на това как разделящата линия взаимодейства с завършената повърхност е необходимо.
- Повърхностно завършено Образувания: Позиция разделяне линии далеч от козметично критични области.
- DFM: Анализиране на взаимодействията на разделящата линия с предназначения повърхностен завършък.
Конфигурация и сглобяване на Mold
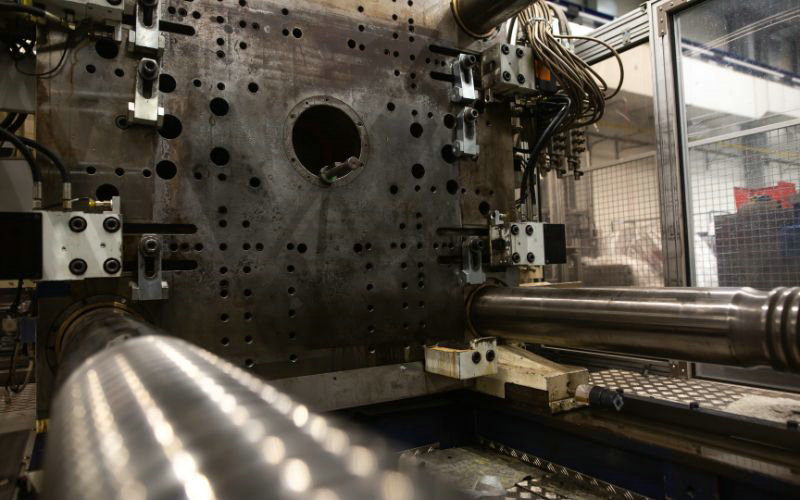
При шприцването точната конфигурация и правилното сглобяване на формата са от решаващо значение за производството на висококачествени детайли. За безпроблемен производствен процес е необходимо да разбирате разположението на сърцевината и гнездото, както и подравняването на половините на формата.
Разпределяне на ядрото и кавитите
Конструкцията на формата включва два основни компонента: сърцевина и гнездо. Те работят заедно, за да образуват кухото пространство, което придава форма на детайла. Сърцевината е вътрешната част на формата, която създава кухите участъци на готовото изделие, а гнездото определя външната му форма и се запълва с разтопения материал.
За да осигурите точност във вашия дизайн, имайте предвид следното:
- Материален поток: Помислете за потока на пластмаса, за да се избегне дефекти.
- Охлаждаща система: включете ефективна система в конструкцията, за да контролирате температурата на формата и да намалите деформациите и напреженията.
- Система за изхвърляне: План за система за изхвърляне, която позволява окончателният продукт да бъде безопасно отстранен без поражения.
Посоки и посока на отваряне
Формата обикновено се сглобява от две половини, наричани неподвижна и подвижна. Ето кратко ръководство:
- Неподвижна половина: прикрепя се към неподвижната плоча на машината за шприцване.
- Подвижна половина: закрепва се към подвижната плоча и се отваря и затваря по посоката на отваряне на формата.
Посока на отваряне на формата: тя е от решаващо значение и определя местоположението на разделителната линия. Обикновено формите се отварят вертикално, но сложните форми или специфичните конструкции може да изискват алтернативен подход, например хоризонтално отваряне. Винаги определяйте ясно разделителната линия, за да осигурите правилно подравняване при затварянето на формата.
Правилното съобразяване с тези елементи при проектирането и сглобяването на формата помага да се постигне безупречен и ефективен процес на формоване.
Производствен процес и частично изхвърляне
В този раздел ще изследвате цикъла на инжектиране и системата за изхвърляне, два критични компонента в производството, които влияят на окончателното качество на вашите пластмасови части.
Инжекционен цикъл
Процесът на шприцване започва с подготовката на формата. Тя се състои от две половини — гнездо и сърцевина — и се закрепва в затварящия възел на машината. След това цикълът на формоване протича в следните стъпки:
- Затваряне: Калъфът е затворен от стегателната единица, като го прави готов за инжектиране.
- Впръскване: разтопената пластмаса се впръсква под налягане в затворената форма.
- Хладене: Пластмасата е позволена да се охлади и затвърди, формирайки последната част.
- Отваряне: след охлаждането формата се отваря и разкрива втвърдения детайл.
През целия цикъл инженерите трябва внимателно да контролират всяка стъпка, за да предотвратят проблеми като облой — излишен материал, който изтича от кухината на формата.
Система за изхвърляне и разглеждане
След отваряне на шприцформата детайлът трябва да бъде изваден без повреда:
- Изхвърлящи щифтове: най-често детайлът се изважда с щифтове — пръти, които го избутват от формата. Позицията и силата на щифтовете са от решаващо значение за предотвратяване на деформации.
- Предотвратяване на облоите: облой се получава, когато разтопената пластмаса проникне в процепа между двете половини на формата. Системата за изхвърляне не бива да допринася за образуването му чрез неправилно подравняване спрямо детайла.
В заключение, разбирането на интрикциите на цикъла на инжектиране и правилното изпълнение на стратегиите за изхвърляне осигурява безупречно създаване на части за инжектиране, където вашата роля като инженер е да наблюдавате и преработвате тези системи непрекъснато.
Отстраняване на проблеми и оптимизация
При инжекционна формация ще се сблъскате с предизвикателства, свързани с дефекти и функционалността на вашите части. Чрез решаване на тези въпроси можете да осигурите висококачествени резултати, които отговарят както на визуалните, така и на функционалните изисквания.
Адресиране на дефекти и светкавици
При дефекти като облой — излишна пластмаса по разделителната линия — е необходимо прецизно да проверите формата. Ето основните стъпки за отстраняване на проблема:
- Инспект и мярка: Изследвайте остатъците от флашка и измервайте тяхната дебелина, за да разберете степента на проблема.
- Настройване на клампа сила: Ако стегната сила е недостатъчна, го увеличи, за да се предотврати топената пластмаса да избяга.
- Осигурете правилни толерантности: Двойно проверете дизайна на толерантните за поддържане на стегнати толерантности, помага за минимизиране на флашката.
Подобряване на функционирането и пригодност
За да подобрите функционалността и фигурите на вашите компоненти:
- Преглед Дизайн за стрес точки: Идентифицирайте области, където неправилният фит може да предизвика стрес и да доведе до дефекти.
- Изпробване и усъвършенстване: тествайте последователно корекциите по формата, за да се уверите, че отговарят на желаните естетически и функционални стандарти.
Чрез систематичен и внимателен подход към тези аспекти, можете да подобрите визуалното качество и функционалност на Вашите инжекционни моделирани части, като гарантирате, че те са свободни от дефекти и годни за цел.
Подходящи концепции за разделяне
При проектиране на инжектирани части, напреднала разделяне на линии концепции включват структуриран подход за управление на комплексна геометрия и осигуряване на производителност. Нека да проучим нюансите на многостъпките разделяне линии и използването на инструменти за анализ на дизайна.
Многоетапни и комплексни линии за разделяне
Вашите дизайни понякога могат да изискват разделяне линии, които не могат да бъдат адресирани с прости, прави насоки – това е, когато много стъпки и сложни разделящи линии влизат в игра. Тези напреднали стратегии са от съществено значение, когато се занимават с сложни геометрични дизайни. Традиционните разделящи линии са често прави и се намират в една равнина, но много стъпки разделящи линии Zigzag през различни равнини, настаняване геометрия с подрязани или други сложни характеристики.
- Обширни дизайни на разделящи се линии вземат предвид тези фактори:
- Странични плъзгачи: механизми във формата, които позволяват странично движение на компоненти за оформяне и освобождаване на елементи, непаралелни на посоката на отваряне.
- Камуфлажа: Умело разделяне линия разполагане може да помогне за скриване на тези линии, което ги прави по-малко забележими на крайния продукт.
Чрез умишлено прилагане на многостъпките за разделяне, можете да подобрите както естетиката, така и функционалността на вашите продукти. Не забравяйте, че винаги итерират дизайна си с потенциалните комплексности на разделящите линии, като се очаква необходимостта от такива напреднали техники.
Дизайн анализ и софтуерни инструменти
Използването на CAD пакети и софтуер за анализ на конструкцията улеснява създаването и усъвършенстването на сложни разделителни линии. Тези инструменти визуализират взаимодействието им с геометрията на изделието и позволяват промени в конструкцията преди изработването на формата, като спестяват време и средства.
- Ключовите функции на инструментите за анализ на дизайна включват:
- Откриване на области, където проста линия за разделяне не е осъществима.
- Симулация на отварянето и затварянето на формата за откриване на потенциални проблеми с предложената разделителна линия.
Когато използвате CAD програма със специализирани функции за проектиране на форми, можете прецизно да създавате сложни разделителни линии. Използвайте тези програми, за да оцените технологичността на конструкцията си и да се уверите, че детайлът може успешно да се формова с избрания подход за разделителната линия.
Докато разглеждате тези усъвършенствани концепции за разделителните линии, продължавайте да преглеждате CAD чертежите и симулациите, за да усъвършенствате разположението и да постигнете оптимална конструкция на формата. Подпомаган от усъвършенствани софтуерни инструменти, този итеративен процес улеснява създаването на ефективни и естетични шприцвани детайли.
n заключение, разделящата линия е d







