Компресијско ливење и бризгање су два најчешћа производна процеса која се користе за производњу пластичних делова у великим размерама. Иако оба укључују обликовање пластике у калупу под топлотом и притиском, постоје неке кључне разлике у начину на који свака метода функционише.
Разумевање разлика између компресионог ливења и бризгања је важно за произвођаче како би утврдили који је приступ најпогоднији за дату примену. Међутим, специфичности процеса могу бити збуњујуће чак и за оне који су упознати са производњом пластике.
Овај чланак има за циљ да пружи јасан преглед сличности и разлика између компресионог ливења и бризгања. Разложићемо основне кораке укључене у сваку технику и како се они разликују. Такође ће бити испитани фактори попут погодности дизајна дела, времена циклуса, отпада материјала и исплативости.
Преглед бризгања и компресионог ливења
Разумевање бризгања
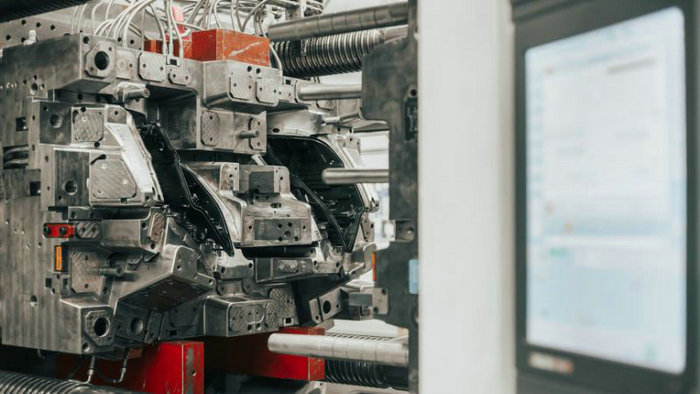
Бризгање је метода производње која укључује загревање материјала, обично термопластике, и његово убризгавање у затворени калуп кроз левак и завртањ. Материјал се хлади и стврдњава, попримајући жељени облик. Бризгање нуди разне предности, као што су:
- Погодност за сложене деловеПогодан је за делове са замршеним детаљима и сложеним облицима.
- Висока аутоматизацијаОвај процес обично не захтева стални људски надзор.
- Брзо време производњеБризгање има краће време циклуса од компресионог ливења.
Међутим, бризгање пластике има своје недостатке, укључујући високе почетне трошкове алата и тешкоће у производњи веома великих делова.
Дефинисање компресионог ливења
Компресијско ливење је производни процес у коме се претходно загрејани материјал, обично термореактивна пластика, ставља у шупљину калупа. Калуп се затим затвара и примењује се притисак како би се материјал прилагодио облику калупа. Овај процес је погодан за једноставне геометрије и велике панеле. Међутим, има нека ограничења, укључујући:
- Ограничено на једноставније дизајнеКомпресијско ливење није најбољи избор за сложене детаље или сложене геометрије.
- Спорије стопе производње: Времена циклуса су дужа у поређењу са бризгањем.
- Интензивног рада: Постављање материјала често захтева више ручног рада.
Главне разлике између компресионог и бризганог ливења:
- Компресијско ливење се обично користи за веће, једноставније делове попут заптивки. Бризгање је боље за мале, сложене, високо прецизне делове.
- Компресијско ливење има ниже трошкове алата, али спорије време циклуса. Бризгање има брже време циклуса и боље је за висококвалитетне делове, што га чини популарним избором за многе индустрије.
- Бризгање пластике нуди већу димензионалну прецизност и конзистентност.
Укратко, компресијско ливење је одличан избор за једноставније делове са већим панелима, док је бризгање боље за сложеније и детаљније компоненте. Иако су оба процеса корисна и свестрана, разумевање специфичних захтева вашег пројекта ће вам помоћи да изаберете најбољу технику за ваше потребе.
Материјална разматрања
Избор материјала за компресионо ливење
Компресијско калуповање користи термореактивну конструкцију материјали, који нуде одличну чврстоћу, димензионалну стабилност и отпорност на високе температуре. Неки од уобичајено коришћених материјала за компресијско ливење укључују:
- Маса за расуто калуповање (BMC): Мешавина полиестерске смоле, стаклених влакана и минералних пунила која пружа механичку чврстоћу и димензионалну стабилност. Уобичајено се користи за аутомобилску, електричну и потрошачку индустрију.
- Маса за обликовање лимова (SMC): Слично BMC-у, SMC се састоји од термореактивне смоле комбиноване са стакленим влакнима. SMC има већи однос чврстоће и тежине и погодан је за веће компоненте, као што су делови каросерије аутомобила и ваздухопловне компоненте.
- Диалил фталат (DAP): Термореактивна пластика која нуди одлична својства електричне изолације, DAP се често користи у електричним компонентама и расклопним постројењима.
- Феноли и винил естри: Ови материјали се могу похвалити јаком отпорношћу на хемикалије и топлоту. Феноли се често користе за електричне компоненте, док винил естри проналазе свој пут у примене отпорне на корозију.
Употреба материјала у бризгању
С друге стране, бризгање пластике се често користи термопластични материјали који се могу растопити и поново користити. Следе неки популарни термопластични материјали који се користе у бризгању:
- Полиетилен (ПЕ): Вишенаменска пластика која се користи у широком спектру примена као што су амбалажа, играчке и роба широке потрошње. Може се наћи у различитим облицима, укључујући полиетилен високе густине (HDPE) и полиетилен ниске густине (LDPE).
- Полипропилен (ПП): Познат по својој хемијској отпорности, чврстоћи на ударце и издржљивости, ПП се користи у аутомобилским деловима, паковању хране и медицинским уређајима.
- Поливинил һлорид (ПВЦ): ПВЦ, који се често користи за цеви и фитинге, нуди одличну отпорност на хемикалије и временске услове.
- полистирен (ПС): Од једнократних предмета за храну до кућних апарата, ПС је често коришћени материјал због своје ниске цене и лакоће обраде.
- Најлон: Одликује се чврстоћом и отпорношћу на топлоту, па се најлон користи у применама као што су аутомобилски делови, текстил и електричне компоненте.
Машина за калуповање
Машине за пресовање
Главне компоненте машине за компресијско ливење укључују:
- Калуп – Обично је направљен од челика, алуминијума или епоксидне смоле. Састоји се од две половине које садрже шупљину калупа.
- Грејне плоче – Загрејте калуп да бисте отопили пластичну смолу. Често се греју уљем или електрично.
- Хидраулични цилиндар – Примењује висок притисак да би затворио калуп и компресовао материјал.
- Систем за избацивање – клинови, чауре, скидачи који помажу у уклањању обликованог дела.
Сировина почиње у облику гранула, претходно се загрева и ставља у шупљину калупа. Плоче се затварају и примењује се притисак, присиљавајући сирови пластични материјал да поприми облик калупа. Након хлађења и стврдњавања, калуп се отвара и део се избацује.
Машине за бризгање
Главне компоненте машине за бризгање пластике укључују:
- Бункер – Држи пластичне пелете или грануле пре обликовања
- Бурад – Садржи клипни вијак који се окреће да би отопио материјал
- Вијак – Ротира и меша топљену пластику, а затим је убризгава у калуп
- Јединица за стезање – Отвара и затвара половине калупа
- Грејачи – Тракасти грејачи окружују цев како би растопили пластику
- Хидраулични системи – Примена притиска за убризгавање и стезање
- Систем за избацивање – Иглице, чауре и скидачи помажу у уклањању дела
Грануле се убацују у цев из левка. Док се шраф окреће, трење и топлота топе материјал. Шраф затим убризгава растопљену пластику под високим притиском у шупљину калупа. Материјал се хлади и стврдњава у коначни облик дела пре него што се избаци.
Убризгавање наспрам компресије: Процес обликовања детаљно
Процес компресионог обликовања
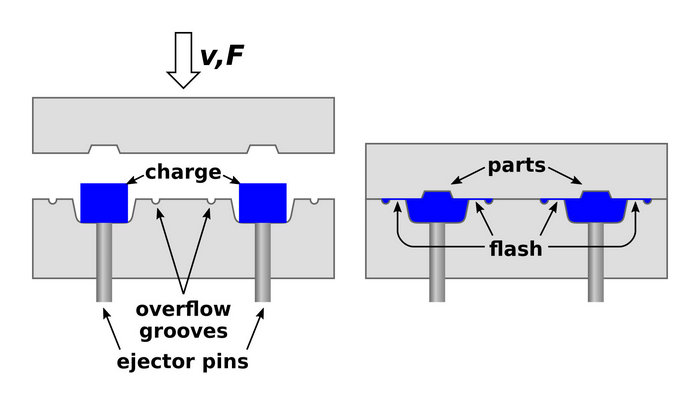
У компресијско обликовање У том процесу, сировина, обично претходно загрејана гума или термореактивна пластика, ставља се директно у шупљину калупа. Ова шупљина је обликована као жељени финални производ и претходно је загрејана, што помаже протоку материјала и очвршћавању. Калуп се затим затвара и примењује се притисак, осигуравајући да материјал потпуно испуни шупљину калупа.
Процес бризгања
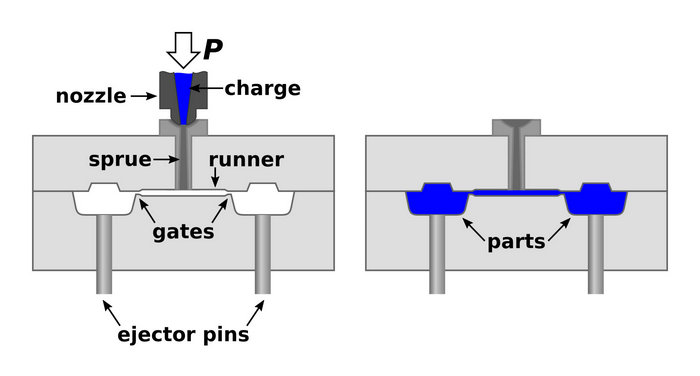
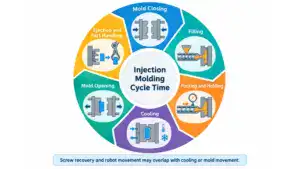
Бризгање, с друге стране, је мало сложеније. Прво, потребно је да убаците сировину, обично у облику пластичних пелета, у левак. Материјал ће затим бити потиснут кроз пуж који загрева и топи пластику, претварајући је у течно стање.
Затим се течна пластика убризгава у загрејану шупљину калупа под високим притиском, потпуно је испуњавајући. Материјал се хлади и стврдњава унутар калупа, попримајући жељени облик. На крају, калуп се отвара и готов производ се избацује.
Овај процес је идеалан за производњу великих количина, с обзиром на његов потенцијал за производњу веома детаљних и сложених делова. Бризгање такође може постићи брже производне стопе у поређењу са компресијским ливењем.
Укратко, ево кратког поређења ова два процеса:
| Компресијско обликовање | Бризгање | |
| Пласман сировина | Ручно, у загрејаној шупљини калупа | Преко левка и завртња, у загрејану шупљину калупа |
| Притисак | Примењује се када је калуп затворен | Висок притисак током ињекције |
| Топлота | Претходно загрејана шупљина калупа и материјал | Вијак загрева материјал; загрејана шупљина калупа |
| Сложеност детаља | Погодно за једноставније дизајне | Способан за израду сложених детаља и сложених геометријских облика |
| Обим производње | Средњег обима | Велики обим |
| Интензитет рада | Више ручног рада за постављање материјала | Мање радно интензивно, јер се материјал доводи кроз левак и завртањ |
Трошкови алата и производње
Када разматрате компресионо ливење и бризгање за ваш пројекат, неопходно је разумети разлике у трошковима алата и производње. Следеће информације ће вам помоћи да боље разумете ове процесе са становишта трошкова.
Трошкови алата
Компресијско ливење: Трошкови алата за компресијско ливење су генерално нижи него за бризгање. Калупи се лакше одржавају и имају дужи век трајања. Због тога је компресијско ливење одржива опција за исплатив производни процес, посебно за мање производне серије и једноставније дизајне делова.
Бризгање: Трошкови алата за бризгање могу бити већи због сложености калупа, који често захтевају више делова и система за хлађење. Међутим, на дужи рок, почетна инвестиција у квалитетан алат за бризгање може се исплатити, посебно ако планирате велике производне серије или су вам потребни сложенији делови.
Производни процес и трошкови
Компресијско ливење: У процесу компресијског ливења, претходно загрејани материјали се стављају у шупљину калупа, која се затим затвара и подвргава топлоти и притиску. Због своје радно интензивне природе, ова метода може довести до виших трошкова по делу, посебно за мање количине производње.
Бризгање: Процес бризгања подразумева убризгавање растопљеног материјала у шупљину калупа под високим притиском. Овај процес има предност брже производње у поређењу са компресијским ливењем, што може смањити трошкове делова када се ради о великим производним серијама. Аутоматизована природа бризгања такође може довести до боље конзистентности и квалитета готових делова.
Да резимирамо:
| Компресијско обликовање | Бризгање | |
| Трошкови алата | Нижи, лакши за одржавање | Више, сложеније |
| Производња | Радно интензивно, спорије | Аутоматизовано, брже |
| Исплативо | Мање производње | Велики циклуси производње |
| Замршени делови | Није идеално за сложене делове | Погодно за сложене делове |
Примене и фактори погодности
Примене компресионог пресовања укључују аутомобилску, индустријску и потрошачку индустрију. То је популаран избор за производњу заптивки, заптивача и других гумених компоненти.
Бризгање се такође користи за производњу аутомобилских производа. Овим се стварају сложени, високопрецизни делови у индустријама попут медицине.
Ево резимеа:
| Процес обликовања | Користите Случајеви |
| Компресијско обликовање | – Аутомобилска индустрија: Заптивке, заптивке, гумене компоненте – Медицински: Силиконске компоненте због биокомпатибилности – Индустријски: Велики, издржљиви делови за опрему велике тежине |
| Бризгање | – Аутомобилска индустрија: Пластичне компоненте за ентеријер, екстеријер, делове мотора, конекторе – Медицина: Високопрецизни медицински уређаји, потрошни материјал, дијагностичка опрема – Производи широке потрошње: играчке, посуде за храну – велика брзина производње и ефикасност |
Чврстоћа и издржљивост компресионог ливења и бризгања
Приликом упоређивања компресионог ливења и бризгања, важно је узети у обзир чврстоћу и издржљивост произведених делова. Оба процеса могу произвести материјале високе чврстоће, али одређени фактори утичу на укупну чврстоћу.
Ево кратког поређења оба процеса у погледу чврстоће и издржљивости:
| Компресијско обликовање | Бризгање | |
| Избор материјала | Уретан, композити | Пластика, метали |
| Снага и трајност | Густи, јаки делови | Зависан од материјала |
| Сложени облици | Ограничене опције | Већа флексибилност |
Најчешћа питања (FAQ)
Које су кључне разлике између компресионог ливења и бризгања?
Код компресионог ливења, унапред измерена количина материјала се ставља у шупљину калупа, која се затим затвара и компримује под утицајем топлоте и притиска да би се формирао жељени облик. С друге стране, бризгање под притиском подразумева убризгавање загрејаног, течног материјала (обично пластике) у шупљину калупа да би се створиле компоненте и делови. Док је бризгање под притиском генерално аутоматизованије и погодније за сложене делове, компресионо ливење се често користи за једноставније геометрије и може захтевати већу људску интервенцију.
Како се трошкови упоређују између компресионог ливења и ливења под притиском?
Трошкови компресије и бризгања могу да варирају у зависности од специфичних захтева пројекта. Компресија је обично приступачнија за израду једноставних компоненти, посебно када се узму у обзир почетни трошкови алата и опреме. Међутим, већа аутоматизација и ефикасност бризгања могу понудити предности у трошковима у великој производњи или приликом израде сложених компоненти.
Који су материјали погодни за компресијско ливење у односу на бризгање?
Оба процеса могу да обрађују различите материјале, укључујући термопластику, термореактивну пластику и еластомере. Бризгање се претежно користи за термопластику, док се компресијско ливење обично користи за термореактивну пластику и гумене материјале. Важно је одабрати прави процес ливења на основу специфичних својстава материјала и захтева примене.
У којим индустријама се најчешће користе компресионо ливење и бризгање?
Компресија и бризгање се користе у широком спектру индустрија, као што су аутомобилска, ваздухопловна, медицинска, електронска и роба широке потрошње. Бризгање се често бира за производњу сложених делова за електронику и медицинске уређаје. Компресија се обично користи у изради гумених компоненти, као што су заптивке или заптивке, и у производњи великих панела у аутомобилској и ваздухопловној индустрији.
Које су главне предности бризгања у односу на компресионо ливење?
Бризгање нуди неколико предности у односу на компресијско ливење. То укључује већу аутоматизацију, која смањује трошкове рада и потребу за сталним надзором, повећану прецизност и поновљивост у стварању сложених компоненти и брже производне стопе због смањеног времена циклуса. Због тога је бризгање преферирани избор за производњу великих размера и сложене дизајне делова.
Како се време циклуса и брзине производње разликују између компресионог ливења и бризганог ливења?
Бризгање обично има краће време циклуса и веће стопе производње у поређењу са компресионим ливењем. То је зато што је бризгање аутоматизованији процес, што омогућава брже убризгавање материјала, хлађење и очвршћавање. С друге стране, компресионо ливење захтева време да се материјал стави у калуп, компримује, загреје, а затим охлади пре него што се уклони. Сходно томе, спорије време циклуса компресионог ливења може довести до нижих укупних стопа производње за овај процес.