
Возможно, вы не знакомы с HDPE и его применением в литье под давлением. Формованные детали из HDPE широко используют в промышленности, а литьём под давлением можно изготавливать детали самых разных форм и размеров.
В этой подробной статье мы познакомим вас с литьём HDPE под давлением и рассмотрим все основные аспекты, которые необходимо знать.
Сначала мы рассмотрим уникальные свойства HDPE, благодаря которым он подходит для литья под давлением, включая высокую прочность, влагостойкость и термические характеристики. Затем обсудим сам процесс литья под давлением, в том числе его ключевые этапы: плавление, впрыск и охлаждение HDPE.
Что такое HDPE?
Полиэтилен высокой плотности (HDPE) или полиэтилен высокой плотности (PEHD) является широко используемым термопластическим полимером, который известен своей высокой прочностью на растяжение и высокой химической стойкостью.
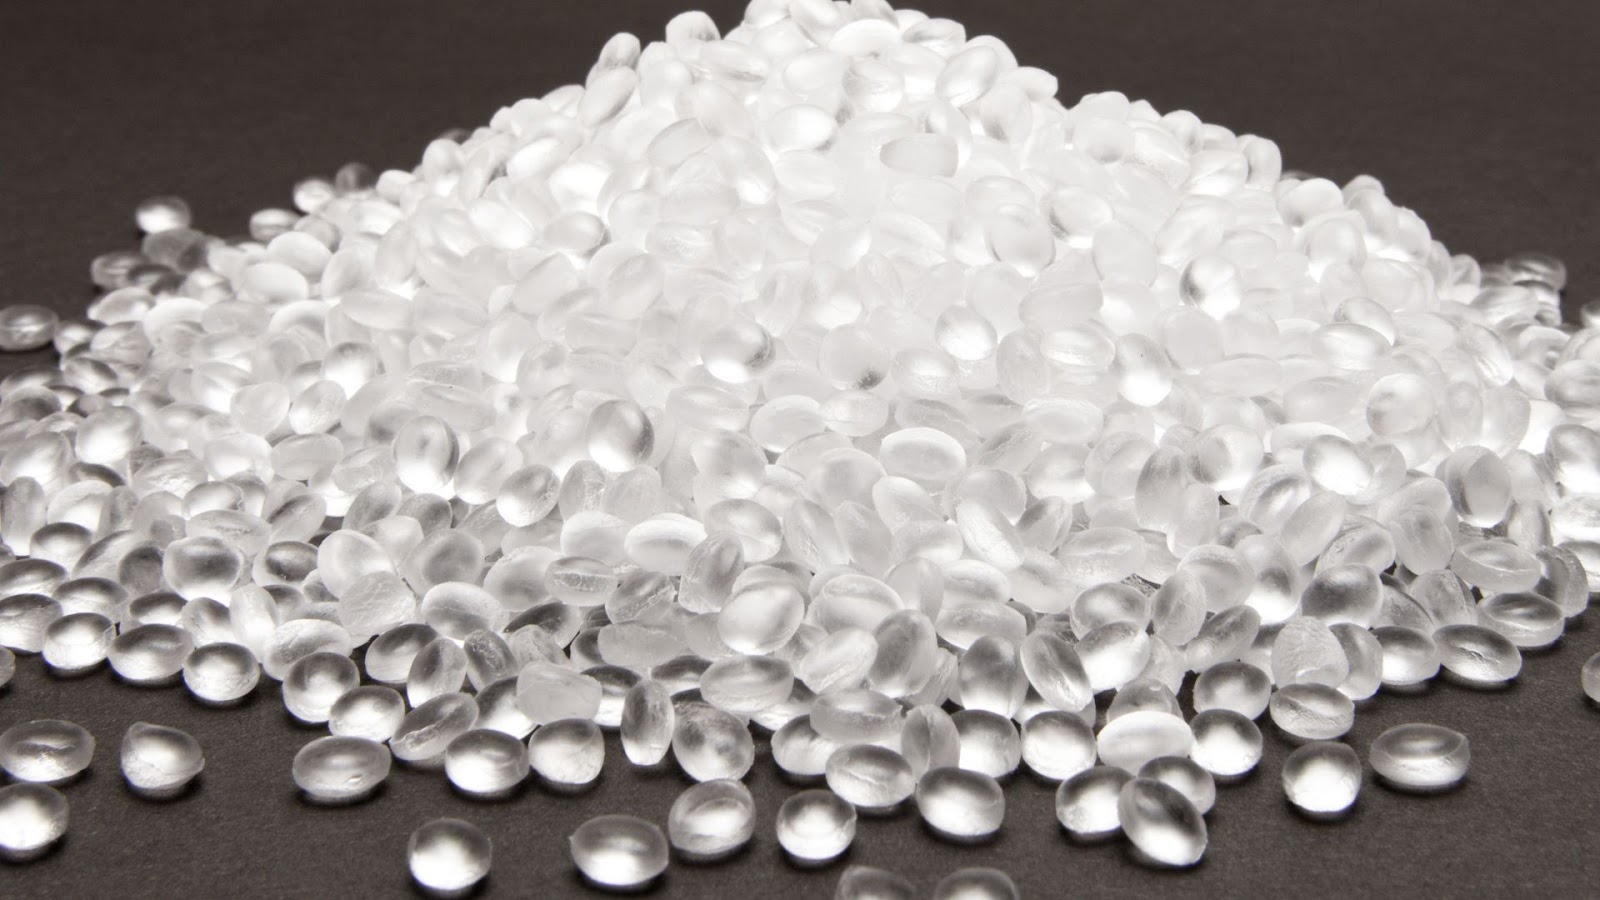
Как правило, в форме гранул для инжекторных целей, HDPE предлагает широкий круг свойств, которые делают его пригодным для продуктов, начиная от общих потребительских товаров и кончая системами промышленных трубопроводов.
Одно из ключевых преимуществ полиэтилена высокой плотности — долговечность и прочность. Благодаря высокой ударостойкости и стойкости к растрескиванию от напряжения изделия из HDPE выдерживают большие нагрузки и высокие напряжения. Поэтому этот материал идеально подходит для химических контейнеров, трубопроводных систем и пластиковой древесины, где необходимы прочность и химическая стойкость.
Почему HDPE выбирают в качестве материала для литья под давлением
Преимущества впрыскивания HDPE:
- Эффективность с точки зрения затрат: ПБДВ является относительно недорогой товарной смолой по сравнению с другими пластмассами, что делает его экономичным выбором для получения большого объема впрыскивания.
- Высокое соотношение прочности и плотности: ВДФВ имеет отличное соотношение прочности и плотности, обеспечивая хорошие механические свойства при легком весе, что делает его пригодным для применения, требующих жесткости и долговечности.
- Химическая стойкость: ПВБДВ обеспечивает хорошую устойчивость к воздействию многих химических веществ, включая кислоты, спирты, основания и эфиры, что делает его подходящим для продуктов, подверженных воздействию жестких химических веществ.
- Стойкость к влаге: ПВБДВ обладает отличной влагостойкостью, что делает его идеальным для продуктов, подвергающихся воздействию воды или влажности.
- Вещество: HDPE можно легко окрасить, раскрасить, распечатать или гравировать лазером, что позволяет использовать широкий диапазон вариантов адаптации для удовлетворения конкретных требований в отношении конструкции.
- Рециркулируемость: ПБДВ является рециркулируемым материалом, который может помочь изготовителям достичь целей устойчивости и уменьшить воздействие на окружающую среду.
Однако у HDPE есть и недостатки, например ограниченная термостойкость и горючесть. Если вы решаете, подходит ли HDPE в качестве материала для литья под давлением, важно оценить конкретные требования к изделию и свойства HDPE.
Процесс литья пластика HDPE под давлением
Процесс литья HDPE под давлением включает несколько ключевых этапов.
Сначала гранулы смолы HDPE подаются в цилиндр машины для литья под давлением, где нагреваются и расплавляются до состояния, пригодного для формования. Затем расплавленный HDPE под высоким давлением впрыскивается в полость пресс-формы, зажатую машиной.
Заполняя пресс-форму, горячий пластик подвергается высоким сдвиговым усилиям, которые помогают смешать и гомогенизировать материал.
После заполнения пресс-формы HDPE охлаждается и затвердевает, принимая форму ее полости. Для предотвращения коробления, деформации и растрескивания детали крайне важно тщательно контролировать скорость охлаждения.
После достаточного охлаждения пресс-форма открывается, и затвердевшая деталь выталкивается. Затем форма снова закрывается, и начинается изготовление следующей детали.
Что важно знать о процессе литья HDPE под давлением
В процессе инжекции HDPE необходимо учитывать и контролировать ряд важных факторов для обеспечения высокого качества деталей.
Температура расплава, давление и скорость впрыска, температура пресс-формы и время охлаждения — ключевые параметры процесса, влияющие на свойства готовой детали. Важна и конструкция пресс-формы, включая толщину стенок, систему литников и каналы охлаждения.
По сравнению с другими пластмассами ПБДВ имеет относительно высокий коэффициент тепловой экспансии, что может привести к сокращению и возникновению проблем, связанных с деформацией, если они не будут надлежащим образом учтены.
- Температуру плавления: рекомендуемая температура плавления для HDPE, как правило, составляет 400-535°F (200-280°C). Для высококалорийного молекулярного веса предлагается несколько более узкий диапазон 392-482°F (200-250°C), с тем чтобы свести к минимуму разложение
- Давление впрыска: для HDPE оно обычно составляет от 10,000-15,000 psi (70-105 MPa). Требуемое давление зависит от геометрии детали, толщины стенок и длины пути течения. Для тонкостенных деталей может понадобиться давление до 26,000 psi (180 MPa).
- Скорость впрыска: для HDPE обычно рекомендуется высокая скорость, особенно при изготовлении тонкостенных деталей. Это позволяет полностью заполнить пресс-форму до того, как расплав охладится и застынет.
- Температура пресс-формы: для HDPE она составляет 50-95°F (10-35°C) для деталей с толщиной стенок более 0.24 in (6 mm) и может достигать 175°F (80°C) для более тонких деталей с толщиной менее 0.24 in (6 mm). Более высокая температура формы обеспечивает более глянцевую поверхность, но увеличивает время охлаждения. Температура пресс-формы должна быть равномерной, чтобы уменьшить разницу в усадке при охлаждении и коробление.
- Время охлаждения: при литье HDPE под давлением охлаждение занимает наибольшую часть цикла — часто 80-85% общего времени. Обычно охлаждение длится от 10 секунд для деталей толщиной 0.08 in (2 mm) до более чем 30 секунд для деталей толщиной 0.16 in (4 mm). Преждевременное извлечение может вызвать коробление и деформацию.
- Коэффициент теплового расширения: по сравнению с другими пластиками у HDPE относительно высокий коэффициент линейного теплового расширения (CLTE), обычно около 6-8 x 10^-5 in/in/°F (10-14 x 10^-5 cm/cm/°C). Это означает, что усадка деталей HDPE в пресс-форме высока и обычно составляет 1.5-4% в зависимости от марки и условий обработки.
Применение продуктов HDPE
- Упаковка и контейнеры
- Контейнеры с продуктами питания и напитками, такие, как молочные кувшины, бутылки из шампуня и вкладыши из коробок для хлопьев
- Химические контейнеры для чистящих средств, моющих средств и промышленных химических веществ
- Косметическая и личная упаковка, такая, как мытье лица, лосьон и бутылки с лекарствами
- Системы трубопроводов и трубопроводов
- Вода и газопроводы для бытового, коммерческого и промышленного использования
- Применение подземных и надземных трубопроводов
- Замена бетонных и стальных труб в различных отраслях
- Строительство и инфраструктура
- Трубопроводы для водопровода, канализации и водопровода
- Пластиковые пиломатериалы в качестве заменителя традиционной древесины на палубах и тротуарах
- Сельское хозяйство
- Ирригационные трубы, трубы и системы капельного орошения
- Системы опрыскивания пестицидов
- Парниковые крышки, тоннели и мятные фильмы
- Медицинское обслуживание и медицинское обслуживание
- Медицинские изделия, такие, как пятна, средства индивидуальной защиты и упаковочные пленки
- Пищевые напитки и пищевые продукты могут находиться в безопасности при непосредственном контакте с продуктами питания
- Потребительские товары и продукция домохозяйств
- Игрушки, утварь, ведра и кухонное оборудование
- Грузовые контейнеры, ящики со льдом и домашняя посуда
- Промышленное применение
- Аппаратура обработки и компоненты оборудования
- Коррозионностойкие вкладыши цистерн и контейнеров
- Гибкие трубопроводы HDPE для перевозки навозной жижи, стоков и химических веществ в различных отраслях
- Прикладные программы для морских и внешних перевозок
- Элементы лодки, бильярдное оборудование и морская палуба
- УФ-устойчивая наружная мебель и оборудование игровых площадок
- Электроника и электроника
- Изоляция проволоки и кабелей с использованием полиэтилена с поперечной связью или сополимеров ПЭ
Подводя итог, можно сказать, что уникальные свойства HDPE делают его универсальным материалом для широкого спектра задач — от повседневных потребительских товаров до специализированного промышленного применения. Прочность, химическая стойкость и устойчивость к влаге, а также экономичность и возможность вторичной переработки сделали HDPE популярным во многих отраслях.
Часто задаваемые вопросы
Какие литьевые машины для HDPE рекомендуются малому бизнесу?
Малым предприятиям рекомендуется использовать настольные или компактные литьевые машины, обеспечивающие точное управление температурой и давлением. Выбирайте оборудование надежных производителей, предлагающих решения для мелкосерийного выпуска и послепродажную поддержку.
Какова разница между HDPE и LDPE?
В то время как HDPE и LDPE являются типами полиэтилена с аналогичными свойствами, HDPE имеют более линейную структуру, более высокую плотность, большую прочность и жесткость, а также более высокую теплостойкость и химическую стойкость. LDPE, с другой стороны, является более гибким, транспарентным и имеет более низкую температуру плавления, что делает его пригодным для применения, требующего этих свойств.
Какие методы формования, помимо литья под давлением, обычно применяют для производства изделий из HDPE?
В зависимости от типа производимого продукта широко используются также формация вздутия, вращение, компримация и экструзия.







