
Компрессионное формование — производственный процесс, который часто используют для изготовления изделий из пластика или композиционных материалов. Сырье, обычно в виде гранул или порошка, помещают в предварительно нагретую полость пресс-формы. После загрузки материала пресс-форму с большим усилием закрывают и сжимают материал, пока он не примет форму полости. Этот процесс позволяет крупносерийно и недорого производить сложные детали, изготовление которых другими способами было бы затруднительным или дорогим.
На протяжении десятилетий во многих отраслях для создания всего, от игрушек и пластиковых бутылок до электрических компонентов, многие до сих пор не знакомы с особенностями его работы и его преимуществами. Это руководство призвано служить дружеским введением в процесс компрессионной формации и исследовать основные преимущества, которые он предлагает изготовителям. Мы рассмотрим основные шаги, начиная от нагрева и загрузки сырья и заканчивая охлаждением и выбросом готовой части. Мы также обсудим, как компрессионная формация обеспечивает жесткие допуски, сложные геометрии и гладкие поверхностные концы — все это на высоких скоростях. К концу, вы будете лучше понимать этот важный производственный метод.
Понимание компрессии
История сдавливания
С начала 1900-х годов компрессионное формование остается надежным методом изготовления различных изделий из термореактивных и термопластичных материалов, эластомеров и натурального каучука. Благодаря простоте и эффективности этот процесс применяется во многих отраслях. Его история восходит к производству бакелита — одного из первых пластиков.
Компрессионное формование и литьё под давлением: сравнение
При сравнении компрессионного формования с литьём под давлением заметны несколько ключевых различий. Ниже приведён краткий обзор обоих процессов, который поможет понять их особенности:
- Компрессионное плавание:
- Процесс: невулканизированную резину или размягченный пластик помещают в открытую нагретую полость пресс-формы. Затем пресс-форму закрывают и под давлением равномерно распределяют материал, придавая ему требуемую форму.
- Эффективность с точки зрения затрат: формация компрессии зачастую является более эффективной с точки зрения затрат для производства крупных, простых каучуковых деталей, как правило, по более низкой стоимости в расчете на часть, чем впрыск.
- Качество поверхности: Главным преимуществом компримирования является его гибкость в производстве различных продуктов с высокой точностью и качеством, что позволяет обеспечить высокое качество поверхности и точность измерений, что делает его особенно пригодным для создания высокообъемных, жаростойких компонентов.
- Впрыск:
- Процесс: расплавленный пластик или резину впрыскивают в полость пресс-формы под высоким давлением. Полость заполняется, и материал принимает нужную форму.
- Экономическая эффективность: хотя первоначальные затраты на запуск литья под давлением могут быть выше, чем при компрессионном формовании, этот процесс позволяет быстро производить большие объёмы сложных деталей.
- Качество поверхностей: Формирование впрыска также дает хорошее качество поверхности и точность по размеру, но, как правило, оно может справляться с более сложными конструкциями и более жесткими допусками, чем формация сжатия.
Ниже в таблице кратко представлены различия между компрессионным формованием и литьём под давлением:
| Компрессионное формование | Литьё под давлением | |
| Процесс | Нагретая полость пресс-формы | Полость пресс-формы под высоким давлением |
| Эффективность с точки зрения затрат | Более эффективное с точки зрения затрат использование крупных, простых частей | Экономические показатели для крупных, сложных частей |
| Качество поверхности | Хорошо | Хорошо |
| Сложность | Пригоден для простых частей | Пригоден для сложных частей |
Процесс компрессии
В этом разделе мы рассмотрим процесс компрессионного формования, который включает три основных этапа: предварительный нагрев, формование и охлаждение. Этот процесс часто используют для производства различных пластиковых изделий и композитных деталей под воздействием давления и тепла.
Фаза предварительного прогрева
На этапе предварительного нагрева подготовьте заранее отмеренный и нагретый материал, например термореактивный полимер или термопластичный компаунд. Заготовку нагревают до нужной температуры, пока ее состояние не станет однородным и пригодным для формования. Правильный предварительный нагрев крайне важен: он сокращает длительность цикла и обеспечивает равномерное распределение материала в пресс-форме во время формования.
- Давление: Как правило, на этой фазе применяется низко- и умеренное давление.
- Тепло: Зарядка нагревается до требуемой температуры
- Температура: следует тщательно контролировать температуру заряда.
Фаза заморозки
Когда заготовка полностью нагрета, поместите ее в полость пресс-формы. Форма состоит из верхней и нижней половин и обычно имеет геометрию, соответствующую требуемому готовому изделию. На этапе формования необходимо выполнить следующие действия:
- Поместите предварительно нагретую заготовку в открытую полость пресс-формы.
- Закройте пресс-форму верхней прижимной частью или плунжером.
- Создайте достаточное давление, чтобы прижать материал ко всем частям пресс-формы.
- Поддерживать тепло и давление до тех пор, пока материал не вылечится
Так же, как и при предварительном нагреве, важно контролировать и контролировать температуру, давление и время выдерживания на протяжении всей фазы формации. Это обеспечивает, чтобы ваш конечный продукт имел желаемые свойства и размеры.
Фаза охлаждения
Наконец, после формования и отверждения заготовки начинается этап охлаждения. Температуру пресс-формы необходимо постепенно снижать, поддерживая надлежащий уровень давления. Этот этап важен по нескольким причинам:
- Она предотвращает деформацию или извилистость части, когда она охлаждается.
- Она помогает достичь желаемой стабильности и силы измерения
- Он облегчает отделение и извлечение детали из пресс-формы.
Когда деталь достаточно остыла и приобрела окончательную форму, ее можно аккуратно извлечь из пресс-формы. У новой детали должна быть качественная поверхность, а ее размеры должны соответствовать полости пресс-формы.
Помните, что каждый этап компрессионного формования — предварительный нагрев, формование и охлаждение — играет важную роль в производстве качественной детали. Тщательно контролируя температуру, давление, время отверждения и другие факторы, вы сможете добиться отличных результатов.
Площадь и оборудование
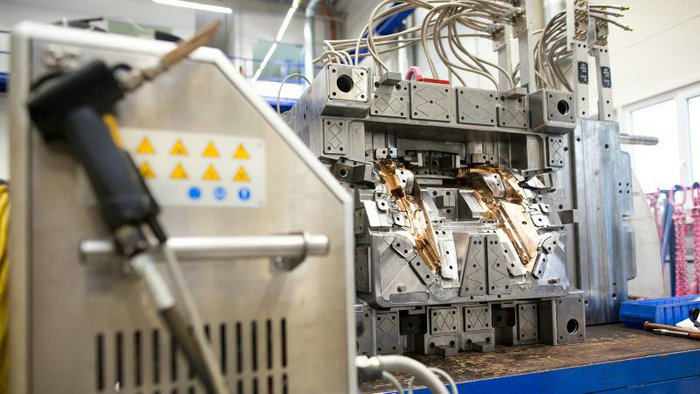
При компрессионном формовании пресс-форма играет важную роль в придании деталям нужной формы. Обычно ее изготавливают из металла, например стали; она включает полость пресс-формы , геометрия которой соответствует готовому изделию.
Оснастка — важнейшая часть этого процесса, поскольку от нее зависят качество и точность формованных деталей. Высококачественная оснастка обеспечивает долгий срок службы пресс-формы и стабильные результаты. Некоторые производители, например Tooling Tech Group, специализируются на пресс-формах для отдельных задач, таких как производство кузовных панелей Chevrolet Corvette.
Большинство пресс-форм для компрессионного формования нагреваются , чтобы улучшить течение материала и оптимизировать отверждение, особенно при использовании термореактивных материалов. Тепло размягчает пластик, благодаря чему он легче заполняет полость и сокращается время производства.
Для формования деталей потребуется подходящее оборудование, например гидравлический пресс. Такие прессы создают значительное давление на нагретых плитах, равномерно передающих усилие пресс-форме и формовочному материалу. Требуемое давление, или усилие смыкания, зависит от таких факторов, как тип материала и размер детали.
Вот список основных формирующих устройств для сжатия и компонентов оборудования, обычно используемых для компримирования:
- Нагреваемые плиты: равномерно передают тепло пресс-форме, улучшая течение материала.
- Гидравлический пресс: создает давление на пресс-форму, обеспечивая правильное распределение материала и качество детали.
- Обычная полость, соответствующая форме конечного продукта.
- Оснастка: высокоточные компоненты, например выталкивающие штифты, упрощающие использование и обслуживание пресс-формы.
Материалы, используемые при склеивании
При компримировании для создания высококачественных продуктов используется широкий спектр материалов. Знание имеющихся вариантов поможет выбрать наиболее подходящий материал для проекта. Давайте посмотрим на некоторые материалы, обычно используемые для компримирования:
Термопласты и уретановые смолы являются двумя первичными видами материалов, используемых для формирования сжатия. Термосеты включают эпоксиды, фенолы, меламины, мочевины и уретаны, в то время как термопластики охватывают HDPE, PEEK и полифениленсульфид (PPS).
Для компрессионного формования также подходят эластомеры, например натуральный каучук: они обеспечивают гибкость и упругость готовых изделий. Эти материалы применяются во многих отраслях и для самых разных задач.
Некоторые популярные композитные материалы используются при компримировании:
- Смесь смол, пигментов и наполнителей, которая обеспечивает прекрасную электрическую и теплоизоляцию.
- Площадь смолы, волокна и наполнители: СМС обладает высокой прочностью и легковесными свойствами.
- Полиэфир: Этот материал обладает хорошими механическими свойствами и химическим сопротивлением и имеется в различных формах, включая ненасыщенную полиэфирную смолу (УПО) и винилэфирную смолу (VER).
Помимо этих вариантов, вы также можете использовать такие материалы, как алюминий, для создания ламинатных конструкций, которые сочетают преимущества металлических и композитных материалов.
Продукты компрессии
Компрессионное образование — это разнородный производственный процесс, который создает широкий спектр продуктов — от крупных автомобильных компонентов до небольших, сложных частей для различных отраслей. Давайте погрузимся в некоторые из наиболее распространенных видов применения и различных типов частей, которые вы можете создать с помощью этого метода.
В автомобильной промышленности для изготовления различных составных частей и пластиковых компонентов часто используется компрессионная формация, которая может включать бамперы, крышки двигателя и даже структурные компоненты, что дает такие преимущества, как снижение веса, рентабельность и гибкость конструкции.
Авиационная индустрия аналогичным образом использует этот процесс для создания составных частей для самолетов. Многие из этих частей требуют высокой прочности, температурного сопротивления и точности измерений – качества, которые могут эффективно достигаться сдавливанием.
Что касается кухонной посуды, то компримирование хорошо работает при производстве таких необходимых предметов, как чаши, пластины и утварь. Эти продукты должны быть устойчивыми к воздействию температуры и прочными, качествами, которые можно легко достичь с помощью этого метода.
- Автотранспортные части: бамперы, крышки двигателя, конструкционные элементы
- Запасные части для воздушного транспорта: внутренние компоненты воздушных судов, конструктивные элементы
- Кухонное обеспечение: чаши, тарелки, утварь
Компрессионное формование применяют и для выпуска потребительских товаров — от игрушек и бутылок до предметов домашнего обихода. Процесс подходит как для крупносерийного, так и для мелкосерийного производства, поэтому его могут использовать предприятия разных размеров.
Преимущества и недостатки, связанные с подавлением
При рассмотрении формирования сжатия для удовлетворения производственных потребностей важно взвесить преимущества и недостатки процесса.
На преимуществах в то же время компрессионная формация предлагает:
- Незначительные материальные отходы: Поскольку в ходе этого процесса используются предварительно измеримые сборы за материалы, объем отходов, образующихся в ходе производства, является минимальным.
- Низкая послепроцессорная обработка: Части, созданные в результате компримирования, часто требуют незначительного или нулевого завершения, что экономит время и усилия.
- Производство с высоким объемом производства: компримирование является подходящим методом для производства с большим объемом, поскольку в нем используются формы, способные выдерживать несколько циклов.
- Качество и прочность: Как правило, этот процесс приводит к тому, что из-за контролируемого давления на форму образуются элементы с хорошей прочностью и стабильностью по размеру.
Однако формация сжатия имеет свою долю недостатков:
- Более высокие затраты на рабочую силу: по сравнению с полуавтоматическими процессами, такими как литьё под давлением, этот метод требует больше работников, что может увеличить расходы на персонал.
- Ограниченные варианты материалов: с помощью этого процесса могут использоваться только некоторые термоотводящие пластмассы, что может ограничивать выбор материалов.
- Затраты после переработки: существует возможность возникновения дополнительных расходов после процесса формации в связи с требованиями в отношении завершения или отделки продукции.
- Сложные ограничения: компримирование не подходит для производства деталей, имеющих сложный или сложный дизайн, и может привести к возникновению таких проблем, как вспышка.
Дальнейший анализ
Когда вы работаете с компрессионной формацией, есть несколько факторов, которые необходимо учитывать для оптимального производства. Один из важнейших аспектов — это выбор правильного формирующего материала; популярный выбор включает в себя соединение формования листа (SMC) и крупногабаритное соединение формования (BMC). Эти материалы обычно состоят из стекловолокна, термоотводящих смол и различных добавок.
Сырье, часто в виде листов, гранул или предварительно сформованных заготовок, помещают в металлическую пресс-форму. Затем форму нагревают, а пресс с заданным усилием прикладывает точное давление, расплавляя материал и заполняя полость. Для получения требуемых размеров и особенностей детали, таких как ребра и поднутрения, важно точно спроектировать пресс-форму.
Вот некоторые факторы, которые следует учитывать в процессе сжатия:
- Конструкция пресс-формы: правильное проектирование критически важно для крупносерийного производства. Пресс-форма должна поддерживать автоматизированные операции и сложную геометрию, например формование с закладными элементами и трансферное формование.
- Обработка материала: Правильный метод обращения с формирующим материалом может оказать значительное влияние на процесс. Обычно простыни с матрицей SMC легче обрабатывать и автоматизировать по сравнению с BMC.
- Контроль облоя: облой — это излишек материала, который может образоваться во время формования. Правильная конструкция пресс-формы и подбор усилия помогают уменьшить облой и сократить необходимость механической обработки после формования.
- Система выталкивания: эффективно спроектированная система обеспечивает плавное извлечение готового изделия из пресс-формы.
Часто задаваемые вопросы
Какие материалы обычно используются для формации сжатия?
При компрессионном формовании преимущественно используют термореактивные смолы. К распространенным термореактивным материалам относятся фенольные смолы, эпоксидные смолы, меламин, карбамидоформальдегидные смолы и силикон. Однако этим методом также можно формовать некоторые термопласты, например полиэтилен и полипропилен.
Как с термопластикой работает компримация?
При компрессионном формовании термопластов предварительно нагретый материал помещают в нагретую полость пресс-формы. Форму закрывают и прикладывают давление, придавая материалу требуемую форму. При поддержании тепла и давления термопласт размягчается и принимает форму полости. После охлаждения он затвердевает, сохраняя заданную форму.
Каковы основные виды применения формовки сжатия?
Компрессионное измельчение служит различным отраслям и видам применения, обычно используется для производства крупных, толстых или сложных частей, таких, как тюлени, прокладки, автозапчасти, электронику и кухонную утварь. Этот процесс также подходит для небольших частей и может использоваться для производства электрических и аэрокосмических компонентов.
Каким образом композитное излучение применяется к композитным материалам?
Для композитных материалов используют сочетание волокон, например углеродных или стеклянных, и термореактивных смол. Предварительно нагретый композитный материал, часто в виде листа или препрега, помещают в полость пресс-формы. Под высоким давлением и при высокой температуре материал принимает форму пресс-формы, а смола отверждается. В результате получается прочная и легкая деталь требуемой формы.
Чем компрессионное формование отличается от литья под давлением?
Компрессионное формование и литье под давлением — два разных процесса со своими преимуществами и недостатками. При литье под давлением расплавленный материал впрыскивается в пресс-форму под высоким давлением. Обычно этот процесс быстрее и точнее компрессионного формования, поэтому хорошо подходит для крупносерийного производства. Однако затраты на оснастку часто выше.
Компрессионное формование, напротив, использует предварительно нагретый материал, который сжимают в нагретой полости пресс-формы. Как правило, этот метод экономичнее, особенно для крупных, толстых или сложных деталей. Однако по сравнению с литьем под давлением цикл может быть дольше, а отходов материала — больше.
Какие проблемы могут возникнуть в процессе создания системы сжатия?
При компрессионном формовании могут возникнуть различные сложности, например неравномерное распределение материала, образование пустот и недостаточное отверждение. Для их решения важно оптимизировать параметры процесса, такие как конструкция пресс-формы, температура, давление и длительность цикла. Кроме того, правильный выбор материалов и надлежащий предварительный нагрев помогают сократить проблемы и повысить общее качество формованных деталей.







