
射出成形金型の冷却システム設計
射出成形金型の設計では、冷却システムによって均一な冷却と効率的な温度制御を実現します。これは成形品の品質に影響するだけでなく、サイクル時間や冷却効率にも大きく関わります。バッフル、バブラー、サーマルピンは、通常のドリル加工による冷却流路では十分に冷却できない難しい箇所で、温度分布を最適化するための特殊な冷却方法です。冷却液が接する表面積を増やしたり、相変化による熱伝達を利用したりすることで、熱の除去を促進します。これらの機構を適切に設計することは、製品を均一に冷却し、サイクル時間を短縮するうえで重要です。それぞれの特徴を見ていきましょう。
バッフル
- バッフルとは、主冷却流路に対して垂直に穴を開けた冷却流路で、ブレードによって流路を半円形の2つの通路に分けたものです。
- 冷却液は主流路からブレードの片側に流れ込み、先端を回り込んで反対側へ移動し、その後、主流路へ戻ります。
- バッフルは、通常なら冷却が行き届かない部分で、冷却液が接する表面積を増やします。
- バッフルを構成する金属板は、より均一な温度分布を得るため、直径12~50 mmの場合、らせん状にねじることができます。
- 単条または複条のスパイラルコアも、バッフルを発展させたものです。
バブラー
- バブラーはバッフルに似ていますが、ブレードの代わりに細いチューブを使用します。
- 冷却液はチューブの底部から流入して上部から「泡」のように出た後、チューブの外側を下り、主流路へ戻ります。
- バブラーは、細長いコアを冷却するのに最も効果的です。
- 流動抵抗を等しくするには、バブラーの内径と外径の比を0.707にします。
- バブラーは、ドリル加工による流路を設けられない平坦な金型部分の冷却にも使用できます。
サーマルピン
- サーマルピンはバッフルやバブラーに代わるもので、流体を封入した密閉円筒で構成されます。
- 流体は金型から熱を受け取ると蒸発し、冷却液に熱を放出すると凝縮する工程を繰り返します。
- サーマルピンの熱伝達効率は、銅または銅合金のインサートの約10倍です。
- 最適な熱伝導を得るには、サーマルピンと金型の間に隙間を設けないようにし、隙間がある場合は熱伝導率の高いシーラントで埋めてください。
射出成形金型の冷却システムの種類
適切な冷却システムは、温度を均一に分布させ、反りや収縮を抑え、エネルギー効率と冷却効果を高めます。
水冷システム
水冷システムは、熱を効率よく除去できるため、射出成形で最も一般的に使用される冷却方法です。金型内の流路に冷水を循環させ、金型と溶融プラスチックから熱を吸収します。温度制御と熱吸収に優れているため、複雑な金型や温度に敏感な材料に特に効果的です。
空冷システム
空冷システムは、ファンやブロワーを使い、対流によって金型表面の熱を放散します。水冷システムよりも構造が簡単で、導入コストも低く抑えられます。複雑さの少ない金型設計や、温度変化の影響を受けにくい材料に適しています。ただし、熱吸収や温度制御の効率は水冷システムに劣ります。
油冷システム
油冷システムは、非常に速い冷却が必要な場合に使用されます。空気よりも効率よく熱を除去できる油を循環させます。一般に水冷や空冷よりコストが高くなりますが、大規模な射出成形の現場や、高温から低温へ急速に移行させる必要がある材料で選ばれます。
極低温冷却システム
極低温冷却システムでは、液体窒素などの極低温物質を使って金型を急速に冷却します。この高度な方法は冷却時間とエネルギー消費を大幅に削減できますが、導入の複雑さやコストから、通常は特殊な用途に限られます。
混合媒体冷却システム
熱管理のニーズに合わせて、空気と水など、異なる冷却媒体を組み合わせた混合媒体冷却システムを利用する場合もあります。水の急速な冷却能力と空冷システムのシンプルさなど、それぞれの利点を活用し、特定の射出成形用途に合わせて効率を最適化するハイブリッドシステムです。
射出成形金型の冷却が成形品に与える影響
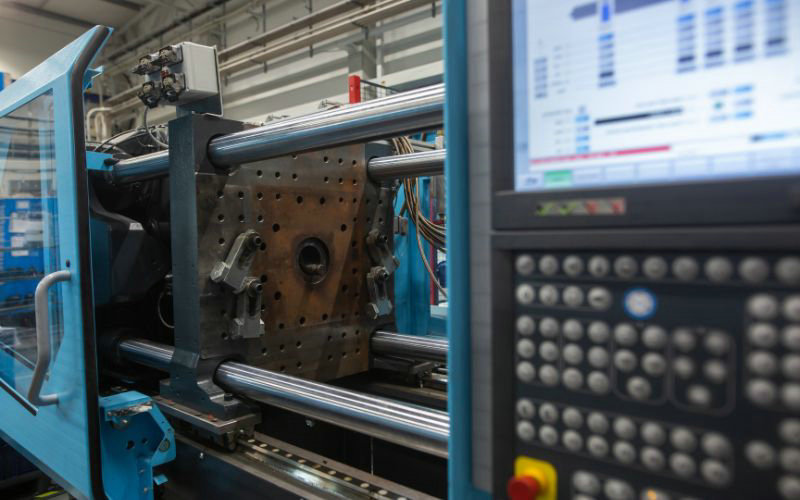
射出成形工程における冷却段階は、成形品の品質、効率、そして全体的な成否を左右する重要な工程です。成形サイクル、形状や外観、寸法精度、機械的特性など、最終製品のさまざまな要素に直接影響します。
成形サイクル
冷却時間は射出成形サイクルの大部分を占め、総サイクル時間の約50~80%に達します。効率的な冷却は成形サイクルの短縮に不可欠であり、生産効率と生産量の向上につながります。適切に設計された冷却システムなら、成形品の品質を損なうことなく冷却時間を大幅に短縮でき、生産速度の向上と製造コストの削減を実現できます。
形状・外観
成形品の形状や外観とは、表面仕上げ、反り、ヒケやウェルドラインなどの欠陥を含む、物理的・美的特性を指します。冷却段階では、金型内で材料がどのように固化するかを通じて、これらの特性に影響を及ぼします。均一で制御された冷却は欠陥を防ぎ、高品質な表面仕上げを実現します。一方、不均一な冷却は反りやその他の欠陥を招き、製品の外観や機能を損なう可能性があります。
寸法精度
寸法精度は、射出成形部品の性能や組み立てに不可欠です。冷却段階は材料の収縮や反りに直接影響し、それが最終製品の寸法精度を左右します。適切な冷却によって収縮を均一にし、反りを最小限に抑えることで、厳密な寸法仕様を満たす部品を製造できます。金型温度、冷却流路の設計、冷却媒体などの要素を最適化し、求める寸法精度を実現します。
機械的特性
冷却段階は、強度、剛性、耐衝撃性など、射出成形品の機械的特性にも影響します。急速または不均一な冷却は材料内部に残留応力を生じさせ、強度を低下させたり、荷重時にひび割れや破損が起こりやすくなったりする可能性があります。冷却を制御することで、半結晶性ポリマーの結晶化を均一に促し、残留応力を最小限に抑え、最終製品の機械的特性を高められます。
結論として、射出成形の冷却段階は、成形サイクルの効率、成形品の品質や形状・外観、寸法精度、機械的特性を確保するうえで極めて重要です。材料と成形品それぞれの要件に合わせて設計された冷却システムは、性能や外観の基準を満たす、または上回る高品質な射出成形品の製造に不可欠です。







