
Yleiskatsaus lisäykseen Molding
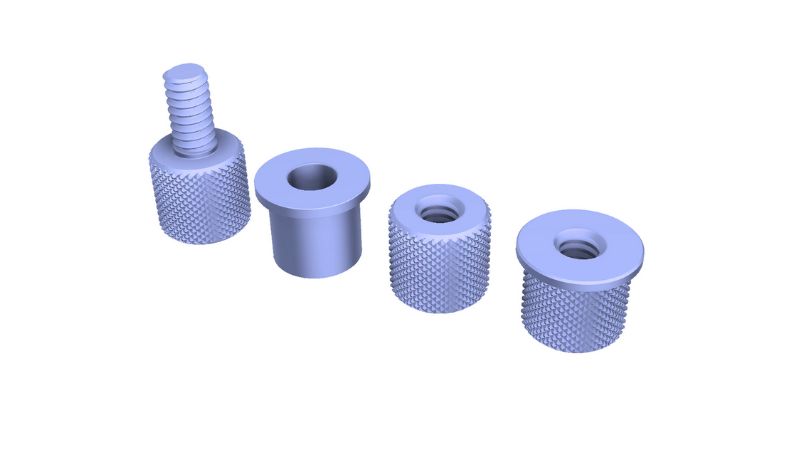
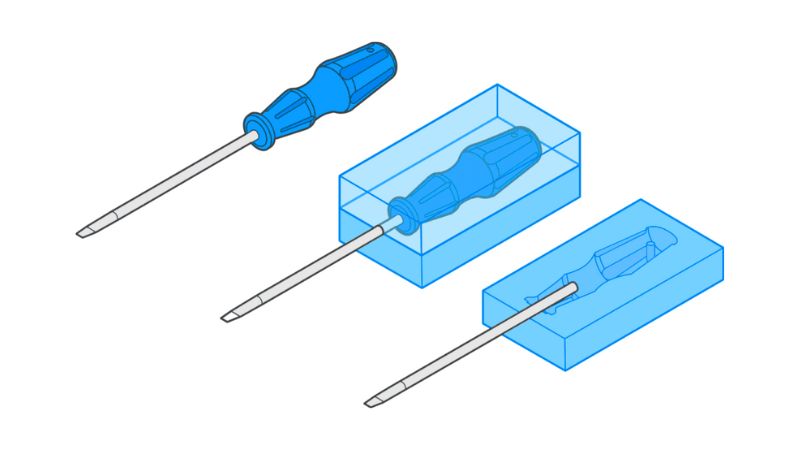
Muovaus tapahtuu, kun esimuodostettu osa (insertti) laitetaan muottionteloon ennen sulan muovin ruiskuttamista sen ympärille. Kun muovi jäähtyy ja kovettuu, se kiinnittyy inserttiin luodakseen yhden yhtenäisen osan.
Insertit voidaan valmistaa eri materiaaleista, kuten:
- Metalli (teräs, alumiini, messinki)
- Keraamiset aineet
- Muut muovit
- Elektroniset komponentit
Tämä prosessi luo vahvan mekaanisen siteen materiaalien välille. Muovi ympäröi insertin kokonaan, mikä auttaa estämään kosteuden ja saastuttavien aineiden vaikutuksen lopputuotteeseen.
Yksi suurimmista eduista on erillisten kokoonpanovaiheiden poistaminen. Sen sijaan, että osat tehtäisiin ja koottaisiin myöhemmin, valutus luo kokonaisen komponentin yhdessä vaiheessa.
Historia ja kehitys
Insert-ruiskuvalu alkoi kehittyä 20. vuosisadan puolivälissä, kun valmistajat etsivät tapoja vahvistaa muoviosia. Varhaiset sovellukset olivat yksinkertaisia: muovikoteloihin asetettiin usein vain metallisia kierteitettyjä sisäkkeitä.
1960- ja 1970-luvuilla prosessi hioutui, kun ruiskumuovaustekniikka parani. Paremmat koneet mahdollistivat inserttien tarkemman sijoittelun ja monimutkaisemmat muottimallit.
Autoteollisuus oli ensimmäisiä, jotka ottivat inserttimuotit laajasti käyttöön ja käyttivät niitä komponentteihin, jotka tarvitsivat sekä muovin kevyttä luonnetta että metallin lujuutta.
Nykyään prosessi on edennyt huomattavasti tietokoneohjatuilla koneilla, jotka ovat varmistaneet inserttien täydellisen sijoittelun.
Materiaalit ja komponentit
Käytetyt hartsityypit
Tavallisia termomuoveja ovat nailon, polykarbonaatti, ABS ja polypropeeni.
Nylon tarjoaa erinomaisen lujuuden ja lämmönkestävyyden, mikä tekee siitä ihanteellisen autonosiin. Polykarbonaatti tuo selvyyttä ja iskunkestävyyttä elektronisiin asuntoihin. ABS yhdistää kovuuden ja hyvän ulkonäön kulutustuotteisiin.
Termoplastiset elastomeerit toimivat hyvin, kun tarvitaan joustavia ylipoltettuja alueita. Korkealämpötilaisiin sovelluksiin, kuten PEEKiin tai PPS:ään, insinöörihartsit tuottavat poikkeuksellista suorituskykyä, mutta korkeammalla hinnalla.
Pihkan on oltava yhteensopiva inserttimateriaalisi kanssa, jotta varmistetaan asianmukainen liimaus ja estetään erittyminen käytön aikana.
Lisää materiaalivalinta
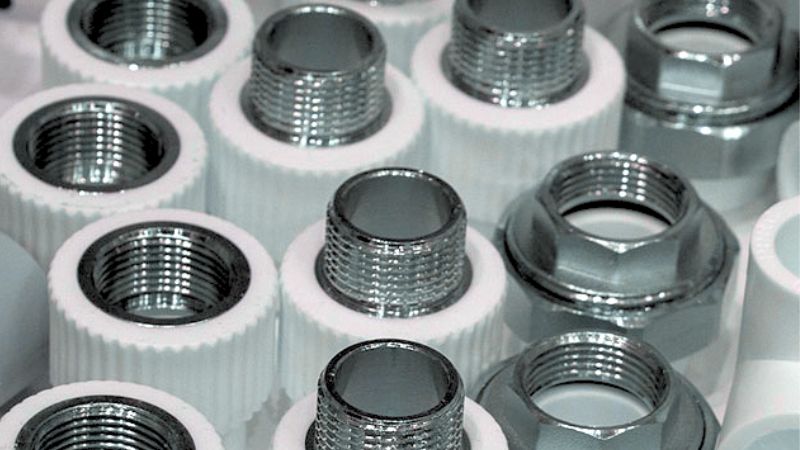
Metalliset insertit ovat yleisimpiä insertissä, erityisesti messinki-, teräs- ja alumiinimuotituksessa. Messinki-insertit tarjoavat erinomaiset kierteitysominaisuudet ja korroosionkestävyyden. Teräksiset insertit tarjoavat ylivoimaista lujuutta korkeajännitteisiin sovelluksiin. Alumiini yhdistää kevyet ominaisuudet ja hyvän lämmönhajautuksen.
Muita inserttimateriaaleja ovat keramiikka sähköeristykseen ja lämmönkestävyyteen sekä esimuokatut muoviosat monimateriaalisiin malleihin.
Kun valitset inserttejä, ota huomioon esimerkiksi lämpölaajenemisnopeudet, joiden on oltava yhteensopivia valitun hartsisi kanssa. Väärät laajennusnopeudet voivat aiheuttaa vääntymistä tai halkeilua.
Lisää muokkausprosessi
Valmistusta edeltävät valmistelut
Ennen muottiprosessin aloittamista on valittava sopivat insertit ja muovimateriaalit, jotka kiinnittyvät hyvin yhteen. Metalliset insertit on puhdistettava ja niissä ei saa olla öljyjä tai epäpuhtauksia, jotka voivat estää kunnon tarttumisen.
Asennukset on sijoitettava tarkasti muottionteloon kiinnittimillä tai tapeilla. Asento on kriittinen, koska se vaikuttaa viimeisen osan toimivuuteen ja ulkonäköön.
Myös muotin asianmukainen suunnittelu on olennaista. Muotin on sovittava sisäkkeelle ja samalla mahdollistettava muovin täydellinen virtaus sen ympärille. Huomioi muun muassa seuraavat tekijät:
- Lisää koko ja muoto
- Paikannuspaikat
- Jäähdytyskanavat
- Hylkäysmekanismit
Muokkaussykli
Kun valmistelut ovat valmiit, varsinainen muottikierros alkaa. Asetat insertit muottionteloon joko manuaalisesti tai automaattisten laitteiden avulla. Muoti sulkeutuu sen jälkeen tukevasti inserttien ympärille.
Plastiikka ruiskutetaan reikään korkeassa paineessa. Muovi virtaa insertin ympärille luoden siteen, kun se täyttää jäljelle jäävän tilan. Lämpötilan säätö on tässä vaiheessa ratkaisevan tärkeää, jotta varmistetaan asianmukainen muovivirta ja tarttuvuus.
Injektoinnin jälkeen muovi jäähtyy ja kiinteytyy insertin ympärille. Jäähdytysaika vaihtelee osan paksuuden, muovityypin ja muotin muotoilun mukaan.
Murron jälkeiset operaatiot
Kun jäähdytys on valmis, muotti aukeaa ja integroitu osa poistetaan. Osa osista voi vaatia lisäjäähdytysaikaa telineissä ennen käsittelyä, jotta estetään vääristyminen.
Saatat joutua tekemään toissijaisia leikkauksia kuten:
- Ylimääräinen muovi (flash)
- Sähkökytkentöjen testaus
- Laaduntarkastus oikean sisäänrakennetun kiinnityksen varalta
- Toiminnallinen testaus
Tarkista, onko koteloitu täydellisesti, onko sisäänrakennettu kunnolla ja onko se rakenteeltaan ehjä.
Valmiit osat voidaan sitten pakata kuljetusta varten tai siirtää kokoonpanotehtäviin, joissa ne integroidaan suurempiin tuotteisiin.
Lisää muokkaussovellukset
Elektroniikka ja kulutustavarat
Piirilevyt käyttävät usein metallipäätteitä tai muovikoteloihin upotettuja tappeja tämän prosessin kautta. Tämä luo luotettavia sähkökytkentöjä ja tarjoaa samalla eristystä ja suojaa.
Älypuhelimissa ja kannettavissa tietokoneissa insert-muovaus auttaa luomaan sisäisiä komponentteja, joissa metalliliitokset on sijoitettu täydellisesti muovikehyksiin. Nämä tarkat osat takaavat hyvän sähköisen kosketuksen säilyttäen samalla laitteen hoikan profiilin.
Kulutustuotteet, kuten sähkötyökalut, hyötyvät metallivahvistuksella varustetuista sisäänrakennetuista kahvoista, mikä antaa mukavan otteen raskaaseen käyttöön tarvittavalla vahvuudella. Keittiölaitteissa käytetään sisäänrakennettuja osia, joissa lämmityselementit on kiinnitetty muoviosien sisään.
Pelinohjaimissa ja kauko-ohjaimissa on usein sisäänrakennettuja painikkeita ja kytkimiä, jotka antavat paremman tahdikkaan palautteen ja kestävyyden kuin kaikki muoviset vaihtoehdot.
Autoteollisuus
Autoala on vahvasti riippuvainen insert-muotituksesta, jolla luodaan kevyitä mutta vahvoja komponentteja. Dashboard-ohjaimet käyttävät tätä tekniikkaa yleensä metallisten sähkökoskettimien upottamiseen muovinappuloihin ja -nuppeihin.
Konepellin alla monet moottorin osat yhdistävät metalliset lisälaitteet muovirunkoihin. Tämä vähentää painoa säilyttäen samalla vahvuuden korkealämpötilaisissa ympäristöissä.
- Polttoainejärjestelmän osat
- Ilmanottosarjat
- Sähköliitännät
- Sensorien kotelot
Ovenkahvoissa ja peilikokoonpanoissa on usein metallivahvistuksia, jotka on upotettu muovikuoreen. Näin saat täydellisen vahvuuden ja tyylin tasapainon.
Turvavyömekanismit käyttävät sisäänrakennettuja muoviosia, joissa on metalliosat, jotta turvakriittiset toiminnot toimivat luotettavasti samalla, kun paino pysyy alhaalla.
Lääkinnälliset laitteet
Lääketieteellisissä sovelluksissa insert-muovaus luo laitteita, jotka ovat sekä tarkkoja että turvallisia. Kirurgisissa instrumenteissa on usein metallia leikkaavia reunoja tai tarttuvia pintoja, jotka on muokattu ergonomisiksi muovikahvoiksi.
Diagnostiikkalaitteista on hyötyä sisäänrakennetuissa komponenteissa, joissa sähkökytkentöjen on oltava luotettavia ja kosteudelta suojattuja.
- Bioyhteensopivat muoviset ulkokuoret
- Metalliset rakenneosat
- Tarkat mitat sopivalle istuvuudelle
Lääkkeiden jakelulaitteet, kuten inhalaattorit ja automaattiset inhalaattorit, käyttävät insert-muokattuja komponentteja, joiden on toimittava täydellisesti joka kerta. Muovikoteloihin upotetut metallijouset ja -laukaisimet antavat potilaiden luotettavuuden.
Hammaslääkärin työkalut käyttävät tätä tekniikkaa usein luodakseen välineitä, jotka ovat mukavasti pideltävissä, samalla kun ne tarjoavat hammashoitoihin tarvittavan voiman.
Hyödyt Moldingin lisäämisestä
Vahvuus ja kestävyys
Kiinnitä muottiin perinteisiä valmistusmenetelmiä vahvempia komponentteja. Kiinnittämällä metallit suoraan muoviin saat osia, joissa on parempi rakenteellinen eheys. Tämä yhdistelmä lisää molempien materiaalien parhaita ominaisuuksia.
Muovin ja insertin välinen side on erittäin turvallinen. Toisin kuin liimat, jotka voivat pettää ajan myötä, nämä liitokset ovat pysyviä ja kestävät merkittävää mekaanista rasitusta.
Tämä valmistusprosessi parantaa myös kulutuskestävyyttä. Osasi kestävät pidempään vaativissa sovelluksissa, kuten auton komponenteissa tai lääkinnällisissä laitteissa, joissa luotettavuus on ratkaisevan tärkeää.
Tehostettu lujuus-painosuhde on toinen merkittävä etu. Saat vankkoja osia, jotka eivät ole liian raskaita, mikä on täydellinen sovelluksiin, joissa paino on tärkeä.
Kustannustehokkuus
Kehittyneestä tekniikasta huolimatta insert-muokkaus voi säästää rahaa pitkällä aikavälillä. Prosessilla poistetaan toissijainen kokoonpanotoiminta, mikä vähentää työvoimakustannuksia ja tuotantoaikaa.
Materiaalijätettä vähennetään huomattavasti muihin valmistusmenetelmiin verrattuna. Prosessissa käytetään vain tarvittava määrä muovia jokaiselle osalle.
Usein kysytyt kysymykset
Miten sisäkevalu ja päällevalu eroavat toisistaan?
Ruiskuta insertti valumuottiin ennen muovin ruiskuttamista, jolloin insertti on kokonaan muovikomponentin sisällä. Insertti on tyypillisesti valmistettu metallista tai muusta jäykästä materiaalista.
Päällevalu on kaksivaiheinen prosessi. Ensin valmistetaan peruskappale ruiskuvalulla. Sen jälkeen kappale toimii toisessa muovausvaiheessa sisäkkeenä, jonka päälle ruiskutetaan toista materiaalia.
Keskeinen ero on valmistusjärjestyksessä ja materiaalien liittymisessä toisiinsa. Päällevalussa yhdistetään yleensä kaksi polymeeriä, kun taas sisäkevalussa muovi yhdistetään usein metalliin.
Miten inserttimuovaus on verrattuna perinteiseen injektointimuottiin?
Mallintaminen luo useita aineosia yhteen valmistusvaiheeseen, kun taas perinteinen ruiskumuokkaus toimii yleensä vain yhdellä materiaalilla. Tämä integraatio vähentää kokoonpanoaikaa ja -kustannuksia.
Insertin muottiprosessi vaatii erikoisempia laitteita ja asennusta. Muottien on sovitettava sisäänpanot tarkasti ja usein ennen jokaista jaksoa on lastattava insertit käsin.
Vaikka perinteinen ruiskumuovaus voi olla nopeampaa yksinkertaisille osille, insert-muovaus tarjoaa merkittäviä etuja monimutkaisille komponenteille. Lopputuotteessasi parannetaan rakenteellista eheyttä, parannetaan sähköominaisuuksia ja vähennetään osien määrää.







