
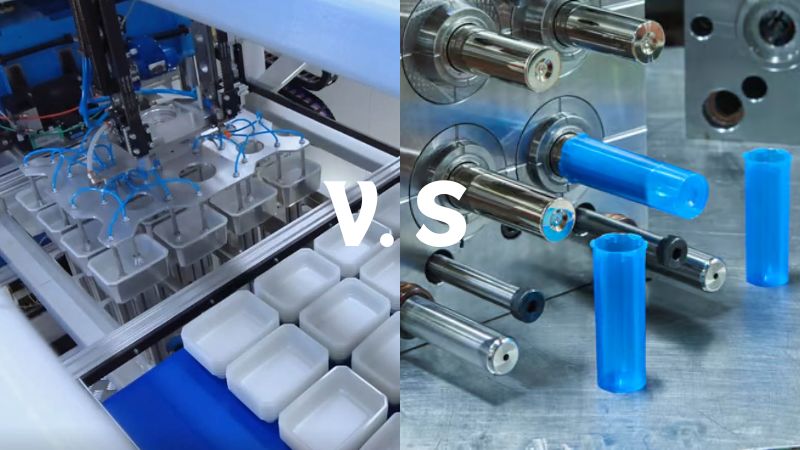
Какво представляват термоформацията и инжекциите?
Нека го обясня по прост начин, който е лесно да се разбере.
Когато се вгледате в създаването на пластмасови части, ще намерите два популярни метода: термоформиране и инжекционна формация. Те имат уникални пътища в оформянето на пластмаса, а изборът ви зависи от нуждите на проекта.
Термоформоването прилича на използването на формичка за сладки за пластмаси. Започва се с пластмасов лист, който се нагрява до омекване, след което се притиска към едностранна матрица. Матрицата придава новата форма на листа. Представете си как топла и гъвкава пластмаса се поставя върху форма и постепенно я повтаря — това е процесът на термоформоване.
За разлика от него, шприцването прилича на пълнене на форма за лед с вода, която после замръзва на кубчета. Вместо вода обаче се използват разтопени пластмасови гранули, а вместо форма за лед — сложна двустранна матрица. Процесът е подходящ за серийно производство на малки детайли с много подробности, например капачки за бутилки и пластмасови играчки.
Ето една маса, за да имате общо разбиране:
| Характеристика | Термоформация | Шприцване |
|---|---|---|
| Процес | Нагряване на пластмасов лист до омекване и оформянето му върху матрица. | Разтопяване на пластмасови гранули и впръскването им в матрица. |
| Използвани материали | Обикновено се използват термопластични листове. | Използва термопластика и термосетиране пластмаси във форма на пелети. |
| Сложност на молд | Обикновено по-прости матрици, които може да са и по-евтини. | Позволява изработване на сложни форми, но матриците са по-скъпи. |
| Обем на производството | Идеален за ниски до средни производствени обеми. | Подходящ за високообхватна продукция. |
| Време на цикъла | По-дълго време на цикъла поради отопление и охлаждане. | По-кратък цикъл време поради по-бързо инжектиране и охлаждане. |
| Повърхностна обработка | Като цяло е добре, но може да изисква допълнително завършване. | Отлична повърхностна завършека; може да постигне подробни текстури. |
| Приложения | Обикновено се използват за опаковане, подножки и автомобилни части. | Широко използвани за играчки, контейнери, автомобилни части и медицински изделия. |
| Материални отпадъци | Повече отпадъци поради подрязване на излишък материал. | По-малко отпадъци, тъй като процесът е по-ефективен. |
| Разходи за първоначално настройване | По-ниски първоначални разходи за изработка на матрицата. | По-високи първоначални разходи заради сложността на матрицата. |
Сравняване на разходите за инструменти и водещи времена
Термоформоването обикновено е по-икономично по отношение на първоначалните разходи за инструментална екипировка. Матриците за този процес могат да се изработват от по-евтини материали като дърво или алуминий, вместо от висококачествената стомана, която обикновено се използва за матрици за шприцване. Затова термоформоването е привлекателен вариант за стартиращи компании или проекти с ограничен бюджет.
Освен това матриците за термоформоване обикновено са едностранни. Тази опростена конструкция допълнително намалява производствените разходи, тъй като изисква по-малко сложна механична обработка и по-малко материал. Едностранната конструкция ускорява и изработката на матрицата, което позволява по-кратки срокове за производство.
За разлика от това, шприцването изисква по-голяма първоначална инвестиция заради необходимостта от прецизно изработени метални матрици. Те често се произвеждат от висококачествена стомана, за да осигурят издръжливост и точност, което значително увеличава първоначалните разходи. Това може да възпре по-малки проекти или компании, които не очакват големи производствени обеми.
Въпреки по-високите първоначални разходи шприцването е предпочитано за големи производствени серии. Металните матрици са проектирани да издържат на интензивна употреба и да осигуряват постоянно качество на детайлите във времето. Така, макар първоначалната инвестиция да е по-голяма, при нарастване на производствения обем дългосрочната цена за единица може значително да намалее.
Водещи времена за производство
Термоформоването се подготвя по-бързо и е подходящо за компании, които искат бързо да пуснат продукт на пазара, особено при малки серии или на етап прототипиране. При шприцването подготовката отнема повече време заради сложната изработка на матрицата, което може да забави началото на производството. След изработването на матриците обаче шприцването е много ефективно за мащабно производство: при всеки цикъл могат да се изработват няколко детайла, което значително увеличава производителността и намалява разходите за единица.
Сравнителен процес на термоформация и инжекции
Термоформационен производствен процес
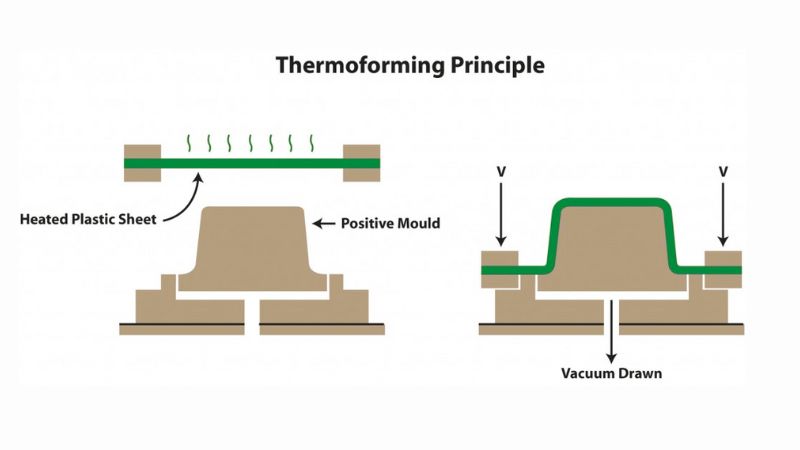
Избраният термопластичен лист се отоплява с помощта на пещ или инфрачервени нагреватели, докато стигне до омекотяващата точка, обикновено между 250°F и 400°F (121°C до 204°C). Този процес на отопление е от решаващо значение, тъй като температурата трябва да се контролира, за да се избегне разграждането на материала.
След като листът омекне, той бързо се прехвърля върху матрица. Използват се различни методи за формоване, включително:
- Вакуумно формоване: Вакуумът притегля нагретия лист към повърхността на матрицата, осигурявайки плътно прилепване и точно възпроизвеждане на нейните особености.
- Формоване под налягане: Сгъстен въздух или друг метод създава натиск, който притиска листа към матрицата и позволява получаването на по-сложни форми и по-фини детайли.
- Механично формоване: Механизъм притиска листа към матрицата; методът може да се използва и за по-дебели материали.
След като листът приеме формата на матрицата, той се охлажда — обикновено с въздух или вода — за да се втвърди. Времето за охлаждане зависи от материала и дебелината.
След охлаждането оформеният детайл се изважда от матрицата и се изрязва излишният материал, често с режещи инструменти или чрез щанцоване. В зависимост от изискванията към крайния продукт може да се приложи и допълнителна обработка, например пробиване, боядисване или повърхностна обработка.
Производствен процес за инжекции
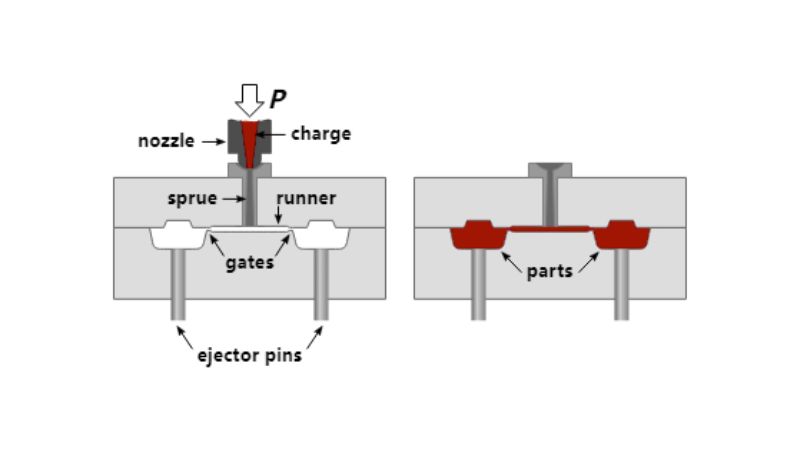
Пелетите се поглъщат в хавлия и след това се преместват в отоплителен барел чрез винтов механизъм. Винтът и топи материала и го инжектира в мухла. Температурата в барела е внимателно контролирана, обикновено между 350°F и 500°F (177°C до 260°C), в зависимост от материала.
Конструкцията на матрицата включва охлаждащи канали, механизми за изваждане и отвори за отвеждане на въздуха по време на шприцването.
След разтопяването материалът се впръсква в затворената матрица под високо налягане (до 30,000 psi или повече). Скоростта и налягането на впръскване трябва да се контролират прецизно, за да се запълни матрицата изцяло и да се избегнат дефекти като къси отливки или въздушни джобове.
След впръскването материалът се охлажда и втвърдява в матрицата. Времето за охлаждане е от ключово значение и може да варира от няколко секунди до няколко минути според дебелината на детайла и конструкцията на матрицата.
След като детайлът се охлади достатъчно, матрицата се отваря и изхвърлящите щифтове изваждат готовото изделие. Тази стъпка трябва да се контролира внимателно, за да не се повреди детайлът.
Материали и приложения
Пластмасова селекция за проекти
Различните материали са подходящи за различни производствени процеси. При термоформоването често се използват полиетилен и PVC (поливинилхлорид), наред с други материали. Те се нагряват и оформят върху матрица. За разлика от това, шприцването позволява употребата на по-широка гама пластмаси, например поликарбонат, известен със здравината и устойчивостта си. Ето кратък преглед на често използваните пластмаси за всеки метод:
- Термоформация:
- Полиетилен: Познат с твърдостта и устойчивостта си на химикали.
- PVC: Версатилен и използван във всичко от медицински приложения до играчки.
- Инжекционно завиване:
- Поликарбонат: Тежък и топлоустойчив, перфектен за части, които трябва да траят.
- Полиетилен: Също така се използва при инжектиране на форми за различни видове продукти.
Общи приложения в индустриите
Прилагането на термоформирани и инжекционни формулирани части варират широко.
- Термоформирането е чудесно за:
- Опаковка: Потребителски пакети, които трябва да бъдат както здрави, така и улов на очи.
- Автомотив: Големи части като панелите на вратите, които са по-големи и не толкова сложни.
- Инжекцията Molding надминава:
- Автомотивни: Малки и сложни части, които трябва да бъдат точни, като конектори.
- Медицински устройства: Високообхватни пластмасови части, които трябва да бъдат силни и точни.
В Modie, ние сме ангажирани да предоставя експертни насоки и подкрепа по време на процеса на инжектиране. Чрез усвояване на нашите знания и други критични дизайн съображения, ние помагаме на нашите клиенти да постигнат превъзходни резултати и да задвижват иновациите в тяхното развитие на продукта. За всички въпроси или помощ с вашите проекти за инжектиране се чувствайте свободни да се свържат с нашия екип. Заедно можем да създадем ефективни, висококачествени решения, приспособени към вашите специфични нужди.
Често задавани въпроси
Какви са предимствата и недостатъците на термоформацията в сравнение с инжекционното мулиране?
Термоформоването е особено подходящо за разработване на прототипи благодарение на бързата изработка на матриците. Обикновено разходите за инструментална екипировка са по-ниски, което го прави икономично при малки производствени серии. Недостатъците са повече отпадък и по-ниска здравина на материала. Шприцването има по-високи първоначални разходи за инструментална екипировка, но е ненадминато при големи обеми и сложни детайли. Дълготрайните и издръжливи матрици за шприцване допринасят и за по-здрави готови изделия.
Как се сравняват разходите между термоформация и инжекционна формация?
Икономичността на термоформоването спрямо шприцването до голяма степен зависи от количеството за производство. При малки количества термоформоването е по-евтино, защото матриците струват по-малко. С увеличаването на поръчката обаче шприцването може да стане по-изгодно въпреки по-високите първоначални разходи, тъй като цената за детайл значително намалява при големи обеми.
В какви сценарии е термоформиране по-добър избор от инжекционно формация?
Термоформирането често е по-добър избор за по-големи части и когато времето е ограничение, тъй като това улеснява по-бързо изпитване и развитие на прототипа. Той също така е предпочитан за по-кратка продукция работи, когато високата цена на инжектиране молд не може да бъде оправдана. Термоформирането осигурява ниво на адаптабилност за дизайни, които могат да се променят по-често.
Можете ли да обясните разликата между термопластиката в термоформирането и пластмасата, използвана за инжектиране?
При термоформоването се използват листове от термопласти, които омекват при нагряване и могат да се оформят. Сред тях са PET, PVC и полистирен. При шприцването обикновено се използват термопласти под формата на гранули, които се разтопяват и впръскват в матрица. Често използвани материали за шприцване са ABS, полиетиленът и поликарбонатът.
Какви ограничения трябва да се вземат предвид при избор на термоформация?
Ограниченията на термоформирането включват намалената сложност на частите, които можете да произвеждате, тъй като този метод не подкрепя сложни дизайни, както и инжекционна формация. Също така има и по-общо материални отпадъци поради подстригване, и продуктите, направени от термоформиране може да не са толкова стабилни, колкото тези, направени чрез инжектиране. Тя е по-малко подходяща за много високо обемно производство поради по-бавни цикли и по-високите разходи на част в мащаба.
Какви са основните видове термоформация и как се различават?
Основните видове термоформоване са вакуумно, под налягане и механично формоване. При вакуумното формоване пластмасовият лист се нагрява и с вакуум се изтегля върху матрицата. При формоването под налягане листът също се нагрява, но налягането притиска материала към по-детайлна матрица за по-прецизно оформяне. Механичното формоване използва физическа сила без вакуум или налягане и може да е полезно за определени приложения. Всеки метод има конкретни предимства и подходящи случаи на употреба.







