
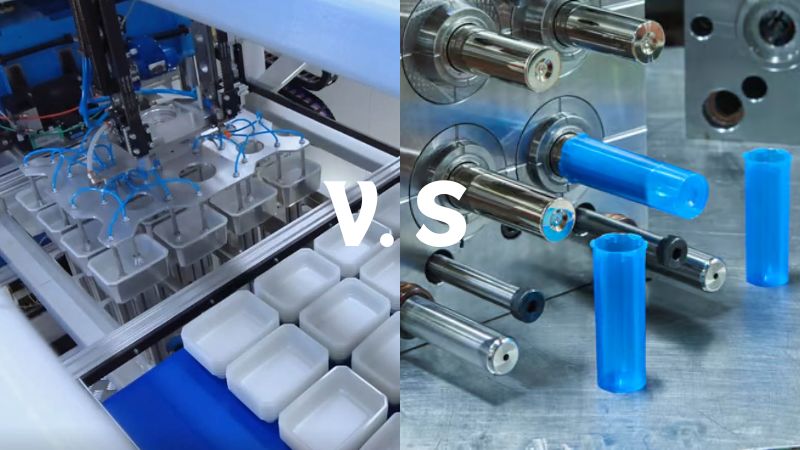
Čo je tvarovanie za tepla a vstrekovanie plastov?
Dovoľte mi vysvetliť to jednoduchým spôsobom, ktorý je ľahko pochopiteľný.
Ak zvažujete výrobu plastových dielov, stretnete sa s dvoma obľúbenými metódami: tvarovaním za tepla a vstrekovaním plastov. Každá tvaruje plast iným spôsobom a výber závisí od potrieb vášho projektu.
Tvarovanie za tepla si možno predstaviť ako vykrajovanie plastu pomocou formičky na sušienky. Plastovú dosku najprv zahrejete, kým nezmäkne, a potom ju pritlačíte na jednostrannú formu. Forma dá doske nový tvar. Predstavte si, že teplý a pružný plast položíte na tvar a sledujete, ako sa mu prispôsobí – tak prebieha tvarovanie za tepla.
Vstrekovanie plastov je naopak podobné napĺňaniu formy na ľad vodou, ktorá sa zmení na kocky ľadu. Namiesto vody sa však používajú roztavené plastové granuly a namiesto formy na ľad zložitá obojstranná forma. Tento proces je ideálny na veľkosériovú výrobu menších detailných dielov, ako sú uzávery fliaš a plastové hračky.
Tu je tabuľka pre vás mať celkové pochopenie:
| Charakteristika | Teplotné tvárnenie | Vstrekovanie plastov |
|---|---|---|
| Proces | Zahriatie plastovej dosky do zmäknutia a jej vytvarovanie na forme. | Roztavenie plastových granúl a ich vstreknutie do formy. |
| Použité materiály | Typicky používa termoplastické fólie. | Používa termoplasty a termosetové plasty vo forme peliet. |
| Zložitosť formy | Zvyčajne jednoduchšie a lacnejšie formy. | Umožňujú vytvárať zložité tvary, ale formy sú drahšie. |
| Objem výroby | Ideálne pre nízke až stredné objemy výroby. | Vhodné pre veľkoobjemovú výrobu. |
| Čas cyklu | Dlhšie cyklistické časy v dôsledku vykurovania a chladenia. | Kratší čas cyklu vďaka rýchlejšiemu vstrekovaniu a chladeniu. |
| Povrchová úprava | Všeobecne dobré, ale môže vyžadovať ďalšie dokončovacie. | Vynikajúca povrchová úprava; umožňuje vytvárať detailné textúry. |
| Použitie | Bežne sa používa na balenie, podnosy a automobilové diely. | Široko používané na hračky, kontajnery, automobilové diely a zdravotnícke pomôcky. |
| Materiálový odpad | Viac odpadu v dôsledku orezávania nadbytočného materiálu. | Menej odpadu, pretože proces je efektívnejší. |
| Počiatočné náklady na nastavenie | Nižšie počiatočné náklady na prípravu foriem. | Vyššie počiatočné náklady v dôsledku zložitosti formy. |
Porovnanie nákladov na nástroje a času vedenia
Tvarovanie za tepla je zvyčajne ekonomickejšie z hľadiska počiatočných nákladov na nástroje. Formy používané pri tomto procese možno vyrobiť z lacnejších materiálov, napríklad z dreva alebo hliníka, namiesto kvalitnej ocele, ktorá sa bežne vyžaduje na formy pre vstrekovanie. Vďaka tomu je tvarovanie za tepla atraktívnou voľbou pre začínajúce firmy alebo projekty s obmedzeným rozpočtom.
Okrem toho sú formy na tvarovanie za tepla zvyčajne jednostranné. Jednoduchšia konštrukcia ďalej znižuje výrobné náklady, pretože vyžaduje menej zložité obrábanie a menej materiálu. Jednostranná forma sa vyrába aj rýchlejšie, čo skracuje čas potrebný na prípravu výroby.
Vstrekovanie plastov si naopak vyžaduje vyššiu počiatočnú investíciu, pretože sú potrebné presné kovové formy. Tie sa často vyrábajú z kvalitnej ocele, aby sa zabezpečila trvácnosť a presnosť, čo výrazne zvyšuje počiatočné náklady. Táto investícia môže odradiť menšie projekty alebo spoločnosti, ktoré neplánujú veľké objemy výroby.
Napriek vyšším počiatočným nákladom sa vstrekovanie plastov uprednostňuje pri veľkoobjemových výrobných sériách. Kovové formy používané pri tomto procese sú navrhnuté tak, aby vydržali intenzívne používanie a dlhodobo umožňovali konzistentnú výrobu kvalitných dielov. Hoci sú počiatočné náklady vyššie, pri rastúcom objeme výroby môžu dlhodobé náklady na jeden kus výrazne klesať.
Olovené časy výroby
Tvarovanie za tepla umožňuje rýchlejšiu prípravu výroby, a preto je ideálne pre firmy, ktoré chcú rýchlo uviesť výrobky na trh, najmä pri menších výrobných sériách alebo vo fáze prototypovania. Vstrekovanie plastov si naopak vyžaduje dlhšiu prípravu pre zložitosť výroby formy, čo môže oddialiť začiatok výroby. Po zhotovení foriem je však vstrekovanie veľmi efektívne pri veľkosériovej výrobe: v jednom cykle možno vyrobiť viac dielov, výrazne zvýšiť výrobnú kapacitu a znížiť náklady na kus.
Porovnanie procesu tvarovania za tepla a vstrekovania plastov
Proces výroby termoformácie
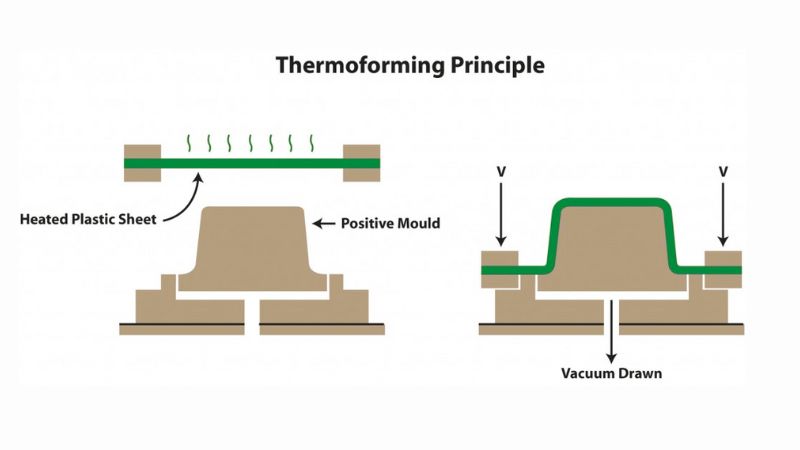
Vybraná termoplastická doska sa zahreje v peci alebo infračervenými ohrievačmi až na teplotu mäknutia, zvyčajne od 250°F do 400°F (121°C až 204°C). Tento ohrev je kľúčový a teplotu treba kontrolovať, aby sa materiál nedegradoval.
Keď doska zmäkne a stane sa tvárnou, rýchlo sa prenesie na formu. Používajú sa rôzne techniky tvarovania vrátane:
- Vákuové tvarovanie: Vákuum pritiahne zahriatu dosku k povrchu formy, čím zabezpečí tesné priliehanie a presné prenesenie detailov formy.
- Tlakové tvarovanie: Stlačený vzduch alebo iný spôsob vytvorí tlak, ktorý pritlačí dosku na formu a umožní výrobu zložitejších tvarov a jemnejších detailov.
- Mechanické tvarovanie: Mechanické zariadenie zatlačí dosku do formy; tento postup možno použiť aj pri hrubších materiáloch.
Po prispôsobení dosky tvaru formy sa materiál ochladí, zvyčajne vzduchom alebo vodou, aby stuhol. Čas chladenia závisí od materiálu a jeho hrúbky.
Po vychladnutí sa vytvarovaný diel vyberie z formy a oreže, aby sa odstránil prebytočný materiál, často pomocou rezných nástrojov alebo vysekávania. Podľa požiadaviek na konečný výrobok možno použiť aj ďalšie dokončovacie procesy, napríklad vŕtanie, lakovanie alebo povrchové úpravy.
Výrobný proces vstrekovania plastov
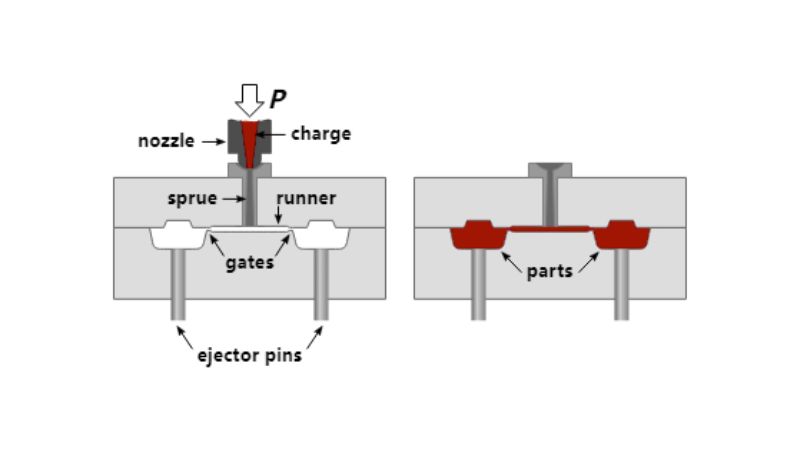
Granuly sa nasypú do násypky a závitovkovým mechanizmom sa posúvajú do vyhrievaného valca. Závitovka materiál roztaví a zároveň ho vstrekne do formy. Teplota vo valci sa starostlivo reguluje, zvyčajne v rozmedzí od 350°F do 500°F (177°C až 260°C) podľa materiálu.
Pri konštrukcii formy sa zohľadňujú chladiace kanály, vyhadzovacie mechanizmy a odvzdušňovacie kanály, ktorými počas vstrekovania uniká vzduch.
Po roztavení materiálu sa vstrekne do uzavretej formy pod vysokým tlakom (až 30,000 psi alebo viac). Rýchlosť vstrekovania a tlak treba presne regulovať, aby sa forma úplne naplnila bez chýb, ako sú nedostreky alebo zachytený vzduch.
Po vstreknutí materiál vo forme chladne a tuhne. Čas chladenia je zásadný a podľa hrúbky dielu a konštrukcie formy môže trvať od niekoľkých sekúnd až po niekoľko minút.
Keď diel dostatočne vychladne, forma sa otvorí a vyhadzovacie kolíky hotový diel z formy vytlačia. Tento krok treba starostlivo riadiť, aby sa diel nepoškodil.
Materiály a aplikácie
Výber plastu pre projekty
Rôzne materiály sa hodia na rôzne výrobné procesy. Pri tvarovaní za tepla sa často používa polyetylén a PVC (polyvinylchlorid) okrem iných materiálov. Tieto materiály sa zahrejú a následne vytvarujú na forme. Vstrekovanie plastov naopak umožňuje použiť širšiu škálu plastov, napríklad polykarbonát, ktorý je známy svojou húževnatosťou a odolnosťou. Tu je stručný prehľad bežných plastov pre jednotlivé metódy:
- Termoformácia:
- Polyetylén: známy svojou pevnosťou a odolnosťou voči chemikáliám.
- PVC: Univerzálne a používa sa vo všetkom od lekárskych aplikácií až po hračky.
- Vstrekovanie plastov:
- Polykarbonát: Tvrdý a tepelne odolný, ideálny pre časti, ktoré potrebujú vydržať.
- Polyetylén: Používa sa aj pri vstrekovaní rôznych druhov výrobkov.
Spoločné aplikácie v priemysle
Použitie dielov tvarovaných za tepla a vstrekovaných dielov sa výrazne líši. V praxi:
- Teplotvorba je skvelá pre:
- Balenie: Vlastné balíčky, ktoré musia byť pevné a pútavé.
- Automobilový priemysel: Veľké časti ako panely dverí, ktoré sú väčšie a nie tak zložité.
- Vstrekovanie plastov vyniká pri:
- Automobilový priemysel: Malé a zložité časti, ktoré musia byť presné, ako konektory.
- Zdravotnícke pomôcky: Vysokoobjemové plastové časti, ktoré musia byť silné a presné.
V spoločnosti Modie sa zaväzujeme poskytovať odborné poradenstvo a podporu počas celého procesu vstrekovania plastov. Využívame naše znalosti a zohľadňujeme ďalšie dôležité konštrukčné aspekty, aby sme klientom pomohli dosahovať lepšie výsledky a podporovali inovácie pri vývoji výrobkov. Ak máte otázky alebo potrebujete pomoc s projektom vstrekovania plastov, obráťte sa na náš tím. Spoločne vytvoríme efektívne a kvalitné riešenia prispôsobené vašim potrebám.
Často kladené otázky
Aké sú výhody a nevýhody tvarovania za tepla v porovnaní so vstrekovaním plastov?
Tvarovanie za tepla vyniká pri vývoji prototypov vďaka rýchlej výrobe foriem. Zvyčajne si vyžaduje nižšie náklady na nástroje, a preto je cenovo výhodné pri malých výrobných sériách. Nevýhodou je väčší odpad a nižšia pevnosť materiálu. Vstrekovanie plastov má síce vyššie počiatočné náklady na nástroje, no pri veľkoobjemovej výrobe zložitých dielov nemá konkurenciu. Trvácne formy používané pri vstrekovaní navyše umožňujú vyrábať pevnejšie hotové výrobky.
Ako sa porovnávajú náklady na tvarovanie za tepla a vstrekovanie plastov?
Nákladová efektívnosť tvarovania za tepla a vstrekovania plastov závisí predovšetkým od vyrábaného množstva. Tvarovanie za tepla je lacnejšie pri menších množstvách, pretože výroba foriem stojí menej. Pri väčších objednávkach sa však vstrekovanie plastov môže stať nákladovo efektívnejším napriek vyšším počiatočným nákladom. Pri veľkých objemoch totiž výrazne klesajú náklady na jeden diel.
V ktorých prípadoch je tvarovanie za tepla lepšou voľbou než vstrekovanie plastov?
Tvarovanie za tepla je často lepšou voľbou pri väčších dieloch a vtedy, keď je rozhodujúci čas, pretože urýchľuje testovanie a vývoj prototypov. Uprednostňuje sa aj pri kratších výrobných sériách, pri ktorých nemožno odôvodniť vysoké náklady na nástroje pre vstrekovanie. Tvarovanie za tepla zároveň poskytuje flexibilitu pri návrhoch, ktoré sa často menia.
Aký je rozdiel medzi termoplastmi používanými pri tvarovaní za tepla a plastmi na vstrekovanie?
Pri tvarovaní za tepla sa používajú dosky z termoplastov, ktoré pri zahrievaní mäknú a možno ich vytvarovať. Patria medzi ne napríklad PET, PVC a polystyrén. Pri vstrekovaní sa naopak zvyčajne používajú termoplasty vo forme granúl, ktoré sa roztavia a vstreknú do formy. Medzi bežné materiály na vstrekovanie patria ABS, polyetylén a polykarbonát.
Aké obmedzenia by sa mali zvážiť pri výbere termoformácie?
Medzi obmedzenia tvarovania za tepla patrí nižšia zložitosť dielov, ktoré možno vyrobiť, pretože táto metóda nepodporuje detailné návrhy tak dobre ako vstrekovanie plastov. Pri orezávaní vzniká spravidla aj viac odpadu a výrobky z tvarovania za tepla nemusia byť také pevné ako výrobky zo vstrekovania. Táto metóda je menej vhodná na veľmi veľké objemy výroby pre pomalšie časy cyklov a vyššie náklady na diel pri veľkosériovej výrobe.
Aké sú hlavné typy termoformácie a ako sa líšia?
Hlavnými typmi tvarovania za tepla sú vákuové, tlakové a mechanické tvarovanie. Pri vákuovom tvarovaní sa plastová doska zahreje a vákuum ju pritiahne k forme. Pri tlakovom tvarovaní sa doska tiež zahrieva, no tlak pritlačí materiál k detailnejšej forme a zabezpečí presnejšie vytvarovanie. Pri mechanickom tvarovaní sa použije fyzická sila bez potreby vákua alebo tlaku, čo môže byť výhodné pri niektorých aplikáciách. Každá metóda má svoje výhody a vhodné použitie.







