
O projeto adequado das nervuras é essencial para alcançar a resistência ideal da peça sem comprometer a viabilidade de fabricação e a relação custo-benefício. Quando posicionadas estrategicamente, as nervuras podem evitar o empenamento, dar suporte a características isoladas, reduzir o consumo de material e melhorar o fluxo no molde. No entanto, projetar nervuras eficazes exige conhecimento aprofundado das propriedades dos materiais, dos processos de moldagem e dos princípios de projeto.
Este artigo apresenta os fundamentos do projeto de nervuras para moldagem por injeção, abordando aspectos importantes como a geometria das nervuras, a seleção de materiais e as diretrizes de projeto. Ao dominar esses conceitos, engenheiros e projetistas podem criar peças que atendam aos requisitos de resistência e, ao mesmo tempo, otimizem a eficiência da produção e a qualidade do produto.
O que é o Rib?
As nervuras são um elemento importante de projeto na moldagem por injeção de plástico: aumentam a resistência e o apoio das peças sem aumentar a espessura total da parede.
Nervuras são estruturas finas, semelhantes a paredes, que se estendem perpendicularmente a uma parede ou plano em peças moldadas por injeção. Elas dão suporte e rigidez à peça, aumentam sua resistência sem aumentar a espessura da parede e substituem seções espessas para evitar defeitos como marcas de rechupagem, empenamento e vazios.
Qual é a função das nervuras na conceção de moldes?
As nervuras na moldagem por injeção desempenham várias funções essenciais na conceção de peças de plástico:
- Evitar o empenamento: as nervuras ajudam a evitar o empenamento ao reforçar paredes finas. Paredes espessas podem resfriar de maneira desigual, gerando tensões internas que provocam deformações. Com nervuras, as paredes podem ser mais finas e resfriar de forma mais uniforme, reduzindo o risco de empenamento.
- Dar suporte a outras características: as nervuras oferecem suporte estrutural a características isoladas, como ressaltos de fixação. Esses elementos precisam de suporte adicional para manter a integridade estrutural; as nervuras podem conectá-los às paredes laterais ou reforçá-los quando estiverem muito afastados delas.
- Reduzir o consumo de material: nervuras posicionadas estrategicamente podem aumentar a rigidez em áreas críticas sem aumentar a espessura total da peça. Isso permite um projeto mais leve, que usa menos material e ainda atende aos requisitos de resistência.
- Melhorar o fluxo no molde: nervuras projetadas corretamente podem favorecer o fluxo de plástico fundido para dentro do molde, garantindo melhor preenchimento e reduzindo a probabilidade de defeitos. Essa dupla função — melhorar o fluxo e aumentar a resistência — torna as nervuras um recurso essencial de projeto.
Quais são as diferenças entre nervuras e reforços triangulares?
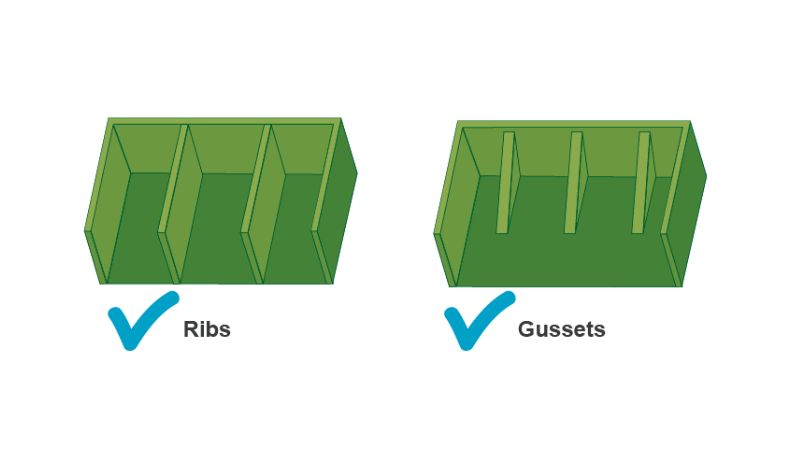
Os reforços triangulares são elementos resistentes que reforçam consideravelmente os cantos, as paredes e as ligações das estruturas. Considere-os nervuras especiais, concebidas para suportar tensões e distribuí-las uniformemente.
Geralmente em forma de triângulos ou retângulos, os guinchos agem como conectores fortes, mantendo as peças juntas e tornando as articulações muito mais estáveis.
Muitas vezes, você encontrará rajadas em coisas como pontes (vigas de treliça) e edifícios (sistemas de órtese lateral), onde eles se juntam a peças diagonais e ajudam a transportar cargas pesadas. Eles também são usados em objetos plásticos para reforçar pontos fracos.
Em resumo, tanto as nervuras quanto os reforços triangulares são usados para aumentar a integridade estrutural da peça, mas as nervuras dão suporte principalmente a superfícies planas. Já os reforços triangulares reforçam as juntas e conexões entre diferentes componentes.
Quais são as orientações para conceber nervuras em plástico?
Espessura das nervuras
A espessura da nervura não deve exceder 60% da espessura nominal da parede. Em materiais brilhantes, poderá ser necessário reduzi-la para 40% para evitar defeitos superficiais, pois nervuras mais espessas podem causar empeno ou marcas de retração; nervuras mais finas, por sua vez, podem não ser preenchidas corretamente devido à viscosidade do plástico.
Se a espessura de uma nervura precisar variar, faça uma transição gradual para minimizar concentrações de tensão e variações no resfriamento, que podem causar empenamento. Além disso, a distância da transição deve ser de pelo menos três vezes a variação de espessura.
Rib Coring
Quando não é possível evitar nervuras espessas, podem criar-se zonas ocas para reduzir os possíveis defeitos.
Altura das nervuras
Limite a altura da nervura a três vezes a sua espessura para evitar o enchimento insuficiente. Se necessário, utilize várias nervuras menores em vez de uma única nervura grande.
Rib Spacing
Espace as nervuras múltiplas pelo menos 2 a 3 vezes a espessura nominal da parede. Uma disposição desencontrada pode ajudar a reduzir o empenamento durante o arrefecimento.
ngulo de Rascunho
Aplique um ângulo de saída de 0.5 a 1.5 graus para facilitar a extração da peça. Apenas as nervuras de esmagamento devem ser feitas sem ângulo de saída.
Rib Radii
Inclua um raio de concordância na intersecção da nervura com a base ou a parede lateral, normalmente entre 0.5 e 1 vezes a espessura da parede, para reduzir as concentrações de tensão e aumentar a resistência.
O ângulo da interseção
As nervuras nem sempre precisam encontrar as paredes laterais em ângulos de 90 graus. Interseções inclinadas podem aumentar a rigidez sem engrossar as nervuras. Tome cuidado para evitar espessura excessiva nas interseções, pois isso pode causar marcas de rechupagem na superfície oposta.
Que materiais são utilizados para fabricar nervuras?
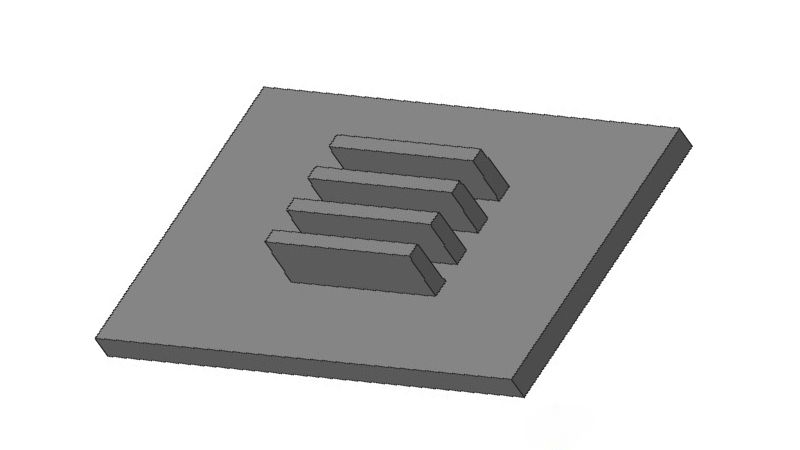
A escolha dos materiais para nervuras em peças moldadas por injeção depende frequentemente dos requisitos específicos da aplicação, como a resistência, a flexibilidade e a resistência às condições ambientais.
Os materiais comuns utilizados para fabricar nervuras incluem:
-
ABS (Acrilonitrile Butadiene Styrene):
- Conhecida por sua boa resistência ao impacto e resistência.
- Adequado para aplicações que requerem resistência e rigidez.
-
Policarbonato (PC):
- Oferece alta resistência ao impacto e clareza.
- Usado em aplicações onde a transparência e a dureza são necessárias.
-
Polipropileno (PP):
- Fornece excelente resistência química e flexibilidade.
- Ideal para peças que requerem resistência à fadiga e baixa absorção de umidade.
-
Nylon (poliamida, PA):
- Conhecido por sua alta resistência e resistência ao desgaste.
- Adequado para peças expostas a estresse mecânico e que requerem durabilidade.
-
PBT (Tereftalato de Polibutileno):
- Oferece boa resistência química e estabilidade dimensional.
- Usado em aplicações automotivas e elétricas.
-
Poliestireno (PS):
- Fornece boa rigidez e facilidade de processamento.
- Adequado para aplicações menos exigentes, onde o custo é uma preocupação principal.
-
Polisulfona (PSU):
- Conhecida por sua alta temperatura e resistência química.
- Utilizado em aplicações que requerem estabilidade térmica e tenacidade.
O projeto eficaz das nervuras é fundamental para criar peças moldadas por injeção resistentes, eficientes e de alta qualidade. Ao compreender e aplicar os princípios apresentados neste artigo, engenheiros e projetistas podem aumentar significativamente a integridade estrutural dos componentes plásticos e, ao mesmo tempo, otimizar o uso de material e a viabilidade de fabricação.







