
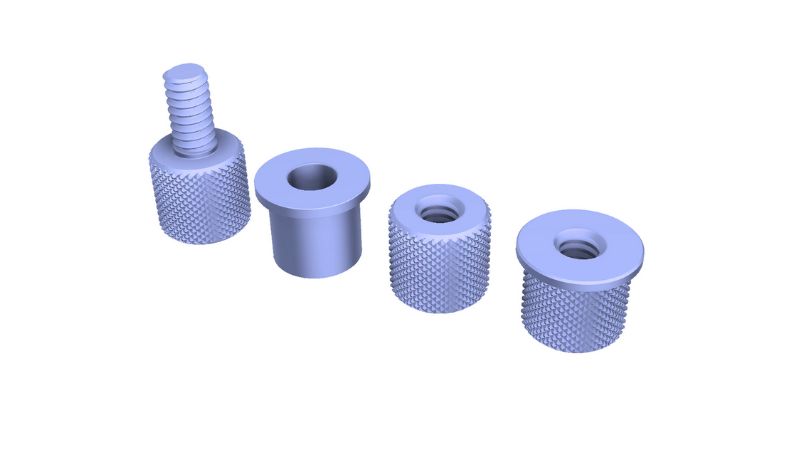
Ներդիրների ձուլման ընդհանուր նկարագիրը
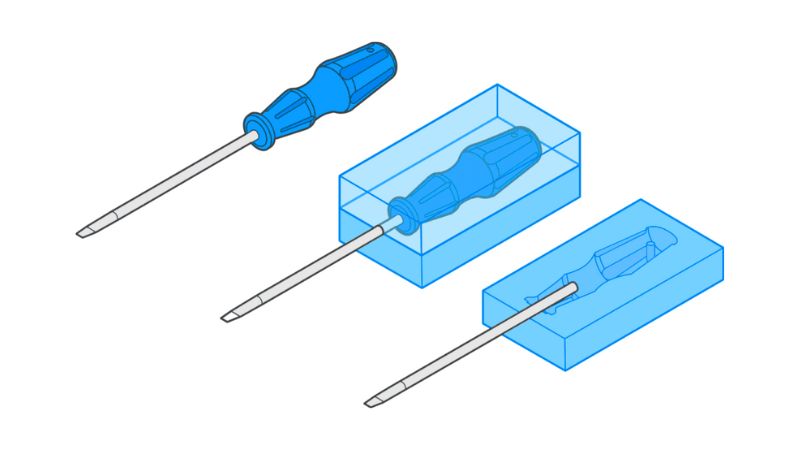
Ներդիրների ձուլման ժամանակ նախապես պատրաստված դետալը (ներդիրը) տեղադրվում է կաղապարի խոռոչում, այնուհետև դրա շուրջը ներարկվում է հալված պլաստիկը։ Երբ պլաստիկը սառչում և պնդանում է, այն միանում է ներդիրին՝ կազմելով մեկ ամբողջական դետալ։
Տարբեր նյութերից կարելի է օգտվել, օրինակ,
- Մեգիդո (մեծացված, նրբագեղ), պիտակներ
- Կրետե
- Այլ պլաստիկներ
- էլեկտրոնային բաղադրիչներ
Այս գործընթացը նյութերի միջև ամուր մեխանիկական կապ է ստեղծում։ Պլաստիկն ամբողջությամբ շրջապատում է ներդիրը՝ օգնելով կանխել խոնավության և աղտոտիչների ազդեցությունը վերջնական արտադրանքի վրա։
Ամենամեծ առավելություններից մեկը առանձին հավաքման քայլերի վերացումն է։ Դետալներն առանձին պատրաստելու և հետո միացնելու փոխարեն՝ ներդիրների ձուլմամբ ամբողջական բաղադրիչը ստեղծվում է մեկ քայլով։
Պատմությունը եւ էվոլյուցիայի պատմությունը
Ներդիրների ձուլումը սկսվեց 20-րդ դարի կեսերին, երբ արտադրողները ուղիներ էին փնտրում պլաստիկ դետալների ամրությունն ավելացնելու համար։ Սկզբնական կիրառությունները պարզ էին․ հաճախ պարզապես մետաղական պարուրակավոր ներդիրներ էին տեղադրում պլաստիկ պատյանների մեջ։
1960-ական և 1970-ական թվականներին գործընթացն ավելի կատարելագործվեց՝ ներարկմամբ ձուլման տեխնոլոգիայի բարելավմանը զուգընթաց։ Ավելի լավ սարքավորումները թույլ տվեցին ներդիրներն ավելի ճշգրիտ տեղադրել և նախագծել ավելի բարդ կաղապարներ։
Ավտոմոբիլային ոլորտն առաջիններից էր, որ լայնորեն կիրառեց ներդիրների ձուլումը՝ այն բաղադրիչների համար, որոնցում անհրաժեշտ էին թե՛ պլաստիկի թեթևությունը, թե՛ մետաղի ամրությունը։
Այսօր գործընթացը բավականին զարգացել է համակարգչային ինտերֆեյսի մեխանիզմների միջոցով, որոնք ներթափանցում են միջատների կատարյալ բնակավայր:
Նյութական մարմիններ եւ ընկերներ
Մանրամասների քանակը
Տարածված թերմոպլաստներն են նեյլոնը, պոլիկարբոնատը, ABS-ը և պոլիպրոպիլենը։
Նեյլոնն ապահովում է գերազանց ամրություն և ջերմակայունություն, ուստի հարմար է ավտոմոբիլային դետալների համար։ Պոլիկարբոնատն ապահովում է թափանցիկություն և հարվածային դիմադրություն էլեկտրոնային սարքերի պատյանների համար։ ABS-ը համատեղում է ամրությունն ու լավ տեսքը, ինչը հարմար է սպառողական արտադրանքի համար։
Թերմոպլաստիկ էլաստոմերները (TPE) լավ են աշխատում, երբ անհրաժեշտ են ճկուն՝ գերբարակ ծածկույթով հատվածներ։ Բարձր ջերմաստիճանի կիրառությունների համար ինժեներական խեժերը, օրինակ՝ PEEK-ը կամ PPS-ը, ապահովում են բացառիկ արդյունավետություն, բայց ավելի բարձր արժեքով։
Խեժը պետք է համատեղելի լինի ձեր ներդիրի նյութի հետ՝ պատշաճ միացումն ապահովելու և օգտագործման ընթացքում բաժանումը կանխելու համար։
Տեղեկություն փաստաթղթի մասին
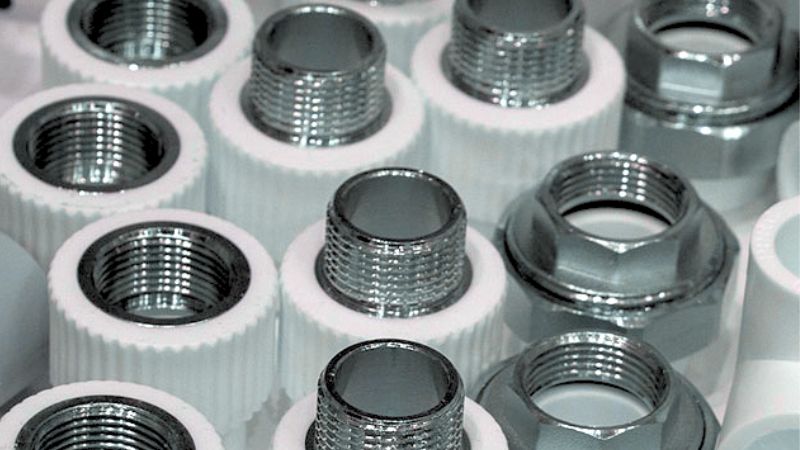
Ներդիրների ձուլման մեջ առավել տարածված են մետաղական ներդիրները, հատկապես արույրից, պողպատից և ալյումինից պատրաստվածները։ Արույրե ներդիրներն ապահովում են պարուրակավորման գերազանց հատկություններ և կոռոզիակայունություն։ Պողպատե ներդիրներն ավելի բարձր ամրություն են տալիս մեծ լարվածությամբ կիրառությունների համար։ Ալյումինը համատեղում է թեթևությունը և ջերմության լավ հեռացումը։
Այլ ինֆորմացիաներ ներառում են էլեկտրական հոսանքների մեկուսացում, հեպատիտ ժայթքման դիմադրություն, եւ նախաճակատային պլազմայի բաղադրիչները՝ բազմատեսակ նախագծման համար:
Ներդիրներ ընտրելիս հաշվի առեք այնպիսի գործոններ, ինչպիսիք են ջերմային ընդարձակման գործակիցները, որոնք պետք է համապատասխանեն ձեր ընտրած խեժին։ Չհամապատասխանող ընդարձակման գործակիցները կարող են ծռվածք կամ ճաքեր առաջացնել։
Ներդիրների ձուլման գործընթացը
Նախապատրաստումը մինչև ձուլումը
Ձուլման գործընթացը սկսելուց առաջ պետք է ընտրել համապատասխան ներդիրներ և պլաստիկ նյութեր, որոնք լավ կմիակցվեն իրար։ Մետաղական ներդիրները պետք է մաքուր լինեն և զերծ յուղից կամ աղտոտիչներից, որոնք կարող են խանգարել պատշաճ կպչունությանը։
Ներդիրները պետք է ճշգրտորեն տեղադրվեն կաղապարի խոռոչում՝ հարմարանքների կամ ցցերի միջոցով։ Այս դիրքավորումը վճռորոշ է, քանի որ ազդում է վերջնական դետալի գործառույթի և արտաքին տեսքի վրա։
Կաղապարի պատշաճ նախագծումը նույնպես կարևոր է։ Կաղապարը պետք է տեղավորի ներդիրը՝ միաժամանակ թույլ տալով, որ պլաստիկն ամբողջությամբ հոսի դրա շուրջը։ Պետք է հաշվի առնել այնպիսի գործոններ, ինչպիսիք են՝
- Ներմուծել չափսը եւ ձեւը
- Գործիքների վայրեր
- Լողացող ալիքներ
- Գործողության մեխանիզմ
Ձուլման ցիկլը
Նախապատրաստումն ավարտելուց հետո սկսվում է ձուլման իրական ցիկլը։ Ներդիրները կտեղադրեք կաղապարի խոռոչում՝ ձեռքով կամ ավտոմատացված սարքավորումներով։ Այնուհետև կաղապարն ապահով կերպով փակվում է ներդիրների շուրջը։
Հալված պլաստիկը բարձր ճնշման տակ ներարկվում է խոռոչ։ Այն հոսում է ներդիրի շուրջը՝ լցնելով մնացած տարածությունը և ստեղծելով միացում։ Այս փուլում ջերմաստիճանի վերահսկումը կարևոր է՝ պլաստիկի պատշաճ հոսքն ու կպչունությունն ապահովելու համար։
Ներարկումից հետո պլաստիկը սառչում և պնդանում է ներդիրի շուրջը։ Հովացման տևողությունը կախված է դետալի հաստությունից, պլաստիկի տեսակից և կաղապարի նախագծումից։
Ձուլումից հետո կատարվող աշխատանքներ
Հովացումն ավարտվելուց հետո կաղապարը բացվում է, և ինտեգրված դետալն արտամղվում է։ Որոշ դետալներ կարող են տեղափոխելուց առաջ դարակների վրա լրացուցիչ հովացման կարիք ունենալ՝ ծռվածքը կանխելու համար։
Հնարավոր է, որ դուք պետք է կատարեք երկրորդ գործողությունները:
- Ավելացնել պլաստմասսայե (ձախից)
- Ստուգման էլեկտրական կապեր
- Գաղտնիքը ՝ ճիշտ ձեւով ամրացնելու համար
- Ֆունկցիա
Դու պետք է ստուգես, թե արդյոք ավարտին կհասնես, ճիշտ դիրք կդնես եւ անարատություն կդրսեւորես ։
Ավարտված մասերը կարելի է փաթեթավորել նավի համար կամ տեղափոխվել համաժողովներ, որտեղ նրանք կմասնակցեն ավելի մեծ ապրանքների:
Ներդիրների ձուլման կիրառությունները
Էլեկտրականություն եւ ամրապնդումներ
Այս գործընթացի միջոցով տպատախտակներում հաճախ օգտագործվում են պլաստիկ պատյանների մեջ ներդրված մետաղական միացումներ կամ ցցեր։ Սա ապահովում է հուսալի էլեկտրական միացումներ՝ միաժամանակ ապահովելով մեկուսացում և պաշտպանություն։
Սմարթֆոններում և նոութբուքերում ներդիրների ձուլումն օգնում է ստեղծել ներքին բաղադրիչներ, որոնցում մետաղական միակցիչները ճշգրտորեն տեղադրված են պլաստիկ շրջանակների ներսում։ Այս ճշգրիտ դետալներն ապահովում են լավ էլեկտրական շփում՝ պահպանելով սարքի բարակ կառուցվածքը։
Էլեկտրական գործիքների նման սպառողական արտադրանքները շահում են մետաղական ամրացմամբ ներդիրային ձուլմամբ պատրաստված բռնակներից։ Դրանք ապահովում են հարմարավետ բռնում և ծանր օգտագործման համար անհրաժեշտ ամրություն։ Խոհանոցային սարքերում կիրառվում են ներդիրային ձուլմամբ պատրաստված դետալներ, որոնցում տաքացուցիչ տարրերն ամրացված են պլաստիկ բաղադրիչների ներսում։
Խաղացողները եւ հեռակառավարման համակարգերը հաճախ ունեն միջամտող կոճակներ եւ փոխակերպումներ, որոնք ապահովում են ավելի լավ նրբանկատ եւ երկարատեւ, քան այլընտրանքային այլընտրանքայինները:
Ավտոմոբիլային արդյունաբերություն
Ավտոմոբիլային ոլորտը լայնորեն կիրառում է ներդիրների ձուլումը՝ թեթև, բայց ամուր բաղադրիչներ ստեղծելու համար։ Վահանակի կառավարման տարրերում այս տեխնիկան սովորաբար օգտագործվում է պլաստիկ կոճակների և բռնակների մեջ մետաղական էլեկտրական կոնտակտներ ներդնելու համար։
Կապոտի տակ շարժիչի բազմաթիվ բաղադրիչներ մետաղական ներդիրները համատեղում են պլաստիկ պատյանների հետ։ Սա նվազեցնում է քաշը՝ պահպանելով ամրությունը բարձր ջերմաստիճանի պայմաններում։ Օրինակներ՝
- Ֆլորենցիոն համակարգ
- Ավիադիսպետչեր
- Գիտական հղումներ
- Սենեգալ
Դոնալդը հաճախ հայելիների եւ հայելիների միջոցով վերածում է պլաստմասսայե խողովակների։ Սա ձեզ հնարավորություն է տալիս կատարյալ հավասարակշռություն եւ ոճ ունենալ։
Ծովային լորձաթաղանթի մետաղադրամները, որոնք օգտագործվում են առանց մետաղադրամների մետաղադրամների միջոցով ապահովելու համար, կարող են ապահովել անվտանգ ֆունկցիոնալ ֆունկցիոնալ ֆունկցիոնալ ֆունկցիոնալ ֆունկցիաները, մինչ դրանք կշռում են:
Բժշկական սարքեր
Բժշկական կիրառություններում ներդիրների ձուլմամբ ստեղծվում են ճշգրիտ և անվտանգ սարքեր։ Վիրաբուժական գործիքներում հաճախ մետաղական կտրող եզրերը կամ բռնող մակերևույթները ձուլվում են էրգոնոմիկ պլաստիկ բռնակների մեջ։
Ախտորոշիչ սարքավորումներն օգուտ են ստանում ներդիրային ձուլմամբ պատրաստված բաղադրիչներից, որոնցում էլեկտրական միացումները պետք է լինեն հուսալի և պաշտպանված խոնավությունից։ Ներդիրների ձուլումը բժշկական իմպլանտներ արտադրողներին թույլ է տալիս ստեղծել սարքեր, որոնք՝
- Բիբլիական պլաստմասսայե տարաներ
- Մատչելիացված բաղադրիչներ
- Որոշումներ ՝ պատշաճ ձեւով օգտագործելու համար
Դեղերի մատակարարման սարքերում, օրինակ՝ ինհալյատորներում և ավտոմատ ներարկիչներում, օգտագործվում են ներդիրային ձուլմամբ պատրաստված բաղադրիչներ, որոնք ամեն անգամ պետք է անթերի աշխատեն։ Պլաստիկ պատյանների մեջ ներդրված մետաղական զսպանակներն ու գործարկիչները ապահովում են այն հուսալիությունը, որի վրա ապավինում են հիվանդները։
Այս սարքավորումները հաճախ օգտագործում են այս տեխնոլոգիան ստեղծելու համար հարմար գործիքներ ստեղծելու համար, իսկ անհրաժեշտ զորությունը ՝ ատամնաբույժների ։
Ներդիրների ձուլման առավելությունները
Զորություն եւ հաստատակամություն
Ներդիրների ձուլմամբ ստացվում են ավելի ամուր բաղադրիչներ, քան արտադրության ավանդական մեթոդներով։ Մետաղական ներդիրներն անմիջապես պլաստիկի մեջ ամրացնելով՝ ստանում եք ավելի բարձր կառուցվածքային ամբողջականությամբ դետալներ։ Այս համադրությունն օգտագործում է երկու նյութերի լավագույն հատկությունները։
Պլաստիկի և ներդիրի միջև կապը չափազանց ամուր է։ Ի տարբերություն սոսինձների, որոնք ժամանակի ընթացքում կարող են խափանվել, այս միացումներն անբաժանելի են և դիմանում են զգալի մեխանիկական լարվածության։
Արտադրության այս գործընթացը նաև բարձրացնում է մաշվածության նկատմամբ դիմադրությունը։ Ձեր դետալներն ավելի երկար կծառայեն պահանջկոտ կիրառություններում, օրինակ՝ ավտոմոբիլային բաղադրիչներում կամ բժշկական սարքերում, որտեղ հուսալիությունը կարևոր է։
Ամուր կոնցենտրացիայով ուժեղ հարաբերակցությունը մեկ այլ մեծ առավելություն է։ Դուք ստանում եք ռոբոտների այնպիսի մասեր, որոնք անտեղյակ չեն ծանրությունից, որը կատարյալ կիրառություն է այն հարցում, թե որտեղ կշիռը կշռը կշռի։
Կարգավորել ինքնավերականգնությունը
Չնայած կիրառվող առաջադեմ տեխնոլոգիային՝ ներդիրների ձուլումը երկարաժամկետ հեռանկարում կարող է խնայել ձեր գումարը։ Գործընթացը վերացնում է երկրորդային հավաքման գործողությունները՝ նվազեցնելով աշխատուժի ծախսերն ու արտադրության ժամանակը։
Նյութական մաքրումը համեմատվում է արտադրողական մեթոդների հետ, որոնցից յուրաքանչյուրի համար անհրաժեշտ է պլազման ։
Հաճախ տրվող հարցեր
Ինչո՞վ են տարբերվում ներդիրների ձուլումը և գերծածկույթով ձուլումը։
Ներդիրների ձուլման ժամանակ պլաստիկը ներարկելուց առաջ ներդիրը տեղադրվում է կաղապարի խոռոչում, ինչի արդյունքում ստացվում է դետալ, որտեղ ներդիրն ամբողջությամբ պատված է պլաստիկ բաղադրիչով։ Ներդիրը սովորաբար պատրաստվում է մետաղից կամ մեկ այլ կոշտ նյութից։
Ի տարբերություն դրա՝ գերծածկույթով ձուլումը երկքայլ գործընթաց է։ Նախ ներարկմամբ ձուլման միջոցով պատրաստվում է հիմքային բաղադրիչը։ Այնուհետև այս հիմքային բաղադրիչը դառնում է երկրորդ ձուլման գործընթացի «ներդիրը», որի ընթացքում դրա վրա ներարկվում է մեկ այլ նյութ։
Հիմնական տարբերությունը արտադրության հաջորդականության և նյութերի փոխազդեցության մեջ է։ Գերծածկույթով ձուլումը սովորաբար միացնում է երկու պոլիմեր, իսկ ներդիրների ձուլումը հաճախ համադրում է մետաղն ու պլաստիկը։
Ինչո՞վ է ներդիրների ձուլումը տարբերվում ներարկմամբ ձուլման ավանդական մեթոդից։
Ներդիրների ձուլմամբ մեկ արտադրական քայլով ստեղծվում են բազմանյութ բաղադրիչներ, մինչդեռ ներարկմամբ ձուլման ավանդական մեթոդը սովորաբար կիրառում է միայն մեկ նյութ։ Այս ինտեգրումը կրճատում է հավաքման ժամանակն ու ծախսերը։
Ներդիրների ձուլման գործընթացը պահանջում է ավելի մասնագիտացված սարքավորում և կարգավորում։ Կաղապարները պետք է ճշգրտորեն տեղավորեն ներդիրները, և հաճախ յուրաքանչյուր ցիկլից առաջ ներդիրները պետք է ձեռքով բեռնվեն։
Թեև ներարկմամբ ձուլման ավանդական մեթոդը կարող է ավելի արագ լինել պարզ դետալների համար, ներդիրների ձուլումը զգալի առավելություններ է տալիս բարդ բաղադրիչների դեպքում։ Վերջնական արտադրանքում դուք ստանում եք ավելի բարձր կառուցվածքային ամբողջականություն, ավելի լավ էլեկտրական հատկություններ և դետալների ավելի փոքր քանակ։







