
Ակրիլային ներարկման ձուլումը տարածված մեթոդ է պոլիմեթիլ մետակրիլատից (PMMA) պատրաստված թափանցիկ, ամուր և դիմացկուն բաղադրիչներ արտադրելու համար։ Այս ջերմապլաստիկ նյութը լայնորեն օգտագործվում է իր կիսաթափանցիկության, ուլտրամանուշակագույն ճառագայթների և եղանակային պայմանների նկատմամբ դիմադրության, ինչպես նաև տարբեր պայմաններում կայունության շնորհիվ։ Այս հոդվածում դուք կծանոթանաք ակրիլային ներարկման ձուլման հիմունքներին և դրա տարբեր կողմերին։
Հասկացողություն
Ծանոթանանք PMMA-ին։ Սա հարվածների նկատմամբ դիմացկուն և հեշտ մշակվող թափանցիկ, բազմակողմանի պլաստիկ է։ PMMA-ի տարածված կիրառություններից են բջջային հեռախոսների էկրանները, ակվարիումների ապակիները և ավտոմեքենաների պատուհանները։ Ակրիլային (PMMA) ներարկման ձուլումն ունի բազմաթիվ առավելություններ, ինչպիսիք են օպտիկական գերազանց հատկությունները, ցածր արժեքը և նախագծման ճկունությունը։
Ֆունկցիա
Մեր ամենօրյա օգտագործման բազմաթիվ պլաստիկ արտադրանքներ պատրաստվում են ակրիլային խեժից։ Նախ խոսենք ակրիլի ամրության մասին։
Ակրիլի ձգման ամրությունը մոտ 75 MPa է, ինչի շնորհիվ այն պլաստիկ նյութի համար համեմատաբար ամուր է։ Ծռման ամրության առումով ակրիլը լավ արդյունք է ցույց տալիս՝ 90 MPa արժեքով։ Սա նշանակում է, որ պատրաստի ակրիլային դետալները կարող են դիմանալ զգալի ճնշման՝ առանց կոտրվելու կամ դեֆորմացվելու։
Չափային կայունության առումով ներարկման ձուլմամբ արտադրված ակրիլային դետալներն ունեն նվազագույն կծկում և պահպանում են իրենց սկզբնական ձևը նույնիսկ տաքացման ու հովացման բազմաթիվ ցիկլերից հետո։ Բացի այդ, ակրիլի թափանցիկությունը դրա ամենագրավիչ հատկություններից է։ Լույսի 92% փոխանցման մակարդակով ակրիլը օպտիկապես թափանցիկ է և իդեալական է ոսպնյակների, լուսատարների և այլ կիրառությունների համար, որտեղ հստակությունը կարևոր է։
Ակրիլը հայտնի է նաև իր գերազանց կարծրությամբ և քերծվածքների նկատմամբ դիմադրությամբ։ M100 Rockwell կարծրության ցուցանիշով այն հուսալի նյութ է այն կիրառությունների համար, որոնք պահանջում են մաշվածության նկատմամբ զգալի դիմադրություն։ Թեև ակրիլի հարվածային դիմադրությունը կարող է զիջել այլ պոլիմերներին, օրինակ՝ պոլիկարբոնատին, այն, այնուամենայնիվ, որոշակի պաշտպանություն է ապահովում հարվածներից՝ մոտ 16 kJ/m² հարվածային ամրությամբ։
Մեխանիկական հատկություններից բացի, ակրիլը լավ դիմադրություն ունի տարբեր լուծիչների և մաքրող նյութերի նկատմամբ։ Սա նշանակում է, որ պատրաստի դետալները ժամանակի ընթացքում լավ կդիմանան քիմիական քայքայմանը։
Վերջում քննարկենք ակրիլի ծռման մոդուլը, որը կազմում է մոտ 3.2 GPa։ Սա ցույց է տալիս, որ ակրիլային դետալները բավական կոշտ են և կարող են ծանր բեռների տակ պահպանել իրենց ձևը՝ առանց չափազանց ճկուն դառնալու։
Արտասահմանյան թատրոններում
Ակրիլի կարևոր առավելություններից մեկը դրա հստակությունն ու թափանցիկությունն է, ինչը հարմար է դարձնում այն բազմաթիվ կիրառությունների համար, օրինակ՝ ոսպնյակների, էկրանների, պատուհանների և ցուցանակների։ Ներարկման ձուլմամբ պատրաստված ակրիլային դետալներն աչքի են ընկնում տպավորիչ տեսքով և դիմացկունությամբ։ Օրինակ՝ ավտոմոբիլային արդյունաբերությունն ակրիլն օգտագործում է պատուհանների և հետևի լապտերների համար, որոնց դեպքում պահանջվում են թե՛ թափանցիկություն, թե՛ ամրություն։
Բացի բաղադրիչներից, ակրիլը կարող է լինել նաև ներկի տեսքով։ Պատճառն այն է, որ այն լավ կպչում է տարբեր մակերեսների և ջրակայուն է։ Եթե աշխատում եք այնպիսի նախագծերի վրա, որոնց համար անհրաժեշտ է դիմացկուն և թեթև ներկ, ակրիլը կարող է լավ ընտրություն լինել։
Ակրիլային ներարկման ձուլման գործընթացի փուլերը
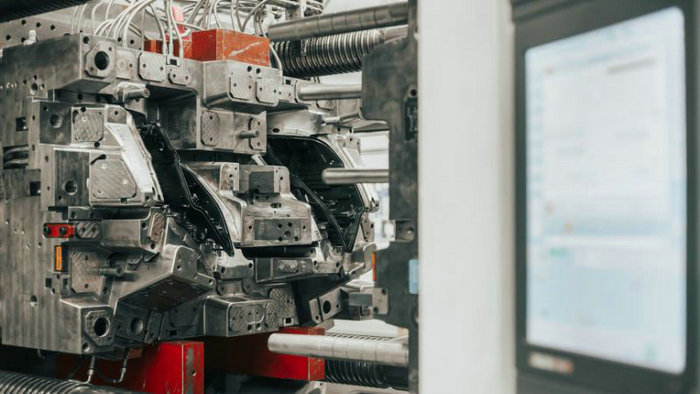
Ակրիլային ներարկման ձուլումը գերազանց արտաքին հատկություններով PMMA-ից տարբեր պլաստիկ բաղադրիչներ պատրաստելու տարածված տեխնիկա է։ Այս ուղեցույցում կներկայացնենք ակրիլային ներարկման ձուլման գործընթացի հիմնական փուլերը, որպեսզի ավելի լավ հասկանաք, թե ինչպես են պատրաստվում ձեր ուզած արտադրանքները։
- Նյութի նախապատրաստում․ նախքան ձուլման գործընթացը սկսելը կարևոր է համոզվել, որ պլաստիկ նյութը պատշաճ կերպով է նախապատրաստված։ Օպտիմալ արդյունքի համար խոնավության պարունակությունը պետք է լինի 0.1%-ից պակաս, նախընտրելի է՝ մոտ 0.04%։
- Հալեցում և ներարկում․ նյութերը նախապատրաստելուց հետո դրանք լցվում են տաքացվող գլանի մեջ, որտեղ հալվում են։ Ներարկման արագությունը վճռորոշ դեր ունի վերջնական արտադրանքի որակը որոշելու գործում։ Անթերի հարդարում ստանալու և թերությունները նվազեցնելու համար խորհուրդ է տրվում հալված պլաստիկը ներարկել միջին արագությամբ։
- Հովացում և պնդացում․ հալված պլաստիկը կաղապարի խոռոչ ներարկելուց հետո այն պետք է ժամանակ ունենա հովանալու և պնդանալու համար։ Հովացման արագությունը պետք է ուշադիր վերահսկել՝ ծռվածությունից, կծկումից և այլ թերություններից խուսափելու համար։ Հովացման գործընթացը կարող է բավական նուրբ լինել, սակայն պատշաճ կառավարումը կապահովի, որ ակրիլային արտադրանքն ունենա ցանկալի ձևն ու ամրությունը։
- Արտանետում և դետալի հեռացում․ ակրիլային բաղադրիչը հովանալուց և պնդանալուց հետո ժամանակն է այն զգուշորեն արտանետել կաղապարից։ Դետալը հեռացնելիս զգույշ եղեք՝ դրա մակերեսը կամ կառուցվածքը չվնասելու համար։
- Նվազեցրու քո վերջին պահանջները, հնարավոր է նաեւ լրացուցիչ քայլեր ձեռնարկես, որ հասնես դրան:
- Եթե ավտոմեքենան ունի յոթ մակերես կամ պատված է օղակներով, ապա կպչելով այն ՝ կպչում ենք այն ։
- Փայլեցում․ փայլուն մակերես ստանալու համար, որը բարձրացնում է ակրիլի թափանցիկությունն ու ընդհանուր տեսքը, փայլեցումը կարևոր փուլ է։ Հայելային փայլ ստանալու համար կարելի է օգտագործել փայլեցնող միացություններ կամ հղկման գործիքներ։
Աթեիստներ եւ աթեիստներ
Ակրիլային դետալների համար ցանկալի մակերեսային հարդարումն ապահովելու նպատակով ներարկման ձուլման ընթացքում պետք է հաշվի առնել մի քանի գործոն․
- Նյութի ընտրություն․ ճիշտ ակրիլային նյութի ընտրությունը կարևոր է գեղագիտական տեսքով արտադրանք ստանալու համար։ Որոշ հավելանյութեր կարող են բարելավել վերջնական դետալի թափանցիկությունը, գույնն ու մակերեսային հարդարումը։
- Կաղապարի նախագիծ․ կաղապարի պատշաճ նախագիծը կարող է ապահովել հավասարաչափ լցում և նվազագույն թերություններ պատրաստի դետալում։ Կաղապարի մակերևույթի հյուսվածքը նույնպես կարելի է հարմարեցնել՝ տարբեր հարդարումներ ստանալու համար՝ փայլունից մինչև անփայլ։
- Ներարկման արագությունն ու պարամետրերը․ ներարկման բարձր արագությունն ու ձուլման մանրակրկիտ ընտրված պարամետրերը կարող են օգնել ստանալ հարթ, փայլուն մակերես։ Սակայն զգույշ եղեք և արտաքին տեսքի համար մի զոհաբերեք արտադրանքի որակը, քանի որ չափազանց բարձր արագությունները կարող են այլ խնդիրներ առաջացնել։
- Ձուլումից հետո հարդարում․ որոշ դետալներ կարող են պահանջել լրացուցիչ մշակում ձուլումից հետո, օրինակ՝ փայլեցում, ներկում կամ ծածկույթի կիրառում՝ ցանկալի վերջնական տեսքն ստանալու համար։
Ջերմաստիճանի կառավարումը ներարկման ձուլման մեջ
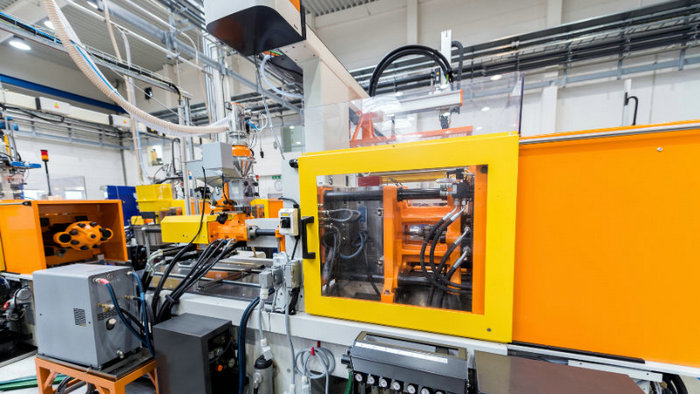
Ակրիլը հալվում է 130-140 աստիճան Ցելսիուս ջերմաստիճանային միջակայքում և կարող է աշխատել առավելագույնը 65-ից 93 աստիճան Ցելսիուս ջերմաստիճանում։ Սա ակրիլը հարմար է դարձնում չափավոր բարձր ջերմաստիճաններում աշխատելու համար, և այն կարելի է նաև հարմարավետորեն ձուլել ջերմության միջոցով։ Ջերմային ցածր հաղորդունակության շնորհիվ ակրիլը բացառիկ ջերմամեկուսիչ է։
Ակրիլային պլաստիկի ներարկման ձուլման ժամանակ օպտիմալ ջերմաստիճանի պահպանումը կարևոր է գործընթացի որակն ու արդյունավետությունն ապահովելու համար։ Այս բաժնում կքննարկենք ջերմաստիճանի կառավարման կարևորությունը և կառաջարկենք դրա հասնելու մի քանի եղանակ։
Նախ, չորացման ջերմաստիճանը կարևոր դեր ունի պլաստիկը մշակման համար պատրաստելիս։ Ակրիլի կամ PMMA-ի ջրի կլանման մակարդակը 0.3-0.4% է։ Վերջնական արտադրանքում պղպջակներից, գազային գծերից և թափանցիկության նվազումից խուսափելու համար կարևոր է խոնավության մակարդակը պահել 0.1%-ից ցածր, սովորաբար՝ մոտ 0.04%։ Չորացման ջերմաստիճանի պատշաճ կառավարումը կարող է օգնել դրան հասնել։
Ինչ վերաբերում է հալույթի ջերմաստիճանին, կարևոր է հաշվի առնել արտադրանքի որակն ու ցիկլի տևողությունը։ Ակրիլի ներարկման ձուլման համար անհրաժեշտ է հալույթի պատշաճ ջերմաստիճան, որն էապես կազդի ստացված արտադրանքի վրա։ Հարկ է նշել, որ ակրիլի հալման ջերմաստիճանը մոտ 130-140 աստիճան Ցելսիուս է։ Այդ միջակայքում պետք է գտնել հալույթի օպտիմալ ջերմաստիճան, որը հավասարակշռում է որակն ու ցիկլի տևողությունը։
Այժմ խոսենք կաղապարի ջերմաստիճանի մասին։
Կարևոր է հաշվի առնել ներարկման կաղապարի ջերմաստիճանը, քանի որ այն ուղղակիորեն ազդում է վերջնական արտադրանքի որակի վրա։ Օրինակ՝ գլանի ավելի բարձր ջերմաստիճանի դեպքում ակրիլային թերթերի խոնավության պարունակությունը պետք է ավելի ցածր լինի (0.02%), իսկ գլանի ավելի ցածր ջերմաստիճանի դեպքում խոնավության հեռացման աստիճանը պետք է ավելի բարձր լինի (0.05%)։
Կաղապարի ջերմաստիճանն ազդում է պատրաստի արտադրանքի չափային կայունության և մակերևույթի որակի վրա։ Հետևաբար, ներարկման ձուլման ընթացքում կաղապարի ջերմաստիճանի կառավարումը կարևոր է։ Ահա երեք խորհուրդ, որոնք կօգնեն պահպանել կաղապարի իդեալական ջերմաստիճանը․
- Օգտագործեք ջերմաստիճանի կառավարման համակարգ․ կաղապարի ջերմաստիճանը պահպանելու համար տեղադրեք ճշգրիտ ջերմաստիճանի կառավարման համակարգ։
- Ուշադիր վերահսկեք կաղապարի ջերմաստիճանը․ հետևեք կաղապարի իրական ջերմաստիճանին և անհրաժեշտության դեպքում ճշգրտումներ կատարեք։
- Օպտիմալացրեք հովացման ալիքները․ կաղապարի լավ նախագիծը ներառում է արդյունավետ հովացման ալիքներ, և դրանք պետք է պատշաճ կերպով պահպանվեն՝ ջերմության արդյունավետ հեռացումն ապահովելու համար։
Ակրիլային ձուլման լրացուցիչ նկատառումներ
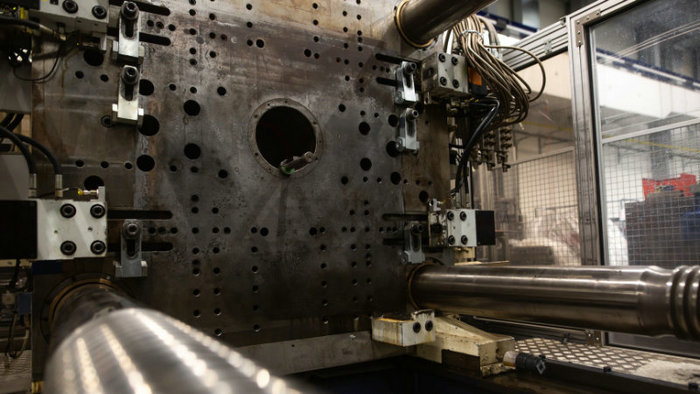
Ակրիլային ներարկման ձուլման ժամանակ կան մի քանի այլ գործոններ, որոնք պետք է հաշվի առնել՝ սահուն գործընթաց և բարձրորակ արդյունք ապահովելու համար։ Այս բաժնում կքննարկենք ջերմային դեֆորմացիայի ջերմաստիճանը, ուլտրաձայնային եռակցումը և կաղապարի արժեքը։
Ջերմային դեֆորմացիայի ջերմաստիճան․ ձուլման ընթացքում կարևոր է հաշվի առնել ակրիլի ջերմային դեֆորմացիայի ջերմաստիճանը (HDT)։ HDT-ն այն ջերմաստիճանն է, որի դեպքում նյութը սկսում է դեֆորմացվել որոշակի բեռի ազդեցության տակ։ Ակրիլային նյութերի մեծ մասի համար HDT-ն 80-100°C միջակայքում է։ Ջերմաստիճանը HDT-ից ցածր պահելը կապահովի, որ վերջնական արտադրանքը պահպանի իր ձևը, ունենա լավ օպտիկական հատկություններ և բարձր չափային ճշտություն։
Ուլտրաձայնային եռակցում․ եթե անհրաժեշտ է միացնել ակրիլային երկու կամ ավելի դետալներ, կարող եք դիտարկել ուլտրաձայնային եռակցումը որպես հարմար տեխնիկա։ Ուլտրաձայնային եռակցումն օգտագործում է բարձր հաճախականության ձայնային ալիքներ՝ ջերմություն առաջացնելու համար, որն այնուհետև հալեցնում է պլաստիկը և միացնում դետալները։ Սա արագ և արդյունավետ մեթոդ է, որը տեսանելի հետքեր չի թողնում և հատկապես օգտակար է մաքուր, թափանցիկ հարդարում պահանջող ակրիլային արտադրանքի համար։
Կաղապարի արժեք․ վերջապես, պետք է հաշվի առնել ակրիլային ներարկման ձուլման կաղապարի արտադրության հետ կապված ծախսերը։ Բարձրորակ կաղապարները կարող են թանկ լինել՝ բարդության, չափի և նյութի նման գործոնների պատճառով։ Կաղապարի ծախսերը նվազեցնելու համար հաշվի առեք հետևյալը․
- Պարզեցնել ձեր կառուցվածքը
- Հնարավորության դեպքում կրկին օգտագործեք կաղապարի բաղադրիչները։
- Կաղապարի համար ընտրեք համապատասխան նյութեր։
Ակրիլային ներարկման ձուլման ազդեցությունը շրջակա միջավայրի և առողջության վրա
Ակրիլային ներարկման ձուլման գործընթացի որոշ կողմեր կարող են բնապահպանական խնդիրներ առաջացնել։ Ներարկման ձուլման մեքենաների էներգիայի սպառման առումով դրանք կատարելագործվել են և այժմ տասը տարի առաջվա համեմատ օգտագործում են 20%-50% պակաս էներգիա։ Այնուամենայնիվ, էլեկտրաէներգիայի սպառումը շարունակում է կարևոր գործոն լինել, քանի որ զգալիորեն ազդում է շրջակա միջավայրի վրա։
Ակրիլային ներարկման ձուլման ընթացքում կարող են առաջանալ տարբեր վտանգավոր ծուխ և գոլորշիներ, որոնք ներշնչելու դեպքում առողջության համար հնարավոր ռիսկեր են ստեղծում։ Այս գործընթացում ներգրավված մարդկանց առողջությունն ապահովելու համար արտադրական տարածքում պետք է ապահովվեն պատշաճ օդափոխություն և ծխի կառավարման լուծումներ։
Այլընտրանքներ եւ համեմատություններ
Այս բաժնում կհամեմատենք ձուլման տարբեր նյութեր, այդ թվում՝ պոլիկարբոնատը, ABS-ը և այլ սինթետիկ պլաստիկներ՝ ընդգծելով դրանց հատկություններն ու կիրառությունները։
- Պոլիկարբոնատ (PC)․ այս թափանցիկ ջերմապլաստիկը հայտնի է հարվածների նկատմամբ բարձր դիմադրությամբ, ինչի շնորհիվ հիանալի այլընտրանք է ակրիլին այն կիրառություններում, որտեղ պահանջվում է ավելի մեծ դիմացկունություն։ Պոլիկարբոնատը հաճախ օգտագործվում է անվտանգության սարքավորումների, ավտոմոբիլային բաղադրիչների և ակնոցների ոսպնյակների արտադրության համար։ Հիշեք, որ PC-ն սովորաբար ավելի քիչ թափանցիկ է, քան ակրիլը, սակայն այն կարող է իդեալական ընտրություն լինել, երբ հարվածային դիմադրությունը առաջնահերթ է։
- Ակրիլոնիտրիլ-բուտադիեն-ստիրոլ (ABS)․ որպես մեկ այլ սինթետիկ պլաստիկ՝ ABS-ը լայն տարածում է գտել իր ցածր արժեքի, ներարկման ձուլման հեշտության և լավ մեխանիկական հատկությունների շնորհիվ։ Թեև այն այնքան թափանցիկ չէ, որքան ակրիլը կամ պոլիկարբոնատը, ABS-ը հուսալի ընտրություն է այն նախագծերի համար, որոնք չեն պահանջում օպտիկական բարձր թափանցիկություն։ ABS-ի տարածված կիրառություններից են ավտոմոբիլային դետալները, խաղալիքները և կենցաղային տեխնիկան։
- Պոլիպրոպիլեն (PP)․ այս բազմակողմանի ջերմապլաստիկն ունի քիմիական դիմադրության, ամրության և ճկունության լավ հավասարակշռություն։ Թեև այն ակրիլի նման թափանցիկ չէ, պոլիպրոպիլենը լայնորեն օգտագործվում է տարբեր կիրառություններում, օրինակ՝ փաթեթավորման, ավտոմոբիլային բաղադրիչների և սպառողական ապրանքների համար։ Եթե փնտրում եք քիմիական նյութերի և հոգնածության նկատմամբ գերազանց դիմադրությամբ նյութ, PP-ն կարող է հարմար ընտրություն լինել։
- Թափանցիկ այլ ջերմապլաստիկներ․ ներարկման ձուլման համար կան նաև այլ թափանցիկ նյութեր։ Օրինակ՝
- ԱՎՍՏՐԱԼԻԱՅՈՒՄ (ԱՄՆ) ապրող մի մարդ (ԱՄՆ) ասում է.
- Ցիկլային օլեֆինային համապոլիմեր (COC)․ ունի թափանցիկության, քիմիական դիմադրության և ջրի ցածր կլանման յուրահատուկ համադրություն, ինչի շնորհիվ հարմար է բժշկական սարքերի և օպտիկական կիրառությունների համար։
- Photure (Photection Traphil) Տիշենդորֆը (Prophily Traphy Traphilige Traphy Trology), որի վերեւում ջերմաստիճանի ջերմաստիճանն է բարձրանում, եւ ճառագայթում է ավտվածքային ճառագայթումը, այնպես, ինչպես ավտող միջավայրը ։
Հաճախ տրվող հարցեր
Որո՞նք են ակրիլային ներարկման ձուլման առավելությունները։
Ակրիլային ներարկման ձուլումն ունի բազմաթիվ առավելություններ, ինչպիսիք են օպտիկական բարձր թափանցիկությունը, լույսի գերազանց փոխանցումը և գույնի լավ կայունությունը։ Լույսի փոխանցման 92%-ից բարձր ցուցանիշով ակրիլն ունի ապակուն համադրելի թափանցիկություն։ Բացի այդ, ակրիլային դետալները հայտնի են ամրությամբ, դիմացկունությամբ և եղանակային պայմանների ու ուլտրամանուշակագույն ճառագայթների նկատմամբ դիմադրությամբ, ինչը դրանք հարմար է դարձնում լայն կիրառությունների համար։
Ինչպե՞ս ընտրել ակրիլի համար ճիշտ կաղապարի նյութը։
Ակրիլի ներարկման ձուլման համար կաղապարի ճիշտ նյութի ընտրությունը կախված է այնպիսի գործոններից, ինչպիսիք են ձեր բյուջեն, կաղապարի պահանջվող ծառայության ժամկետը և դետալի բարդությունը։ Պողպատե կաղապարները հաճախ նախընտրելի են իրենց դիմացկունության և բարձրորակ պատրաստի դետալներ ապահովելու կարողության շնորհիվ։ Սակայն ալյումինե կաղապարները կարող են ծախսարդյունավետ այլընտրանք լինել կարճ արտադրական շարքի կամ ավելի քիչ պահանջկոտ կիրառությունների համար։ Կաղապարի արտադրողի հետ համագործակցությունը կօգնի ընտրել ձեր նախագծի պահանջներին համապատասխան լավագույն նյութը։
Որո՞նք են ակրիլային ներարկմամբ ձուլված արտադրանքի տարածված կիրառությունները։
Ակրիլային ներարկմամբ ձուլված արտադրանքը բազմաթիվ կիրառություններ ունի, այդ թվում՝ ավտոմոբիլային դետալներ, օրինակ՝ հետևի լապտերներ և վահանակի բաղադրիչներ, տեսախցիկների կամ ակնոցների ոսպնյակներ, լուսասփռիչներ, ցուցանակներ, էլեկտրոնային սարքերի պատյաններ և դեկորատիվ իրեր։ Ակրիլի օպտիկական գերազանց հատկություններն ու դիմացկունությունը այն դարձնում են տարածված ընտրություն այս բազմազան կիրառությունների համար։
Ի՞նչ գործոններ են ազդում ակրիլային ներարկմամբ ձուլված դետալների որակի վրա։
Մի քանի գործոն կարող է ազդել ակրիլային ներարկմամբ ձուլված դետալների որակի վրա։ Ամենակարևորներն են կաղապարի նյութն ու նախագիծը, պլաստիկ նյութի խոնավությունը (նախընտրելի է՝ 0.1%-ից ցածր), ներարկման ձուլման գործընթացի պարամետրերը, օրինակ՝ ջերմաստիճանը, ճնշումն ու հովացման ժամանակը, ինչպես նաև նյութի պատշաճ մշակումը։ Այս գործոնները նպաստում են այնպիսի թերությունների նվազեցմանը, ինչպիսիք են պղպջակները, գազային գծերը և օպտիկական թափանցիկության նվազումը։
Ինչպե՞ս է ակրիլային ներարկման ձուլումը համեմատվում այլ տեխնիկաների հետ։
Ակրիլային ներարկման ձուլումը բազմակողմանի և արդյունավետ գործընթաց է, որը հնարավորություն է տալիս բարձր ճշգրտությամբ ու մակերեսային որակով բարդ դետալներ արտադրել։ Այն սովորաբար ավելի արագ և ծախսարդյունավետ է, քան այլ մեթոդները, օրինակ՝ մեխանիկական մշակումը կամ ձուլումը։ Ներարկման ձուլումը նաև թույլ է տալիս արտադրել մեծ ծավալներ, ինչը կարող է անհնար լինել պատրաստման այլ մեթոդներով։ Սակայն կարևոր է հաշվի առնել, որ կաղապարի ստեղծման սկզբնական ներդրումները կարող են ավելի մեծ լինել, հատկապես բարդ նախագծերի դեպքում։
Ինչպե՞ս կանխել ակրիլային ներարկմամբ ձուլված արտադրանքի թերությունները։
Ակրիլային ներարկմամբ ձուլված արտադրանքի թերությունները նվազեցնելու համար համոզվեք, որ ձուլման գործընթացի պարամետրերն օպտիմալացված են, իսկ նյութը՝ պատշաճ կերպով մշակված։ Ամենակարևոր քայլը ակրիլային նյութի խոնավության կլանումը սահմանափակելն է (սովորաբար՝ 0.3-0.4%) և խոնավության պահանջվող մակարդակը 0.1%-ից ցածր պահելը։ Կաղապարի ճիշտ նախագիծը և գործընթացի հետևողական վերահսկումը կարող են օգնել խուսափել պղպջակներից, գազային գծերից և թափանցիկության խաթարումից։ Ակրիլային դետալների թերությունները կանխելու լավագույն գործելակերպը մշակելու համար համագործակցեք ներարկման ձուլման ծառայություն մատուցողի հետ։






