
Mi az átmeneti hőmérséklet (Tg)?
Az üvegesedési hőmérséklet (Tg) azt a pontot jelöli, ahol a polimer kemény, üvegszerű állapotból lágy, gumiszerű állapotba megy át. A Tg fölött a polimerek rugalmassá válnak, és bizonyos folyási tulajdonságokat mutatnak. E hőmérséklet alatt merevebbek és kevésbé hajlékonyak.
A Tg-t befolyásoló tényezők
A polimerek Tg-értékét több tényező is befolyásolhatja.
A molekulatömeg kulcsfontosságú tényező: a nagyobb molekulatömeg gyakran magasabb Tg-értékkel jár. Az intermolekuláris kölcsönhatások szintén szerepet játszanak. Az erősebb kölcsönhatások megnehezítik a polimerláncok mozgását, így emelik a Tg-értéket.
Lágyítók hozzáadásával csökkenthető a Tg. Ezek megkönnyítik, hogy a láncok elcsússzanak egymás mellett. Ezzel szemben a töltőanyagok korlátozzák a mozgást, ezért növelhetik a Tg-értéket. A hőelőzmény is számít. Ha egy polimert sokszor felmelegítettek és lehűtöttek, a Tg-értéke eltolódhat.
Mi az olvadási hőmérséklet (Tm)?
A polimer felmelegítésekor a kristályos tartományok szilárd állapotból folyékonyba mennek át. Ez az olvadási folyamat az olvadási hőmérsékleten (Tm) megy végbe. Ez az érték az anyagok között a polimer kristályszerkezete és a kötési erősség miatt eltérő. A kristályos polimerekben a szerkezet rendezettebb, ezért az olvadáspont jól meghatározott.
A molekulatömeg és a szerkezet hatása
A polimer molekulatömege jelentősen befolyásolja az olvadási hőmérsékletet. A nagyobb molekulatömegű polimerek Tm-értéke általában magasabb. Ennek oka, hogy a nagyobb molekulatömeg fokozza a láncok összegabalyodását, így nehezebben mozdulnak el és olvadnak meg.
A molekulaszerkezet is szerepet játszik. A lineáris polimerek Tm-értéke határozottabb lehet az elágazó polimerekénél, mivel a láncaik szorosabban illeszkednek. A kristálytökéletesség és a láncok rendezettsége szintén befolyásolja a Tm-értéket: a jobb rendezettség magasabb hőmérsékletet eredményez.
A Tg és a Tm közötti különbség
| Jellemző | Üvegesedési hőmérséklet (Tg) | Olvadási hőmérséklet (Tm) |
|---|---|---|
| Az átalakulás típusa | Másodrendű átmenet, fázisváltozás nélkül; csak a fizikai tulajdonságok változnak | Elsőrendű fázisátalakulás szilárd állapotból folyékonyba |
| Anyagtípus | Csak amorf és félkristályos anyagokban fordul elő | Kristályos anyagokban fordul elő |
| Állapotváltozás | Üvegszerű állapotból gumiszerűbe, fázisváltozás nélkül | Szilárd fázisból folyékony fázisba |
| Molekulaszerkezet | A molekulák elrendeződése nem változik; az anyag amorf marad | A kristályszerkezet teljesen felbomlik |
| Megfordíthatóság | Teljesen megfordítható folyamat | Megfordítható fázisváltozás |
| Hőmérséklet-tartomány | Általában a Tm-nél alacsonyabb hőmérsékleten következik be | Jellemzően magasabb a Tg-nél |
| Befolyásoló tényezők | – A polimer kémiai szerkezete – Molekulatömeg – Lágyítótartalom – Rugalmasság |
– Nyomás – Kémiai kötések – A molekulák alakja és mérete – Molekuláris rendezettség |
| Mérési módszer | Jellemzően differenciális pásztázó kalorimetriával mérik | Meghatározott nyomáson mérik (általában normál nyomáson) |
| Ipari jelentőség | Kulcsfontosságú a polimerfeldolgozásban és az alkalmazásokban | Fontos az anyagválasztás és a feldolgozás szempontjából |
| Fizikai állapot | Az anyag szilárd marad, de rugalmassá, gumiszerűvé válik | Az anyag teljesen folyékonnyá alakul |
| Energiaváltozás | Fokozatos lágyulással jár | Teljes fázisátalakulással jár |
| Hatás az alkalmazásra | Meghatározza az anyag rugalmasságát és a feldolgozási feltételeket | Meghatározza az anyag hőállóságát és feldolgozási határait |
| A fűtési sebességtől való függés | Érzékenyebb a fűtési sebesség változására | Kevésbé érzékeny a fűtési sebesség változására |
Hogyan határozza meg a Tg és a Tm a polimerek kategóriáit?
Hőre lágyuló műanyagok és hőre keményedő műanyagok: A Tg és a Tm segít megkülönböztetni ezt a két kategóriát. A hőre lágyuló műanyagoknak Tg- és Tm-értékük is van, és melegítéskor többször is újraformázhatók. A hőre keményedő műanyagok viszont magas hőmérsékleten térhálósodnak, majd lehűléskor megszilárdulnak, és megtartják az alakjukat. Tg-értékük van, de jellemző Tm-értékük nincs, mert nem olvadnak meg.
Kristályosság és tulajdonságok: A nagy kristályosságú polimerek Tm-értéke jól meghatározott, és általában nagyobb a mechanikai szilárdságuk. A nagyobb amorf hányadú anyagoknál a Tg hangsúlyosabb, és nagyobb rugalmasság jellemző, de szerkezeti merevségük alacsonyabb.
A Tg és a Tm a formagyártásban
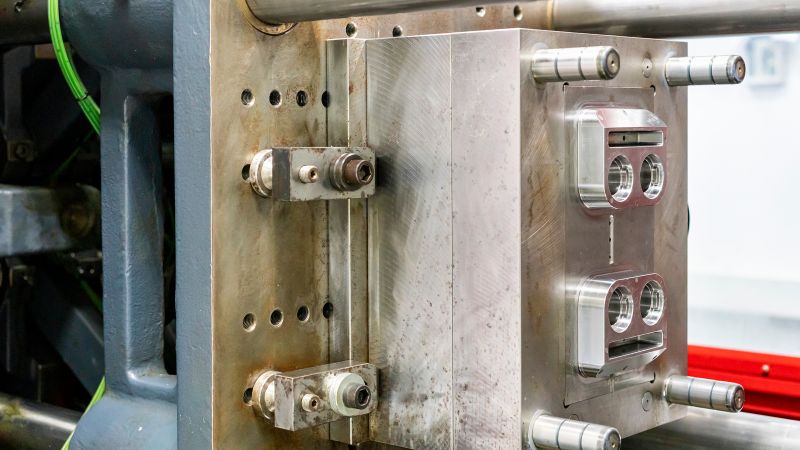
Az üvegesedési hőmérséklet (Tg) és az olvadási hőmérséklet (Tm) kulcsfontosságú paraméter a fröccsöntés és a szerszámos öntés során, mivel közvetlenül befolyásolják a feldolgozási feltételeket és a végtermék minőségét. Ha a feldolgozási hőmérséklet a Tg alatt van, a polimer merev és rideg marad, ami korlátozza a rugalmasságot, és növeli a törés kockázatát az öntés során. Ez olyan hibákhoz vezethet, mint a repedés vagy a szerszámüreg hiányos kitöltése, végső soron pedig ronthatja a fröccsöntött alkatrészek épségét.
Ezzel szemben a Tm határozza meg azt a legmagasabb hőmérsékletet, amelyen a polimer teljesen megolvad, és megfelelően be tud folyni a szerszámüregbe. Ha a hőmérséklet meghaladja a Tm-et, a polimer károsodhat vagy lebomolhat, ami gyenge anyagtulajdonságokhoz és a késztermék hibáihoz vezethet.
Ha a feldolgozási hőmérséklet megközelíti vagy meghaladja a Tg-t, az anyag tulajdonságai jelentősen megváltozhatnak. A polimer hajlékonyabbá válik, így törés nélkül jobban deformálható, ami javítja a folyási tulajdonságokat, és elősegíti az összetett szerszámformák kitöltését. A magas hőmérséklet azonban új lebomlási folyamatokat is elindíthat, például hőoxidációt vagy lánchasadást, ami ronthatja a fröccsöntött alkatrészek általános minőségét, többek között mechanikai szilárdságukat és hőstabilitásukat.
A Tg és a Tm hatása a feldolgozási hőmérsékleten túl a fröccsöntési művelet hűtési és ciklusidejére is kiterjed. Hűtés közben, amikor a hőmérséklet megközelíti a Tg-t, az anyag gumiszerűből üvegszerű állapotba megy át, ami befolyásolhatja a hűtési sebességet és a ciklusidőt. A túl gyors hűtés belső feszültségeket vagy vetemedést okozhat a késztermékben. A hosszabb hűtési idő viszont elősegítheti a félkristályos polimerek jobb kristályosodását, javítva azok mechanikai tulajdonságait.
Ezenkívül a Tg és a Tm feldolgozás közben az anyag számos tulajdonságára hatással van, így a hővezető képességre, az optikai átlátszóságra és a mechanikai teljesítményre is. A Tg fölött feldolgozott polimerek például jellemzően jobb hő- és mechanikai tulajdonságokat mutatnak, mivel jobban elviselik az öntés során fellépő igénybevételeket. Ez különösen fontos azoknál az alkalmazásoknál, ahol a készterméket mechanikai terhelés vagy hőciklusok érik.
A Tg és a Tm által befolyásolt kritikus feldolgozási paraméterek közé tartozik a befecskendezési sebesség, a szerszámfal hőmérséklete, az utónyomás és a kompozit anyagok szálorientációja. Ezeket a paramétereket gondosan kell szabályozni a megfelelő anyagáramlás, a kívánt fizikai tulajdonságok és az állandó alkatrészminőség biztosítása érdekében. Például az optimális befecskendezési sebesség biztosítja a szerszám megfelelő kitöltését, és segít megelőzni az olyan hibákat, mint a rövid lövés vagy a túlzott sorjaképződés.
A megbízhatósági szempontok is rámutatnak a hőmérséklet-szabályozás fontosságára. A Tg feldolgozás közbeni túllépése új meghibásodási módokat idézhet elő, például fokozott ridegséget vagy csökkent ütésállóságot, ami hátrányosan befolyásolhatja a fröccsöntött alkatrészek elektromos és mechanikai tulajdonságait. Ez a végtermék hosszú távú megbízhatóságára és teljesítményére is hatással van, különösen az igényes alkalmazásokban.
Gyakori fröccsöntési műanyagok Tg-értéke
Az alábbi táblázat különböző fröccsöntési műanyagok üvegesedési hőmérsékletét (Tg) sorolja fel Celsius-fokban:
| Anyag | Tg (°C) |
|---|---|
| Általános célú polisztirol (GPPS) | 100 |
| Nagy sűrűségű polietilén (HDPE) | -120 |
| Folyadékkristályos polimer (LCP) | 120 |
| Folyékony szilikongumi (LSR) | -125 |
| Polikarbonát (PC) | 145 |
| Poliéter-éter-keton (PEEK) | 140 |
| Poliéter-imid (PEI) | 210 |
| Polimetil-metakrilát (PMMA) | 90 |
| Polipropilén (ataktikus) (PP) | -20 |
| Polifenilén-szulfon (PPSU) | 90 |
| Poliszulfon (PSU) | 190 |
| Syndiotaktikus polisztirol (SPS) | 100 |
Gyakori fröccsöntési anyagok Tm-értéke
| Anyag | Tm (°C) |
|---|---|
| Polietilén (PE) | 120-130 |
| Polipropilén (PP) | 160-170 |
| Polivinil-klorid (PVC) | 75-105 |
| Polisztirol (PS) | 240 |
| Polikarbonát (PC) | 260 |
| Akrilnitril-butadién-sztirol (ABS) | 220-240 |
| Nylon 6 (poliamid 6) | 220 |
| Nylon 66 (poliamid 66) | 260 |
| Poliéter-éter-keton (PEEK) | 343 |
| Folyadékkristályos polimer (LCP) | 350-400 |
| Hőre lágyuló elasztomer (TPE) | 230-260 |
Együttműködés a Moldie-val
A koncepciótól a gyártásig a moldie teljes körű szolgáltatásokat kínál, többek között alkatrésztervezést, prototípus-készítést, szerszámtervezést és nagy volumenű gyártást.
Szolgáltatásaink:
– Korszerű műanyag fröccsöntő szerszámok gyártása
– Precíziós nyomásos öntési megoldások
– Egyedi fröccsöntési szolgáltatások
– Szakértő szerszámtervezés és mérnöki szolgáltatások
– Teljes körű OEM/ODM-szolgáltatások
Akár összetett autóipari alkatrészekre, akár precíziós ipari elemekre van szüksége, a Moldie minden projektben kiváló minőséget nyújt. Korszerű üzemünk és tapasztalt csapatunk gondoskodik arról, hogy gyártási igényeit kompromisszumok nélküli minőségben és hatékonysággal teljesítsük. Vegye fel a kapcsolatot a Moldie-val, beszéljük meg az alkatrészt, és kérjen árajánlatot.






