
Co to jest Temperatura Przejściowa (Tg)?
Temperatura szklana Transition (Tg) odnosi się do punktu, w którym polimer przesuwa się z twardego i szklistego stanu na miękkie i gumowe. Nad Tg, polimery stają się elastyczne i wykazują pewne charakterystyki przepływu. Pod tą temperaturą, są bardziej sztywne i bardziej wytrzymałe.
Czynniki wpływające na Tg
Kilka czynników może wpływać na Tg w polimerach.
Masa cząsteczkowa jest kluczowym czynnikiem; wyższe masy molekularne często prowadzą do wyższych wartości Tg. Siły intermolekularne również odgrywają rolę. Silniejsze siły utrudniają ruch łańcuchów polimerowych, podnosząc Tg.
Plastycowi mogą być dodawane, aby obniżyć Tg. Ułatwiają one łańcuchom prześlizgiwanie się obok siebie. Z drugiej strony, dodawanie wypełniaczy może zwiększyć Tg poprzez ograniczenie ruchu. Historia termiczna również ma znaczenie. Jeśli polimer jest podgrzewany i chłodził się wiele razy, Tg może się przesuwać.
Co to jest Temperatura Melting (Tm)?
Kiedy podgrzewasz polimer, krystaliczne regiony obracają się z stanu stałego do stanu cieczy. Ten proces topnienia dzieje się przy temperaturze topnienia (Tm). Temperatura ta różni się w zależności od materiałów ze względu na strukturę krystaliczną i wytrzymałość na wiązanie w polimerach. W krystalicznych polimerach, te wzory są bardziej zamówione, co prowadzi do ostrego punktu topnienia.
Wpływ masy i struktury cząsteczkowej
Masa molekularna polimeru znacznie wpływa na jego temperaturę topnienia. Polimery o wysokiej masie cząsteczkowej zazwyczaj mają wyższy Tm. Powodem jest większa masa molekularna zwiększa zaplątanie łańcucha, co utrudnia ruch łańcuchów i topnienie.
Struktura molekularna odgrywa również rolę. Polimery liniowe mogą mieć bardziej odrębne Tm niż te rozgałęzione ze względu na blisko zapakowane łańcuchy. Perfekcja kryształu i dostosowanie łańcucha wpływają także na Tm, z lepszym dostosowaniem prowadzącym do wyższych temperatur.
Różnica między Tg i Tm
| Charakterystyczne | Temperatura przejściowa szkła (Tg) | Temperatura metalu (Tm) |
|---|---|---|
| Rodzaj zmiany | Przejście drugiego rzędu bez zmiany fazy; tylko zmiany właściwości fizycznej | Przejście fazy pierwszego rzędu od stałej do cieczy |
| Rodzaj materiału | Okurów wyłącznie z amorficznych i półkrystalicznych materiałów | Występowanie w materiałach krystalicznych |
| Zmiana stanu | Szklany stan do kauczuku bez zmiany fazy | Faza stała do fazy płynnej |
| Struktura molekularna | Brak zmian w układzie molekularnym; pozostaje amorficznym | Całkowity podział struktury krystalicznej |
| Odwracalność | W pełni odwracalny proces | Odwracalna zmiana fazy |
| Zakres temperatury | Ogólnie występują przy niższych temperaturach niż Tm | Zazwyczaj większe niż Tg |
| Czynniki nasilające | – Struktura chemiczna polimeru – masa cząsteczkowa – zawartość plastyzatora – Elastyczność | – Ciśnienie – wiązanie chemiczne – kształt i wielkość cząsteczek – pakowanie molekularne |
| Metoda pomiaru | Zazwyczaj mierzona przy użyciu kalorymetrii różniczkowej | Zmierzona pod konkretnym ciśnieniem (zwykle standardowe ciśnienie) |
| Znaczenie przemysłowe | Krytyczne w przetwarzaniu i zastosowaniach polimerów | Ważne dla doboru i przetwarzania materiałów |
| Stan fizyczny | Materiał pozostaje stały, ale staje się elastyczny/rubery | Materiał całkowicie przekształca się w płyn |
| Zmiany energetyczne | Zaangażowuje się w stopniowe zmiękczanie | Zaangażowuje się w pełną transformację fazową |
| Wpływ na zastosowanie | Określa warunki elastyczności i przetwarzania materiału | Określa wartości graniczne odporności na ciepło i przetwórstwo materiału |
| Zależność od tempa ogrzewania | Bardziej wrażliwe na zmiany tempa ogrzewania | Mniej wrażliwy na zmiany tempa ogrzewania |
Jak Tg i Tm Definiować Polymer Kategorie
Termoplastycs vs. Termosets: Tg i Tm pomagają rozróżnić te kategorie. Termoplastyki mają zarówno Tg, jak i Tm i mogą być wielokrotnie kształtowane podczas ogrzewania. Termosety, jednak, krzyżowe w wysokich temperaturach, ustawiając kształt, kiedy są chłodzone. Wykazują Tg, ale nie typowe Tm, ponieważ nie topią.
Krystaliczność i właściwości: Polimery o wysokiej krystaliczności mają klarowną, ostrą Tm i ogólnie większą wytrzymałość mechaniczną. Ci z większą zawartością amorfów mają zauważalne Tg i większą elastyczność, ale niższą sztywność strukturalną.
Tg i Tm w produkcji mol
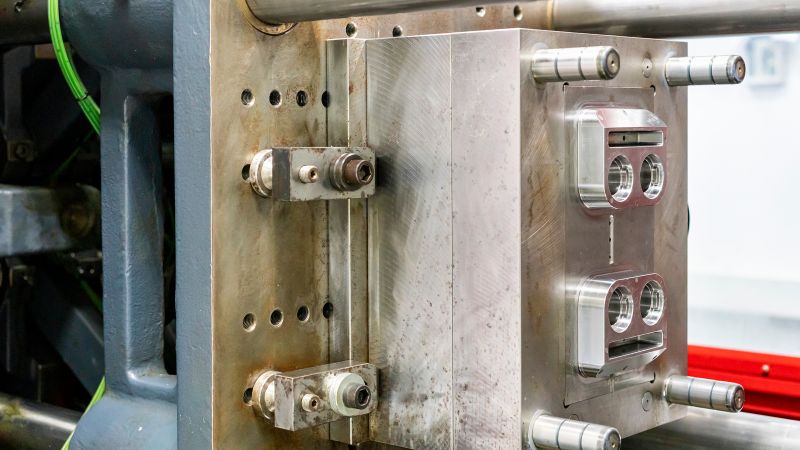
Temperatura zeszklenia (Tg) i temperatura topnienia (Tm) to kluczowe parametry w procesach formowania wtryskowego i odlewania ciśnieniowego w formach, ponieważ bezpośrednio wpływają na warunki przetwarzania oraz jakość gotowego produktu. Jeśli temperatura przetwarzania jest niższa niż Tg, polimer pozostaje sztywny i kruchy, co ogranicza jego elastyczność i znacznie zwiększa ryzyko pęknięcia podczas formowania. Może to prowadzić do wad, takich jak pęknięcia lub niepełne wypełnienie gniazda formy, a w rezultacie naruszyć integralność uformowanych części.
Z kolei Tm wyznacza maksymalną temperaturę niezbędną do całkowitego stopienia polimeru, aby materiał mógł prawidłowo przepływać do gniazda formy. Jeśli temperatura przekroczy Tm, polimer może ulec degradacji lub rozkładowi, co prowadzi do pogorszenia właściwości materiału i powstawania wad w gotowym produkcie.
Gdy temperatura przetwarzania jest w pobliżu lub przekracza Tg, właściwości materiału mogą się znacznie zmienić. Polimer staje się bardziej widoczny, co umożliwia lepszą deformację bez złamania, co zwiększa charakterystykę przepływu i ułatwia wypełnianie skomplikowanych wzorów pleśń. Jednakże podwyższone temperatury mogą również wprowadzić nowe mechanizmy degradacji, takie jak utlenianie termiczne lub ściskanie łańcucha, co może negatywnie wpływać na ogólną jakość formowanych części, w tym ich wytrzymałość mechaniczną i stabilność termiczną.
Wpływ Tg i Tm wykracza poza temperaturę przetwarzania, aby wpływać na czas chłodzenia i cyklu formowania. Jak temperatura zbliża się do Tg podczas chłodzenia, materiał przechodzenia z kauczuku do stanu szklistego, co może wpływać na szybkość chłodzenia i czas cyklu. Jeśli chłodzenie jest zbyt szybkie, może to prowadzić do naprężeń wewnętrznych lub wirowania w produkcie końcowym. W przeciwnym razie, jeśli czas chłodzenia jest przedłużony, może to umożliwić lepszą krystalizację w polimerach półkrystalicznych, wzmacniając ich właściwości mechaniczne.
Dodatkowo, Tg i Tm uderzenie różne właściwości materialne podczas przetwarzania, w tym przewodność cieplna, jasność optyczna, i wydajność mechaniczna. Na przykład polimery przetwarzane powyżej Tg zwykle wykazują lepsze właściwości cieplne i mechaniczne, ponieważ mogą lepiej pomieścić naprężenia nałożone podczas formowania. Jest to szczególnie ważne w zastosowaniach, gdy produkt końcowy podlega obciążeniu mechanicznemu lub termicznemu.
Kluczowe parametry procesu, na które wpływają Tg i Tm, obejmują natężenie przepływu podczas wtrysku, temperaturę ścianek formy, ciśnienie docisku oraz orientację włókien w materiałach kompozytowych. Parametry te należy starannie kontrolować, aby zapewnić prawidłowy przepływ materiału, utrzymać wymagane właściwości fizyczne i uzyskać powtarzalną jakość części. Na przykład optymalne natężenie przepływu wtryskiwanego tworzywa jest niezbędne do skutecznego wypełnienia formy bez powodowania wad, takich jak niedolewy lub nadmierne wypływki.
Poważenia wiarygodności podkreślają również znaczenie kontroli temperatury. Przekroczenie Tg podczas przetwarzania może wprowadzić nowe mechanizmy awarii, takie jak zwiększona kruchość lub zmniejszona odporność na uderzenia, co może negatywnie wpływać zarówno na właściwości elektryczne jak i mechaniczne formowanych części. To z kolei wpływa na długotrwałą niezawodność i wydajność produktu końcowego, zwłaszcza w wymagających zastosowaniach.
Tg materiałów do wtrysku tworzyw sztucznych
Poniższa tabela zawiera wykaz temperatur przechodzenia szkła (Tg) w stopniach Celsjusza dla różnych materiałów do formowania tworzyw sztucznych:
| Materiał | Tg (°C) |
|---|---|
| Polistyren ogólnego celu (GPS) | 100 |
| Polietylen o wysokiej gęstości (HDPE) | -120 |
| Polimer płynny kryształowy (LCP) | 120 |
| Guma ciekła silikonowa (LSR) | -125 |
| Poliwęglan (PC) | 145 |
| Polietherketone (PEEK) | 140 |
| Polietylen (PEI) | 210 |
| Polimetylometakryl (PMMA) | 90 |
| Polipropylen (aktywność) (PP) | -20 |
| Polifenylen Sulfon (PPSU) | 90 |
| Polisulfon (PSU) | 190 |
| Polistyren syntetyczny (SPS) | 100 |
Tm materiałów do wtrysku
| Materiał | Tm (°C) |
|---|---|
| Polietylen (PE) | 120-130 |
| Polipropylen (PP) | 160-170 |
| Polichlorek winylu (PVC) | 75-105 |
| Polistyren (PS) | 240 |
| Poliwęglan (PC) | 260 |
| Akrylonitryl Butadien Styrene (ABS) | 220-240 |
| Nylon 6 (poliamid 6) | 220 |
| Nylon 66 (poliamid 66) | 260 |
| Polietherketone (PEEK) | 343 |
| Polimer płynny kryształowy (LCP) | 350-400 |
| Elastomer termoplastyczny (TPE) | 230-260 |
Współpraca z Moldie
Od koncepcji po produkcję Moldie oferuje kompleksową obsługę obejmującą projektowanie części, prototypowanie, projektowanie form i produkcję na dużą skalę.
Mamy:
– Zaawansowane wtryskiwanie tworzyw sztucznych – Precyzyjne rozwiązania odlewania die – Niestandardowe usługi formowania – Specjalistyczny projekt i inżynieria formy – Kompletne usługi OEM / ODM
Niezależnie od tego, czy potrzebujesz złożonych komponentów motoryzacyjnych, czy precyzyjnych części przemysłowych, firma Moldie zapewnia doskonałość we wszystkich projektach. Nasz najnowocześniejszy warsztat oraz zespół doświadczony zapewniają zaspokojenie Twoich potrzeb produkcyjnych z bezkompromisową jakością i wydajnością.







