
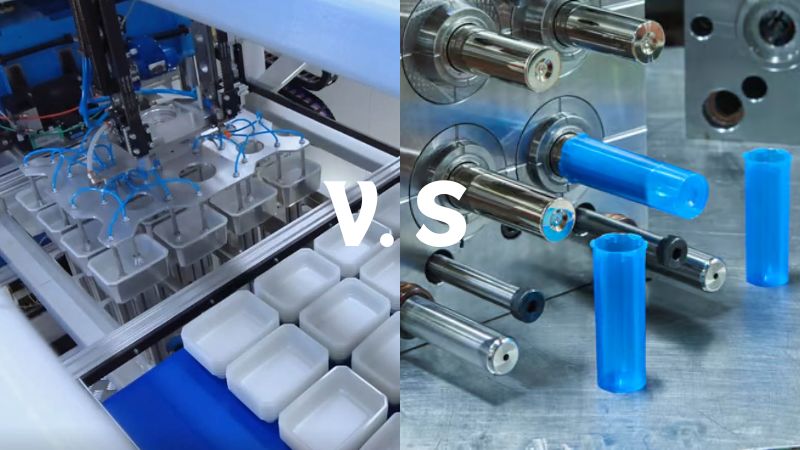
Mi a vákuumformázás és a fröccsöntés?
Elmagyarázom egyszerűen, könnyen érthető módon.
Ha műanyag alkatrészek gyártását tervezi, két népszerű eljárással találkozhat: a vákuumformázással és a fröccsöntéssel. Mindkét módszer másképp alakítja a műanyagot, az Ön számára legmegfelelőbb eljárást pedig a projekt igényei határozzák meg.
A vákuumformázás olyan, mintha kiszúróformát használnánk a műanyaghoz. Először felmelegítünk egy műanyag lapot, amíg megpuhul, majd egy egyoldalas szerszámba nyomjuk. A szerszám adja meg a lap új formáját. Képzelje el, ahogy egy meleg, hajlékony műanyagot egy forma fölé terítünk, és az felveszi annak alakját – ez a vákuumformázás.
Ezzel szemben a fröccsöntés olyan, mintha vízzel töltenénk meg egy jégkockatartót, majd megfagyasztanánk. Csakhogy víz helyett megolvasztott műanyag-granulátumot használunk, a jégkockatartó helyett pedig egy összetett, kétoldalas szerszámot. Ez az eljárás ideális kisebb, részletgazdag alkatrészek, például kupakok és műanyag játékok nagy sorozatú gyártására.
Az alábbi táblázat átfogó képet ad a két eljárásról:
| Jellemző | Vákuumformázás | Fröccsöntés |
|---|---|---|
| Eljárás | Műanyag lap felmelegítése, amíg alakíthatóvá válik, majd formázása egy szerszám fölött. | Műanyag-granulátum megolvasztása és szerszámba fecskendezése. |
| Felhasznált anyagok | Jellemzően hőre lágyuló műanyag lapokat használ. | Hőre lágyuló és hőre keményedő műanyagokat használ granulátum formájában. |
| A szerszám összetettsége | A szerszám általában egyszerűbb és olcsóbb. | Összetett formák kialakítására is alkalmas, de a szerszámok drágábbak. |
| Gyártási mennyiség | Kis és közepes sorozatokhoz ideális. | Nagy sorozatú gyártásra alkalmas. |
| Ciklusidő | A melegítés és hűtés miatt hosszabb ciklusidő. | A gyorsabb befecskendezés és hűtés miatt rövidebb ciklusidő. |
| Felületi minőség | Általában jó, de további utómunkálást igényelhet. | Kiváló felületi minőség; részletgazdag textúrák is kialakíthatók. |
| Alkalmazási területek | Gyakori a csomagolásban, tálcáknál és autóipari alkatrészeknél. | Széles körben használják játékokhoz, tartályokhoz, autóipari alkatrészekhez és orvostechnikai eszközökhöz. |
| Anyagveszteség | A felesleges anyag levágása miatt nagyobb. | A hatékonyabb eljárásnak köszönhetően kisebb. |
| Kezdeti beállítási költség | Alacsonyabb kezdeti szerszámköltség. | A szerszám összetettsége miatt magasabb kezdeti költség. |
Szerszámköltségek és átfutási idők összehasonlítása
A vákuumformázás kezdeti szerszámköltsége általában kedvezőbb. Az eljáráshoz használt szerszámok olcsóbb anyagokból, például fából vagy alumíniumból készülhetnek, szemben a fröccsöntő szerszámokhoz jellemzően szükséges, kiváló minőségű acéllal. Emiatt a vákuumformázás vonzó lehetőség az induló vállalkozások vagy a korlátozott költségvetésű projektek számára.
Ezenfelül a vákuumformázáshoz használt szerszámok általában egyoldalasak. Egyszerű kialakításuk tovább csökkenti a gyártási költségeket, mivel kevésbé összetett megmunkálást és kevesebb anyagot igényelnek. Az egyoldalas kialakítás a szerszámgyártást is felgyorsítja, így rövidebb idő alatt kezdődhet meg a gyártás.
A fröccsöntés ezzel szemben nagyobb kezdeti beruházást igényel, mivel precíziós, fémből készült szerszámokra van szükség. Ezeket gyakran kiváló minőségű acélból készítik a tartósság és a pontosság biztosítása érdekében, ami jelentősen növeli a kezdeti költségeket. Ez visszatarthatja a kisebb projekteket vagy azokat a vállalatokat, amelyek nem számítanak nagy gyártási volumenre.
A magasabb kezdeti költségek ellenére a fröccsöntést előnyben részesítik a nagy sorozatú gyártásban. Az eljárás fémszerszámait úgy tervezik, hogy intenzív használatot is kibírjanak, így hosszú időn át egyenletes minőségű alkatrészek gyárthatók velük. Tartósságuknak köszönhetően a magasabb induló költségek mellett is jelentősen csökkenhet az egy darabra jutó költség a gyártási mennyiség növekedésével.
Gyártási átfutási idők
A vákuumformázás gyorsabb előkészítést tesz lehetővé, ezért ideális azoknak a vállalkozásoknak, amelyek hamar szeretnék piacra dobni termékeiket, különösen kisebb sorozatok vagy prototípusgyártás esetén. A fröccsöntés előkészítése ezzel szemben a szerszámgyártás összetettsége miatt hosszabb időt vesz igénybe, ami késleltetheti a termelés megkezdését. A szerszámok elkészülte után azonban a fröccsöntés nagy volumenű gyártás esetén rendkívül hatékony: ciklusonként több alkatrész készülhet, ami jelentősen növeli a kibocsátást és csökkenti az egy darabra jutó költséget.
A vákuumformázás és a fröccsöntés gyártási folyamatának összehasonlítása
A vákuumformázás gyártási folyamata
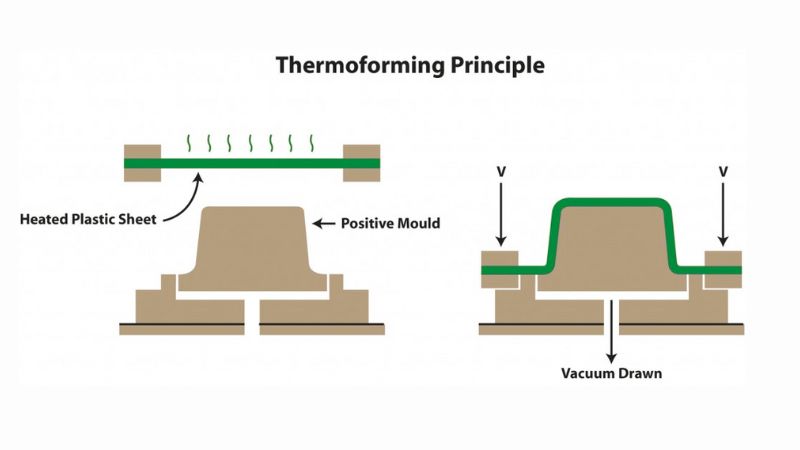
A kiválasztott hőre lágyuló műanyag lapot sütőben vagy infravörös fűtőberendezéssel melegítik fel a lágyulási pontjáig, jellemzően 250°F és 400°F (121°C és 204°C) közötti hőmérsékletre. A melegítés során fontos a hőmérséklet szabályozása, hogy az anyag ne károsodjon.
Amint a lap alakíthatóvá válik, gyorsan a szerszámra helyezik. Többféle formázási technika alkalmazható:
- Vákuumformázás: Vákuummal a felmelegített lapot a szerszám felületére húzzák, így az szorosan illeszkedik, és pontosan felveszi a szerszám részleteit.
- Nyomásformázás: Sűrített levegővel vagy más módon nyomást fejtenek ki, hogy a lap felvegye a szerszám alakját. Így összetettebb formák és finomabb részletek is kialakíthatók.
- Mechanikus formázás: Egy mechanikus eszköz nyomja a lapot a szerszámba; ez a módszer vastagabb anyagokhoz is használható.
Miután a lap felvette a szerszám alakját, rendszerint levegővel vagy vízzel lehűtik, hogy megszilárduljon. A hűtési idő az anyagtól és a vastagságtól függ.
A lehűlt alkatrészt kiveszik a szerszámból, majd levágják róla a felesleges anyagot, gyakran vágószerszámmal vagy kivágással. A késztermékkel kapcsolatos igényektől függően további műveleteket is végezhetnek, például fúrást, festést vagy felületkezelést.
A fröccsöntés gyártási folyamata
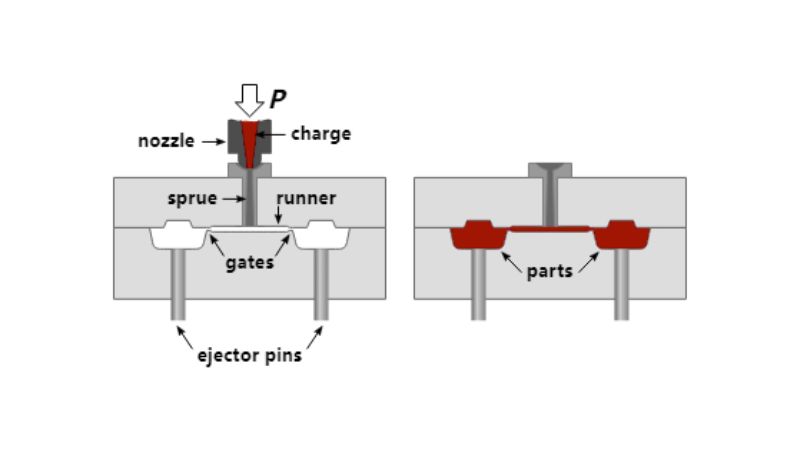
A granulátumot egy garatba adagolják, majd egy csigás mechanizmus a fűtött hengerbe továbbítja. A csiga megolvasztja az anyagot, majd a szerszámba fecskendezi. A henger hőmérsékletét az anyagtól függően gondosan szabályozzák, jellemzően 350°F és 500°F (177°C és 260°C) között.
A szerszám kialakításakor figyelembe kell venni a hűtőcsatornákat, a kilökőmechanizmusokat és a szellőzőnyílásokat, amelyeken keresztül a befecskendezés során távozhat a levegő.
Az anyagot megolvasztása után nagy nyomással – akár 30 000 psi vagy annál nagyobb nyomáson – a zárt szerszámba fecskendezik. A befecskendezési sebességet és nyomást pontosan kell szabályozni, hogy az anyag teljesen kitöltse a szerszámot, és ne keletkezzenek hibák, például töltethiány vagy légzárványok.
A befecskendezés után az anyag a szerszámban lehűl és megszilárdul. A hűtési idő kulcsfontosságú: az alkatrész vastagságától és a szerszám kialakításától függően néhány másodperctől akár több percig is tarthat.
Amint az alkatrész kellően lehűlt, a szerszám kinyílik, a kész darabot pedig kilökőcsapok segítségével távolítják el. Ezt a lépést gondosan kell végezni, hogy az alkatrész ne sérüljön meg.
Anyagok és alkalmazási területek
Műanyagválasztás a projektekhez
A különböző gyártási eljárásokhoz eltérő anyagok alkalmasak. A vákuumformázás során gyakran használnak polietilént és PVC-t (polivinil-kloridot) és más műanyagokat. Ezeket az anyagokat felmelegítik, majd egy szerszám fölött formázzák. Ezzel szemben a fröccsöntés során többféle műanyag használható, például polikarbonát, amely szilárdságáról és ellenálló képességéről ismert. Íme a két eljárásban gyakran használt műanyagok rövid áttekintése:
- Vákuumformázás:
- Polietilén: Szívós, és ellenáll a vegyi anyagoknak.
- PVC: Sokoldalú; az orvosi alkalmazásoktól a játékokig számos területen használják.
- Fröccsöntés:
- Polikarbonát: Szívós és hőálló, tartós alkatrészekhez ideális.
- Polietilén: A fröccsöntésben is használják különféle termékek gyártásához.
Gyakori ipari alkalmazások
A vákuumformázással és fröccsöntéssel készített alkatrészek alkalmazási területei igen változatosak. Nézzünk néhány példát:
- A vákuumformázás kiváló választás:
- Csomagoláshoz: Egyedi csomagolásokhoz, amelyeknek egyszerre kell strapabírónak és figyelemfelkeltőnek lenniük.
- Autóipari alkalmazásokhoz: Nagyobb, kevésbé összetett alkatrészekhez, például ajtópanelekhez.
- A fröccsöntés különösen alkalmas:
- Autóipari alkalmazásokhoz: Precíziós, apró és összetett alkatrészekhez, például csatlakozókhoz.
- Orvostechnikai eszközökhöz: Nagy sorozatban gyártható műanyag alkatrészekhez, amelyeknek erősnek és pontosnak kell lenniük.
A Modie-nál elkötelezettek vagyunk amellett, hogy szakértői útmutatást és támogatást nyújtsunk a fröccsöntési folyamat minden szakaszában. Szakértelmünkre és más fontos tervezési szempontokra támaszkodva segítünk ügyfeleinknek kiváló eredményeket elérni és innovatív termékeket fejleszteni. Ha kérdése van, vagy segítségre van szüksége fröccsöntési projektjeihez, forduljon csapatunkhoz. Együtt az Ön egyedi igényeire szabott, hatékony és kiváló minőségű megoldásokat hozhatunk létre.
Gyakran ismételt kérdések
Mik a vákuumformázás előnyei és hátrányai a fröccsöntéssel összehasonlítva?
A vákuumformázás különösen előnyös a prototípusok fejlesztésekor, mivel a szerszámok gyorsan elkészíthetők. A szerszámköltségek általában alacsonyabbak, ezért kis sorozatú gyártás esetén költséghatékony megoldás. Hátránya, hogy több hulladék keletkezik, és a termékek kevésbé erősek. A fröccsöntés kezdeti szerszámköltsége magasabb, viszont összetett alkatrészek nagy sorozatú gyártására páratlanul alkalmas. A fröccsöntéshez használt tartós, hosszú élettartamú szerszámok erősebb késztermékeket is eredményeznek.
Hogyan viszonyul egymáshoz a hőformázás és a fröccsöntés költsége?
A hőformázás és a fröccsöntés költséghatékonysága nagyrészt a gyártandó mennyiségtől függ. Kis darabszám esetén a hőformázás olcsóbb, mivel a szerszámok elkészítése kevésbé költséges. A rendelési mennyiség növekedésével azonban a fröccsöntés a magasabb kezdeti költségek ellenére költséghatékonyabbá válhat. Ennek oka, hogy nagy sorozat esetén jelentősen csökken az egy darabra jutó költség.
Milyen esetekben jobb választás a hőformázás, mint a fröccsöntés?
A hőformázás gyakran jobb választás nagyobb alkatrészek esetén, illetve ha szorít az idő, mivel gyorsabb prototípus-tesztelést és -fejlesztést tesz lehetővé. Rövidebb gyártási sorozatoknál is előnyös, amikor a fröccsöntő szerszám magas költsége nem indokolható. A hőformázás rugalmasan alkalmazkodik a gyakrabban változó tervekhez is.
Elmagyarázná, mi a különbség a hőformázásnál használt hőre lágyuló műanyagok és a fröccsöntéshez használt műanyagok között?
A hőformázáshoz olyan hőre lágyuló műanyagokat használnak lemez formájában, amelyek melegítés hatására meglágyulnak, és formába alakíthatók. Ide tartozik például a PET, a PVC és a polisztirol. Ezzel szemben a fröccsöntéshez általában granulátum formájú, hőre lágyuló műanyagokat használnak, amelyeket megolvasztanak, majd a szerszámba fecskendeznek. A fröccsöntéshez gyakran használt anyagok közé tartozik az ABS, a polietilén és a polikarbonát.
Milyen korlátokat kell figyelembe venni a hőformázás választásakor?
A hőformázás korlátai közé tartozik, hogy az eljárással kevésbé összetett alkatrészek állíthatók elő, mivel a fröccsöntéshez képest kevésbé alkalmas bonyolult kialakításokhoz. A levágás miatt általában több anyaghulladék is keletkezik, a hőformázással készült termékek pedig nem feltétlenül olyan ellenállók, mint a fröccsöntött darabok. Nagyon nagy sorozatú gyártáshoz kevésbé megfelelő a hosszabb ciklusidő és a nagy mennyiségnél magasabb darabköltség miatt.
Melyek a hőformázás fő típusai, és miben különböznek?
A hőformázás fő típusai a vákuumformázás, a nyomásformázás és a mechanikus formázás. A vákuumformázás során felmelegítik a műanyag lemezt, majd vákuummal a szerszámra húzzák. A nyomásformázásnál szintén felmelegítik a műanyag lemezt, de nyomással préselik részletgazdagabb szerszámba, hogy pontosabb formát kapjanak. A mechanikus formázás vákuum vagy nyomás nélkül, fizikai erővel történik, ami bizonyos alkalmazásoknál előnyös lehet. Mindegyik módszernek megvannak a maga előnyei és a megfelelő alkalmazási területei.







