
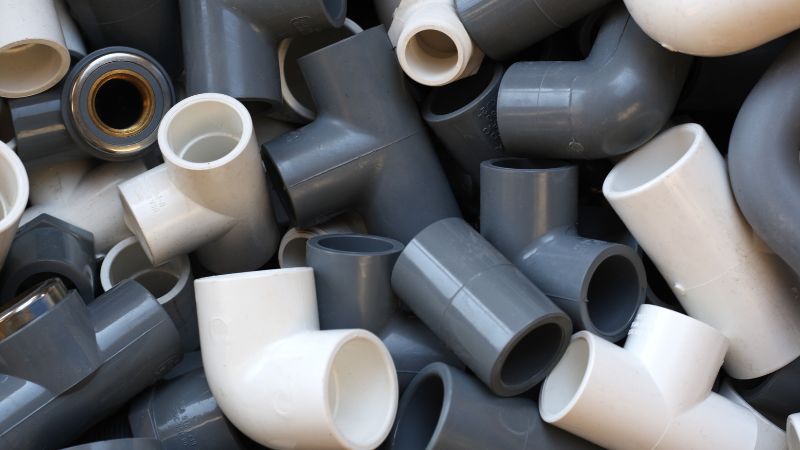
A polivinil-klorid (PVC) fröccsöntése sokoldalú és megbízható gyártási eljárás, amely kivételes hatékonysággal felel meg ezeknek az igényeknek.
Akár autóipari alkatrészeket, fogyasztási cikkeket, orvostechnikai eszközöket vagy építőanyagokat gyárt, a PVC fröccsöntése páratlan előnyöket kínál a költséghatékonyság, a tartósság és a tervezési szabadság terén.
Mi az a PVC-fröccsöntés?
A PVC fröccsöntés során a polivinil-klorid (PVC), egy gyakori szintetikus műanyag polimer felhasználásával erős és tartós termékek készülnek. Ez az eljárás kulcsfontosságú a gyártásban a PVC vegyszerállósága és sokoldalúsága miatt.
A PVC a polivinil-klorid rövidítése, amely széles körben használt hőre lágyuló műanyag. Népszerűségét a tartósság és a rugalmasság kombinációjának köszönheti. A műanyag fröccsöntési eljárás során a PVC-t folyékony állapotúra hevítik, majd egy szerszámba fecskendezik, hogy meghatározott formát alakítsanak ki belőle.
Miért válassza a PVC-t fröccsöntési alapanyagként?
A PVC vegyszerállósága ideálissá teszi olyan termékekhez, amelyek vegyszerekkel vagy nedvességgel érintkeznek. A PVC nem szívja magába könnyen a vizet, ezért kültéri alkalmazásokhoz is hasznos. Emellett lángálló, ami további biztonságot nyújt.
A PVC fröccsöntésének további fontos előnye a költséghatékonyság. A PVC viszonylag olcsó, ezért vonzó választás a gyártók számára.
A PVC emellett jó szakítószilárdsággal rendelkezik, ami előnyös a nagy igénybevételnek ellenálló termékek gyártásakor. További előnye, hogy nedvességfelvétel nélkül is megőrzi tulajdonságait, így ideális olyan környezetekben, ahol kulcsfontosságú a megbízhatóság.
A PVC választásával környezetbarát megoldások születhetnek, hiszen az anyag újrahasznosítható, és kiváló minőségű termékek nagy pontosságú gyártását teszi lehetővé. Sokoldalúságának köszönhetően számos iparág változatos igényeinek megfelel.
A PVC fröccsöntés folyamata
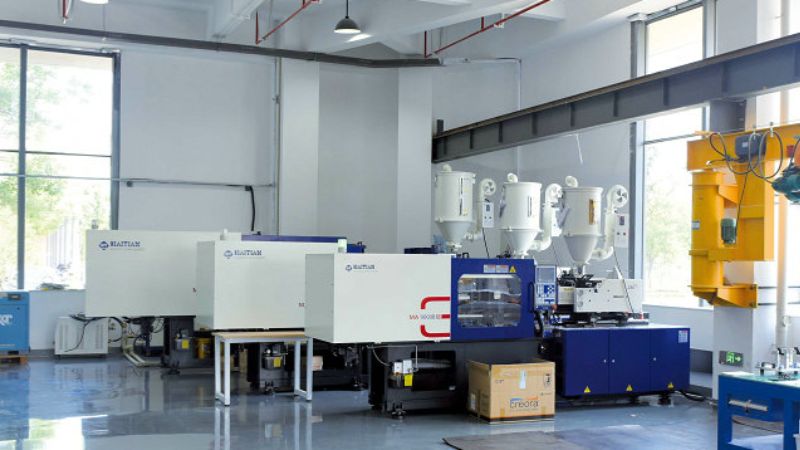
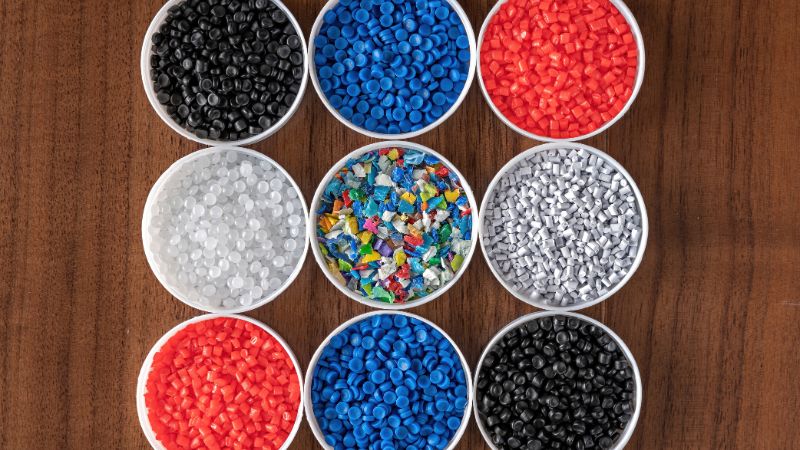
A PVC fröccsöntés a műanyag termékek gyártásának népszerű módja. A szilárd PVC-pelleteket folyékony állapotúvá alakítják, befecskendezik egy szerszámba, majd összetett formákat alakítanak ki belőlük. Így zajlik a folyamat.
Hevítés és olvasztás
A folyamat a fröccsöntő gépben kezdődik. Először PVC-pelleteket helyeznek az adagolótölcsérbe. Ezután a pelleteket a megfelelő, általában 212°F és 500°F közötti olvadási hőmérsékletre hevítik.
A hőmérséklet szabályozása kulcsfontosságú, mert a PVC túlmelegedés esetén lebomolhat. A gép csigás mechanizmusa nyomást fejt ki, és addig keveri a felhevített PVC-t, amíg az folyékony állapotúvá nem válik. Így az anyag akadálytalanul áramlik a szerszámba.
Formázás és hűtés
Az olvadt PVC-t nagy nyomással fecskendezik a szerszámba. A szerszám kialakítása meghatározó a késztermék formája és részletei szempontjából. Az olyan részletekre való odafigyelés, mint a kihúzási szögek, megkönnyíti a lehűlt termék eltávolítását.
A PVC megszilárdulásához elengedhetetlen a hűtési folyamat. A megfelelő hűtési idő létfontosságú: a túl gyors vagy túl lassú hűtés ronthatja a termék minőségét. A szerszám hőmérséklete szintén befolyásolja a PVC megszilárdulását.
Utófeldolgozás
A lehűlés után a műanyag terméket kiveszik a szerszámból. A kívánt megjelenés és funkcionalitás eléréséhez néha utófeldolgozásra is szükség van.
A PVC-termékekről le kell vágni a sorját, hogy eltávolítsák a felesleges anyagot. További eljárásokra, például díszítésre vagy felületkezelésre is szükség lehet. Mivel tárolás közben a PVC nedvességet vehet fel, csomagolás vagy további feldolgozás előtt szárításra lehet szükség. Így megőrizhető a termék minősége és tartóssága.
Hogyan érhető el az olvadt PVC hatékony befecskendezése?
A PVC-fröccsöntés során a zökkenőmentes és hatékony befecskendezéshez a befecskendezési nyomás (ellennyomás) és a befecskendezési sebesség (csigafordulatszám) pontos szabályozása szükséges.
Ez a két paraméter biztosítja, hogy az olvadt PVC megfelelően megolvadjon, alaposan elkeveredjen és hatékonyan kerüljön a szerszámüregbe, így kiváló minőségű, egyenletes alkatrészek készülhetnek.
A ellennyomás a fröccsöntés során a csigán áthaladó olvadt műanyaggal szemben kifejtett ellenállást jelenti.
PVC fröccsöntésénél az 50–125 psi közötti, minimális ellennyomás fenntartása ajánlott. A megfelelő ellennyomás elősegíti az olvadt PVC egyenletes áramlását a szerszámba, az ajánlott határértékek betartása pedig segít lerövidíteni a teljes fröccsöntési időt.
A csigafordulatszám azt mutatja meg, milyen sebességgel forog a csiga a PVC-pelletek továbbítása és megolvasztása közben.
A nagyobb csigafordulatszám gyorsíthatja a PVC feldolgozását, növelheti a termelési kapacitást és csökkentheti a ciklusidőt.
A csigafordulatszámot azonban gondosan össze kell hangolni az ellennyomással a lehetséges problémák elkerülése érdekében.
A túl magas csigafordulatszám – különösen nagy ellennyomással párosítva – az olvadékban lévő PVC túlmelegedéséhez vezethet. Ez nemcsak a fröccsöntött alkatrészek minőségét rontja, hanem a fröccsöntő gép kopását is felgyorsítja.
Ha a csigafordulatszám az ellennyomáshoz képest túl alacsony, előfordulhat, hogy a szerszám nem telik meg teljesen, ami olyan hibákhoz vezethet, mint a hiányos kitöltés vagy az egyenetlen falvastagság.
Hogyan található meg az optimális egyensúly?
- A folyamat kalibrálása: Az ellennyomás és a csigafordulatszám rendszeres kalibrálása és ellenőrzése segít az optimális tartományon belül tartani ezeket az értékeket, és alkalmazkodni az anyagtulajdonságok vagy a szerszámkövetelmények változásaihoz.
- Anyagjellemzők: A különböző PVC-minőségek eltérően reagálhatnak az ellennyomás és a csigafordulatszám változásaira. A legjobb eredmény érdekében ezeket a paramétereket az adott PVC-összetételhez kell igazítani.
PVC-fröccsöntő szerszámok tervezése és testreszabása
A PVC-vel érdekes és összetett formák hozhatók létre, ehhez azonban gondos tervezésre van szükség.
Például olyan szerszámok is használhatók, amelyek finom részleteket alakítanak ki, vagy textúrát adnak a felülethez a megjelenés javítása érdekében.
A hatékony szerszámtervezés legfontosabb szempontjai:
- Beömlő kialakítása: A megfelelő beömlőtípus (például élbeömlő vagy tűbeömlő) kiválasztása biztosítja az optimális anyagáramlást, minimalizálja az összeolvadási vonalakat és csökkenti az anyagveszteséget.
- Hűtőrendszer: A hatékony hűtőcsatorna-elrendezés elengedhetetlen az egyenletes hőmérséklet-eloszlás biztosításához, a ciklusidő csökkentéséhez, valamint a vetemedés és deformáció megelőzéséhez.
- Szerszámanyagok kiválasztása: A kiváló minőségű szerszámacélok, például a P20 vagy a H13 használata növeli a szerszám élettartamát, és ellenáll a PVC-töltőanyagok koptató hatásának.
- Kihúzási szögek: A megfelelő kihúzási szögek megkönnyítik a fröccsöntött alkatrészek kiemelését, így csökkentik a sérülések és a hibák kockázatát.
- Szellőzés: A megfelelő szellőzőcsatornák megakadályozzák a levegő beszorulását, és biztosítják az egyenletes kitöltést, ami elengedhetetlen az összetett PVC-alkatrészek gyártásához.
Egyedi PVC-fröccsöntőszerszámok tervezése a Moldie segítségével
Az egyedi kialakítás lehetővé teszi a gyártók számára, hogy a szerszámokat a termékkövetelményekhez igazítsák, javítva a funkcionalitást és az esztétikai megjelenést.
A Moldie több évtizedes tapasztalattal rendelkező professzionális szerszámgyártó. Az egyedi kialakítás legfontosabb szempontjai, amelyek megvalósításában a Moldie segíthet:
- Összetett geometriák: A fejlett szerszámtervezési technikák lehetővé teszik bonyolult formák és apró részletek kialakítását, így összetett termékspecifikációk is megvalósíthatók.
- Többfészkes szerszámok: A több fészekkel rendelkező szerszámok tervezése növeli a gyártás hatékonyságát és teljesítményét, valamint csökkenti az egységköltséget.
- Integrált funkciók: Az olyan megoldások, mint a ráfröccsöntés, a betétes fröccsöntés vagy az élő zsanérok közvetlen beépítése a szerszámtervbe egyszerűsíti a gyártási folyamatot és javítja a termék funkcionalitását.
- Moduláris szerszámrendszerek: A cserélhető szerszámelemek gyorsan alkalmazkodnak a tervmódosításokhoz, vagy lehetővé teszik több termékváltozat gyártását hosszabb leállás nélkül.
- Forró- és hidegcsatornás rendszerek: A csatornarendszer gyártási igényekhez igazítása optimalizálhatja az anyagáramlást, mérsékelheti a hulladékot és rövidítheti a ciklusidőt.
Ha fröccsöntést fontolgat, bátranlépjen kapcsolatba velünk.
A Moldie fejlett technológiái a szerszámok testreszabásához
A Moldie a legmodernebb technológiák alkalmazásával javítja a PVC-fröccsöntőszerszámok testreszabásának pontosságát és hatékonyságát:
- Számítógéppel segített tervezés (CAD) és számítógéppel segített gyártás (CAM): Ezek az eszközök lehetővé teszik a pontos szerszámtervezést, a fröccsöntési folyamatok szimulációját és a gyors prototípus-készítést, így biztosítják, hogy az egyedi szerszámok megfeleljenek a pontos specifikációknak.
- Véges elemes analízis (FEA): A FEA segítségével előre jelezhető a szerszám viselkedése különböző körülmények között, így optimalizálhatók a tervezési paraméterek a hibák megelőzése és a teljesítmény javítása érdekében.
Additív gyártás: A 3D nyomtatási technikák alkalmazása a szerszámprototípusok készítésében felgyorsítja a tervezési iterációkat, és lerövidíti az egyedi megoldások piacra kerüléséhez szükséges időt.
A Moldie egyedi PVC-fröccsöntőszerszám-tervezésének előnyei
Az egyedi szerszámtervezésbe és -kialakításba történő beruházás számos előnnyel jár:
- Jobb termékminőség: A pontos szerszámtervezés biztosítja, hogy a PVC-alkatrészek megfeleljenek a szigorú minőségi előírásoknak, méreteik állandóak, felületük pedig kiváló minőségű legyen.
- Működési hatékonyság: Az optimalizált szerszámok csökkentik a ciklusidőt és az anyagfelhasználást, növelve a gyártási ütemet és mérsékelve a költségeket.
- Alkalmazkodóképesség: Az egyedi szerszámok gyorsan módosíthatók az új tervekhez vagy termékváltozatokhoz, így rugalmasan követhetők a piaci igények változásai.
- Tartósság és megbízhatóság: A gondosan megtervezett szerszámok ellenállnak a nagy volumenű gyártás igénybevételének, így kevesebb karbantartásra és állásidőre van szükség.
A PVC-szerszámok iparágspecifikus alkalmazásai
A PVC-fröccsöntést számos ágazatban alkalmazzák. Az építőiparban a PVC tartóssága és nedvességállósága miatt népszerű a csövek és csőszerelvények gyártásában. Ezért ideális vízvezeték-szerelési alkalmazásokhoz.
Az autóiparban a PVC-ből ajtópaneleket és műszerfalakat készítenek. Szilárdságot és ütésállóságot biztosít, így az alkatrészek tartósak.
Az orvostechnikai eszközök is profitálnak a PVC kiváló vegyszerállóságából és könnyű sterilizálhatóságából, ezért csövekhez és eldobható kesztyűkhöz is alkalmas. Emellett a fogyasztási cikkek, például a játékok és a csomagolóanyagok gyakran készülnek PVC-ből, mivel az anyag nem mérgező.
Gyakran ismételt kérdések
Mire kell figyelni a PVC-fröccsöntés során?
A PVC anyag lebomlásakor a fröccsöntési folyamat során káros gázok szabadulhatnak fel. Ezek a gázok biztonsági kockázatot jelenthetnek, és speciális szellőzőrendszert tehetnek szükségessé. A ridegség csökkentésére és a szilárdság növelésére adalékanyagokat használhat, ezek azonban idővel a bomlás mértékét is növelhetik.
Milyen anyag használható a PVC helyett fröccsöntéshez?
A fröccsöntéshez többféle műanyag is szóba jöhet. Polietilén (PE), például jó rugalmasságú és újrahasznosítható, ezért vonzó választás lehet ott, ahol fontosak a környezetvédelmi szempontok.
A polipropilén (PP) tartósságáról ismert, és gyakran használják az autóiparban, valamint fogyasztási cikkek gyártásához. Ha nagyobb ütésállóságra van szükség, érdemes megvizsgálni a polikarbonát (PC) és az akrilnitril-butadién-sztirol (ABS) lehetőségét is.
Milyen hőmérséklet-beállítások optimálisak a PVC-fröccsöntéshez?
PVC-fröccsöntésnél a jellemző hőmérséklet-tartomány 212°F és 500°F között van. Fontos a beállítások folyamatos ellenőrzése és módosítása, hogy a PVC megfelelően megolvadjon, de ne bomoljon le.
Hogyan különböztethetők meg egymástól a PVC-fröccsöntési alapanyagok?
A PVC-típusok merevségükben és rugalmasságukban különböznek. A merev PVC-t csövekhez és profilokhoz használják, a rugalmas PVC pedig kábelekben és tömlőkben található meg. A megfelelő típus kiválasztásához ellenőrizze az anyag specifikációit és a tervezett felhasználást.
Hol találhatok megbízható PVC-fröccsöntő gyártókat?
Megbízható gyártókat iparági címtárakban kereshet. Olyan céget válasszon, amelynek jók az értékelései, és bizonyítottan minőségi termékeket gyárt, például a Moldie.
Mennyibe kerül általában a PVC-fröccsöntés?
A PVC-fröccsöntés költségei a szerszám elkészítésével kezdődnek; az ár a bonyolultságtól függ. Agyártási mennyiség jelentősen befolyásolja az alkatrészenkénti költséget. Nagyobb rendelés esetén csökken az egységár, mivel a költségek több darab között oszlanak meg. Kérjenárajánlatot a Moldie-tól az egyedi igényeire.
Milyen gyakori problémák merülnek fel a PVC-fröccsöntés során?
A gyakori problémák közé tartozik a vetemedés, a beszívódás és a hiányos kitöltés. Ezek a hibák ronthatják a fröccsöntött alkatrészek szerkezeti épségét és megjelenését. Rendszeres karbantartással és a feldolgozási paraméterek pontos szabályozásával mérsékelhetők ezek a problémák.
Milyen tippekkel érhető el minőségi eredmény a PVC-fröccsöntés során?
A minőségi eredmények érdekében ügyeljen a precíz formatervezésre és a gép optimális beállításaira. Tartsa karban megfelelően a fröccsöntő berendezéseket. A gyártás közbeni rendszeres minőségellenőrzéssel korán felismerhetők a hibák.







