
A kompressziós öntés olyan gyártási eljárás, amelyet gyakran használnak műanyagból vagy kompozit anyagokból készült termékek előállítására. Az eljárás során a nyersanyagot – általában pellet vagy granulátum formájában – egy előmelegített formaüregbe helyezik. Miután betöltötték az anyagot, a forma nagy erővel bezárul, és addig préseli az anyagot, amíg az fel nem veszi az üreg alakját. Ezzel az eljárással nagy mennyiségben, alacsony költséggel gyárthatók összetett alkatrészek, amelyek előállítása másként nehéz vagy költséges lenne.
A kompressziós öntést évtizedek óta alkalmazzák számos iparágban, a játékoktól és műanyag palackoktól kezdve az elektromos alkatrészekig sokféle termék előállítására. Széles körű elterjedtsége ellenére sokan még mindig nem ismerik pontosan a működését és az általa kínált előnyöket. Ez az útmutató közérthető bevezetést nyújt a kompressziós öntés folyamatába, és bemutatja a gyártók számára kínált legfontosabb előnyöket. Végigvesszük az alapvető lépéseket a nyersanyag felmelegítésétől és betöltésétől a kész alkatrész lehűtéséig és kiemeléséig. Azt is megvizsgáljuk, hogyan teszi lehetővé a kompressziós öntés a szűk tűrések, az összetett geometriák és a sima felületek kialakítását – mindezt nagy sebességgel. A végére jobban megérti majd ezt a fontos gyártási technikát.
A kompressziós öntés megértése
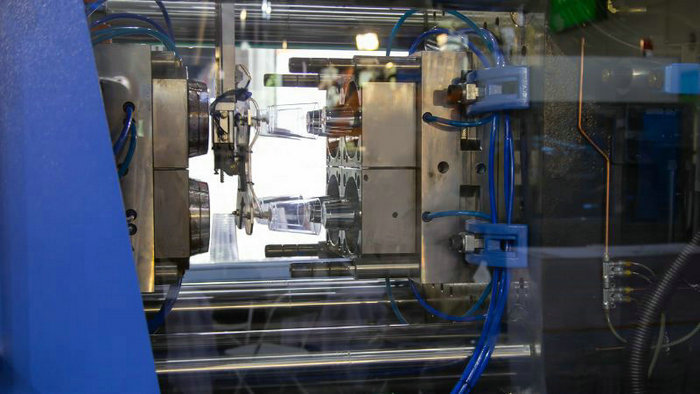
A kompressziós öntés története
A kompressziós öntés az 1900-as évek eleje óta megbízható eljárás különféle hőre keményedő műanyagokból, hőre lágyuló műanyagokból, elasztomerekből és természetes gumiból készült termékek gyártására. Egyszerűsége és hatékonysága miatt számos iparágban alkalmazzák. Eredete a korai műanyag, a bakelit gyártásáig vezethető vissza.
Kompressziós öntés és fröccsöntés
A kompressziós öntést és a fröccsöntést összehasonlítva néhány fontos különbséget vehet észre. Íme a két eljárás rövid áttekintése, amely segít megérteni az eltéréseket:
- Kompressziós öntés:
- Eljárás: A vulkanizálatlan gumit vagy lágyított műanyagot egy nyitott, fűtött formaüregbe helyezik. Ezután a formát összezárják, és nyomást gyakorolnak rá, hogy az anyag egyenletesen eloszoljon, és felvegye a kívánt alakot.
- Költséghatékonyság: A kompressziós öntés gyakran költséghatékonyabb nagy méretű, egyszerű gumialkatrészek gyártásakor; az egy darabra jutó költség általában alacsonyabb, mint fröccsöntés esetén.
- Felületi minőség: A kompressziós öntés legfőbb előnye, hogy rugalmasan, nagy pontossággal és kiváló minőségben teszi lehetővé sokféle termék gyártását. Az eljárás jó felületi minőséget és méretpontosságot eredményez, ezért különösen alkalmas nagy mennyiségben gyártott, hőálló alkatrészek előállítására.
- Fröccsöntés:
- Eljárás: A megolvasztott műanyagot vagy gumit nagy nyomással a formaüregbe fecskendezik, hogy kitöltse az üreget, és kialakítsa a kívánt formát.
- Költséghatékonyság: Bár a fröccsöntés kezdeti beállítási költségei magasabbak lehetnek, mint a kompressziós öntésé, az eljárással gyorsan gyárthatók nagy mennyiségben összetett alkatrészek.
- Felületi minőség: A fröccsöntés szintén jó felületi minőséget és méretpontosságot biztosít, de általában összetettebb kialakítások és szűkebb tűrések kezelésére is alkalmas, mint a kompressziós öntés.
Az alábbi táblázat összefoglalja a kompressziós öntés és a fröccsöntés közötti különbségeket:
| Kompressziós öntés | Fröccsöntés | |
| Eljárás | Fűtött formaüreg | Nagy nyomású formaüreg |
| Költséghatékonyság | Költséghatékonyabb nagy, egyszerű alkatrészekhez | Gazdaságos nagy mennyiségű, összetett alkatrészek gyártásához |
| Felületi minőség | Jó | Jó |
| Összetettség | Egyszerűbb alkatrészekhez alkalmas | Összetett alkatrészekhez alkalmas |
A kompressziós öntés folyamata
Ebben a részben a kompressziós öntés folyamatát mutatjuk be, amely három fő szakaszból áll: előmelegítésből, öntésből és hűtésből. Az eljárást gyakran használják különféle műanyag vagy kompozit alkatrészek gyártására hő és nyomás alkalmazásával.
Előmelegítési szakasz
Az előmelegítési szakaszban előre kimért és előmelegített anyagot kell előkészíteni, például hőre keményedő polimert vagy hőre lágyuló műanyag-keveréket. Az alapanyagot addig melegítik a kívánt hőmérsékletre, amíg egyenletes és formázható állagú nem lesz. A megfelelő előmelegítés kulcsfontosságú, mert csökkenti a ciklusidőt, és biztosítja az anyag egyenletes eloszlását a formában az öntési szakasz során.
- Nyomás: Ebben a szakaszban jellemzően alacsony vagy közepes nyomást alkalmaznak
- Hő: Az alapanyagot a szükséges hőmérsékletre melegítik
- Hőmérséklet: Az alapanyag hőmérsékletét gondosan ellenőrizni kell
Öntési szakasz
Miután az alapanyag teljesen előmelegedett, be kell helyezni a formaüregbe. A forma egy felső és egy alsó részből áll, és rendszerint a kívánt végtermék alakjához igazodik. Az öntési szakaszban a következőket kell tenni:
- Helyezze az előmelegített alapanyagot a nyitott formaüregbe
- Zárja össze a formát a felső nyomóelemmel vagy dugattyúval
- Alkalmazzon elegendő nyomást ahhoz, hogy az anyag a forma minden részével érintkezzen
- Tartsa fenn a hőt és a nyomást az anyag kikeményedéséig
Az előmelegítéshez hasonlóan az öntési szakasz során is elengedhetetlen a hőmérséklet, a nyomás és a kikeményedési idő ellenőrzése és szabályozása. Így biztosítható, hogy a késztermék a kívánt tulajdonságokkal és méretekkel rendelkezzen.
Hűtési szakasz
Végül, miután az alapanyagot megformázták és kikeményítették, következik a hűtési szakasz. Fokozatosan csökkenteni kell a forma hőmérsékletét, miközben fenn kell tartani a megfelelő nyomást. Ez a lépés több okból is fontos:
- Megakadályozza, hogy az alkatrész lehűlés közben deformálódjon vagy megvetemedjen
- Segít elérni a kívánt méretstabilitást és szilárdságot
- Megkönnyíti a forma leválasztását és az alkatrész kiemelését
Miután az alkatrész kellően lehűlt és elnyerte végleges alakját, óvatosan kiveheti a formából. Az újonnan kialakított alkatrész felülete kiváló minőségű lesz, méretei pedig megfelelnek a formaüreg méreteinek.
Ne feledje, hogy a kompressziós öntés minden szakasza – az előmelegítés, az öntés és a hűtés – kulcsszerepet játszik a tökéletes alkatrész előállításában. A hőmérséklet, a nyomás, a kikeményedési idő és egyéb tényezők gondos ellenőrzésével kiváló eredményeket érhet el kompressziós öntési projektjeiben.
Formák és berendezések
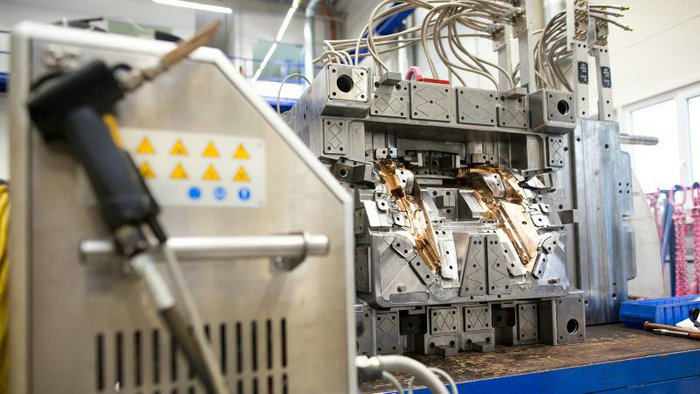
A kompressziós öntési folyamatban a forma kulcsszerepet játszik a kívánt alkatrészek alakításában. A forma jellemzően fémből, például acélból készül, és egy, a késztermék alakjához igazodó formaüregből áll.
A szerszámozás a folyamat lényeges eleme, mivel meghatározza a fröccsöntött alkatrészek minőségét és pontosságát. A kiváló minőségű szerszámok hosszú élettartamot és egyenletes eredményeket biztosítanak. Egyes gyártók, például a Tooling Tech Group, meghatározott felhasználási célokra, például a Chevrolet Corvette karosszériaelemeihez készülő formákra szakosodtak.
A legtöbb présformát felmelegítik, hogy javítsák az anyagáramlást és optimalizálják a térhálósodást, különösen hőre keményedő műanyagok használatakor. A hő meglágyítja a műanyagot, így az könnyebben kitölti a forma üregét, és csökkenti a gyártási időt.
A formázott alkatrészek előállításához megfelelő berendezésekre lesz szükség, például hidraulikus présre. Ezek a prések hatalmas erőt fejtenek ki a fűtött lapokra, amelyek egyenletesen továbbítják azt a formára és az alapanyagra. A szükséges nyomás, vagyis a záróerő az olyan tényezőktől függően változik, mint az anyag típusa és az alkatrész mérete.
Íme a présformázás során jellemzően használt alapvető gépek és berendezés-alkatrészek listája:
- Fűtött lapok: egyenletes hőt biztosítanak a formának, javítva az anyagáramlást.
- Hidraulikus prés: nyomást fejt ki a formára, biztosítva az anyag megfelelő eloszlását és az alkatrész minőségét.
- Forma: egyedi kialakítású üreg, amely megfelel a késztermék alakjának.
- Szerszámok: precíziós alkatrészek, például kilökőcsapok, amelyek megkönnyítik a forma használatát és karbantartását.
A présformázás során használt anyagok
A présformázás során sokféle anyagot használnak kiváló minőségű termékek előállításához. A rendelkezésre álló lehetőségek ismeretében könnyebben kiválaszthatja a projektjéhez legmegfelelőbb anyagot. Nézzünk meg néhány, a présformázásban gyakran használt anyagot:
A présformázásban használt két fő anyagtípus a hőre keményedő műanyag és a hőre lágyuló műanyag. A hőre keményedő műanyagok közé tartoznak az epoxi-, fenol-, melamin-, karbamid- és uretángyanták, míg a hőre lágyuló műanyagok közé a HDPE, a PEEK és a polifenilén-szulfid (PPS).
Az elasztomerek, például a természetes gumik szintén alkalmasak présformázásra, mivel rugalmasságot és ellenálló képességet biztosítanak a késztermékeknek. Ezek az anyagok számos iparágban és alkalmazási területen használhatók.
A présformázásban használt népszerű kompozitanyagok közé tartoznak:
- Ömlesztett formázóanyag (BMC): Gyantából, pigmentekből és töltőanyagokból álló keverék, amely kiváló elektromos és hőszigetelő tulajdonságokkal rendelkezik.
- Lemezes formázóanyag (SMC): Gyantából, szálerősítésből és töltőanyagokból áll; az SMC nagy szilárdságot és kis tömeget biztosít.
- Poliészter: Jó mechanikai tulajdonságokkal és vegyi ellenálló képességgel rendelkezik, és többféle változatban kapható, például telítetlen poliésztergyanta (UPR) és vinilésztergyanta (VER) formájában.
Ezeken kívül olyan anyagokat is használhat, mint az alumínium, laminált szerkezetek kialakításához, amelyek egyesítik a fémek és a kompozitanyagok előnyeit.
A présformázással előállított termékek
A présformázás sokoldalú gyártási eljárás, amellyel számos termék készíthető, a nagyméretű autóipari alkatrészektől a különféle iparágak apró, összetett elemeiig. Nézzük meg a leggyakoribb felhasználási területeket és az ezzel a módszerrel előállítható alkatrészek típusait.
Az autóiparban a présformázást gyakran alkalmazzák különféle kompozit alkatrészek és műanyag alkatrészek gyártására. Ilyenek lehetnek a lökhárítók, a motorburkolatok, sőt a szerkezeti elemek is; az eljárás előnyei közé tartozik a kisebb tömeg, a költséghatékonyság és a tervezési szabadság. Kiemelkedő előnye, hogy nagy, összetett alkatrészek is előállíthatók egyetlen műveletben, így kevesebb utólagos összeszerelési lépésre van szükség.
A repülőgépipar szintén alkalmazza ezt az eljárást repülőgépekhez való kompozit alkatrészek gyártására. Sok ilyen alkatrésznek nagy szilárdságúnak, hőállónak és méretpontosnak kell lennie – ezek a tulajdonságok pedig présformázással hatékonyan elérhetők.
A konyhai eszközök gyártására is jól használható a présformázás: alapvető termékek, például tálak, tányérok és evőeszközök készíthetők vele. Ezeknek a termékeknek hőállónak és tartósnak kell lenniük, és ez az eljárás könnyen biztosítja ezeket a tulajdonságokat. Íme néhány termék, amelyet gyakran présformázással állítanak elő:
- Autóipari alkatrészek: lökhárítók, motorburkolatok, szerkezeti elemek
- Repülőgépipari alkatrészek: a repülőgépek belső elemei, szerkezeti elemek
- Konyhai eszközök: tálak, tányérok, evőeszközök
Más felhasználási területekre áttérve: a présformázással a játékoktól a palackokon át a háztartási cikkekig sokféle fogyasztási termék előállítható. Az eljárás kis és nagy sorozatú gyártásra egyaránt alkalmas, így különböző méretű vállalkozások számára is ideális választás.
A présformázás előnyei és hátrányai
Ha a gyártási igényeihez présformázást fontolgat, fontos mérlegelnie az eljárás előnyeit és hátrányait.
Az előnyök közé tartoznak:
- Kevés anyagveszteség: az eljárás előre kimért anyagadagokat használ, így a gyártás során minimális hulladék keletkezik.
- Kevés utómunka: a présformázással készült alkatrészek gyakran alig vagy egyáltalán nem igényelnek utólagos megmunkálást, ami időt és energiát takarít meg.
- Nagy sorozatú gyártás: a présformázás alkalmas nagy mennyiségű termék gyártására, mivel a használt formák több ciklust is kibírnak.
- Minőség és szilárdság: az ellenőrzött formázási nyomásnak köszönhetően az eljárás jellemzően jó szilárdságú és méretstabil alkatrészeket eredményez.
A présformázásnak azonban vannak hátrányai is:
- Magasabb munkaerőköltség: ez a technika több munkaerőt igényel, mint a félautomata eljárások, például a fröccsöntés, ami növelheti a munkaerőköltségeket.
- Korlátozott anyagválaszték: az eljárás csak bizonyos hőre keményedő műanyagokkal alkalmazható, ami korlátozhatja a választható anyagokat.
- Formázás utáni költségek: a termékek utómunkálata vagy sorjázása miatt a formázás után további költségek merülhetnek fel.
- Korlátozott összetettség: a présformázás nem alkalmas bonyolult vagy részletgazdag kialakítású alkatrészek előállítására, és olyan problémákhoz vezethet, mint a sorjaképződés.
Részletesebb elemzés
A présformázás optimális alkalmazásakor több tényezőt is figyelembe kell venni. Az egyik legfontosabb a megfelelő formázóanyag kiválasztása; a népszerű megoldások közé tartozik a lemezes formázóanyag (SMC) és az ömlesztett formázóanyag (BMC). Ezek az anyagok jellemzően üvegszálakból, hőre keményedő gyantákból és különféle adalékanyagokból állnak.
Az eljárás során a nyersanyagot – gyakran lemezek, pelletek vagy előformák formájában – egy fémformába helyezik. A formát ezután felmelegítik, a nagyteljesítményű prés pedig pontos nyomást fejt ki, megolvasztva az anyagot és kitöltve a forma üregét. A kívánt méretek és jellemzők, például bordák és alámetszések eléréséhez elengedhetetlen a forma pontos megtervezése.
A présformázási eljárás során az alábbi tényezőket érdemes figyelembe venni:
- Formatervezés: A megfelelő formatervezés kulcsfontosságú a nagy volumenű gyártásban. A formának alkalmasnak kell lennie az automatizált műveletek és az összetett geometriák, például a betétes és az átviteles fröccsöntés kezelésére.
- Anyagkezelés: A fröccsöntőanyag kezeléséhez megfelelő módszer kiválasztása jelentősen befolyásolhatja a folyamatot. Az SMC-mátrixot tartalmazó lemezeket általában könnyebb kezelni és automatizálni, mint a BMC-pelleteket.
- Sorjaképződés szabályozása: A sorja a fröccsöntés során keletkező felesleges anyag. A megfelelő formatervezés és a megfelelő záróerő segíthet csökkenteni a sorjaképződést, valamint az utólagos megmunkálás szükségességét.
- Kidobórendszer: A jól megtervezett kidobórendszer megkönnyíti a késztermék zökkenőmentes eltávolítását a formából.
Gyakran ismételt kérdések
Milyen anyagokat használnak leggyakrabban a préseléses formázás során?
A préseléses formázás során túlnyomórészt hőre keményedő gyantákat használnak. A gyakori hőre keményedő anyagok közé tartozik a fenolgyanta, az epoxi, a melamin, a karbamid-formaldehid és a szilikon. Egyes hőre lágyuló műanyagok, például a polietilén és a polipropilén is formázhatók ezzel az eljárással.
Hogyan működik a préseléses formázás hőre lágyuló műanyagok esetén?
Hőre lágyuló műanyagok esetén a préseléses formázás során előmelegített anyagot helyeznek a fűtött szerszámüregbe. A szerszámot lezárják, majd nyomást alkalmaznak, hogy az anyag felvegye a kívánt alakot. A hő és a nyomás hatására a műanyag meglágyul, és felveszi a szerszámüreg formáját. Lehűlés után megszilárdul, és megtartja végleges alakját.
Melyek a préseléses formázás főbb alkalmazási területei?
A préseléses formázást számos iparágban és alkalmazási területen használják. Gyakori eljárás nagy, vastag vagy összetett alkatrészek, például tömítések, autóipari alkatrészek, elektronikai készülékházak és konyhai eszközök gyártására. Kisebb alkatrészekhez is alkalmas, és elektromos, valamint repülőgépipari alkatrészek előállítására is használható.
Hogyan alkalmazzák a préseléses formázást kompozitoknál?
Kompozit anyagok esetében szálakat – például karbon- vagy üvegszálat – és hőre keményedő gyantákat kombinálnak. Az előmelegített kompozit anyagot, gyakran lemez vagy prepreg formájában, a szerszámüregbe helyezik. Nagy nyomás és hőmérséklet hatására az anyag felveszi a szerszám alakját, a gyanta pedig kikeményedik. Ennek eredményeként erős, könnyű és a kívánt alakú alkatrész jön létre.
Miben különbözik a préseléses formázás a fröccsöntéstől?
A préseléses formázás és a fröccsöntés két különböző eljárás, eltérő előnyökkel és hátrányokkal. Fröccsöntéskor az olvadt anyagot nagy nyomással a szerszámba juttatják. Ez az eljárás általában gyorsabb és pontosabb a préseléses formázásnál, ezért ideális nagy volumenű gyártáshoz. Ugyanakkor a szerszámköltségek gyakran magasabbak.
A préseléses formázás ezzel szemben előmelegített anyagot használ, amelyet fűtött szerszámüregben préselnek össze. Általában költséghatékonyabb, különösen nagy, vastag vagy összetett alkatrészek esetében. A ciklusidő azonban hosszabb lehet, és a fröccsöntéshez képest több anyag mehet veszendőbe.
Milyen kihívások merülhetnek fel a préseléses formázás során?
A préseléses formázás során többféle kihívással is szembesülhet, például az anyag egyenetlen eloszlásával, üregek kialakulásával vagy nem megfelelő kikeményedéssel. Ezek leküzdéséhez elengedhetetlen a folyamat paramétereinek – például a szerszám kialakításának, a hőmérsékletnek, a nyomásnak és a ciklusidőnek – optimalizálása. A megfelelő anyagok kiválasztása és az előmelegítés biztosítása szintén segíthet a problémák csökkentésében és a kész alkatrészek általános minőségének javításában.







