
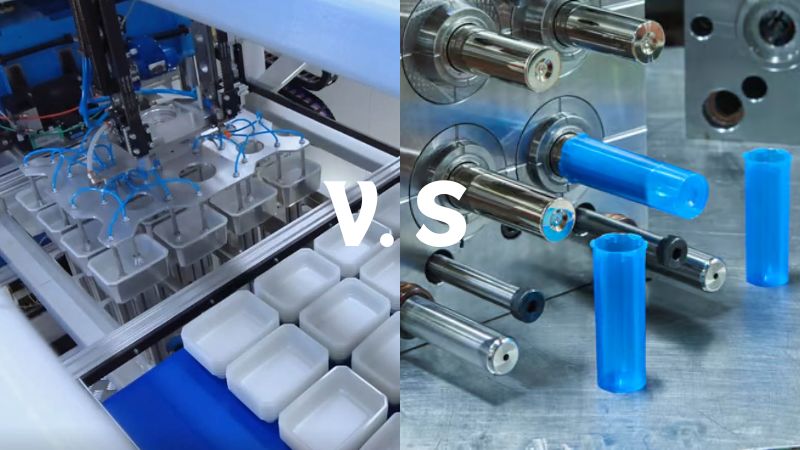
Ի՞նչ են թերմոձևավորումն ու ներարկմամբ ձուլումը։
Թույլ տվեք բացատրել դա պարզ ձեւով, որը հեշտ է հասկանալ:
Պլաստմասսայե դետալներ պատրաստելու եղանակները դիտարկելիս կհանդիպեք երկու տարածված մեթոդի՝ թերմոձևավորման և ներարկմամբ ձուլման։ Դրանք պլաստմասսային ձև տալու տարբեր եղանակներ ունեն, իսկ ընտրությունը կախված է ձեր նախագծի կարիքներից։
Թերմոձևավորումը նման է պլաստմասսայի համար թխվածքաբլիթի ձևակտրիչ օգտագործելուն։ Սկզբում վերցնում եք պլաստմասսայե թերթը, տաքացնում մինչև փափկելը, ապա սեղմում միակողմանի կաղապարի մեջ։ Կաղապարը թերթին տալիս է նոր ձև։ Պատկերացրեք՝ տաք, ճկուն պլաստմասսան փռում եք ձևի վրա և դիտում, թե ինչպես է այն ստանում այդ ձևը․ սա է թերմոձևավորման գործընթացը։
Ի հակադրություն՝ ներարկմամբ ձուլումը նման է սառույցի կաղապարի մեջ ջուր լցնելուն, որպեսզի այն սառչի ու վերածվի սառույցի խորանարդիկների։ Սակայն ջրի փոխարեն օգտագործվում են հալված պլաստմասսայի հատիկներ, իսկ սառույցի կաղապարի փոխարեն՝ բարդ, երկկողմանի կաղապար։ Այս գործընթացն իդեալական է մեծ ծավալով փոքր, մանրամասն դետալներ, օրինակ՝ շշերի կափարիչներ և պլաստմասսայե խաղալիքներ արտադրելու համար։
Ահա սեղանը, որ դուք ունենաք ամբողջական հասկացություն.
| Առանձնահատկություն | Հաղորդակցությունը | Պլաստիկի ներարկային ձուլում |
|---|---|---|
| Գործընթաց | Պլաստմասսայե թերթը տաքացնել մինչև ճկուն դառնալը, ապա ձևավորել կաղապարի վրա։ | Հալեցնել պլաստմասսայի հատիկները և ներարկել կաղապարի մեջ։ |
| Նյութական միջոցները օգտագործվում են | Հիմնականում օգտագործում են հեմոգլոբինի տառերը ։ | Օգտագործվում են պլաստմասսայե տարատեսակներն ու պլաստմասսայե պլաստիկները ։ |
| Կաղապարի բարդությունը | Ընդհանուր առմամբ՝ ավելի պարզ կաղապարներ, որոնք կարող են ավելի էժան լինել։ | Կարող են ձևավորել բարդ ձևեր, սակայն կաղապարներն ավելի թանկ են։ |
| Արտադրության ծավալ | Հազիվ թե ։ | Բարձր հեղափոխություն արտադրելու համար: |
| Ցիկլի տևողություն | Երկար ժամանակ ցերեկային շրջապտույտը կլանվում է ։ | Ավելի կարճ ցիկլեր՝ ավելի արագ ներարկման և սառեցման շնորհիվ։ |
| Մակերեսի վերջնամշակում | Ընդհանուր առմամբ, սակայն, դրա համար հարկավոր է լրացուցիչ ջանքեր թափել ։ | Մակերևույթի գերազանց հարդարում․ հնարավոր է ստանալ մանրամասն հյուսվածքներ։ |
| Կիրառություններ | Հավասարակշռված կերպով օգտագործվում են փաթեթավորման, գովազդների եւ ավտոմեքենաների համար ։ | Անվադողերի, այդ թվում նաեւ ավտոմեքենայի, ավտոմեքենայի եւ բժշկական սարքավորումների համար օգտագործվող նյութերը ։ |
| Նյութական մաքրություն | Ավելի շատ է ծախսվում չափից շատ նյութական իրեր կուտակելու վրա ։ | Այդ օրվանից սկսած ՝ ատամները ավելի արդյունավետ են ։ |
| Հատուկ ցուցակ | Կաղապարների սկզբնական կարգաբերման ավելի ցածր ծախսեր։ | Սկզբնական կարգաբերման ավելի բարձր ծախսեր՝ կաղապարի բարդության պատճառով։ |
Համեմատել ծախսերն ու ժամանակները
Թերմոձևավորումը սկզբնական գործիքավորման ծախսերի առումով ընդհանուր առմամբ ավելի տնտեսող է։ Այս գործընթացում օգտագործվող կաղապարները կարելի է պատրաստել ավելի էժան նյութերից, օրինակ՝ փայտից կամ ալյումինից, ի տարբերություն ներարկման կաղապարների համար սովորաբար պահանջվող բարձրորակ պողպատի։ Այս հանգամանքը թերմոձևավորումը գրավիչ ընտրություն է դարձնում նորաստեղծ ընկերությունների կամ սահմանափակ բյուջե ունեցող նախագծերի համար։
Բացի այդ, թերմոձևավորման կաղապարները սովորաբար միակողմանի են։ Այս պարզ կառուցվածքը հետագայում նվազեցնում է արտադրական ծախսերը, քանի որ պահանջվում է պակաս բարդ մեխանիկական մշակում և ավելի քիչ նյութ։ Միակողմանի կառուցվածքը նաև արագացնում է կաղապարի պատրաստումը՝ թույլ տալով ավելի արագ անցնել արտադրությանը։
Ի հակադրություն՝ ներարկմամբ ձուլումը պահանջում է ավելի մեծ սկզբնական ներդրում, քանի որ անհրաժեշտ են ճշգրիտ նախագծված մետաղական կաղապարներ։ Դրանք հաճախ պատրաստվում են բարձրորակ պողպատից՝ երկարակեցություն և ճշգրտություն ապահովելու համար, ինչը զգալիորեն բարձրացնում է սկզբնական ծախսերը։ Այս ներդրումը կարող է խոչընդոտ լինել փոքր նախագծերի կամ այն ընկերությունների համար, որոնք չեն նախատեսում մեծ ծավալի արտադրություն։
Չնայած սկզբնական ավելի բարձր ծախսերին՝ ներարկմամբ ձուլումը նախընտրելի է մեծածավալ արտադրական ցիկլերի համար։ Այս գործընթացում օգտագործվող մետաղական կաղապարները նախագծված են երկարատև օգտագործմանը դիմանալու համար՝ ժամանակի ընթացքում բարձրորակ դետալների կայուն արտադրություն ապահովելով։ Այս երկարակեցությունը նշանակում է, որ թեև սկզբնական ծախսերն ավելի բարձր են, արտադրության ծավալների մեծացմանը զուգընթաց մեկ միավորի երկարաժամկետ արժեքը կարող է զգալիորեն նվազել։
Առաջադիմության պահեր
Թերմոձևավորումն ավելի արագ կարգաբերման ժամանակ է պահանջում, ինչը այն իդեալական ընտրություն է դարձնում այն բիզնեսների համար, որոնք ցանկանում են իրենց արտադրանքը արագ շուկա հանել, հատկապես փոքր արտադրական խմբաքանակների կամ նախատիպերի պատրաստման փուլում։ Ի հակադրություն՝ ներարկմամբ ձուլումը պահանջում է ավելի երկար նախապատրաստում՝ կաղապարի պատրաստման բարդության պատճառով, ինչը կարող է հետաձգել արտադրության մեկնարկը։ Սակայն կաղապարները պատրաստ լինելուց հետո ներարկմամբ ձուլումը գերազանց արդյունավետություն է ապահովում մեծածավալ արտադրության համար, քանի որ յուրաքանչյուր ցիկլում կարող է արտադրել մի քանի դետալ՝ զգալիորեն մեծացնելով թողարկումն ու նվազեցնելով մեկ միավորի ծախսը։
Թերմոձևավորման և ներարկմամբ ձուլման գործընթացների համեմատություն
Առաջարկ ։
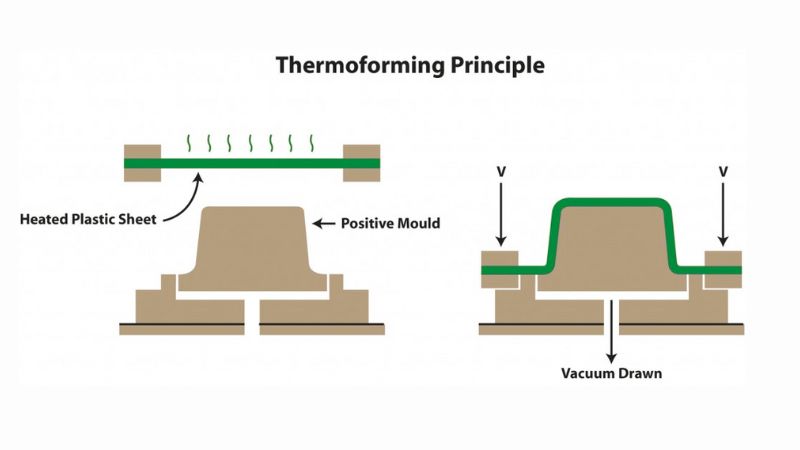
Ընտրված ջերմապլաստիկ թերթը տաքացվում է վառարանում կամ ինֆրակարմիր տաքացուցիչներով մինչև փափկեցման կետին հասնելը, որը սովորաբար 250°F-ից 400°F (121°C-ից 204°C) է։ Տաքացման այս գործընթացը կարևոր է, քանի որ նյութի քայքայումից խուսափելու համար անհրաժեշտ է վերահսկել ջերմաստիճանը։
Երբ թերթը դառնում է ճկուն, այն արագ տեղափոխվում է կաղապարի մեջ։ Կան ձևավորման տարբեր տեխնիկաներ, այդ թվում՝
- Վակուումային ձևավորում․ վակուում է կիրառվում, որպեսզի տաքացված թերթը ձգվի կաղապարի մակերևույթին՝ ապահովելով ամուր համապատասխանություն և կաղապարի առանձնահատկությունների մանրամասն վերարտադրություն։
- Ճնշմամբ ձևավորում․ սեղմված օդի կամ այլ միջոցների միջոցով ճնշում է գործադրվում՝ թերթը կաղապարի մեջ մղելու համար, ինչի շնորհիվ հնարավոր է ստանալ ավելի բարդ ձևեր և նուրբ մանրամասներ։
- Մեխանիկական ձևավորում․ մեխանիկական սարքը թերթը սեղմում է կաղապարի մեջ․ այս մեթոդը կարելի է կիրառել ավելի հաստ նյութերի համար։
Թերթը կաղապարի ձևն ընդունելուց հետո այն սառեցվում է, սովորաբար օդով կամ ջրով, որպեսզի ձևը պնդանա։ Սառեցման ժամանակը կարող է տարբեր լինել՝ կախված նյութից և հաստությունից։
Սառչելուց հետո ձևավորված դետալը հանվում է կաղապարից և կտրատվում՝ ավելորդ նյութը հեռացնելու համար։ Դրա համար հաճախ օգտագործվում են կտրող գործիքներ կամ դրոշմային կտրում։ Կախված վերջնական արտադրանքի պահանջներից՝ կարող են կիրառվել նաև լրացուցիչ հարդարման գործընթացներ, օրինակ՝ հորատում, ներկում կամ մակերևութային մշակում։
Ներարկմամբ ձուլման արտադրական գործընթացը
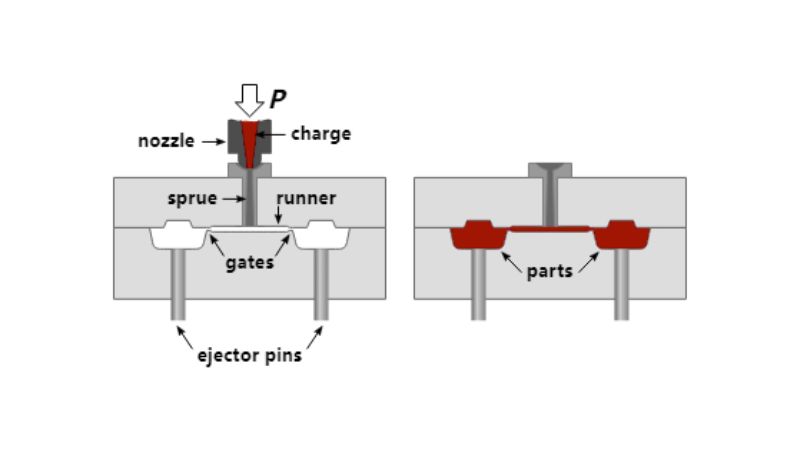
Հատիկները լցվում են ձագարի մեջ, այնուհետև պտուտակային մեխանիզմով տեղափոխվում տաքացվող տակառ։ Պտուտակը և՛ հալեցնում է նյութը, և՛ ներարկում կաղապարի մեջ։ Տակառի ջերմաստիճանը մանրակրկիտ վերահսկվում է և սովորաբար 350°F-ից 500°F (177°C-ից 260°C) է՝ կախված նյութից։
Կաղապարի նախագծման ժամանակ հաշվի են առնվում հովացման ալիքները, արտամղման մեխանիզմներն ու օդանցքները, որոնք թույլ են տալիս օդին դուրս գալ ներարկման ընթացքում։
Նյութը հալվելուց հետո բարձր ճնշման տակ (մինչև 30,000 psi կամ ավելի) ներարկվում է փակ կաղապարի մեջ։ Ներարկման արագությունն ու ճնշումը պետք է ճշգրիտ կառավարվեն՝ կաղապարի ամբողջական լցումն ապահովելու և այնպիսի արատներ կանխելու համար, ինչպիսիք են թերի լցված դետալները կամ օդի փակվելը։
Ներարկումից հետո նյութը սառչում և պնդանում է կաղապարի ներսում։ Սառեցման ժամանակը կարևոր է և կարող է տատանվել մի քանի վայրկյանից մինչև մի քանի րոպե՝ կախված դետալի հաստությունից և կաղապարի նախագծումից։
Դետալը բավականաչափ սառչելուց հետո կաղապարը բացվում է, և արտամղիչ քորոցներն օգտագործվում են պատրաստի դետալը կաղապարից հանելու համար։ Այս քայլը պետք է ուշադիր կառավարել՝ դետալը չվնասելու նպատակով։
Նյութական բաները եւ հանգամանքները
Հիմնական ընտրություն նախագծերի համար
Տարբեր նյութեր հարմար են տարբեր արտադրական գործընթացների համար։ Թերմոձևավորման մեջ հաճախ օգտագործվում են պոլիէթիլենը, PVC-ն (պոլիվինիլքլորիդը) և այլ նյութեր։ Դրանք տաքացվում, ապա ձևավորվում են կաղապարի վրա։ Մյուս կողմից՝ ներարկմամբ ձուլումը թույլ է տալիս օգտագործել պլաստմասսաների ավելի լայն տեսականի, օրինակ՝ պոլիկարբոնատը, որը հայտնի է ամրությամբ և դիմացկունությամբ։ Ահա յուրաքանչյուր մեթոդի համար տարածված պլաստմասսաների համառոտ ցանկը․
- Տեղեկություն ։
- Պոստոյն ասում է.
- ՊԱՏԿԵՐԱՑՐՈՒ ՝
- Ներարկմամբ ձուլում․
- Պոռնկագրություն ։
- Պոլիէթիլեն․ օգտագործվում է նաև ներարկմամբ ձուլման մեջ՝ տարբեր տեսակի արտադրանքների համար։
Կարգավորե ՛ ք աղոթքը
Թերմոձևավորման և ներարկմամբ ձուլման դետալների կիրառությունները լայնորեն տարբերվում են։ Օրինակ՝
- Տեղեկատվությունը մեծ է:
- Առաջարկ ։
- Վայրը ։ Մեծ մասամբ դռները, որոնք ավելի մեծ են եւ ոչ թե բարդ ։
- Ներարկմամբ ձուլումը գերազանց է հետևյալ դեպքերում․
- Ինքնատիրապետում ։
- Բժիշկական սարքերը’ բարձր պլաստիկ մասեր, որոնք պետք է ամուր եւ ճշգրիտ լինեն:
Moldie-ում մենք նվիրված ենք ներարկմամբ ձուլման գործընթացի ողջ ընթացքում մասնագիտական ուղղորդում և աջակցություն տրամադրելուն։ Օգտագործելով մեր գիտելիքներն ու նախագծման այլ կարևոր նկատառումները՝ օգնում ենք հաճախորդներին հասնել գերազանց արդյունքների և խթանել նորարարությունը արտադրանքի մշակման գործում։ Ներարկմամբ ձուլման ձեր նախագծերի վերաբերյալ հարցերի կամ օգնության համար կապվեք մեր թիմի հետ։ Միասին կարող ենք ստեղծել ձեր կոնկրետ կարիքներին համապատասխանեցված արդյունավետ և բարձրորակ լուծումներ։
Հաճախ տրվող հարցեր
Որո՞նք են թերմոձևավորման առավելություններն ու թերությունները ներարկմամբ ձուլման համեմատ։
Թերմոձևավորումը հատկապես արդյունավետ է նախատիպերի մշակման համար, քանի որ կաղապարներն արագ են պատրաստվում։ Այն սովորաբար ավելի ցածր գործիքավորման ծախսեր ունի և ծախսարդյունավետ է փոքր արտադրական խմբաքանակների համար։ Թերություններից են ավելի շատ թափոններն ու նյութի ավելի փոքր ամրությունը։ Ներարկմամբ ձուլման սկզբնական գործիքավորման ծախսերն ավելի բարձր են, սակայն բարդ դետալների մեծածավալ արտադրության համար այն անգերազանցելի է։ Ներարկմամբ ձուլման մեջ օգտագործվող երկարակյաց ու ամուր կաղապարները նաև ավելի ամուր պատրաստի արտադրանք են ապահովում։
Ինչպե՞ս են համեմատվում թերմոձևավորման և ներարկմամբ ձուլման ծախսերը։
Թերմոձևավորման և ներարկմամբ ձուլման ծախսարդյունավետությունը մեծապես կախված է արտադրվող քանակից։ Փոքր քանակների դեպքում թերմոձևավորումն ավելի էժան է, քանի որ կաղապարներն ավելի մատչելի են պատրաստել։ Սակայն պատվերի ծավալի մեծանալուն զուգընթաց ներարկմամբ ձուլումը կարող է ավելի ծախսարդյունավետ դառնալ՝ չնայած սկզբնական ավելի մեծ ծախսին։ Պատճառն այն է, որ մեծ ծավալների դեպքում մեկ դետալի արժեքը զգալիորեն նվազում է։
Ի՞նչ իրավիճակներում է թերմոձևավորումն ավելի լավ ընտրություն, քան ներարկմամբ ձուլումը։
Թերմոձևավորումը հաճախ ավելի լավ ընտրություն է խոշոր դետալների համար և այն դեպքերում, երբ ժամանակը սահմանափակող գործոն է, քանի որ այն արագացնում է նախատիպերի փորձարկումն ու մշակումը։ Այն նախընտրելի է նաև արտադրության կարճ ցիկլերի համար, երբ ներարկման կաղապարի գործիքավորման բարձր արժեքը արդարացված չէ։ Թերմոձևավորումն ապահովում է նախագծերը հարմարեցնելու հնարավորություն, երբ դրանք կարող են հաճախ փոփոխվել։
Կարո՞ղ եք բացատրել թերմոձևավորման մեջ օգտագործվող ջերմապլաստների և ներարկմամբ ձուլման համար կիրառվող պլաստմասսաների տարբերությունը։
Թերմոձևավորման մեջ օգտագործվում են ջերմապլաստիկ թերթեր, որոնք տաքացնելիս փափկում են և կարող են ձևավորվել։ Դրանց թվում են PET-ը, PVC-ն և պոլիստիրոլը։ Ի հակադրություն՝ ներարկմամբ ձուլման մեջ սովորաբար օգտագործվում են հատիկների տեսքով ջերմապլաստներ, որոնք հալեցվում, ապա ներարկվում են կաղապարի մեջ։ Ներարկմամբ ձուլման համար տարածված նյութերից են ABS-ը, պոլիէթիլենը և պոլիկարբոնատը։
Ի ՞ նչ սահմանափակումներ պետք է հաշվի առնենք, երբ գործ ենք ունենում ռոմանտիկ հարաբերությունների հետ ։
Թերմոձևավորման սահմանափակումներից է արտադրվող դետալների բարդության սահմանափակ լինելը, քանի որ այս մեթոդը չի ապահովում բարդ նախագծումներ այնքան լավ, որքան ներարկմամբ ձուլումը։ Կտրատման պատճառով սովորաբար առաջանում են նաև ավելի շատ նյութական թափոններ, իսկ թերմոձևավորմամբ պատրաստված արտադրանքը կարող է ավելի քիչ ամուր լինել, քան ներարկմամբ ձուլվածը։ Մեծածավալ արտադրության համար այն պակաս հարմար է՝ ցիկլերի ավելի դանդաղ տևողության և մասշտաբի մեծացման դեպքում մեկ դետալի ավելի բարձր արժեքի պատճառով։
Որո ՞ նք են համաստեղության հիմնական տեսակները եւ ինչո ՞ վ են դրանք տարբերվում ։
Թերմոձևավորման հիմնական տեսակներն են վակուումային, ճնշմամբ և մեխանիկական ձևավորումը։ Վակուումային ձևավորման ընթացքում պլաստմասսայե թերթը տաքացվում է, ապա վակուումի միջոցով ձգվում և իջեցվում կաղապարի վրա։ Ճնշմամբ ձևավորման դեպքում նույնպես տաքացվում է պլաստմասսայե թերթը, սակայն ճնշման միջոցով նյութը մղվում է ավելի մանրամասն կաղապարների մեջ՝ հստակ սահմանումներ ստանալու համար։ Մեխանիկական ձևավորման ժամանակ կիրառվում է ֆիզիկական ուժ՝ առանց վակուումի կամ ճնշման անհրաժեշտության, ինչը կարող է օգտակար լինել որոշ կիրառությունների համար։ Այս մեթոդներից յուրաքանչյուրն ունի իր առավելություններն ու համապատասխան կիրառությունները։







