
Az osztósík az a illesztési vonal a fröccsöntött műanyagon, ahol a szerszám két fele találkozik a formázás során. A megfelelő kialakítás elengedhetetlen a termék funkcionalitásához és esztétikájához. A gyártók azonban gyakran nem használják ki teljes mértékben az osztósík adta lehetőségeket, és nem szabályozzák megfelelően. Ez a cikk bemutatja, mi határozza meg az osztósík helyét, és hogyan befolyásolhatják azt a szerszámtervezők és a folyamatmérnökök.
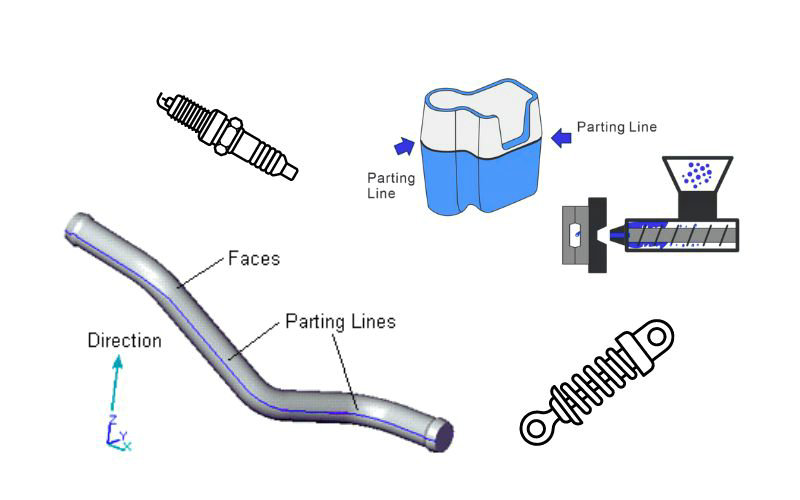
Az osztósíkok megértése
Az osztósík nem mindig feltűnő. A fröccsöntés részleteinek megismerésekor azonban kulcsfontosságú az osztósíkok szerepének megértése. Meghatározzák a szerszám kialakítását, és hatással vannak a késztermék esztétikájára és működésére.
Meghatározás és jelentőség
A műanyag fröccsöntésben az osztósík az a pontos hely, ahol a szerszám két fele találkozik. Ez a vonal több egyszerű illesztésnél: kulcsfontosságú szerepet játszik a fröccsöntési folyamatban, és hatással van a termék szilárdságára és megjelenésére. Tervezőként fontos tudnia, hogy a jól megtervezett osztósík biztosítja a szerszám megfelelő illeszkedését, és lehetővé teszi a késztermék hibamentes kiemelését.
- Miért fontos?:
- Esztétika: Minimalizálja a készterméken látható illesztési nyomokat.
- Funkció: Biztosítja a szerszámfelek pontos illeszkedését a hibátlan gyártáshoz.
- Könnyebb gyárthatóság: Segít egyszerűsíteni a fröccsöntési folyamatot.
Az osztósíkok típusai
Az osztósíkokat a szerszám kialakításán belüli tájolásuk és összetettségük alapján csoportosítjuk.
- Függőleges osztósík: A szerszám nyitási irányára merőlegesen fut, és egyszerűbb alkatrész-geometriákhoz alkalmas.
- Hol találkozhat vele?: Gyakran egyenes vonalként látható a termék oldalán.
- Ívelt osztósík: Ahogy a neve is mutatja, ez az osztósík ívelt, és az összetettebb formák körvonalát követi.
- Előnyei: Összetettebb alkatrészformák kialakítását teszi lehetővé.
- Lépcsős osztósík: Összetettebb kialakítás, amelynél az osztósík magassága a szerszám felületén változik.
- Tervezési kihívás: Az alkatrész jellemzőihez igazodó, körültekintő tervezést igényel.
Íme egy gyors áttekintés:
| Osztósík típusa | Tájolás | Összetettség | Ideális alkalmazás |
|---|---|---|---|
| Függőleges | Merőleges a szerszám nyitási irányára | Alacsony | Egyszerű geometriák |
| Ívelt | Az alkatrész körvonalát követi | Közepes | Összetett formák |
| Lépcsős | Több szint | Magas | Változó magasságú alkatrészek |
Az osztósík tervezési szempontjai
Fröccsöntésre tervezéskor az osztósíkok megfelelő elhelyezése és a helyes kihúzási szögek kialakítása egyaránt elengedhetetlen a gyárthatóság és a termék esztétikus felülete szempontjából.
Kihúzási szögek kialakítása
A kihúzási szögek az öntött alkatrészek kialakításánál alkalmazott enyhe kúposságok, amelyek megkönnyítik a szerszámból való kiemelést. Az ideális kihúzási szög a szerszám mélységétől függ: az általános szabály szerint minden 1 hüvelyk mélységhez 1 fokos kihúzási szöget kell alkalmazni. A könnyebb szerszámból való kiemelés érdekében azonban érdemes további 1–2 fokkal növelni ezt az értéket. Ez különösen fontos az osztósíkok közelében, mivel csökkenti az alkatrész kilökés közbeni sérülésének kockázatát.
Felületi minőség és esztétika
Az osztósík elhelyezése jelentősen befolyásolhatja az alkatrész felületi minőségét. Lehetőség szerint az osztósíkokat nem esztétikai szempontból fontos felületekre kell helyezni. Az osztósík mentén fellépő illeszkedési eltérések felületi hibákhoz vezethetnek, amelyek csúnyák és nehezen javíthatók. A gyárthatóságra való tervezés (DFM) során alaposan meg kell vizsgálni, hogyan érintkezik az osztósík a késztermék felületével.
- Felületi szempontok: Az osztósíkokat helyezze távol az esztétikai szempontból kritikus területektől.
- DFM: Elemezze az osztósík és a tervezett felületi minőség kölcsönhatását.
A szerszám felépítése és összeállítása
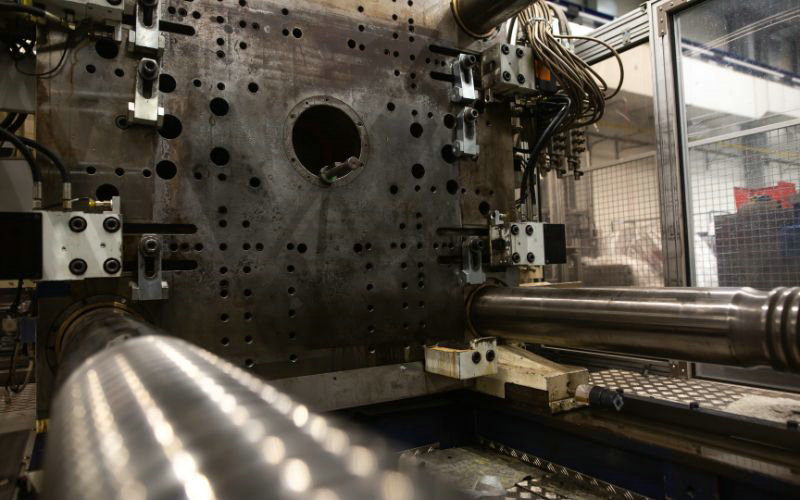
A fröccsöntésnél a szerszám pontos kialakítása és megfelelő összeállítása elengedhetetlen a kiváló minőségű késztermékek előállításához. A mag és a fészek elrendezésének, valamint a szerszámfelek illeszkedésének ismerete alapvető a zökkenőmentes gyártáshoz.
A mag és a fészek elrendezése
A szerszám két alapvető alkotóeleme: a mag és a fészek. Ezek együtt hozzák létre azt az üreget, amely az alkatrész formáját adja. A mag lényegében a szerszám belső része, amely a késztermék üreges részeit alakítja ki, míg a fészek az olvadt anyaggal kitöltött külső alakzatot jelenti.
A pontos kialakítás érdekében tartsa szem előtt a következőket:
- Anyagáramlás: Vegye figyelembe a műanyag áramlását a hibák elkerülése érdekében.
- Hűtőrendszer: A hőmérséklet szabályozására építsen be hatékony hűtőrendszert az elrendezésbe, így csökkentheti a vetemedést és a feszültséget.
- Kilökőrendszer: Tervezzen olyan kilökőrendszert, amely lehetővé teszi a késztermék biztonságos, sérülésmentes eltávolítását.
A szerszámfelek és a nyitás iránya
A szerszám két félből áll, amelyeket gyakran álló szerszámfélnek és mozgó szerszámfélnek neveznek. Íme egy gyors útmutató:
- Álló szerszámfél: A szerszám ezen része a fröccsöntőgép álló lapjához kapcsolódik.
- Mozgó szerszámfél: A mozgó szerszámlaphoz rögzül, és a szerszám nyitási irányában nyílik és záródik.
A szerszám nyitási iránya: A szerszám nyitási iránya kulcsfontosságú, és meghatározza az osztósík helyét. A szerszámok általában függőleges irányban nyílnak, de összetett formák vagy egyedi kialakítások esetén más megoldásra, például vízszintes nyitásra lehet szükség. Mindig gondoskodjon az osztósík egyértelmű meghatározásáról, hogy a szerszám záráskor megfelelően illeszkedjen.
Ezeknek a szempontoknak a figyelembevétele a szerszám tervezése és összeállítása során segít a hibátlan és hatékony fröccsöntési művelet megvalósításában.
A gyártási folyamat és az alkatrész kilökése
Ebben a részben megismerheti a fröccsöntési ciklust és a kilökőrendszert: ez a két fontos gyártási elem befolyásolja a műanyag alkatrészek végső minőségét.
Fröccsöntési ciklus
A fröccsöntési folyamat a szerszám előkészítésével kezdődik. A két félből, azaz a fészekből és a magból álló szerszámot a gép záróegységében rögzítik. Ezután a fröccsöntési ciklus a következő lépésekből áll:
- Zárás: A záróegység összezárja a szerszámot, előkészítve azt a fröccsöntésre.
- Fröccsöntés: Az olvadt műanyagot nyomás alatt a zárt szerszámba fröccsöntik.
- Hűtés: A műanyagot lehűtik és megszilárdítják, így kialakul a kész alkatrész.
- Nyitás: Lehűlés után a szerszám kinyílik, és szabaddá válik a megszilárdult alkatrész.
A ciklus során a mérnököknek gondoskodniuk kell az egyes lépések pontos szabályozásáról, hogy megelőzzék az olyan problémákat, mint a sorja, vagyis a szerszámüregből kifolyó felesleges anyag.
Kidobórendszer és fontos szempontok
A fröccsöntő szerszám kinyitása után az alkatrészt sérülésmentesen kell kidobni:
- Kidobócsapok: Az alkatrész kidobásának leggyakoribb módja a kidobócsapok használata. Ezek a rudak nyomják ki a darabot a szerszámból. A csapok helyzete és ereje kulcsfontosságú az alakváltozás megelőzésében.
- A sorja elkerülése: Sorja akkor keletkezik, amikor az olvadt műanyag beszivárog a szerszámfelek közötti illesztési hézagokba. A kidobórendszer nem okozhat sorjaképződést azzal, hogy nincs megfelelően összehangolva az alkatrésszel.
Összefoglalva: a fröccsöntési ciklus részleteinek megértése és a kidobási stratégiák megfelelő alkalmazása garantálja a fröccsöntött alkatrészek hibátlan elkészítését. Mérnökként az Ön feladata, hogy folyamatosan felügyelje és továbbfejlessze ezeket a rendszereket.
Hibaelhárítás és optimalizálás
A fröccsöntés során az alkatrészek hibáival és működőképességével kapcsolatos kihívásokkal kell szembenéznie. Ha célzottan kezeli ezeket a problémákat, kiváló minőségű, a vizuális és funkcionális elvárásoknak egyaránt megfelelő eredményt érhet el.
Hibák és sorja kezelése
Az olyan hibák esetén, mint az osztósíknál megjelenő, felesleges műanyagból álló sorja, precízen fel kell mérnie a szerszámot. A problémák megoldásához kövesse az alábbi lépéseket:
- Vizsgálat és mérés: Vizsgálja meg a sorja nyomait, és mérje meg a vastagságukat a probléma mértékének megállapításához.
- A záróerő beállítása: Ha a záróerő nem elegendő, növelje meg, hogy megakadályozza az olvadt műanyag kiszivárgását.
- Megfelelő tűrések biztosítása: Ellenőrizze újra a szerszámtervet a szűk tűrések betartása érdekében, így csökkentheti a sorjaképződést.
A működőképesség és az illeszkedés javítása
Az alkatrészek működőképességének és illeszkedésének javításához:
- Feszültségnek kitett pontok vizsgálata: Azonosítsa azokat a területeket, ahol a nem megfelelő illeszkedés feszültséget és hibákat okozhat.
- Tesztelés és finomítás: Módosítsa és tesztelje iteratív módon a szerszámot, hogy megfeleljen az elvárt esztétikai és funkcionális követelményeknek.
Ha ezeket a szempontokat módszeresen és körültekintően kezeli, javíthatja a fröccsöntött alkatrészek vizuális minőségét és működőképességét, így azok hibáktól mentesek és rendeltetésszerű használatra alkalmasak lesznek.
Az osztósík fejlett koncepciói
A fröccsöntött alkatrészek tervezésekor az osztósík fejlett koncepciói strukturált megközelítést igényelnek az összetett geometria kezeléséhez és a gyárthatóság biztosításához. Nézzük meg a többlépcsős osztósíkok sajátosságait, valamint a tervezéselemző eszközök használatát.
Többlépcsős és összetett osztósíkok
Előfordulhat, hogy a tervekhez olyan osztósíkokra van szükség, amelyek nem alakíthatók ki egyszerű, egyenes vonalvezetéssel. Ilyenkor jönnek képbe a többlépcsős és összetett osztósíkok. Ezek a fejlett megoldások nélkülözhetetlenek a bonyolult geometriájú tervek esetén. A hagyományos osztósíkok általában egyenesek és egyetlen síkban helyezkednek el, a többlépcsős osztósíkok azonban különböző síkokon cikcakkban haladnak, így alámetszésekkel és más összetett jellemzőkkel rendelkező geometriákhoz is alkalmazhatók.
- Az átfogó osztósík-tervezés a következő tényezőket veszi figyelembe:
- Oldalmozgások: Ezek a szerszámon belüli mechanizmusok lehetővé teszik az alkatrészek oldalirányú mozgását, hogy olyan jellemzőket alakítsanak ki és szabadítsanak fel, amelyek nem párhuzamosak a szerszám nyitási irányával.
- Elrejtés: Az osztósík ügyes elhelyezésével ezek a vonalak kevésbé feltűnővé tehetők a készterméken.
A többlépcsős osztósíkok átgondolt alkalmazásával javíthatja termékei esztétikáját és működőképességét egyaránt. A tervezés során mindig vegye figyelembe az osztósíkok lehetséges összetettségét, és számoljon azzal, hogy szükség lehet ilyen fejlett technikákra.
Tervezéselemzés és szoftvereszközök
A CAD-csomagok és a tervezéselemző szoftverek megkönnyítik e fejlett osztósíkok létrehozását és finomítását. Ezekkel az eszközökkel megjelenítheti, hogyan illeszkedik az osztósík a termék geometriájához, és még a szerszám elkészítése előtt elvégezheti a szükséges tervmódosításokat, időt és erőforrásokat takarítva meg.
- A tervezéselemző eszközök legfontosabb funkciói közé tartozik:
- Annak felismerése, hogy hol nem alkalmazható egyszerű osztósík.
- A szerszám nyitásának és zárásának szimulációja, hogy azonosíthatók legyenek a tervezett osztósík esetleges problémái.
Ha olyan CAD-programot használ, amely speciális szerszámtervezési funkciókkal rendelkezik, precízen hozhat létre összetett osztósíkokat. A programokkal felmérheti terve gyárthatóságát, és meggyőződhet arról, hogy az alkatrész sikeresen legyártható a kiválasztott osztósík-stratégiával.
E fejlett osztósík-koncepciók alkalmazása során rendszeresen ellenőrizze újra CAD-rajzait és szimulációit, hogy finomítsa az elrendezést és optimális szerszámtervet érjen el. Ez a fejlett szoftvereszközökkel támogatott iteratív folyamat elősegíti hatékony és esztétikus fröccsöntött alkatrészek létrehozását.
Összefoglalva, az osztósík egy d







