
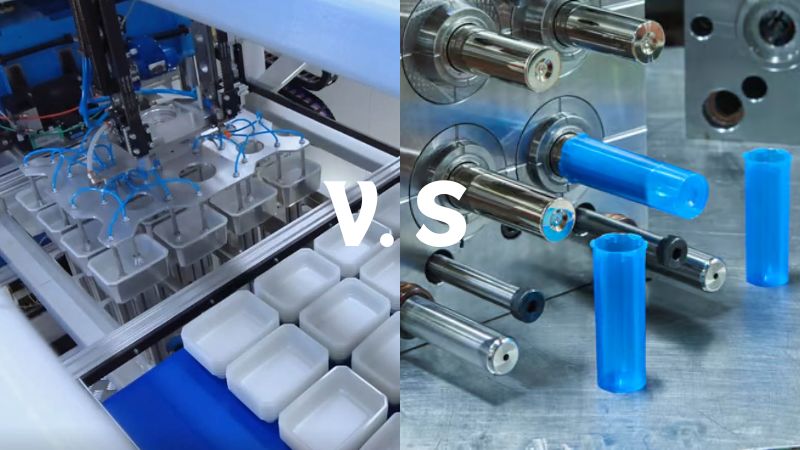
Što su termoformiranje i injekcija molding?
Objasnit ću to na jednostavan način koji je lako razumjeti.
Kada pogledate u stvaranje plastičnih dijelova, naići ćete na dvije popularne metode: termoformiranje i oblikovanje injekcije. Imaju svoje jedinstvene puteve u oblikovanju plastike, a vaš izbor ovisi o vašim potrebama projekta.
Termoformiranje je poput upotrebe kalupa za kekse na plastici. Najprije se plastična ploča zagrije dok ne omekša, a zatim se utisne u jednostrani kalup. Kalup ploči daje novi oblik. Zamislite kako toplu, savitljivu plastiku stavljate preko oblika i gledate kako poprima njegovu formu — tako funkcionira termoformiranje.
Nasuprot tome, injekcijsko prešanje nalik je punjenju kalupa za led vodom koja se zamrzava u kockice. No umjesto vode upotrebljavaju se rastaljene plastične granule, a umjesto posude za led složeni dvostrani kalup. Ovaj je postupak idealan za masovnu proizvodnju manjih, detaljnih dijelova poput čepova za boce i plastičnih igračaka.
Ovdje je stol za vas da imate ukupno razumijevanje:
| Značajka | Termoformiranje | Injekcijsko prešanje |
|---|---|---|
| Proces | Grijanje plastične ploče dok se ne otopi, a zatim ga formirati preko kalup. | Taljenje plastičnih granula i njihovo ubrizgavanje u kalup. |
| Korišteni materijali | Obično koristi termoplastičnu plahtu. | Koristi termoplastiku i termoseptualnu plastiku u obliku peleta. |
| Kompleksnost mold | Kalupi su uglavnom jednostavniji i mogu biti jeftiniji. | Omogućuje složene oblike, ali su kalupi skuplji. |
| Obujam proizvodnje | Idealno za niske do srednje obuhvate proizvodnje. | Prikladno za proizvodnju visokog volumna. |
| Vrijeme ciklusa | Duže ciklus vremena zbog grijanja i hlađenja. | Kraće vrijeme ciklusa zbog brže injekcije i hlađenja. |
| Završna obrada površine | Općenito dobro, ali može zahtijevati dodatni završetak. | Odličan završetak površine; može postići detaljne teksture. |
| Primjene | Često se koriste za pakiranje, pladnjeve i automobilske dijelove. | Širom se koriste za igračke, kontejnere, automobilske dijelove i medicinske uređaje. |
| Materijalni otpad | Više otpada zbog smanjivanja viška materijala. | Manje otpada jer je proces učinkovitiji. |
| Početni trošak postavke | Niži početni troškovi postavljanje kalupa. | Veći početni troškovi postavljanje zbog složenosti kalup. |
Uspoređivanje troškova alata i olovnih vremena
Termoformiranje je općenito ekonomičnije u smislu početnih troškova toulinga. Kalupe koje se koriste u ovom procesu mogu se izraditi od jeftinijih materijala, poput drva ili aluminija, a ne od visokokvalitetnog čelika koji je obično potreban za injekcijske kalupove. Ovaj aspekt čini termoformiranjem atraktivne opcije za pokretanje ili projekte s ograničenim proračunima.
Osim toga, kalupi koji se upotrebljavaju u termoformiranju obično su jednostrani. Ta jednostavnost dizajna dodatno smanjuje troškove proizvodnje jer su potrebne manje složene strojne obrade i jeftiniji materijali. Jednostrana izvedba ubrzava i izradu kalupa, pa se proizvodnja može brže pokrenuti.
Nasuprot tome, oblikovanje injekcija zahtijeva veću početnu investiciju zbog potrebe za preciznim inžinjerskim metalnim kalupovima. Ovi se kalupovi često izrađuju od visokokvalitetnog čelika kako bi se osigurala izdržljivost i preciznost, što značajno povećava troškove unaprijed. Ova investicija može biti odvraćanje od manjih projekata ili tvrtki koje ne predviđaju visoke količine proizvodnje.
Unatoč većim početnim troškovima, modeliranje injekcije je favorizirano za visoke količine proizvodnje. Metalni kalupovi koji se koriste u ovom procesu dizajnirani su kako bi izdržali opsežnu upotrebu, što omogućuje konzistentnu proizvodnju visokokvalitetnih dijelova tijekom vremena. To znači da dok su prednji troškovi veći, dugoročni troškovi po jedinici mogu značajno smanjiti s povećanjem količina proizvodnje.
Olovna vremena za proizvodnju
Termoformiranje nudi brže vrijeme podešavanja, čineći ga idealnim izborom za poduzeća koja žele brzo dovesti svoje proizvode na tržište, posebice kad se radi o manjoj proizvodnji ili tijekom faze prototipa. Za razliku od toga, oblikovanje injekcije uključuje dulje vrijeme pripreme zbog složenosti stvaranja kalup, što može odgoditi početak proizvodnje. Međutim, nakon što su kalupovi uspostavljeni, ubrizgavanje modela odlikuje učinkovitost za veliku proizvodnju, jer može proizvesti više dijelova po ciklusu, znatno poboljšava izlaz i smanjuje troškove po jedinici.
Uspoređivanje procesa termoformacije i ubrizgavanja
Termoformacijski proizvodni proces
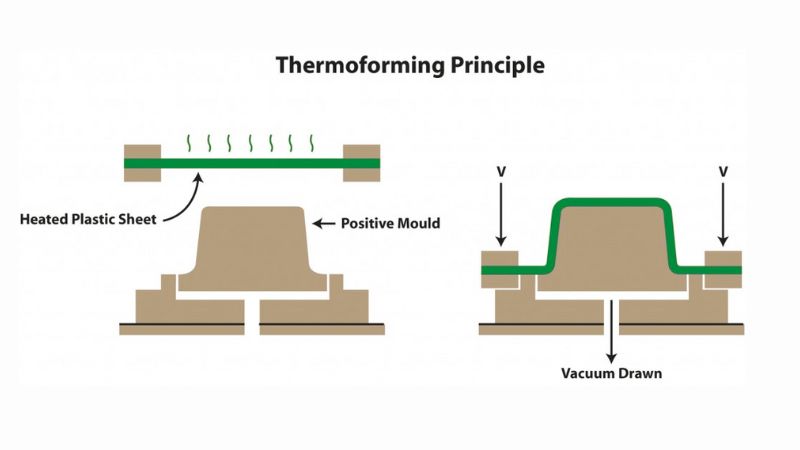
Odabrani termoplastični list zagrijava se pećnicom ili infracrvenim grejačima sve dok ne dostigne svoju mehku točku, obično između 250°F i 400°F (121°C i 204°C). Ovaj proces grijanja je od presudne važnosti, jer se temperatura mora kontrolirati kako bi se izbjegla degradacija materijala.
Kad ploča postane savitljiva, brzo se prenosi u kalup. Postoji više tehnika oblikovanja, uključujući:
- Vakuum Formiranje: Nanosi se vakuum kako bi se povukao grejani list na površinu kalup, osiguravajući čvrsto uklapanje i detaljnu reprodukciju svojstava kalup.
- Pritisak Formiranje: komprimirani zrak ili druga sredstva primjenjuju pritisak kako bi prisilili list u kalup, što omogućuje složenije oblike i finije detalje.
- Mehaničko oblikovanje: Mehanički uređaj utiskuje ploču u kalup, što se može primijeniti za deblje materijale.
Nakon što se list prilagođava kalupu, hladi se, obično koristi zrak ili vodu, kako bi očvrsnuo oblik. Vrijeme hlađenja može varirati na temelju materijala i debljine.
Nakon hlađenja oblikovani se dio vadi iz kalupa i obrezuje kako bi se uklonio višak materijala, često reznim alatom ili štancanjem. Ovisno o zahtjevima gotovog proizvoda, mogu se primijeniti dodatni postupci završne obrade, poput bušenja, bojanja ili površinske obrade.
Proizvodni proces ubrizgavanja
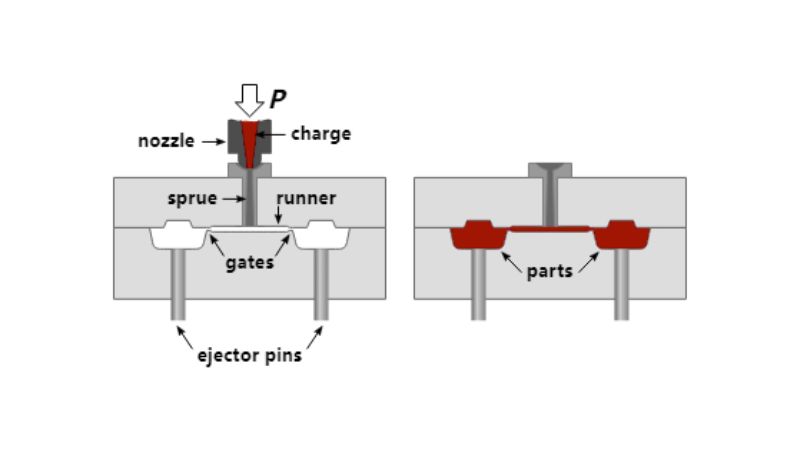
Kuglice se pohranjuju u skočnicu i zatim se pomiču u grejanu bačvu kroz mehanizam vijka. Vijak oba topi materijal i ubrizgava ga u plijesni. Temperatura u cijev je pažljivo kontrolirana, obično između 350°F i 500°F (177°C do 260°C), ovisno o materijalu.
Dizajn kalupa uključuje razmatranja za kanale hlađenja, mehanizme izbacivanja i ventile koji omogućuju bijeg zraka tijekom injekcije.
Nakon taljenja materijal se pod visokim tlakom utiskuje u zatvoreni kalup (do 30,000 psi ili više). Brzinu i tlak ubrizgavanja treba precizno kontrolirati kako bi se kalup potpuno ispunio i izbjegli nedostaci poput kratkog ubrizgavanja ili zarobljenog zraka.
Nakon ubrizgavanja materijal se hladi i skrućuje u kalupu. Vrijeme hlađenja ključno je i može trajati od nekoliko sekundi do nekoliko minuta, ovisno o debljini dijela i konstrukciji kalupa.
Kada se dio dovoljno ohladi, kalup se otvara, a gotovi se dio vadi pomoću izbacivačkih klinova. Taj postupak treba pažljivo provesti kako se dio ne bi oštetio.
Materijali i primjene
Odabir plastike za projekte
Različiti materijali prikladni su za različite proizvodne postupke. Za termoformiranje se često koriste polietilen, PVC (polivinilklorid) i drugi materijali. Oni se zagrijavaju, a zatim oblikuju preko kalupa. Injekcijsko prešanje omogućuje uporabu šireg raspona plastika, primjerice polikarbonata, poznatog po čvrstoći i otpornosti. U nastavku je kratak pregled uobičajenih plastika za svaki postupak:
- Termoformiranje:
- Polietilen: Poznat po žilavosti i otpornosti na kemikalije.
- PVC: Svestran materijal koji se koristi za sve, od medicinskih proizvoda do igračaka.
- Injekcijsko prešanje:
- Polikarbonat: Čvrst je i otporan na toplinu, pa je idealan za dugotrajne dijelove.
- Polietilen: Koristi se i pri injekcijskom prešanju za različite vrste proizvoda.
Uobičajene primjene u industriji
Primjene termoformiranih dijelova i dijelova dobivenih injekcijskim prešanjem vrlo su raznolike. Primjeri iz prakse:
- Termoformiranje je odlično za:
- Ambalaža: Pakiranja po mjeri koja moraju biti čvrsta i vizualno privlačna.
- Automobilska industrija: Veći dijelovi poput obloga vrata koji su velikih dimenzija i jednostavnije konstrukcije.
- Injekcijsko prešanje ističe se u izradi:
- Automobilskih dijelova: Malih i složenih dijelova koji moraju biti precizni, poput konektora.
- Medicinskih proizvoda: Velikih količina čvrstih i preciznih plastičnih dijelova.
Moldie vam pruža stručno vodstvo i podršku tijekom cijelog procesa injekcijskog prešanja. Primjenom našeg znanja i uzimanjem u obzir drugih važnih konstrukcijskih zahtjeva pomažemo klijentima ostvariti izvrsne rezultate i poticati inovacije u razvoju proizvoda. Imate li pitanja ili trebate pomoć s projektom injekcijskog prešanja, slobodno se obratite našem timu. Zajedno možemo izraditi učinkovita i visokokvalitetna rješenja prilagođena vašim potrebama.
Česta pitanja
Koje su prednosti i nedostaci termoformiranja u usporedbi s injekcijskim prešanjem?
Termoformiranje je prikladno za izradu prototipova zbog brze proizvodnje kalupa. Troškovi alata obično su niži, pa je postupak isplativ za male serije. S druge strane, stvara više otpada i omogućuje manju čvrstoću materijala. Injekcijsko prešanje ima veće početne troškove alata, ali nema premca u velikoserijskoj proizvodnji složenih dijelova. Dugotrajni i izdržljivi kalupi za injekcijsko prešanje omogućuju i izradu čvršćih gotovih proizvoda.
Kako se uspoređuju troškovi termoformiranja i injekcijskog prešanja?
Isplativost termoformiranja u odnosu na injekcijsko prešanje ponajviše ovisi o količini proizvodnje. Termoformiranje je jeftinije za manje količine jer su kalupi povoljniji za izradu. Međutim, s povećanjem narudžbe injekcijsko prešanje može postati isplativije unatoč višim početnim troškovima. Razlog je znatno niži trošak po komadu pri velikim količinama.
U kojim je slučajevima termoformiranje bolji izbor od injekcijskog prešanja?
Termoformiranje je često bolji izbor za velike dijelove i projekte s kratkim rokovima jer omogućuje brže ispitivanje i razvoj prototipova. Prednost ima i kod manjih proizvodnih serija kada visoki troškovi alata za injekcijsko prešanje nisu opravdani. Termoformiranje pruža fleksibilnost za dizajne koji se češće mijenjaju.
Možete li objasniti razliku između termoplasta za termoformiranje i plastika koje se koriste pri injekcijskom prešanju?
Termoformiranje koristi ploče termoplasta koje omekšavaju zagrijavanjem i mogu se oblikovati. Među njima su PET, PVC i polistiren. Injekcijsko prešanje obično koristi termoplaste u obliku granula koje se rastale i zatim ubrizgavaju u kalup. Uobičajeni materijali za injekcijsko prešanje uključuju ABS, polietilen i polikarbonat.
Koja ograničenja treba uzeti u obzir pri odabiru termoformiranja?
Termoformiranje ograničava složenost dijelova koje je moguće proizvesti jer ne omogućuje izradu složenih konstrukcija jednako dobro kao injekcijsko prešanje. Obično nastaje i više otpada zbog obrezivanja, a termoformirani proizvodi možda nisu jednako čvrsti kao oni dobiveni injekcijskim prešanjem. Zbog duljih ciklusa i višeg troška po komadu u velikom opsegu manje je prikladno za vrlo velike serije.
Koje su glavne vrste termoformiranja i po čemu se razlikuju?
Glavne vrste termoformiranja su vakuumsko oblikovanje, tlačno oblikovanje i mehaničko oblikovanje. Kod vakuumskog oblikovanja plastična se ploča zagrijava, a zatim vakuumom povlači na kalup. Tlačno oblikovanje također zagrijava ploču, ali se tlak koristi za utiskivanje materijala u detaljnije kalupe radi preciznijeg oblikovanja. Mehaničko oblikovanje primjenjuje fizičku silu bez vakuuma ili tlaka, što može biti korisno za određene primjene. Svaka metoda ima svoje prednosti i prikladna područja uporabe.







