
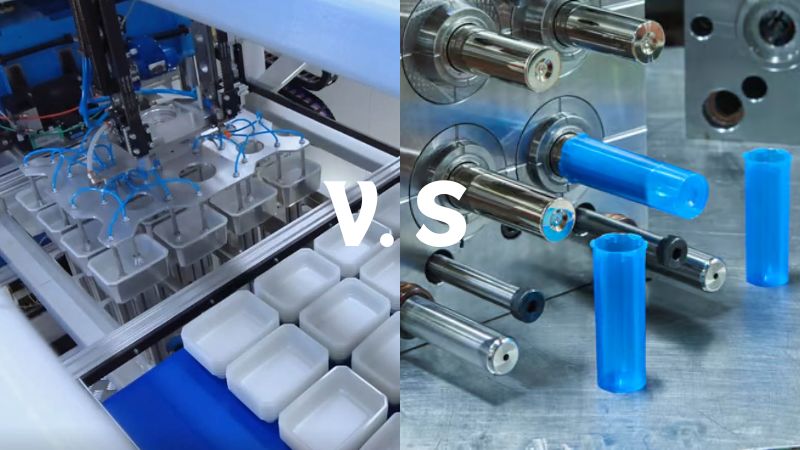
Что такое термоформование и литьё под давлением?
Позволь мне объяснить это простым способом, который легко понять.
При выборе технологии изготовления пластиковых деталей вы встретите два популярных метода: термоформование и литьё под давлением. Каждый из них по-своему формует пластик, а выбор зависит от потребностей вашего проекта.
Термоформование напоминает вырезание фигур из теста формочкой, только вместо теста используется пластик. Пластиковый лист нагревают до размягчения, а затем прижимают к односторонней пресс-форме. Форма придаёт листу нужный контур. Представьте, как тёплый гибкий пластик накрывает форму и постепенно принимает её очертания, — так и происходит термоформование.
В отличие от него, литьё под давлением напоминает заполнение формы для льда водой, которую замораживают в кубики. Но вместо воды используют расплавленные гранулы пластика, а вместо формы для льда — сложную двухстороннюю пресс-форму. Этот процесс идеально подходит для крупносерийного производства небольших детализированных изделий, например крышек для бутылок и пластиковых игрушек.
Вот вам таблица, в которой вы можете получить общее понимание:
| Особенность | Термоформация | Литьё под давлением |
|---|---|---|
| Процесс | Пластиковый лист нагревают до размягчения, а затем формуют на пресс-форме. | Гранулы пластика расплавляют и впрыскивают в пресс-форму. |
| Используемые материалы | Обычно используются термопластические простыни. | Использует термопластику и терморегулирующую пластмассу в форме пластика. |
| Сложная сложность | В целом более простые формы; могут быть менее дорогостоящими. | Позволяет изготавливать детали сложной формы, но пресс-формы стоят дороже. |
| Объём производства | Идеал для низких и средних объемов производства. | Подходит для производства большого объема. |
| Время цикла | Более продолжительное время цикла в связи с отоплением и охладением. | Сокращение продолжительности цикла в результате более быстрого впрыска и охлаждения. |
| Отделка поверхности | В целом хорошо, но может потребоваться дополнительная доработка. | Прекрасный поверхностный финиш; может достигать подробных текстуров. |
| Области применения | Обычно используется для упаковки, подносов и автомобильных деталей. | Широко используется для игрушек, контейнеров, автомобильных деталей и медицинских устройств. |
| Материальные отходы | Больше отходов из-за обрезки избыточного материала. | Меньше отходов, поскольку этот процесс является более эффективным. |
| Первоначальная стоимость установки | Более низкие первоначальные затраты на подготовку пресс-форм. | Более высокие первоначальные расходы, обусловленные сложностью формы. |
Сопоставление затрат, связанных с использованием инструментов, и времени, в течение которого осуществляется руководство
С точки зрения первоначальных затрат на оснастку термоформование обычно обходится дешевле. Используемые при этом формы можно изготовить из более доступных материалов, например дерева или алюминия, вместо высококачественной стали, которая обычно требуется для пресс-форм для литья под давлением. Поэтому термоформование привлекательно для стартапов и проектов с ограниченным бюджетом.
Кроме того, формы, используемые при термоформировании, обычно являются однобокими. Эта простота дизайна еще больше снижает производственные издержки, поскольку она требует менее сложных механиков и снижения затрат на материалы.
Литьё под давлением, напротив, требует более значительных первоначальных вложений из-за необходимости в точно спроектированных металлических пресс-формах. Для обеспечения долговечности и точности их часто изготавливают из высококачественной стали, что существенно повышает стартовые затраты. Такие инвестиции могут стать препятствием для небольших проектов и компаний, не планирующих большие объёмы производства.
Несмотря на высокие первоначальные затраты, литьё под давлением предпочитают для крупносерийного производства. Металлические пресс-формы, применяемые в этом процессе, рассчитаны на интенсивную эксплуатацию и позволяют стабильно выпускать качественные детали на протяжении длительного времени. Благодаря их долговечности, хотя первоначальные расходы выше, долгосрочная себестоимость одной детали может значительно снизиться с ростом объёма производства.
Ведущее время для производства
Термоформование требует меньше времени на подготовку, поэтому хорошо подходит компаниям, которым нужно быстро вывести продукцию на рынок, особенно при небольших партиях или на этапе создания прототипов. Литьё под давлением, напротив, требует более длительной подготовки из-за сложности изготовления пресс-формы, что может задержать начало производства. Однако после изготовления пресс-форм литьё под давлением становится особенно эффективным при крупносерийном производстве: за один цикл можно выпускать несколько деталей, значительно увеличивая объём выпуска и снижая затраты на единицу продукции.
Сравнение процессов термоформования и литья под давлением
Процесс термоформирования
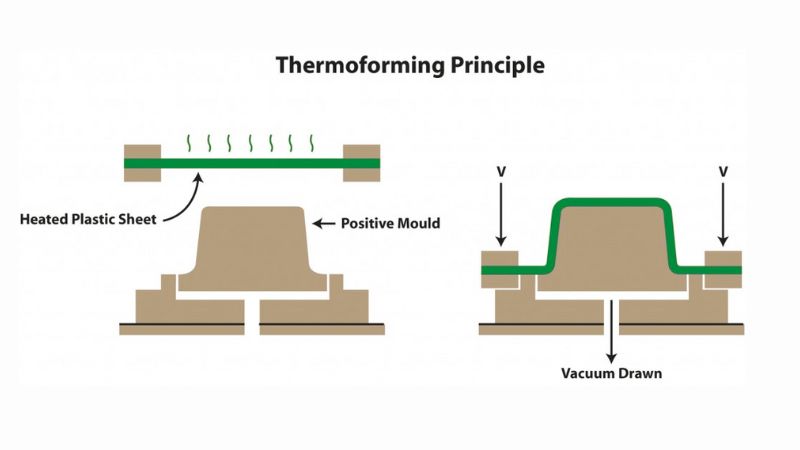
Отобранный термопластический лист нагревается с помощью печи или инфракрасных нагревателей до тех пор, пока он не достигнет своей температуры размягчения, как правило, между 250°F и 400°F (121°C — 204°C). Этот процесс нагрева имеет решающее значение, поскольку температура должна контролироваться во избежание ухудшения материала.
После размягчения лист быстро переносят в форму. Существуют различные методы формования, включая:
- Вакуумное формование: вакуум притягивает нагретый лист к поверхности формы, обеспечивая плотное прилегание и точное воспроизведение её элементов.
- Формование давлением: сжатый воздух или другие средства создают давление, вдавливающее лист в форму и позволяющее получать более сложные очертания и мелкие детали.
- Механическое формование: механическое устройство прижимает лист к форме; этот метод можно использовать для более толстых материалов.
После того как лист примет форму пресс-формы, его охлаждают, обычно воздухом или водой, чтобы зафиксировать форму. Время охлаждения может различаться в зависимости от материала и толщины листа.
После охлаждения отформованную деталь извлекают из формы и обрезают, удаляя излишки материала, часто с помощью режущего инструмента или вырубки штампом. В зависимости от требований к готовому изделию могут также выполняться дополнительные операции отделки, например сверление, покраска или обработка поверхности.
Производственный процесс впрыскивания смолы
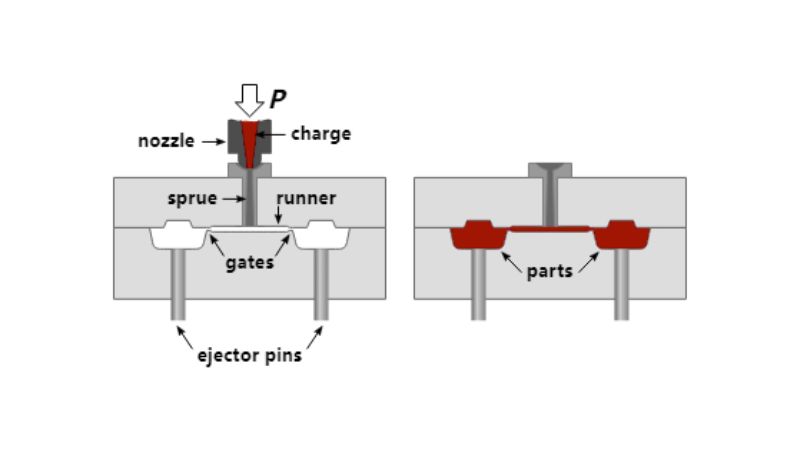
Гранулы подают в загрузочный бункер, а затем шнековым механизмом перемещают в нагретый цилиндр. Шнек одновременно расплавляет материал и впрыскивает его в пресс-форму. Температуру в цилиндре тщательно контролируют; в зависимости от материала она обычно находится в диапазоне от 350°F до 500°F (177°C to 260°C).
При проектировании пресс-формы предусматривают каналы охлаждения, механизмы извлечения и вентиляционные каналы для выхода воздуха во время впрыска.
После расплавления материал впрыскивают в закрытую пресс-форму под высоким давлением (до 30,000 psi и выше). Скорость и давление впрыска необходимо точно контролировать, чтобы полностью заполнить форму и избежать таких дефектов, как недолив или воздушные ловушки.
После впрыска материал охлаждается и затвердевает внутри пресс-формы. Время охлаждения имеет решающее значение и может составлять от нескольких секунд до нескольких минут в зависимости от толщины детали и конструкции пресс-формы.
Когда деталь достаточно охладится, пресс-форму раскрывают, а готовое изделие извлекают с помощью толкателей. Этим этапом необходимо тщательно управлять, чтобы не повредить деталь.
Материалы и виды применения
Выбор пластика для проектов
Для разных производственных процессов подходят разные материалы. При термоформовании часто используют полиэтилен, ПВХ (поливинилхлорид) и другие материалы. Их нагревают, а затем формуют на пресс-форме. В свою очередь, литьё под давлением позволяет использовать более широкий ассортимент пластиков, например поликарбонат, известный своей прочностью и стойкостью. Ниже приведён краткий обзор распространённых пластиков для каждого метода:
- Термоформация:
- Полиэтилен: известен своей жесткостью и стойкостью к химическим веществам.
- PVC: Versatil и используется во всем, от медицинских приложений до игрушек.
- Впрыск:
- Поликарбонат: Тяжелый и теплостойкий, идеальный для частей, которые должны длиться.
- Полиэтилен: также используется для литья под давлением различных изделий.
Обычные виды применения в промышленности
Применение термоформированных и инжекторных деталей сильно варьируется.
- Термоформация хороша для:
- Упаковка: Обычные упаковки, которые должны быть как прочными, так и зрительными.
- Автомобиль: крупные части, такие как дверные панели, которые больше и не столь сложны.
- Литьё под давлением особенно эффективно для:
- Автомобиль: небольшие и сложные части, которые должны быть точными, как соединители.
- Медицинские приборы: высокообъемные пластмассовые детали, которые должны быть прочными и точными.
В Moldie мы готовы предоставлять экспертные консультации и поддержку на всех этапах литья под давлением. Используя наши знания и учитывая другие важные аспекты проектирования, мы помогаем клиентам добиваться превосходных результатов и внедрять инновации при разработке продукции. Если у вас возникли вопросы или нужна помощь с проектом литья под давлением, обращайтесь к нашей команде. Вместе мы создадим эффективные высококачественные решения с учётом ваших конкретных потребностей.
Часто задаваемые вопросы
Каковы преимущества и недостатки термоформования по сравнению с литьём под давлением?
Термоформование особенно удобно при создании прототипов благодаря быстрому изготовлению форм. Затраты на оснастку обычно ниже, поэтому этот метод экономически выгоден для небольших партий. К его недостаткам относятся больший объём отходов и меньшая прочность материала. Литьё под давлением требует более высоких первоначальных затрат на оснастку, но не имеет равных при крупносерийном производстве сложных деталей. Долговечные и прочные пресс-формы для литья под давлением также позволяют получать более прочные готовые изделия.
Как соотносятся затраты на термоформование и литьё под давлением?
Экономическая эффективность термоформования по сравнению с литьём пластмасс под давлением во многом зависит от объёма производства. Для небольших партий термоформование обходится дешевле, поскольку изготовление оснастки стоит меньше. Однако с увеличением размера заказа литьё под давлением может стать более выгодным, несмотря на более высокие первоначальные затраты. Причина в том, что при больших объёмах себестоимость одной детали значительно снижается.
В каких случаях термоформование предпочтительнее литья под давлением?
Термоформование часто предпочтительнее для крупных деталей и при ограниченных сроках, поскольку оно ускоряет испытание и разработку прототипов. Его также выбирают для небольших производственных серий, когда высокие затраты на оснастку для литья под давлением не оправданы. Термоформование обеспечивает гибкость при работе с конструкциями, которые могут часто меняться.
Можете объяснить разницу между термопластами для термоформования и пластмассами, используемыми при литье под давлением?
При термоформовании используются листы термопластов, которые размягчаются при нагревании и затем формуются. К таким материалам относятся PET, PVC и полистирол. При литье пластмасс под давлением обычно используют термопласты в виде гранул: их расплавляют и впрыскивают в пресс-форму. К распространённым материалам для литья под давлением относятся ABS, полиэтилен и поликарбонат.
Какие ограничения следует учитывать при выборе термоформации?
К ограничениям термоформования относится меньшая сложность деталей, которые можно изготовить: этот метод не позволяет так же эффективно реализовывать сложные конструкции, как литьё под давлением. Кроме того, из-за обрезки обычно образуется больше отходов материала, а изделия могут быть менее прочными, чем изготовленные литьём под давлением. Метод хуже подходит для очень крупносерийного производства из-за более длительных циклов и высокой себестоимости детали при больших объёмах.
Каковы основные виды термоформации и как они различаются?
Основные виды термоформования — вакуумное, пневматическое и механическое формование. При вакуумном формовании пластиковый лист нагревают и с помощью вакуума прижимают к пресс-форме. При пневматическом формовании лист также нагревают, но материал вдавливают в более детализированную пресс-форму давлением, чтобы получить чёткий рельеф. При механическом формовании используют физическое усилие без вакуума или давления; такой способ может быть полезен для некоторых применений. У каждого метода есть свои преимущества и подходящие области применения.







