
Ներարկման ձուլումը և 3D տպագրությունն այսօր լայնորեն կիրառվող արտադրական գործընթացներ են։ Թեև երկու տեխնոլոգիաներն էլ կարող են բարձրորակ դետալներ արտադրել, դրանք տարբերվում են բազմաթիվ առումներով՝ ներառյալ արժեքը, արագությունը, արտադրության ծավալը, արտադրական մեթոդը և ստացվող նյութերի ու դետալների երկրաչափական ձևերի տեսակները։
Բացահայտեք ներարկման ձուլման և 3D տպագրության կարևոր տարբերությունները և իմացեք, թե երբ կիրառել յուրաքանչյուր տեխնոլոգիան՝ ըստ կոնկրետ կիրառության պահանջների։
Ի՞նչ է ներարկման ձուլումը։
Ներարկման ձուլումը արտադրական տեխնիկա է, որի ժամանակ հալված նյութը, սովորաբար պլաստիկը, ներարկվում է կաղապարի մեջ՝ դետալ պատրաստելու համար։ Արտադրական գործընթացը սկսվում է վերջնական դետալի ցանկալի ձևն ստանալու համար նախատեսված կաղապարի ստեղծմամբ։
Կաղապարը պատրաստելուց հետո նյութը տաքացվում է մինչև հեղուկ վիճակ և բարձր ճնշմամբ ներարկվում կաղապարի խոռոչի մեջ։ Այնուհետև նյութը սառչում և պնդանում է՝ ստանալով կաղապարի ձևը։
Ներարկման ձուլումը լայնորեն կիրառվում է բազմաթիվ արտադրանքներ՝ խաղալիքներից մինչև բժշկական սարքեր և ավտոմոբիլային բաղադրիչներ, արտադրելու համար։ Գործընթացը խիստ ավտոմատացված է և կարող է պլաստիկե դետալներ արտադրել համեմատաբար ցածր գնով։ Ներարկման ձուլմամբ կարելի է պատրաստել ճշգրիտ և բարդ դետալներ՝ մակերևույթի գերազանց հարդարմամբ և միատեսակությամբ։
Ներարկման ձուլման մեջ օգտագործվում են ջերմապլաստիկների լայն տեսականի, օրինակ՝ պոլիէթիլեն, պոլիստիրոլ և պոլիպրոպիլեն։ Բացի այդ, գործընթացում կարող են օգտագործվել նաև ջերմակայուն պլաստիկներ, օրինակ՝ էպօքսիդային և ֆենոլային խեժերը։
Ի՞նչ է 3D տպագրությունը։
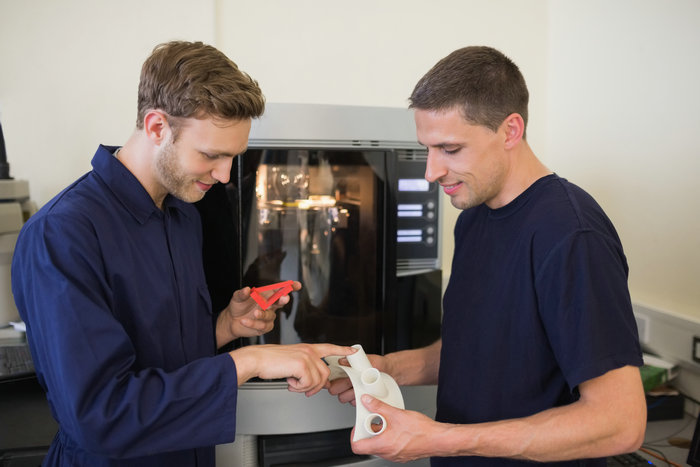
3D տպագրությունը, որը հայտնի է նաև որպես հավելանյութային արտադրություն, թվային մոդելի հիման վրա նյութի հաջորդական շերտեր ավելացնելով ստեղծում է եռաչափ առարկաներ։ Որպես նյութ սովորաբար օգտագործվում է պլաստիկ կամ մետաղ։ Գործընթացը սկսվում է տպվող առարկայի թվային նախագծի կամ մոդելի ստեղծմամբ՝ համակարգչային նախագծման (CAD) ծրագրի միջոցով։ Այնուհետև նախագիծը փոխակերպվում է այնպիսի ձևաչափի, որը կարող է կարդալ 3D տպիչը, օրինակ՝ ստերեոլիտոգրաֆիայի (STL) ֆայլի։
Նախագիծը պատրաստ լինելուց հետո 3D տպիչը բարակ շերտերով նյութ է տեղադրում մեկը մյուսի վրա, մինչև առարկան ամբողջությամբ ձևավորվի։ 3D տպագրության նյութը կարող է լինել թելանյութի, փոշու կամ հեղուկի տեսքով։ 3D տպագրության ամենատարածված նյութերն են պլաստիկները, օրինակ՝ պոլիլակտիդը (PLA) և ակրիլոնիտրիլ-բուտադիեն-ստիրոլը (ABS), սակայն կարող են կիրառվել նաև մետաղներ, կերամիկա և նույնիսկ սննդամթերք։
Ո՞րն է ներարկման ձուլման և 3D տպագրության տարբերությունը։
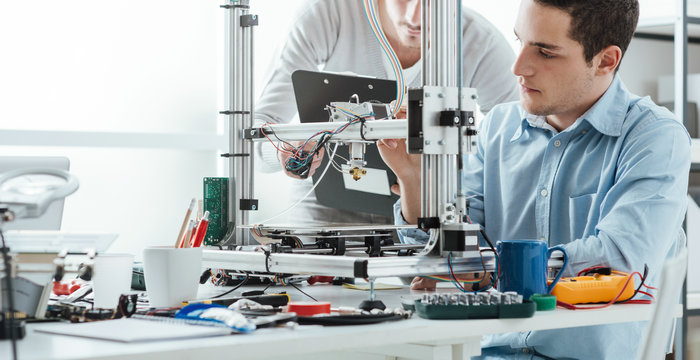
Ներարկման ձուլման և 3D տպագրության տարբերությունները հասկանալը կարևոր է արտադրությամբ հետաքրքրվող յուրաքանչյուրի համար։ Երկու գործընթացներն էլ ունեն ուժեղ և թույլ կողմեր, և դրանցից որն ընտրելն առաջին հերթին կախված է արտադրանքի տեսակից ու արտադրության ծավալից։ Ահա հիմնական տարբերությունները․
1. Դետալի նախագիծ
Դետալի նախագծման հարցում ներարկման ձուլումն ու 3D տպագրությունն ունեն որոշ զգալի տարբերություններ։ Ներարկման ձուլման համար անհրաժեշտ է ստեղծել կաղապար, որը նախատեսված է վերջնական դետալի ցանկալի ձևն ստանալու համար։ Սա նշանակում է, որ ներարկման կաղապարների պատրաստումից առաջ դետալի նախագիծը պետք է ավարտված լինի։
Նախագծման փուլում ցանկացած փոփոխություն կպահանջի նոր ներարկման կաղապարներ պատրաստել, ինչը կարող է ժամանակատար և թանկ լինել։ Մյուս կողմից՝ 3D տպագրությունը դետալների նախագծման ավելի մեծ ճկունություն է ապահովում։ 3D տպագրությամբ նախագծողները կարող են փոխել թվային մոդելը և արագ ու հեշտ տպել դետալի նոր տարբերակը։
Դա հավելանյութային արտադրությունը դարձնում է իդեալական ընտրություն նախատիպերի և կրկնվող նախագծման գործընթացների համար։ Բացի այդ, ներարկման ձուլմամբ կարելի է բարձր ճշգրտության և միատեսակության դետալներ արտադրել։ Այնուամենայնիվ, ձուլման գործընթացի սահմանափակումների պատճառով նախագիծը պետք է համեմատաբար պարզ լինի։
Մյուս կողմից՝ 3D տպագրության միջոցով նախագծողները կարող են ստեղծել խիստ բարդ և մանրամասն դետալներ, որոնք դժվար կամ անհնար կլիներ պատրաստել ներարկման ձուլմամբ։ Ընդհանուր առմամբ, ներարկման ձուլման և 3D տպագրության միջև դետալի նախագծման տարբերությունները նշանակում են, որ յուրաքանչյուր գործընթաց հարմար է տարբեր կիրառությունների համար։
Ներարկման ձուլումն ավելի հարմար է պարզ դետալների մեծ խմբաքանակներ արտադրելու համար, իսկ 3D տպագրությունը՝ բարդ նախագծերի և անհատականացվող դետալների փոքր խմբաքանակների համար։ Դետալի նախագծման տարբերությունները հասկանալը կարող է օգնել արտադրողներին ընտրել իրենց կարիքներին համապատասխան լավագույն գործընթացը և ապահովել նախագծի հնարավոր լավագույն արդյունքը։
Կարգեր 2 ։
Արտադրության երկու մեթոդները զգալիորեն տարբերվում են իրենց հիմնական մոտեցմամբ, անհրաժեշտ մեքենաներով ու արտադրական միջավայրով, ինչպես նաև արտադրական գործընթացը սեփական ուժերով իրականացնելու կամ պատվիրակելու հարցով։
Ֆունկցիաները
Թեև հավելանյութային և ավանդական արտադրության մեջ կարող են օգտագործվել նմանատիպ հումք, գործընթացները սկզբունքորեն տարբեր են։ Երկու մեթոդներն ունեն էապես տարբեր բնութագրեր, որոնք տարբերակում են դրանք։
Օրինակ՝ 3D տպագրությունը գործիքավորում չպահանջող գործընթաց է․ պատրաստի արտադրանք ստեղծելու համար մասնագիտացված կաղապարներ պետք չեն։ Փոխարենը տպիչը համակարգչով ստեղծված նախագծի համաձայն դետալը պատրաստում է դանդաղ՝ մեկ շերտը մյուսի վրա ավելացնելով։ Սա նախագծման ավելի մեծ ճկունություն է տալիս՝ գրեթե լիակատար երկրաչափական ազատությամբ բարդ ձևեր և հատկանիշներ ստեղծելու համար։
Այնուամենայնիվ, տպման ընթացքում կախված հատվածների թուլացումն ու կախվելը կանխելու համար կարող է պահանջվել հենարանային կառուցվածք։ Ի հակադրություն՝ ավանդական արտադրության դեպքում վերջնական արտադրանքը ձևավորելու համար անհրաժեշտ է ներարկման ձուլման գործիքավորում։ Կաղապարը նախապես պատրաստվում է, ապա օգտագործվում՝ հալված պլաստիկը ցանկալի ձևով ներարկելու համար։
Այս գործընթացն արագ և արդյունավետ է և կարճ ժամանակում մեծ ծավալով դետալներ արտադրելու հնարավորություն է տալիս։ Սակայն դա նաև նշանակում է, որ ներարկման ձուլման նախագծային ճկունությունն ավելի սահմանափակ է։ Բացի այդ, 3D տպագրության դեպքում տպագլխիկը շարժվում է երեք առանցքներով՝ համակարգչային հրահանգներով առաջնորդվելով, և նյութը ճշգրիտ տեղադրում որոշակի կոորդինատներում։ Ի տարբերություն դրա՝ 3D ներարկման ձուլման մեքենայի ծայրափողն անշարժ է մնում, մինչ կաղապարը շարժվում է՝ դետալը ձևավորելու համար։
Սա նշանակում է, որ հավելանյութային արտադրությունն ավելի հակված է սխալների, քան ներարկման ձուլումը։ 3D տպագրությունը նման է աղյուս առ աղյուս տուն կառուցելուն, ինչը հնարավորություն է տալիս ստեղծել մի քանի սենյակ և հատկանիշ։ Ի հակադրություն՝ պլաստիկի ներարկումը նման է սառույցի կաղապարը լցնելուն․ ճկունությունը սահմանափակ է, բայց արտադրությունն ահռելիորեն արագ է։
Մանրամասնություն եւ արդյունավետություն
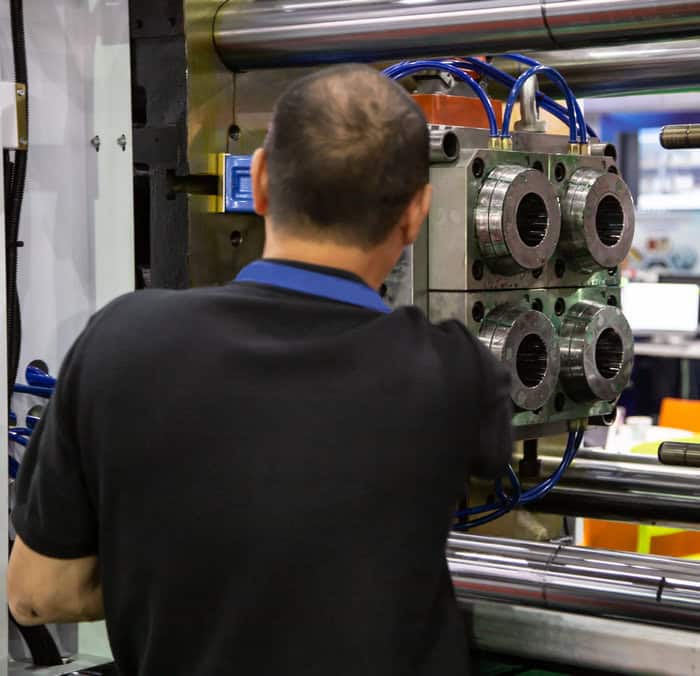
Ավանդական արտադրության մեջ կիրառվում են ծանր մեքենաներ, որոնք կարող են աշխատեցնել միայն վերապատրաստված մասնագետները՝ գործարանում կամ արդյունաբերական միջավայրում։ Դրանք զգալի տարածք են պահանջում, իսկ որոշ մեքենաների զբաղեցրած մակերեսը մի քանի քառակուսի մետր է։ Բացի այդ, տարածք է պետք կաղապարներն ու դրանցով պատրաստված դետալները պահելու համար։
Մյուս կողմից՝ 3D տպագրության մեջ օգտագործվող մեքենաները շատ տարբեր են՝ կախված տպիչի տեսակից։ Որոշ արդյունաբերական 3D տպիչներ, օրինակ՝ ուղղակի մետաղային լազերային եռակցման (DMLS) սարքերը, կարող են լինել նույնքան մեծ ու բարդ, որքան ներարկման ձուլման մեքենաները։ Այս տպիչները հաճախ մեծ տարածք և հզորություն են պահանջում ու կարող են վնասակար արտանետումներ ունենալ, ուստի դրանք նույնպես սովորաբար սահմանափակվում են արդյունաբերական միջավայրերով։
Այնուամենայնիվ, FDM (հալեցված նյութի շերտադրման մոդելավորում) 3D տպիչներից շատերն ավելի կոմպակտ են և կարող են օգտագործվել ոչ արդյունաբերական միջավայրերում, օրինակ՝ գրասենյակներում կամ բնակելի շենքերում։ Դրանք հաճախ դասակարգվում են որպես արդյունաբերական, մասնագիտական կամ սեղանադիր՝ կախված չափից, որակից և կիրառման միջավայրից։
Սեղանադիր 3D տպիչներն ամենափոքրն են և կարող են օգտագործվել ոչ պաշտոնական միջավայրերում, օրինակ՝ դասասենյակներում կամ տներում։ Ի հակադրություն՝ արդյունաբերական տպիչներն ավելի մեծ ու հզոր են և գործարաններում ու արդյունաբերական միջավայրերում օգտագործվում են զանգվածային արտադրության համար։ Արտադրության և մեքենաների պահանջների տարբերություններն էապես ազդում են այս երկու մեթոդների արտադրական գործընթացների վրա։
Ներարկման ձուլման համար անհրաժեշտ է զգալի սկզբնական ներդրում մեքենաների, ներարկման ձուլման գործիքավորման և գործարանային տարածքի մեջ, ուստի այն լավագույնս հարմար է մեծածավալ արտադրության համար։ Մյուս կողմից՝ 3D տպագրությունը կարելի է իրականացնել ավելի փոքր ու մատչելի սարքավորումներով և դետալներ արտադրել ըստ պահանջի՝ նախագծման ու արտադրության ծավալի շատ ավելի մեծ ճկունությամբ։
Մրցակցություն ։
Ներարկման ձուլումը զգալի ներդրում է պահանջում մեքենաների, կաղապար պատրաստող սարքավորումների և այս գործընթացներին աջակցող անհրաժեշտ ենթակառուցվածքի համար։ Արդյունքում ներարկման ձուլման գործընթացը մասնագիտացված արտադրողին պատվիրակելը հաճախ ավելի ծախսարդյունավետ է։
Ի հակադրություն՝ 3D տպագրության մեքենաները հաճախ ավելի մատչելի են, ինչի շնորհիվ փոքր բիզնեսներն ու անհատները կարող են հեշտությամբ սեփական սարքավորում ունենալ և դետալներն արտադրել տեղում։ Սա հատկապես օգտակար է փոքրածավալ արտադրության կամ պատվերով նախագծված դետալների համար։
3. Նյութ
Ե՛վ 3D տպագրությունը, և՛ ներարկման ձուլումը մեծապես հիմնվում են պլաստիկ պոլիմերների վրա, թեև արտադրական տեխնիկայի միջև կան որոշ կարևոր տարբերություններ։ Ձևի առումով 3D տպագրության մեջ օգտագործվում է թելանյութ՝ պլաստիկի երկար թելեր, որոնք փաթաթված են կոճի վրա։ Մյուս կողմից՝ ներարկման ձուլման մեջ օգտագործվում են պլաստիկի հատիկներ՝ հումքի փոքր, պինդ կտորներ։ Հետաքրքիր է, որ 3D տպագրության թելանյութը հաճախ ստացվում է հատիկները հալեցնելու և արտամղելու միջոցով, այնուհետև փաթաթվում է կոճերի վրա։
Բացի այդ, ներարկման ձուլման մեքենաների մեծ մասը կարող է հալեցնել բարձր հալման կետ ունեցող պլաստիկ։ Սակայն տիպիկ 3D տպիչի տաք ծայրը կարող է բավարար հզորություն չունենալ բարձր ջերմաստիճանի նյութերի համար։ 3D տպիչները սովորաբար ավելի լավ արդյունքներ են տալիս ցածր ջերմաստիճանի նյութերով, օրինակ՝ պոլիլակտիդով (PLA), թեև այդ դետալներն ունեն ավելի ցածր մեխանիկական հատկություններ։ Բարձրակարգ 3D տպիչներն ունեն բարձր ջերմաստիճանի տաք ծայրեր և փակ տպման խցիկներ, ուստի կարող են ավելի հեշտ տպել բարձր ջերմաստիճանի նյութեր։
3D տպագրության ամենատարածված թելանյութերից են ակրիլոնիտրիլ-բուտադիեն-ստիրոլը (ABS), PLA-ն, պոլիէթիլենտերեֆտալատ-գլիկոլը (PETG) և ջերմապլաստիկ պոլիուրեթանը (TPU)։ Միևնույն ժամանակ, կատարողականության նյութերից են պոլիէթեր էթեր կետոնը (PEEK) և պոլիէթերքետոնքետոնը (PEKK), որոնք տպելի են միայն արտադրական դասի տպիչներով։
Ներարկման ձուլման ամենատարածված նյութերն են ABS-ը, պոլիկարբոնատը (PC), պոլիէթիլենը (PE), պոլիպրոպիլենը (PP) և նեյլոնը։ Հնարավոր է նաև ստեղծել հիբրիդային նյութեր, քանի որ կարելի է հեշտությամբ խառնել տարբեր տեսակի հատիկներ՝ ներառյալ ոչ պլաստիկ նյութերը։
4. Հետմշակում
Հետմշակման մասով 3D տպագրության և ներարկման ձուլման միջև հստակ տարբերություններ կան։ FDM 3D տպագրության հիմնական դժվարություններից մեկը մակերևույթի վատ հարդարումն է, որը հաճախ ստացվում է։ Գործընթացը տպված դետալների մակերևույթին տեսանելի շերտագծեր է թողնում, որոնք կարող են վատացնել դրանց տեսքն ու շոշափման զգացողությունը։
Դա հաղթահարելու համար 3D տպված դետալները հաճախ պահանջում են զգալի հետմշակում՝ մակերևույթի ավելի հարթ հարդարում ստանալու համար։ Հղկումը, փայլեցումը կամ հղկող նյութերով մաքրումը կարող են ավելի փայլուն տեսք ապահովել։ Սակայն այս մեթոդներն ավելացնում են արտադրության ժամանակն ու արժեքը։ Բացի այդ, հենարանային կառուցվածքները կարող է անհրաժեշտ լինել հեռացնել ձեռքով կամ քիմիական եղանակով։
Ի հակադրություն՝ ավանդական արտադրությունը սովորաբար տալիս է մակերևույթի ավելի բարձրորակ հարդարում՝ առանց հետմշակման անհրաժեշտության։ Ներարկման ձուլման մեջ օգտագործվող մետաղական կաղապարը սովորաբար տեքստուրավորված է, և այդ տեքստուրան փոխանցվում է յուրաքանչյուր ձուլվածքի՝ խնայելով ժամանակն ու նվազեցնելով լրացուցիչ հարդարման քայլերի կարիքը։ Սակայն ձուլման գործընթացի ավարտից հետո որոշ ձուլվածքներից կարող է անհրաժեշտ լինել ձեռքով հեռացնել փայլատն ու ավելցուկային պլաստիկը։
5 Քովերդեյլ, Սյուն եւ Սլովեն
3D տպագրությունը կատարյալ է փոքր խմբաքանակներ և եզակի դետալներ արտադրելու համար, քանի որ նախնական ծախսերն ու արտադրության ժամկետները ցածր են։ Գործիքավորում պետք չէ, ուստի առաջին դետալը կարելի է պատրաստել մի քանի ժամում։ Սա այն իդեալական ընտրություն է դարձնում նախատիպերի և փոքրածավալ արտադրության համար։ Սակայն 3D տպագրության դեպքում ծավալի աճով ծախսային առավելություն չի առաջանում․ քանակի ավելացմանը զուգահեռ մեկ դետալի արժեքը չի նվազում, ինչն այս մեթոդը դարձնում է պակաս ծախսարդյունավետ։
Մյուս կողմից՝ ներարկման ձուլման համար պահանջվում է մետաղական գործիքավորում, որի պատրաստումը տևում է մի քանի շաբաթ և կարող է արժենալ մի քանի հազար դոլար։ Կաղապարը պատրաստ լինելուց հետո հնարավոր է արտադրել բոլոր ճշգրիտ դետալները, իսկ գործիքավորումը տեղադրելուց հետո դետալները վայրկյանների ընթացքում կարելի է արտադրել փոքր հավելյալ ծախսով։ Ներարկման ձուլումը լավագույնս հարմար է մեծ արտադրական խմբաքանակների համար, երբ ծավալի տնտեսումը դեր ունի։
10,000 միավորից ավելի խմբաքանակների դեպքում ներարկման ձուլումն ավելի արժեքավոր է, իսկ 100,000 միավորից ավելի ծավալների դեպքում առավելությունը զգալի է։ Որոշելու համար՝ դետալը լավագույնս հարմար է 3D տպագրությա՞ն, թե՞ ներարկման ձուլման համար, պետք է գտնել կաղապարի ծախսերի փոխհատուցման կետը։ Ընդհանուր մոտավոր կանոնն այն է, որ 10,000-ից պակաս խմբաքանակների համար 3D տպագրությունն ավելի էժան է, իսկ այդ թվից բարձր ծավալների համար՝ ներարկման ձուլումն ավելի ծախսարդյունավետ։
Այնուամենայնիվ, երկու գործընթացներն էլ ունեն սեփական առավելությունները, և արտադրության ծախսերն ու ժամկետները նվազեցնելու եղանակներ կան։ Օրինակ՝ պողպատի փոխարեն ցածրարժեք ալյումինից CNC մշակմամբ գործիքավորում պատրաստելը կարող է նվազեցնել գործիքավորման ծախսերը։
Նույն կերպ՝ մեծ արտադրական ծավալների համար 3D տպագրությունն ավելի մատչելի է դառնում, երբ օգտագործվում են մեծ ծավալով տպող, արտադրության համար պատրաստ 3D տպիչներ։ Բացի այդ, մեծ կառուցման ծավալ ունեցող որոշ տպիչներ կարող են միաժամանակ մի քանի դետալ տպել՝ բարձրացնելով արտադրողականությունը և կրճատելով արտադրության ժամանակը։
6. Կիրառություններ
3D տպագրությունը գերազանց է անհատ օգտվողների համար պատվերով դետալներ, հնացած համակարգերի պահեստամասեր, պրոթեզներ, խաղալիքներ և էլեկտրոնային սարքերի պատյաններ ստեղծելու համար։ Բացի այդ, այն հարմար է առողջապահության և ճարտարապետության նման ոլորտներում նախատիպեր ու ցուցադրական մոդելներ պատրաստելու համար։
Մյուս կողմից՝ ավանդական արտադրությունը կատարյալ է սննդի, սպառողական ապրանքների և ավտոմոբիլային ոլորտների զանգվածային արտադրության համար։ Այն իդեալական է տարաներ ու տուփեր, սննդի փաթեթավորում, ավտոմոբիլային վահանակի բաղադրիչներ և հատուկ հարմարանքներ ու կաղապարներ պատրաստելու համար։ Բացի այդ, ներարկման ձուլումը ձուլված դետալների նախատիպերի պատրաստման հիմնական գործընթացն է։ Յուրաքանչյուր տեխնոլոգիա արտադրության ոլորտում ունի իր կիրառությունը, և դրանց ընտրությունը կախված է կիրառությունից ու արտադրության ծավալից։
Ե ՞ րբ պետք է օգտագործենք ամեն ինչ
Ներարկման ձուլումը լավագույնս հարմար է մեծ դետալներ արտադրելու համար, սովորաբար՝ 10,000 միավորից ավելի քանակով։ Գործիքավորման անհրաժեշտության պատճառով սկզբնական արժեքը կարող է բարձր լինել, սակայն կաղապարը պատրաստելուց հետո դետալները կարելի է արտադրել մեկ միավորի չնչին արժեքով։ Սա ներարկման ձուլումը հիանալի ընտրություն է դարձնում սննդի, սպառողական ապրանքների և ավտոմոբիլային ոլորտների զանգվածային արտադրության համար։ Եթե պետք է արտադրել շատ նույնական դետալներ, հավանաբար ներարկման ձուլումն է լավագույն տարբերակը։
Մյուս կողմից՝ 3D տպագրությունը իդեալական է փոքրածավալ արտադրության և արագ նախատիպավորման համար։ Գործընթացը հարմար է փոքր խմբաքանակներով պատվերով կամ եզակի դետալներ արագ պատրաստելու համար՝ փոքր սկզբնական ծախսերով։ Այն նաև կատարյալ է բարդ երկրաչափություններ ստեղծելու համար, որոնք դժվար կամ անհնար կլիներ արտադրել ներարկման ձուլմամբ։ Սա հիանալի ընտրություն է առողջապահության և ճարտարապետության նման ոլորտների համար, որտեղ հաճախ անհրաժեշտ են ցուցադրական մոդելներ ու պատվերով բժշկական սարքեր։
Ո ՞ ւմ պետք է ընտրես
3D տպագրության և ներարկման ձուլման միջև ընտրություն կատարելիս պետք է հաշվի առնել մի քանի գործոն։ Երկու տեխնոլոգիաներն էլ ունեն իրենց առավելություններն ու թերությունները, և ձեր կոնկրետ կիրառության համար ճիշտ տարբերակն ընտրելը մանրակրկիտ գնահատում է պահանջում։
Ներարկման ձուլման առավելությունները
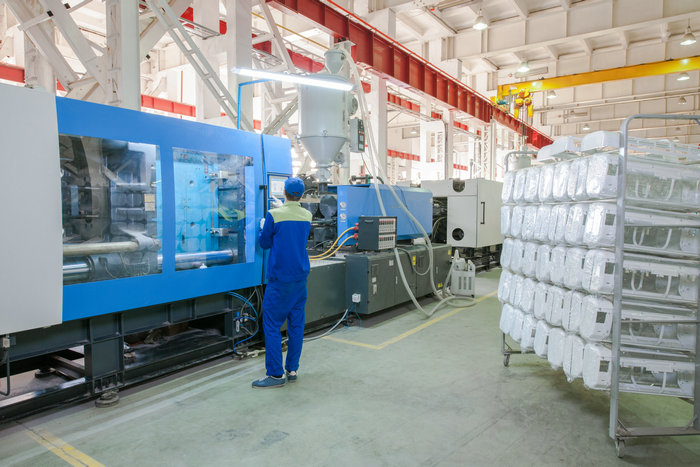
Ներարկման ձուլումը արտադրական գործընթաց է, որն առաջարկում է մի շարք առավելություններ 3D տպագրության համեմատ։ Ահա դրա հիմնական առավելություններից մի քանիսը․
- Մեծածավալ արտադրություն․ ներարկման ձուլումը հարմար է մեծ քանակությամբ դետալներ արագ և արդյունավետ արտադրելու համար։ Կաղապարը պատրաստ լինելուց հետո դետալները կարելի է արագ և էժան արտադրել մեկ միավորի հաշվով։
- Միատեսակություն և կրկնելիություն․ ներարկման ձուլումն ապահովում է բարձր ճշգրտություն և միատեսակություն, ուստի հարմար է խիստ թույլատրելի շեղումներ պահանջող բարդ դետալներ արտադրելու համար։ Գործընթացը թույլ է տալիս նույնական դետալներ պատրաստել բարձր ճշգրտությամբ՝ նվազեցնելով թերությունների կամ անհամապատասխանությունների հավանականությունը։
- Նյութերի լայն տեսականի․ ներարկման ձուլումը կարող է կիրառվել տարբեր նյութերի, այդ թվում՝ պլաստիկների, մետաղների և կերամիկայի համար։ Այս բազմակողմանիությունը այն հարմար է դարձնում կիրառությունների և ոլորտների լայն շրջանակի համար։
- Բարձրորակ դետալներ․ ներարկման ձուլմամբ ստացվում են մակերևույթի գերազանց հարդարում և չափային ճշգրտություն։ Գործընթացը թույլ է տալիս արտադրել բարդ մանրամասներով և երկրաչափությամբ դետալներ, որոնք համապատասխանում են ամենախիստ բնութագրերին։
- Մեկ միավորի ցածր արժեք․ թեև ներարկման ձուլման համար անհրաժեշտ է սկզբնական ներդրում կատարել գործիքավորման մեջ, դետալների ծավալի աճին զուգահեռ մեկ միավորի արժեքը նվազում է։ Սա ներարկման ձուլումը դարձնում է ավելի էժան ընտրություն՝ մեծածավալ արտադրական խմբաքանակների համար։
Ներարկման ձուլումը հիանալի ընտրություն է մեծածավալ արտադրական խմբաքանակների, նյութերի լայն տեսականի պահանջող կիրառությունների, ինչպես նաև բարդ երկրաչափություն և խիստ թույլատրելի շեղումներ ունեցող դետալների համար։
Ներարկման ձուլման թերությունները
- Սկզբնական բարձր արժեք․ ներարկման ձուլման համար կաղապար է պահանջվում, որի պատրաստումը կարող է թանկ և ժամանակատար լինել։ Սա նշանակում է, որ փոքր արտադրական խմբաքանակների համար այն կարող է ծախսարդյունավետ չլինել։
- Նախագծման սահմանափակ ճկունություն․ կաղապարի նախագիծը կարող է սահմանափակել պատրաստվող ձևերն ու երկրաչափությունները։ Կաղապարում փոփոխություններ կատարելը կարող է թանկ և ժամանակատար լինել։
- Նյութի թափոններ․ ներարկման ձուլումը կարող է զգալի քանակությամբ նյութի թափոններ առաջացնել, հատկապես կաղապարը տեղադրելու և փորձարկելու ընթացքում։
- Արտադրության ժամանակը․ կաղապարի պատրաստումը կարող է տևել մի քանի շաբաթ, ինչի հետևանքով դետալների արտադրությունը հետաձգվում է։
- Շրջակա միջավայրի վրա ազդեցությունը․ ներարկման ձուլման արտադրությունը հաճախ պահանջում է մեծ քանակությամբ էներգիա և ռեսուրսներ, ինչը կարող է բացասաբար ազդել շրջակա միջավայրի վրա։
3D տպագրության առավելությունները
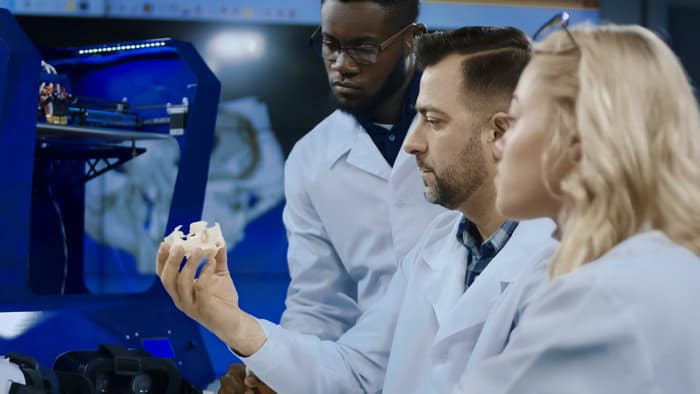
Ներարկման ձուլման և 3D տպագրության միջև ընտրություն կատարելիս պետք է հաշվի առնել բազմաթիվ գործոններ։ Ահա 3D տպագրության մի քանի առավելություն, որոնք արժե հաշվի առնել․
- Արագ նախատիպավորում․ 3D տպագրության ամենակարևոր առավելություններից մեկը դետալների նախատիպերն արագ պատրաստելու հնարավորությունն է։ 3D տպագրությամբ կարող եք թվային մոդելից արագ ստանալ ֆիզիկական դետալ՝ հնարավորություն ունենալով շատ ավելի արագ փորձարկել և կատարելագործել նախագծերը, քան ավանդական արտադրական մեթոդներով։ Սա հատկապես օգտակար է արտադրանքի մշակման ժամանակ, երբ ժամանակը կարևոր է։
- Անհատականացում․ 3D տպագրությունը նաև թույլ է տալիս անհատականացնել դետալներն ու ստեղծել եզակի նախագծեր, որոնք կարող են անհնար լինել ներարկման ձուլմամբ։ Սա հատկապես օգտակար է բժշկության և ստոմատոլոգիայի ոլորտներում, որտեղ հաճախ պահանջվում են պատվերով պրոթեզներ և իմպլանտներ։
- Գործիքավորման ցածր արժեք․ ի տարբերություն ներարկման ձուլման՝ 3D տպագրության համար դետալներ պատրաստելու նպատակով թանկ գործիքավորում անհրաժեշտ չէ։ Սա նշանակում է, որ կարող եք դետալների փոքր քանակություն արտադրել ավելի ցածր արժեքով՝ առանց գործիքավորման համար պահանջվող սկզբնական ներդրման։
- Նախագծման ազատություն․ 3D տպագրությամբ նախագծման ավելի մեծ ազատություն ունեք, քան ներարկման ձուլման դեպքում։ Կարող եք ստեղծել բարդ երկրաչափությամբ, ներքին կառուցվածքներով և օրգանական ձևերով դետալներ, որոնք կարող են դժվար կամ անհնար լինել արտադրել։
- Թափոնների կրճատում․ ներարկման ձուլման ժամանակ ավելցուկային պլաստիկ նյութը պետք է հեռացվի և դեն նետվի, մինչդեռ 3D տպագրությունն օգտագործում է միայն դետալի պատրաստման համար անհրաժեշտ նյութը։
3D տպագրությունը բազմակողմանի և ճկուն արտադրական գործընթաց է, որն առաջարկում է ներարկման ձուլման համար անհասանելի եզակի առավելություններ։ Այնուամենայնիվ, ներարկման ձուլումը կարող է ավելի լավ ընտրություն լինել որոշ կիրառությունների համար, օրինակ՝ մեծածավալ արտադրական խմբաքանակների կամ շատ բարձր ճշգրտություն կամ մակերևույթի հարդարում պահանջող դետալների դեպքում։ Որոշում կայացնելուց առաջ կարևոր է մանրակրկիտ հաշվի առնել նախագծի պահանջները և համեմատել յուրաքանչյուր մեթոդի առավելություններն ու թերությունները։
3D տպագրության թերությունները
- Նյութերի սահմանափակ տեսականի․ ներարկման ձուլման համեմատ 3D տպագրությամբ օգտագործելի նյութերի տեսականին սահմանափակ է։ Ներարկման ձուլման մեջ կարելի է կիրառել տարբեր նյութեր, մինչդեռ 3D տպագրության համար հարմար են միայն պլաստիկի, խեժերի և մետաղների որոշակի տեսակներ։
- Արտադրության ցածր արագություն․ 3D տպագրությունն ավելի դանդաղ է, քան ներարկման ձուլումը, ուստի պակաս հարմար է մեծածավալ արտադրական խմբաքանակների համար։
- Մակերևույթի վատ հարդարում․ 3D տպված դետալների մակերևույթի հարդարումը կարող է բարելավման կարիք ունենալ՝ տեսանելի շերտագծերի պատճառով, որոնք պետք է հետմշակվեն։
- Մասշտաբավորման սահմանափակ հնարավորություն․ թեև 3D տպագրությունը իդեալական է փոքրածավալ արտադրության և նախատիպավորման համար, արտադրության ծավալի ավելացմանը զուգահեռ այն դառնում է պակաս ծախսարդյունավետ և ավելի դժվար մասշտաբավորվող, քան ներարկման ձուլումը։
Եզրակացություն
Ե՛վ ներարկման ձուլումը, և՛ 3D տպագրությունն ունեն յուրահատուկ առավելություններ ու թերություններ։ Տեխնոլոգիան ընտրելիս կարևոր է հաշվի առնել այնպիսի գործոններ, ինչպիսիք են արտադրության ծավալը, ժամկետը, արժեքը և դետալի բարդությունը։
Ներարկման ձուլումը հիանալի ընտրություն է մեծածավալ արտադրական խմբաքանակների համար և առաջարկում է նյութերի լայն տեսականի, դետալների կատարյալ միատեսակություն և ճշգրիտ թույլատրելի շեղումներ։ Մյուս կողմից՝ 3D տպագրությունը գերազանց է բարդ երկրաչափությամբ և փոքրածավալ արտադրական խմբաքանակներ պատրաստելու հարցում, ինչպես նաև ապահովում է արագ նախատիպավորում և նախագծման ճկունություն։
Ի վերջո, թե որ տեխնոլոգիան կիրառելն է ճիշտ՝ կախված է ձեր նախագծի կոնկրետ կարիքներից։ Յուրաքանչյուր մեթոդի առավելություններն ու սահմանափակումները հաշվի առնելով՝ կարող եք ընտրել ձեր պահանջներին և բյուջեին լավագույնս համապատասխանող տարբերակը։







