
Az alumíniumalkatrészek a gyártásban legszélesebb körben előállított öntvények közé tartoznak, bevonatuk pedig javítja a felület tulajdonságait. Ez különösen fontos az olyan iparágakban, mint a repülőgépipar, az elektronika és az energetika. Az eljárás az fémfelület-kezelés egyik formája: az alumínium felületét egy másik fémmel vonják be, hogy védőréteget képezzenek.
Ebben a cikkben a Moldie bemutatja az alumíniumbevonás műszaki folyamatát az anyagok kiválasztásától és a felület előkészítésétől a bevonási módszereken és alkalmazásokon át, hogy segítsen az igényeinek megfelelő alumíniumbevonási szolgáltatás kiválasztásában.
Hogyan válasszunk fémeket az alumíniumbevonáshoz?
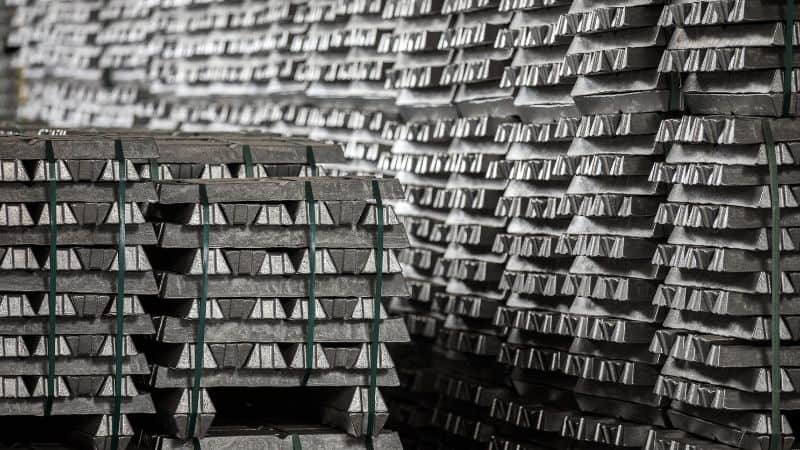
Tiszta alumínium vagy alumíniumötvözetek
A tiszta alumínium természetes korrózióállósága jó, de viszonylag puha, a természetes alumínium-oxid-réteg pedig nem nyújt kellő védelmet sós víz, savak vagy magas páratartalom ellen. A gyártók gyakran alumíniumötvözeteket használnak, amelyekben az alumíniumot cinkkel, magnéziummal, rézzel vagy szilíciummal ötvözik a mechanikai szilárdság és a kopásállóság javítása érdekében. Ezek az ötvözőelemek azt is befolyásolják, hogy az alkatrész mennyire könnyen vonható be.
A cinket vagy magnéziumot tartalmazó ötvözetek általában jól kötődnek a nikkel- vagy rézbevonathoz. Ezzel szemben a szilíciumot vagy nagy mennyiségű rezet tartalmazó ötvözeteknél a gyenge tapadás megelőzéséhez alaposabb felület-előkészítésre lehet szükség. Az ötvözőelemek hőtágulásának különbségei szintén befolyásolják a bevonat minőségét és egyenletességét.
A tiszta alumínium és az alumíniumötvözet közötti választás az alkatrész rendeltetésétől függ:
- Dekoratív vagy kis igénybevételnek kitett alkatrészekhez, a tiszta alumínium is megfelelő lehet.
- A súrlódásnak, terhelésnek vagy nedvességnek kitett alkatrészekhez inkább szerkezeti alumíniumötvözeteket érdemes választani.
Bevonó fémek kiválasztása
A bevonatolók a céltól függően többféle fémet használnak alumínium bevonására. A leggyakoribb lehetőségek:
| Bevonó fém | Fő előnyök | Gyakori alkalmazások |
|---|---|---|
| Nikkel | Korrózió- és kopásállóság, javítja a felület keménységét | Repülőgépipar, autóipar |
| Réz | Kiváló alapréteg más bevonatokhoz, emellett jól vezeti az áramot. | Elektromos alkatrészek |
| Ón | Jó forraszthatóság és vezetőképesség | Elektronika, csatlakozók |
| Ezüst | Kiváló elektromos és hővezető képesség | Teljesítményérintkezők |
| Arany | Kémiai stabilitás és korrózióállóság | Precíziós elektronika |
A nikkel és a réz védőrétegként elszigeteli az alumíniumot a reakcióképes környezettől. Az ón és az ezüst javítja a vezetőképességet, az arany pedig érzékeny alkalmazásokhoz biztosít védőfelületet. A bevonó fém kiválasztásakor figyelembe kell venni a költséget, a rétegvastagságot, a megjelenést és az alkatrész üzemi környezetét.
Az alumíniumbevonás felület-előkészítése
Tisztítás és zsírtalanítás
A tisztítás eltávolítja az alumínium felületéről a zsírt, az olajat, a polírozóanyagokat és a műhelyben lerakódott szennyeződéseket. A makacs lerakódások eltávolításához gyakran mechanikai, ultrahangos vagy oldószeres tisztítással kezdik a folyamatot. Ezt követően az alkatrészeket általában enyhén lúgos, maratás nélküli tisztítóoldatba áztatják, hogy a fém károsítása nélkül eltávolítsák a maradék szennyeződéseket.
A megfelelően megtisztított alkatrész felülete egyenletes, és nem látható rajta szennyeződésréteg. Már az ebben a szakaszban visszamaradó csekély szennyeződés is gyenge tapadást vagy felhólyagosodást okozhat a bevonás után.
Maratás és oxidmentesítés
A tisztítás után el kell távolítani a felületen lévő vékony alumínium-oxid-réteget, hogy szabaddá váljon az aktív fém. Az ötvözet típusától és a kívánt felülettől függően a maratás lúgos vagy savas oldatokkal végezhető.
- Lúgos maratás: Általános munkákhoz gyakran alkalmazzák; gyorsan eltávolítja az oxidréteget, de az oldhatatlan ötvözőfémek miatt felületi „kormot” hagyhat. A maratás mélységének szabályozásához a kezelők módosítják a hőmérsékletet, az időtartamot vagy a koncentrációt.
- Enyhe lúgos vagy savas maratás: Kényes vagy polírozott felületeknél használják a fémveszteség korlátozására. A salétrom- vagy hidrogén-fluoridsavat tartalmazó savas összetételek a kémiai nikkelbevonat tapadását is javíthatják.
A felületi korom feloldására ezt oxidmentesítés vagy koromeltávolítás követi. Az oldatok gyakran salétrom-, kénsav- vagy vasalapú savakat tartalmaznak. A kezelt felületnek egyenletesen fehéresnek kell lennie, ami azt jelzi, hogy aktív és készen áll a cinkátkezelésre. Az oxidmentesítés utáni alapos öblítés megakadályozza a következő szakaszban fellépő nem kívánt reakciókat.
Cinkátkezelés
A cinkátkezelés során vékony, jól tapadó cinkréteg kerül a megtisztított alumíniumra, elősegítve a bevonó fém kötődését. A tipikus eljárás során az alkatrészeket cink-oxidot, nátrium-hidroxidot és komplexképző anyagokat tartalmazó cinkátoldatba merítik. A cinkréteg kémiai kiszorítás útján váltja fel a felületi alumíniumot.
Egyes ötvözeteknél a kétszeri cinkátkezelés javítja a tapadást. Az első réteget enyhe salétromsavoldattal eltávolítják, majd egy második cinkátréteget visznek fel, amely tömör és egyenletes bevonatot eredményez. Ezt a módszert gyakran alkalmazzák nagy réztartalmú alumíniumötvözetek és öntvények esetében.
A cinkátkezelés után az alkatrészeket gondosan leöblítik, majd azonnal kémiai nikkelbevonásra vagy más bevonási eljárásra kerülnek, hogy minimálisra csökkentsék az alumínium alapanyag újbóli oxidálódását.
Mikor válasszunk adott alumíniumbevonási eljárást?
Galvanizálási módszerek
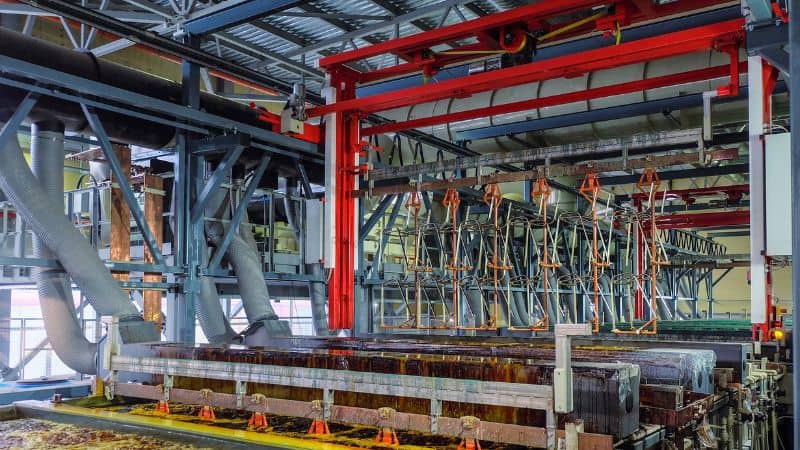
A galvanizálás során elektromos áram hatására fém válik ki az alumínium felületén egy fémionokat tartalmazó oldatból. Az eljárás során olyan paramétereket szabályoznak, mint a fürdő összetétele, a pH-érték, a hőmérséklet és az áramsűrűség. Ezeknek a változóknak már a kis mértékű módosulása is befolyásolhatja a bevonat vastagságát és tapadását.
A galvanizálást akkor válassza, ha meghatározott fém- vagy ötvözetbevonatra van szüksége (például fényes nikkel-, réz-, ezüst- vagy aranybevonatra), és nagy volumenű gyártást végez.
Ezt a módszert részesítik előnyben azoknál az alkalmazásoknál, ahol kiváló elektromos vezetőképességre, jó forraszthatóságra vagy dekoratív, tükörfényes felületre van szükség.
A galvanizálás viszonylag egyszerű geometriájú alkatrészekhez ideális, ha meghatározott rétegvastagságra van szükség, és a nagy tételek költséghatékony feldolgozása elsődleges szempont.
Kémiai bevonási technikák
A kémiai bevonás elektromos áram helyett kémiai redukciós reakcióval választja ki a fémet. Az eljárás során az oldat hőmérsékletét, pH-értékét és a redukálószer koncentrációját szabályozzák, így egyenletes bevonat alakítható ki szabálytalan vagy belső felületeken is.
A kémiai nikkelbevonás különösen hatékony, mert összetett formákon is egyenletes fedést biztosít. Elektromos áram nélkül vonja be egyenletesen az éleket, furatokat és bemélyedéseket, csökkentve a gyenge pontok kialakulását, ahol gyakran megindul a korrózió. Emellett gyakran kis mennyiségű foszfort is tartalmaz, ami javítja a kenőképességet.
Összefoglalva: a kémiai bevonás előnyösebb, ha az alumíniumalkatrész összetett alakú, mély bemélyedésekkel, belső járatokkal vagy aprólékos részletekkel rendelkezik. Ezzel az eljárással az alkatrész geometriájától függetlenül tökéletesen egyenletes rétegvastagság érhető el.
Vákuummetallizálás
A vákuummetallizálás olyan fémeket, mint az alumínium, a króm vagy a nikkel, vákuumkamrában visz fel a felületre. Folyékony vegyszerek helyett a fizikai gőzfázisú leválasztás (PVD) elvén alapul. A fémet felhevítik, amíg el nem párolog, majd az alumíniumalkatrész felületén lecsapódva vékony fémréteget képez.
Ez a módszer tömör, jól tapadó bevonatokat eredményez, miközben nagy pontossággal szabályozható a rétegvastagság és a fényvisszaverő képesség. Kiválóan alkalmas dekoratív felületek, optikai eszközök és minimális szennyeződést igénylő védőbevonatok készítésére.
Ennek a módszernek további előnyei is vannak:
- Nem keletkezik vegyi hulladék, és nincs szükség oldatok ártalmatlanítására.
- Megfelelő felület-előkészítés esetén erős tapadást biztosít.
- Nagy felületeken is egyenletes rétegvastagságot nyújt.
A vákuummetallizálás tehát akkor ideális, ha rendkívül tiszta, vékony bevonatra, valamint pontos optikai vagy elektromos tulajdonságokra van szükség.
Ideális olyan érzékeny alkatrészek bevonására, amelyek nem érintkezhetnek nedves vegyszerekkel; fényvisszaverő vagy dekoratív felületek létrehozására hőérzékeny alapanyagokon; valamint olyan alkalmazásokhoz, ahol kiemelten fontos a környezeti fenntarthatóság és a folyékony hulladék elkerülése.
Ipari és speciális alkalmazások
Repülőgépipar és autóipar
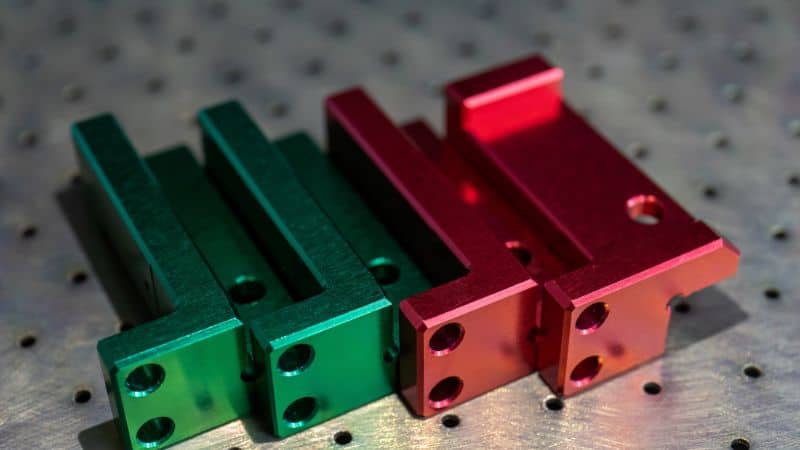
A repülőgépiparban az alumíniumra történő vegyi nikkelbevonás bizonyos szerkezeti alkatrészek, kötőelemek és csatlakozók esetében megfelel a szigorú követelményeknek. A hidrogén okozta ridegedés megelőzése érdekében kiemelt figyelmet kell fordítani a folyamat szabályozására, különösen nagy szilárdságú alumíniumötvözetek bevonásakor. Az eljárás megbízhatóságot biztosít nyomás és rezgés mellett, miközben növeli a futóművek, a motorházak és a kompozit szerkezetek élettartamát.
Az autóipari, vasúti és tengeri rendszerekben a bevonatos alumínium megvédi az alkatrészeket a rozsdától, az útszóró sóktól és a tengervíztől. Megakadályozza a fékcsövek, szerelvények és rögzítőelemek pontkorrózióját és károsodását.
A bevonat a kenőképességet is javítja, csökkentve a mozgó alkatrészek, például a működtetők és a dugattyúházak súrlódását, külső kenőanyagok használata nélkül. Ez simább működést, nagyobb hatékonyságot és megbízhatóságot eredményez.
Elektronika és energia
Az alumíniumbevonat javítja az elektromos vezetőképességet, az elektromágneses árnyékolást és a hőkezelést az elektronikai és energetikai rendszerekben. A vékony, könnyű bevonatok ideálisak csatlakozókhoz, áramköri házakhoz és gyűjtősínekhez, ahol elengedhetetlen az ellenállás és a korrózió szabályozása.
A rézhez, nikkelhez és acélhoz hasonló alapanyagokkal való kompatibilitása támogatja a nagy sűrűségű áramkörök, valamint a megújuló energiát hasznosító rendszerek alkatrészeinek gyártását, beleértve a napelemmodulokat és az akkumulátorrendszereket.
A fejlett optikai eszközökben és félvezetőkben a rendkívül tiszta, legalább 99,99%-os tisztaságú bevonat stabil, fényvisszaverő felületet hoz létre, és csökkenti a részecskeszennyeződést a gyártóberendezésekben, fokozva a pontosságot és a berendezések élettartamát.
Orvosi alkalmazások
Orvosi alkalmazásokban a tiszta alumíniumbevonatok ellenállnak az ismételt sterilizálásnak és a testnedvekkel való érintkezésnek anélkül, hogy korrodálnának.
A sima, reakciómentes felület könnyen tisztítható, és minimálisra csökkenti a szennyeződés kockázatát, így megfelel a szigorú higiéniai előírásoknak, miközben az újrafelhasználható és az egyszer használatos eszközök is könnyűek maradnak.
Moldie: fejlett bevonatolási technológiákkal rendelkező gyártó
Az alumíniumbevonás sikere tehát nem egyetlen, minden helyzetre megfelelő eljáráson múlik, hanem az adott projekt kihívásaihoz igazított megoldáson, amely egyensúlyt teremt a műszaki követelmények, a költséghatékonyság és a gyárthatóság között.
Az alumíniumbevonáshoz szükséges optimális anyagok és eljárások kiválasztása kritikus lépés a fémöntvény-alkatrészek gyártásában. A Moldie fejlett bevonatolási technológiákkal, egy bevonatolásban jártas gyártó, erre a célra kialakított gyártósorokkal és tapasztalt szakembergárdával áll rendelkezésére.
Küldje el alkatrészspecifikációit vagy a projekt során felmerült kihívásokat, hogy egyeztethessünk, és megtudhassa, hogyan segíthet technológiánk és tapasztalatunk a bevonatolás eredményének optimalizálásában. Dolgozzon együtt a Moldie-val még ma!
Gyakran ismételt kérdések
Javíthatók vagy újrabevonhatók a bevonat sérülése után az üzemben használt bevonatos alumíniumalkatrészek?
Igen, sok esetben a meglévő bevonat eltávolítható, majd új bevonat készíthető az alkatrészen. Ehhez azonban körültekintő bevonateltávolítási eljárás szükséges, hogy az alumínium alapanyag ne sérüljön. Ez általában vastag, tartós bevonatok, például a vegyi nikkelbevonat esetében kivitelezhetőbb, mint a nagyon vékony nemesfém-bevonatoknál.
Hogyan tüntessem fel a műszaki rajzon az alumíniumalkatrész bevonatolási követelményeit?
A bevonatolást jellemzően olyan szabványok alapján adják meg, mint az ASTM, a MIL vagy az ISO. Ezek meghatározzák a bevonófémet, a vastagságot és az esetlegesen előírt utókezeléseket. A kritikus területeknél a minimális vastagságot is fel kell tüntetni. Fontos egyeztetni a bevonatoló szolgáltatóval, hogy a specifikáció gyártható legyen, és megfeleljen a funkcionális követelményeknek.







