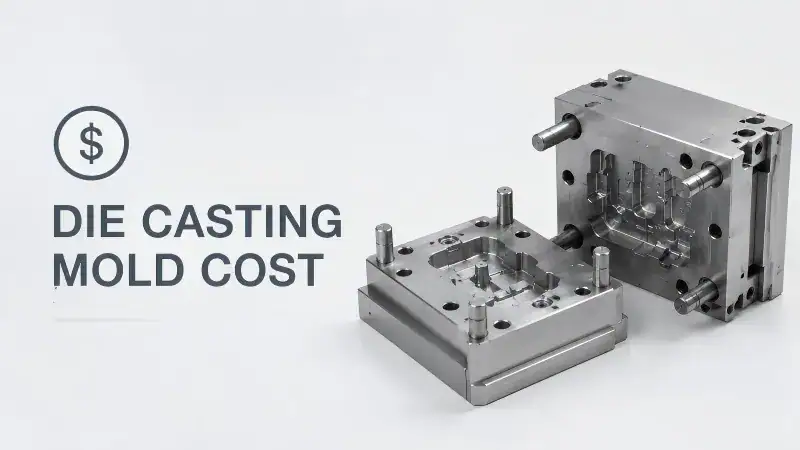
Стоимость пресс-форм для литья под давлением может сильно варьироваться, поскольку каждая пресс-форма проектируется для конкретного компонента, сплава, оборудования, объема производства и целевых показателей качества. Небольшая, простая цинковая деталь и большой алюминиевый корпус с множеством направляющих, вакуумным контролем, обрезкой и требованиями к герметичности — это несравнимые проекты по изготовлению оснастки.
По этой причине надежную цену нельзя рассчитать только на основе веса детали. Покупателям необходимо понимать, что включено в коммерческое предложение и как инструмент повлияет на стоимость готовой детали на протяжении всего срока службы изделия.
В этом руководстве объясняются основные факторы, влияющие на стоимость, распространенные компоненты ценовых предложений и практические способы контроля затрат на оснастку для литья под давлением без ущерба для надежности производства.
Что входит в стоимость оснастки для литья под давлением?
Полный комплект оснастки может включать в себя не только основную матрицу. В зависимости от компонента, смета может содержать:
- DFM и моделирование литья.
- Разработка и изготовление основных штампов.
- Вставки для сердцевины и полостей.
- Направляющие, извлечение стержней и гидравлические компоненты.
- Вакуумные клапаны и сопутствующие компоненты.
- Обрезной штамп.
- Механические приспособления.
- Проверка осветительных приборов и измерительных устройств.
- Приборы для проверки герметичности.
- Первоначальные испытания и образцы.
- Габаритные и материальные отчеты.
- Запасные вставки и изнашиваемые компоненты.
- Экспортная упаковка и доставка.
Перед сравнением цен уточните, какие из этих товаров входят в комплект, а какие продаются отдельно.
Размер детали и площадь проекции
Для обработки более крупных деталей, как правило, требуются более крупные штампы, больше инструментальной стали, более крупные станки и большее усилие смыкания. Размер также влияет на время обработки, погрузочно-разгрузочные работы, транспортировку и стоимость пробных образцов.
Площадь проекции влияет на выбор станка, поскольку форма должна оставаться закрытой, пока расплавленный металл заполняет полость под давлением. Более крупный станок имеет более высокие эксплуатационные расходы, даже если сама отливка относительно легкая.
Геометрия и сложность детали
Простые инструменты с механизмом открытия и закрытия обычно дешевле, чем штампы, требующие боковых действий. Стоимость возрастает, если конструкция включает в себя:
- Внешние или внутренние подрезы.
- Глубокие ребра и карманы.
- Сложные разъемные поверхности.
- Многократное перемещение или извлечение керна.
- Длинные или хрупкие стержни.
- Ограниченный доступ к каналам охлаждения.
- Элементы, которые трудно извлечь.
- Встраиваемые вставки.
На ранних этапах проектирования с учетом технологичности производства (DFM) иногда можно устранить подрез, изменить зазор или переместить элемент для упрощения штампа. Компания Moldie оценивает технологичность производства в рамках своей деятельности. проектирование и разработка пресс-форм услуги.
Выбор сплава
Сплавы алюминия, цинка и магния предъявляют различные требования к конструкции штампа, технологической температуре, типу оборудования и сроку службы штампа.
Выбранный сплав влияет на:
- Тепловая нагрузка на кристалл.
- Риск эрозии и пайки.
- Необходимая инструментальная сталь и термообработка.
- Конструкция ворот и направляющих.
- Компенсация усадки.
- Выбор оборудования и технологических процессов.
- Плановое техническое обслуживание.
Молди предоставляет литье под давлением по индивидуальному заказу в системах из алюминия, цинка и магния, включая специализированные литье алюминия под давлением .
Количество полостей
Проектирование, изготовление и балансировка многогнездной штамповки обходятся дороже, но при больших объемах производства это может снизить себестоимость готовой детали. Правильное количество гнезд зависит от:
- Годовой спрос.
- Размер детали и вес впрыска.
- Доступная производительность оборудования.
- Время цикла.
- Урожайность вьющихся растений.
- Требуемая производительность.
- Риск различий между полостями.
Покупателям следует сравнить как затраты на оснастку, так и ожидаемую себестоимость единицы продукции. Штамп с самой низкой себестоимостью может не обеспечить необходимую производительность для данной программы.
Инструментальная сталь, термообработка и вставки
Инструментальная сталь должна выдерживать многократные термические и механические нагрузки. В коммерческом предложении следует указать:
- Материалы для штамповочных блоков и вставок.
- Поставщик стали или стандарт.
- Спецификация термообработки.
- Окончательная твердость.
- При необходимости производится обработка поверхности.
- Стратегия сменных вставок.
Использование высококачественной стали и контролируемой термообработки может увеличить первоначальную стоимость, но улучшить устойчивость к термическому растрескиванию, образованию трещин, эрозии и деформации. Сменные вставки также могут снизить будущие затраты на ремонт в зонах с высоким износом.
Направляющие, основные элементы и подвижные компоненты
Каждое движение добавляет работы по проектированию, механической обработке, подгонке и техническому обслуживанию. Необходимо учитывать гидравлические цилиндры, угловые штифты, системы фиксации, износостойкие пластины, концевые выключатели и соединения.
Попросите поставщика объяснить, почему необходима каждая операция по перемещению ползуна или извлечению сердечника. В некоторых случаях корректировка конструкции изделия или дополнительная механическая обработка могут быть более экономичными, чем сложная операция штамповки.
Конструкция затвора, направляющей, перелива и вентиляции
Система подачи металла оказывает существенное влияние на качество и выход годной отливки. Ее конструкция должна обеспечивать баланс между заполнением, затвердеванием, удалением воздуха, обрезкой и расходом материала.
Для следующих целей может потребоваться дополнительное проектирование:
- Тонкие стенки или большая длина потока.
- Критические косметические поверхности.
- Герметичные компоненты.
- Обработанные участки после литья.
- Структурные свойства.
- Литье под вакуумом.
Моделирование и хорошо разработанная стратегия управления процессом повышают инженерную ценность еще до начала производства оснастки, помогая сократить дорогостоящие модификации методом проб и ошибок.
Охлаждение и терморегулирование
Охлаждающие каналы, перегородки, барботеры и локальный терморегулирование влияют на время цикла и баланс температуры кристалла. Более сложная система охлаждения может стоить дороже в производстве, но обеспечит следующие преимущества:
- Более короткие циклы.
- Более стабильные размеры.
- Увеличен срок службы штампов.
- Снижение эффективности пайки или локальный перегрев.
- Более стабильное качество литья.
Поэтому стоимость оснастки следует оценивать в совокупности с ожидаемым временем цикла и стабильностью процесса.
Инструменты для обрезки и демонтажа литников
Для большинства литых под давлением деталей требуется удаление литников, затворов, излишков и облоя. В зависимости от геометрии и объема, это может выполняться вручную, с помощью специальных обрезных штампов или с использованием автоматизированного оборудования.
Обрезной штамп может представлять собой значительный отдельный элемент оснастки. Убедитесь, что в коммерческое предложение включено:
- Проектирование и изготовление штампов для обрезки.
- Требования прессы.
- Расположение и поддержка части оборудования.
- Проколы.
- Разделение отходов.
- Техническое обслуживание и запасные части.
Допуски и требования к механической обработке
Жесткие допуски могут увеличить как стоимость штампа, так и стоимость оснастки на последующих этапах производства. Поставщику может потребоваться дополнительная точность в следующих областях:
- Вставка для механической обработки и подгонки.
- Выравнивание направляющих.
- Контроль отклонения штампа.
- Мониторинг процесса.
- Механические приспособления.
- Измерительные приборы и осмотр.
Определите, какие размеры действительно требуют жестких допусков, а какие следует изготавливать на станках с ЧПУ. Четко отметьте на чертеже припуски на обработку и перенос базовых элементов.
Требования к поверхности и косметическому виду
Для компонентов с высокой степенью эстетической привлекательности может потребоваться дополнительная полировка, контроль текстуры, тщательное размещение литниковых каналов и более строгие правила обращения. Если деталь будет подвергаться гальваническому покрытию, анодированию, покраске или порошковой окраске, то качество литья и подготовка поверхности также могут потребовать более тщательного контроля.
Включите в запрос предложений стандарты внешнего вида и спецификации отделки, чтобы эти требования были учтены на этапе проектирования штампа, а не после первого пробного образца.
Документация по валидации и качеству
Стоимость оснастки может отличаться, поскольку одна включает полный пакет документов для проверки, а другая — только образцы деталей. В качестве необходимых результатов работы могут потребоваться:
- Отчет DFM.
- Моделирование процесса заполнения и затвердевания.
- Анализ конструкции штампа.
- Полноразмерный контроль.
- Сертификаты на материалы.
- Рентгеновское или компьютерно-томографическое исследование.
- Проверка на утечку.
- Испытания механических свойств.
- Исследования потенциала.
- Документация PPAP.
Уточните количество включенных испытаний и образцов, а также ответственность за исправления и изменения, запрошенные клиентом.
Ожидаемый срок службы штампа и техническое обслуживание
Конструкция штампа должна учитывать ожидаемый срок службы и условия эксплуатации. Попросите поставщика указать следующее:
- Ожидаемый срок службы штампа.
- Условия гарантии.
- Рекомендации по профилактическому обслуживанию.
- Расходные или исключенные компоненты.
- Стратегия вставки запасных частей.
- Организация ремонта и технического обслуживания.
Для ограниченного по объему проекта может подойти более дешевая микросхема. Однако для компонента, выпускаемого в течение длительного времени, затраты на простой и капитальный ремонт могут перевесить первоначальную экономию.
Нужен бюджет на оснастку для литой детали? Отправьте компании Moldie вашу 3D-модель, чертеж, информацию о сплаве, годовом объеме производства и требованиях к готовым деталям. Мы сможем оценить объем работ по изготовлению штампов, оснастки для обрезки, механической обработке, отделке и контролю качества и подготовить индивидуальное коммерческое предложение. Свяжитесь с Молди.
Как сравнить предложения по изготовлению литейных форм
Создайте нормализованную сравнительную таблицу, охватывающую:
| Параметр | Поставщик А | Поставщик Б | Поставщик C |
|---|---|---|---|
| Пересмотр чертежей и сплавов | |||
| Кариес | |||
| Инструментальная сталь и твердость | |||
| Скольжения и основные вытягивания | |||
| Вакуумная система | |||
| Ожидаемый срок службы штампа | |||
| Обрезной штамп | |||
| Приспособления и датчики | |||
| Испытания и образцы | |||
| Документация по качеству | |||
| время | |||
| ГАРАНТИЯ | |||
| Доставка и оплата |
Не сравнивайте общие цены до тех пор, пока объем работ не будет согласован.
Как ответственно снизить затраты на литейные формы
Снижение затрат должно устранять ненужную сложность, сохраняя при этом качество и производственные мощности. Эффективные подходы включают в себя:
- Перед утверждением проекта необходимо завершить проектирование с учетом технологичности производства (DFM). Удаление подрезов или упрощение отрезных поверхностей перед оснасткой обходится дешевле, чем последующая модификация стали.
- Определите реалистичные допуски. Жесткие допуски применяются только к функциональным характеристикам.
- Выберите количество кариесов из экономической оценки продолжительности жизни. Избегайте как недостаточной производительности, так и излишней сложности оснастки.
- Используйте сменные вставки стратегически. Использование локальных вставок может упростить ремонт и компенсировать износ деталей.
- Согласуйте срок службы штампов с потребностями на протяжении всего жизненного цикла изделия. Не следует создавать слишком сложный инструмент для ограниченного объема работы или слишком простой — для длительной программы.
- Совместный анализ процесса литья и отделки. Требования к механической обработке, нанесению покрытий и сборке должны влиять на конструкцию отливок и штампов.
- Перед резкой стали необходимо зафиксировать границы раздела зон. Внесение изменений в уплотнительные поверхности, разъемы или элементы крепления на поздних этапах обходится дорого.
Учитывайте общую стоимость готовой детали.
Наилучшим по соотношению цены и качества является штамп, позволяющий производить детали приемлемого качества с требуемой скоростью и по требуемой общей стоимости. Оцените:
- Инвестиции в оснастку и приспособления.
- Время цикла и количество полостей.
- Выход сплава и возвратный материал.
- Процент брака.
- Обрезка деревьев.
- Время обработки.
- Завершение и тестирование.
- Профилактика.
- Риск простоя и ремонта.
- Упаковка и логистика.
Более дорогая матрица со стабильным терморегулированием, эффективной обрезкой и уменьшенным объемом механической обработки может обеспечить более низкую стоимость за весь срок службы.
Запросите ценовое предложение на литейную форму.
Стоимость пресс-формы для литья под давлением лучше всего понимать как инвестиции в производственные мощности, качество и экономику производства на протяжении всего срока службы. Прозрачное коммерческое предложение должно показывать техническое решение, включая оснастку, объем проверок и предположения, лежащие в основе цены готовой детали.
Молди предоставляет проектирование и изготовление форм для литья под давлением Вместе с литьем, механической обработкой, обработкой поверхности и поддержкой сборки. Загрузите свои чертежи и требования через Страница контактов Молди получить обзор проекта и коммерческое предложение, разработанное специально для вас.