鋳造検査とは、その名の通り、鋳造部品が設計どおりに安全に機能するように、表面、内部、寸法上の欠陥を見つけるプロセスである。
この記事では、ダイカスト部品の検査に焦点を当て、検査の基本から特殊な用途、よくある質問まで、明確な手順を示していきます。
金属鋳造検査の3つの基本ステップ
鋳造検査は、鋳造品の健全性を保護し、生産全体における品質保証を支え、様々な欠陥による故障を防止します。
[欠陥の種類とその根本原因の詳細については、こちらをご覧ください] 鋳造欠陥に関する専用ガイド.]
検査作業は工程の複数の段階で行われ、それぞれ異なるリスクを対象とし、問題が下流工程に進んだり顧客に届けられたりする前に発見する3つの段階に分類できます。
- 入荷資材の検査: 合金の化学組成と充電品質を確認してください。
- 工程内検査: 金型、中子、および注湯状況を監視する。
- 鋳造後の検査: 寸法、表面状態、内部品質を確認してください。
次の章では、これらのダイカスト関連の検査および試験方法をその特徴別に詳しく説明し、ダイカスト部品の検査方法の例を示します。
ダイカストにおける非破壊検査(NDT)方法
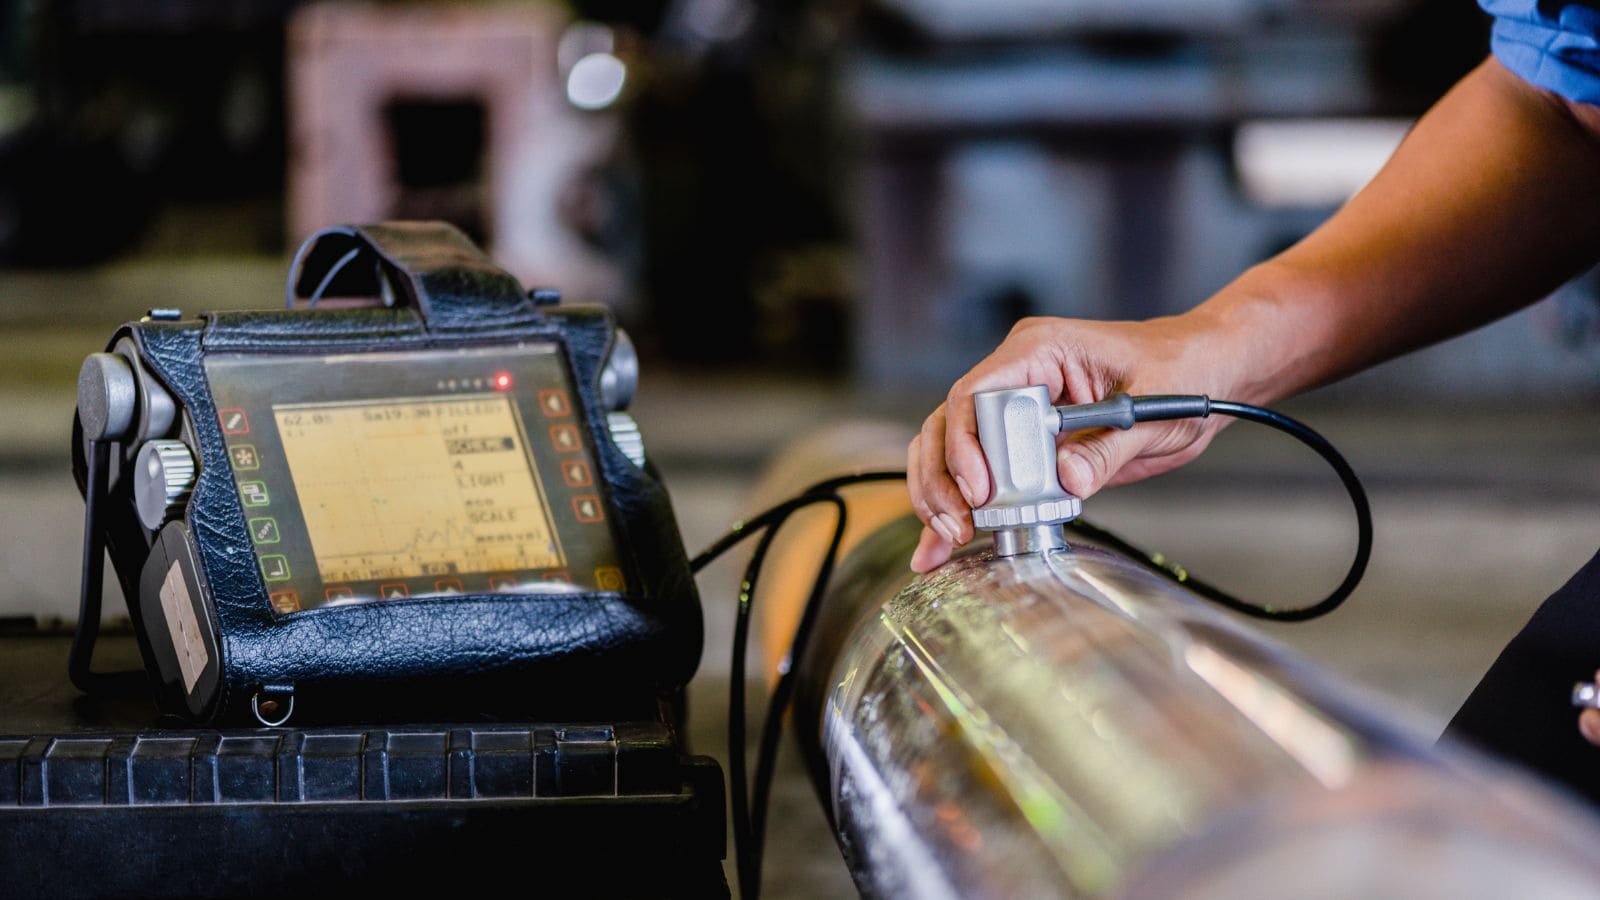
非破壊検査、または NDT部品を切断したり破損させたりすることなく、鋳造品質を検査します。検査員はこれらの方法を用いて、性能を低下させる可能性のある亀裂、気孔、介在物などを検出します。
製造業者は、それぞれ異なる種類の欠陥を検出するため、複数の非破壊検査(NDT)手法を組み合わせることがよくあります。 体積検査 内部機能について。
鋳造品の一般的な非破壊検査方法には、目視検査、 超音波検査(UT), 放射線検査(RT)選択は、鋳造サイズ、材質、および品質要件によって異なります。
目視検査技術
鋳造検査のほとんどの手順において、目視検査が最初のステップとなります。検査員は、直接目視、拡大鏡、または鏡やボアスコープなどの簡単な道具を用いて、目に見える欠陥を探します。
目視検査は表面の欠陥を検出するのに最適ですが、内部の亀裂や地中の気泡を検出することはできません。このような限界はあるものの、迅速で低コスト、かつ容易に実施できるため、依然として有用な検査方法です。
放射線検査およびデジタル放射線撮影
放射線検査(RT) X線検査を使用して鋳造品の内部を見る。従来の放射線撮影では放射線フィルムを作成するが、 デジタルラジオグラフィー 電子画像を生成する。
RTは内部構造の鮮明な画像を提供することに優れており、信頼性の高い体積検査をサポートします。高度なオプションには以下が含まれます。 CT検査これは鋳造品の3D画像を作成する。一部のシステムでは、材料検査のために放射線撮影と蛍光X線撮影を組み合わせている。
超音波検査
超音波探傷(UT) 高周波超音波を用いて内部欠陥を検出する。検査員は鋳造品に音波を送り込み、反射された信号を測定します。X線検査が困難な厚肉部や高密度金属の検査に有効です。そのため、多くの鋳造工場では、重要な荷重を受ける鋳造品の検査に超音波探傷検査(UT)を採用しています。
しかし、この方法は訓練を受けた技術者と試験装置の適切な校正を必要とし、また超音波探傷検査では表面欠陥を十分に検出できない場合が多いため、複合的なアプローチの重要性が改めて強調される。
寸法および形状検査
寸法および形状検査では、鋳造品が要求されるサイズ、形状、および公差に適合しているかどうかを確認します。この検査は、嵌合性、機能、および後続の機械加工工程に影響を与える特徴の測定に重点を置いています。
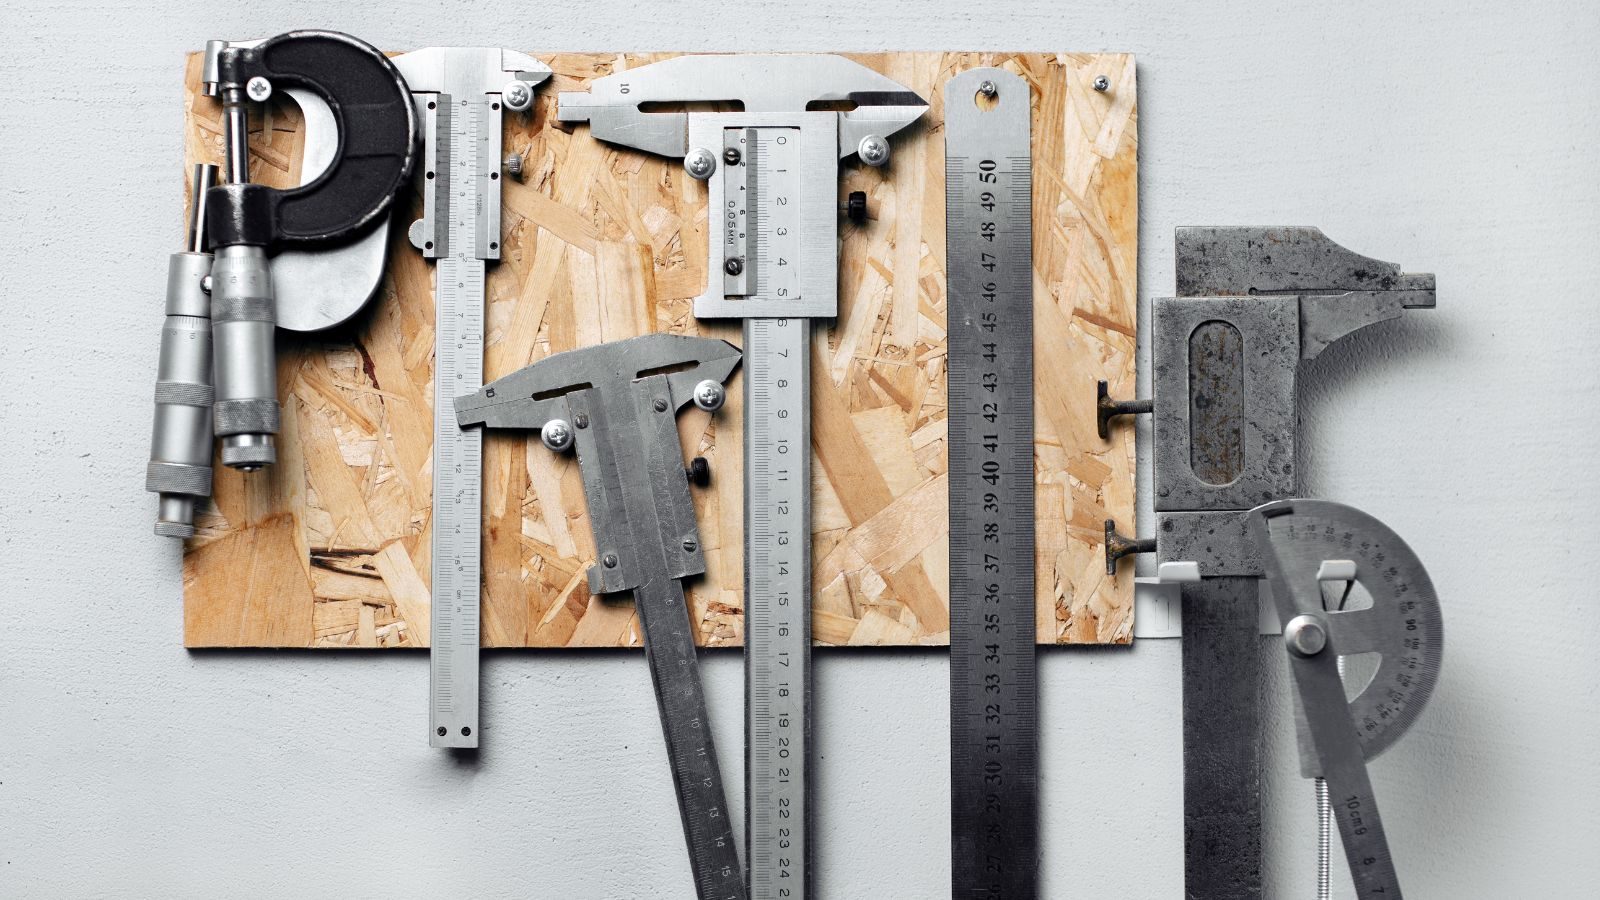
寸法検査方法
寸法検査では、長さ、厚さ、穴のサイズ、角度などの主要な特徴を測定します。検査員は、測定結果を図面の許容範囲や公差値と比較します。
一般的な検査機器には以下が含まれます カリパス, マイクロメートル, 高さゲージ, ゴー/ノーゴーゲージこれらのツールは、シンプルな機能や製造現場での迅速なチェックには最適です。
複雑な鋳造品の場合、検査員は治具と定盤を用いて部品の位置を制御します。位置合わせが不適切だと誤った結果につながるため、適切なセットアップが重要です。表面を清潔に保ち、温度を安定させることも、測定の信頼性を高める上で重要です。
一般的なチェックには次のようなものがあります:
- 全長と全幅
- 穴の直径と位置
- 壁の厚さと平坦度
- 平行性と垂直性
座標測定機(CMM)の用途
座標測定機、または CMM鋳造品の形状を3次元で測定します。プローブを使用して、部品表面から点データを収集します。
CMMシステムは、手動ツールでは正確に測定できない複雑な形状を検査します。 真の位置, プロフィール, 平坦度およびその他の幾何公差に対応します。この機能は、密着性や嵌合性が求められる部品をサポートします。
多くの三次元測定機(CMM)は、CADモデルをインポートして、実際の測定結果を公称形状と比較します。そして、システムは偏差値を明確な数値形式で報告します。このプロセスにより、パターンのずれ、金型の摩耗、加工代の問題を特定するのに役立ちます。
CMM検査は、温度管理された環境下で最も効果を発揮します。安定した温度と適切な治具を使用することで、測定値のばらつきが低減され、再現性が向上します。
次元解析と精度
寸法解析は、検査データを精査して鋳造品が設計意図を満たしていることを確認します。単一の測定値にとどまらず、複数の特徴や部品にわたる傾向を検証します。
精度はいくつかの要因に左右されます。
- 工具キャリブレーション と解像度
- オペレーターの技術 とセットアップ
- 鋳造表面の状態
- 環境管理特に温度
検査員は、検査報告書またはデジタルシステムを使用して検査結果を記録します。これらの記録は、トレーサビリティとプロセス管理に役立ちます。
結果が許容限界に近づいた場合、寸法解析によって鋳造品が使用可能な状態にあるか、修正が必要かを判断するのに役立ちます。この工程により、後工程の機械加工や最終組立における高額なミスを防ぐことができます。
材料検証および性能試験
寸法測定や非破壊検査(NDT)は部品の形状や構造的な健全性を確認する手段ではあるものの、材料自体の品質を検証するものではありません。このギャップを埋めるため、検査員は金属の生化学組成や機械的特性を分析する他の検査方法を用います。
化学組成検査
化学組成分析により、鋳造品が適合しているかどうかを確認します。 合金仕様研究所では、分光法や蛍光X線分析などの機器を用いて、炭素、ケイ素、クロム、ニッケルといった主要元素を測定します。これらの検査によって、目視検査では検出できない欠陥が明らかになります。
化学組成のわずかな変化でも、強度低下、耐摩耗性低下、ひび割れなどを引き起こす可能性があります。そのため、検査員は目標値だけでなく、定められた許容値と結果を比較します。多くの工場では、ばらつきを管理するために、各ロットからサンプルを採取して検査を行っています。
化学分析により、合金が仕様を満たしていることが確認されます。仕様からの逸脱は、検査中に特定された既知の欠陥メカニズムと関連付けることができます。これらの試験は部品を損傷することなく、一貫したプロセス管理を可能にします。
硬度および衝撃試験
硬度試験は、表面の圧痕や摩耗に対する耐性を調べます。一般的な方法には、 ブリネル硬さ試験 (NAIST) と ロックウェル硬度 試験。ブリネル硬度は粗い鋳物や粗粒鋳物の試験に適している一方、ロックウェル硬度はより迅速な工場内検査に適している。
硬度値は合金組成と熱処理に密接に関係しています。多くの硬度試験は最小限の損傷しか与えませんが、それでも機械的特性試験に分類されます。衝撃試験はさらに進んで、切り欠きのある試料に衝撃を与え、破壊時に吸収されるエネルギーを測定します。
衝撃試験は、鋳造品が急激な負荷を受けた際にどのように挙動するかを明らかにする。このデータは、衝撃、振動、または低温にさらされる部品にとって重要である。
使用負荷および圧力試験
サービス負荷試験では、実際の負荷または模擬負荷をかけて、使用時の性能を確認します。 負荷テスト 静荷重、周期的な力、または複合応力が加わる場合がある。この方法は、制御された条件下で剛性、変形、および破壊点を検査する。
圧力試験は、液体や気体を運ぶ鋳造品によく行われる。部品を密閉して加圧し、漏れや破裂を検出する。
実使用時の負荷試験は、安全性が極めて重要な部品の最終承認を裏付けるものです。これにより、鋳造品が実際の運転条件下で設計どおりに機能することを確認することができます。
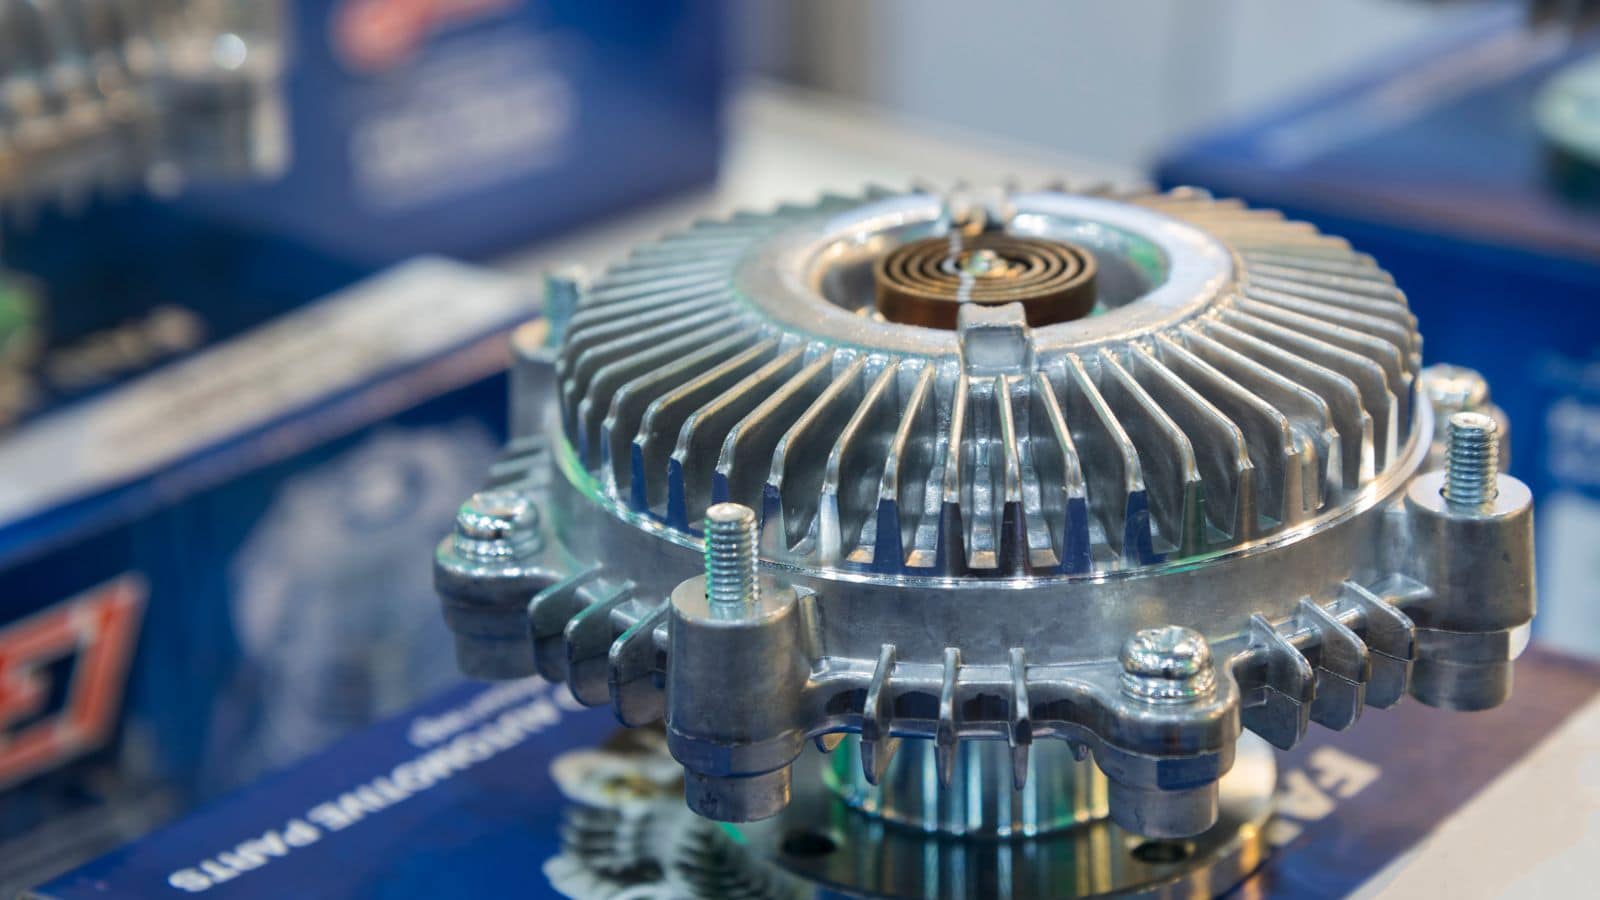
ダイカスト検査の例
よくある質問
メーカーはどのようにして、私の部品に最適な非破壊検査方法を決定するのですか?
選択は、材質、部品の重要度、および想定される欠陥によって異なります。例えば、ステアリングナックルなどの安全上重要な部品は、内部の健全性を保証するために、超音波検査またはX線検査が必要となることがよくあります。
大量生産される非構造部品の場合、目視検査と寸法チェックで通常は十分です。最終的な判断は、部品がどこでどのように故障する可能性があるかというリスク評価に基づいて行われます。
試作品のダイカスト検査は、量産部品の検査とどのように異なるのでしょうか?
試作品検査は検証とプロセス開発に重点を置いているため、通常はより集中的な検査となり、CTスキャンや詳細な寸法解析などが含まれることが多い。一方、量産検査は効率とスピードを重視し、合否判定ゲージやサンプリング計画などの手法を用いて、安定したプロセスが良品を生産し続けていることを迅速に検証する。