
Che cosa è la temperatura di transizione (Tg)?
Temperatura di transizione del vetro (Tg) si riferisce al punto in cui un polimero passa da uno stato duro e vetroso a uno morbido e gommoso. Sopra il Tg, i polimeri diventano flessibili e mostrano alcune caratteristiche di flusso. Al di sotto di questa temperatura, sono più rigidi e meno flessibili.
Fattori che influenzano Tg
Diversi fattori possono influenzare Tg nei polimeri.
Peso molecolare è un fattore chiave; pesi molecolari più elevati spesso portano a valori di Tg più elevati. Forze intermolecolari anche svolgere un ruolo. Forze più forti rendono più difficile per le catene polimeriche muoversi, sollevando il Tg.
Plastificanti può essere aggiunto per abbassare il Tg. Essi rendono più facile per le catene di scivolare l’un l’altro. D’altra parte, l’aggiunta di riempitivi può aumentare il Tg limitando il movimento. Anche la storia termica conta. Se un polimero è stato riscaldato e raffreddato molte volte, il Tg può cambiare.
Che cosa è la temperatura di fusione (Tm)?
Quando si riscalda un polimero, le regioni cristalline passano da uno stato solido a uno stato liquido. Questo processo di fusione avviene alla temperatura di fusione (Tm). Questa temperatura differisce tra i materiali a causa della struttura cristallina e della forza di legame all’interno del polimero. Nei polimeri cristallini, questi modelli sono più ordinati, con conseguente punto di fusione tagliente.
Influenza del peso molecolare e della struttura
Il peso molecolare di un polimero influisce notevolmente sulla sua temperatura di fusione. I polimeri ad alto peso molecolare di solito hanno un Tm più alto. Il motivo è che un maggiore peso molecolare aumenta l’entanglement della catena, rendendo più difficile per le catene muoversi e fondersi.
Anche la struttura molecolare gioca un ruolo. I polimeri lineari potrebbero avere un Tm più distinto rispetto a quelli ramificati a causa di catene strettamente imballate. Perfezione di cristallo e l’allineamento della catena influisce anche su Tm, con un migliore allineamento che porta a temperature più elevate.
Differenza tra Tg e Tm
| Caratteristica | Temperatura di transizione del vetro (Tg) | Temperatura di fusione (Tm) |
|---|---|---|
| Tipo di cambiamento | Transizione di secondo ordine senza cambiamenti di fase; solo cambiamenti di proprietà fisica | Passaggio di fase di primo ordine da solido a liquido |
| Tipo di materiale | Si verifica solo in materiali amorfi e semicristallini | Si verifica in materiali cristallini |
| Cambiamento di Stato | Stato di vetro allo stato di gomma senza cambiare fase | Fase solida alla fase liquida |
| Struttura molecolare | Nessun cambiamento nella disposizione molecolare; rimane amorfo | Ripartizione completa della struttura cristallina |
| Reversibilità | Processo completamente reversibile | Cambiamento di fase reversibile |
| Range di temperatura | Generalmente si verifica a temperature più basse di Tm | Tipicamente superiore a Tg |
| Fattori di influenza | – Struttura chimica del polimero – Peso molecolare – Contenuto plastificante – Flessibilità |
– Pressione – Incollaggio chimico – Forma e dimensioni delle molecole – Imballaggio molecolare |
| Metodo di misurazione | Tipicamente misurato utilizzando la calorimetria a scansione differenziale | Misurato a pressione specifica (di solito pressione standard) |
| Importanza industriale | Critico nella lavorazione e nelle applicazioni dei polimeri | Importante per la selezione e la lavorazione dei materiali |
| Stato fisico | Il materiale rimane solido ma diventa flessibile/gommoso | Il materiale si trasforma completamente in liquido |
| Cambiamento energetico | Coinvolge l’ammorbidimento graduale | Coinvolge la trasformazione di fase completa |
| Impatto dell’applicazione | Determina la flessibilità e le condizioni di lavorazione del materiale | Determina la resistenza al calore e i limiti di lavorazione del materiale |
| Dipendenza dal tasso di riscaldamento | Più sensibile alle variazioni della velocità di riscaldamento | Meno sensibili alle variazioni della velocità di riscaldamento |
Come Tg e Tm definiscono le categorie di polimeri
Termoplastiche vs. Termosifoni: Tg e Tm aiutano a distinguere queste categorie. Le termoplastiche hanno sia Tg che Tm e possono essere rimodellate più volte al momento del riscaldamento. I termosifoni, tuttavia, si intersecano ad alte temperature, impostando la forma quando si raffreddano. Mostrano un Tg ma non un tipico Tm perché non si sciolgono.
Cristallicità e proprietà: I polimeri con elevata cristallinità hanno un Tm chiaro e nitido e generalmente una maggiore resistenza meccanica. Quelli con un contenuto amorfo più elevato hanno un Tg notevole e una maggiore flessibilità ma una rigidità strutturale inferiore.
Tg e Tm nella produzione di stampi
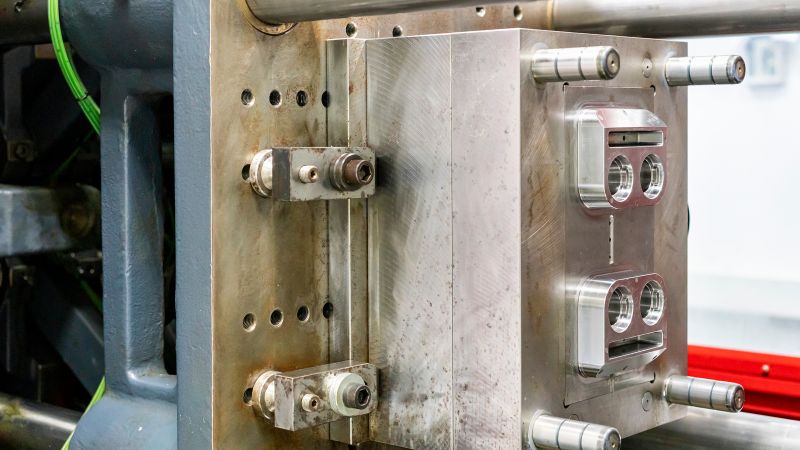
La temperatura di transizione del vetro (Tg) e la temperatura di fusione (Tm) sono parametri critici nei processi di stampaggio a iniezione e pressofusione dello stampo, in quanto influenzano direttamente le condizioni di lavorazione e la qualità del prodotto finale. Se la temperatura di lavorazione è inferiore a Tg, il polimero rimane rigido e fragile, portando ad una flessibilità limitata e ad un aumentato rischio di frattura durante il processo di stampaggio. Ciò può causare difetti come crepe o riempimento incompleto della cavità dello stampo, compromettendo in ultima analisi l’integrità delle parti stampate.
Al contrario, Tm imposta la temperatura massima necessaria per fondere completamente il polimero, assicurando che il materiale possa fluire correttamente nella cavità dello stampo. Se la temperatura supera Tm, il polimero può degradare o decomporsi, portando a cattive proprietà del materiale e difetti nel prodotto finale.
Quando la temperatura di lavorazione è vicina o superiore a Tg, le proprietà del materiale possono cambiare in modo significativo. Il polimero diventa più flessibile, consentendo una migliore deformazione senza rottura, che migliora le caratteristiche di flusso e facilita il riempimento di intricati disegni di stampi. Tuttavia, temperature elevate possono anche introdurre nuovi meccanismi di degradazione, come l’ossidazione termica o la scissione a catena, che possono influenzare negativamente la qualità complessiva delle parti stampate, compresa la loro resistenza meccanica e stabilità termica.
Gli effetti di Tg e Tm si estendono oltre le temperature di elaborazione per influenzare i tempi di raffreddamento e ciclo dell’operazione di stampaggio. Quando la temperatura si avvicina a Tg durante il raffreddamento, il materiale passa da uno stato gommoso a uno stato vetroso, che può influenzare la velocità di raffreddamento e il tempo di ciclo. Se il raffreddamento è troppo rapido, può portare a sollecitazioni interne o deformazioni nel prodotto finale. Al contrario, se il tempo di raffreddamento viene esteso, può consentire una migliore cristallizzazione nei polimeri semicristallini, migliorando le loro proprietà meccaniche.
Inoltre, Tg e Tm influenzano varie proprietà del materiale durante l’elaborazione, tra cui conducibilità termica, chiarezza ottica e prestazioni meccaniche. Ad esempio, i polimeri lavorati al di sopra di Tg presentano tipicamente proprietà termiche e meccaniche migliorate, in quanto possono meglio adattarsi alle sollecitazioni imposte durante lo stampaggio. Ciò è particolarmente importante nelle applicazioni in cui il prodotto finale è soggetto a carichi meccanici o cicli termici.
I parametri critici di elaborazione influenzati da Tg e Tm includono la portata di iniezione, la temperatura della parete della stampo, la pressione di imballaggio e l’orientamento della fibra nei materiali compositi. Questi parametri devono essere attentamente controllati per garantire il corretto flusso del materiale, mantenere le proprietà fisiche desiderate e ottenere una qualità costante dei pezzi. Ad esempio, è necessaria una portata di iniezione ottimale per riempire lo stampo in modo efficace senza causare difetti come scatti brevi o flash eccessivi.
Considerazioni di affidabilità sottolineano anche l’importanza del controllo della temperatura. Il superamento del Tg durante la lavorazione può introdurre nuovi meccanismi di guasto, come una maggiore fragilità o una ridotta resistenza agli urti, che possono influire negativamente sia sulle proprietà elettriche che meccaniche delle parti stampate. Ciò, a sua volta, influisce sull’affidabilità e sulle prestazioni a lungo termine del prodotto finale, specialmente nelle applicazioni esigenti.
Tg di materiali comuni di stampaggio ad iniezione di plastica
La seguente tabella elenca le temperature di transizione del vetro (Tg) in gradi Celsius per diversi materiali per lo stampaggio a iniezione della plastica:
| Materiale | Tg (°C) |
|---|---|
| Polistirolo per uso generale (GPPS) | 100 |
| Polietilene ad alta densità (HDPE) | -120 |
| Polimero di cristallo liquido (LCP) | 120 |
| Gomma siliconica liquida (LSR) | -125 |
| Policarbonato (PC) | 145 |
| Polietereterchetone (PEEK) | 140 |
| Polieterimmide (PEI) | 210 |
| Polimetilmetacrilato (PMMA) | 90 |
| Polipropilene atattico (PP) | -20 |
| Solfone polifenilene (PPSU) | 90 |
| Polisulfone (PSU) | 190 |
| Polistirene sindiotattico (SPS) | 100 |
Tm di comune stampaggio a iniezione Materiali
| Materiale | Tm (°C) |
|---|---|
| Polietilene (PE) | 120-130 |
| Polipropilene (PP) | 160-170 |
| Cloruro di polivinile (PVC) | 75-105 |
| Polistirolo (PS) | 240 |
| Policarbonato (PC) | 260 |
| Acrylonitrile Butadiene Stirene (ABS) | 220-240 |
| Nylon 6 (Poliammide 6) | 220 |
| Nylon 66 (poliammide 66) | 260 |
| Polietereterchetone (PEEK) | 343 |
| Polimero di cristallo liquido (LCP) | 350-400 |
| Elastomero termoplastico (TPE) | 230-260 |
Collaborazione con Moldie
Dall’idea alla produzione, mummie offre servizi end-to-end tra cui progettazione di parti, prototipazione, progettazione di stampi e produzione su larga scala.
Abbiamo:
– Plastica avanzata stampo a iniezione Making
– Precisione pressofusione soluzioni
– Personalizzato stampaggio a iniezione servizi
– Progettazione e ingegneria di stampi esperti
– Servizi completi di OEM/ODM
Che tu abbia bisogno di componenti complessi per il settore automobilistico o di parti industriali di precisione, Moldie offre l’eccellenza in ogni progetto. Il nostro laboratorio all’avanguardia e il nostro team di esperti garantiscono che le vostre esigenze di produzione siano soddisfatte con qualità ed efficienza senza compromessi.







