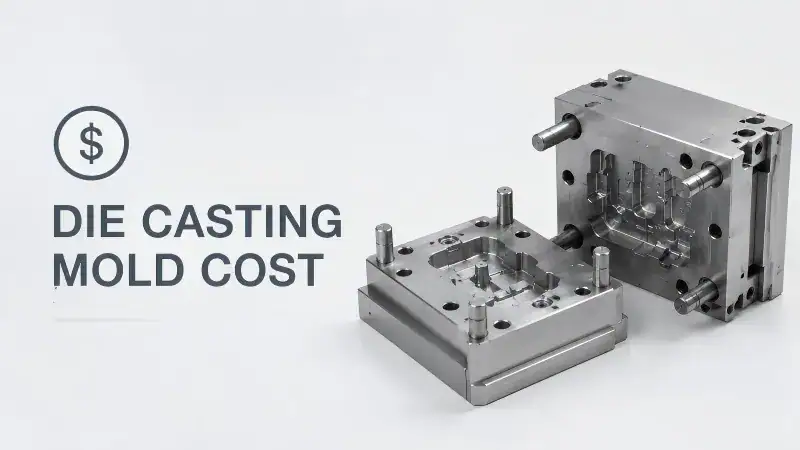
Il costo degli stampi per pressofusione può variare notevolmente perché ogni stampo è progettato per un componente, una lega, una macchina, un volume di produzione e un obiettivo di qualità specifici. Un piccolo e semplice componente in zinco e un grande alloggiamento in alluminio con molteplici guide, controllo del vuoto, rifinitura e requisiti di tenuta non sono progetti di attrezzaggio paragonabili.
Per questo motivo, non è possibile calcolare un prezzo affidabile basandosi unicamente sul peso del pezzo. Gli acquirenti devono comprendere cosa è incluso nel preventivo e in che modo l'utensile influirà sul costo del pezzo finito durante l'intero ciclo di vita del progetto.
Questa guida illustra i principali fattori che incidono sui costi, le componenti comuni dei preventivi e i metodi pratici per controllare i costi degli stampi per pressofusione senza compromettere l'affidabilità della produzione.
Cosa è incluso nel costo degli stampi per pressofusione?
Un pacchetto completo di attrezzature può includere più del solo stampo principale. A seconda del componente, il preventivo può contenere:
- DFM e simulazione di fusione.
- Progettazione e produzione dello stampo principale.
- Inserti per nucleo e cavità.
- Slitte, estrattori di nuclei e componenti idraulici.
- Valvole a vuoto e componenti correlati.
- Rifilare la fustella.
- Attrezzature per la lavorazione meccanica.
- Verifica di dispositivi e calibri.
- Dispositivi per prove di tenuta.
- Prove iniziali e campioni.
- Rapporti dimensionali e sui materiali.
- Inserti di ricambio e componenti soggetti a usura.
- Imballaggio e spedizione per l'esportazione.
Prima di confrontare i prezzi, verificate quali di questi articoli sono inclusi e quali sono venduti separatamente.
Dimensioni del componente e area proiettata
I componenti di dimensioni maggiori richiedono generalmente stampi più grandi, più acciaio per utensili, macchine più grandi e una maggiore forza di serraggio. Le dimensioni influiscono anche sui tempi di lavorazione, sulla movimentazione, sul trasporto e sui costi di collaudo.
L'area proiettata influenza la scelta della macchina perché lo stampo deve rimanere chiuso mentre il metallo fuso riempie la cavità sotto pressione. Una macchina più grande ha costi operativi più elevati, anche quando il getto stesso è relativamente leggero.
Geometria e complessità delle parti
Gli stampi semplici ad apertura e chiusura sono generalmente meno costosi di quelli che richiedono azioni laterali. Il costo aumenta quando il progetto include:
- Sottosquadri esterni o interni.
- Costine e tasche profonde.
- Superfici di separazione complesse.
- Scorrimenti multipli o estrazioni del nucleo.
- Nuclei lunghi o fragili.
- Accesso ristretto ai canali di raffreddamento.
- Funzionalità difficili da espellere.
- Inserti fusi.
La fase iniziale di DFM può talvolta rimuovere un sottosquadro, modificare una chiusura o riposizionare una caratteristica per semplificare lo stampo. Moldie valuta la producibilità come parte del suo processo. progettazione e ingegneria degli stampi servizio.
Selezione della lega
Le leghe di alluminio, zinco e magnesio impongono esigenze diverse in termini di progettazione dello stampo, temperatura di processo, tipo di macchina e durata dello stampo.
La lega selezionata influisce su:
- Carico termico sul die.
- Rischio di erosione e saldatura.
- Acciaio per stampi e trattamento termico richiesti.
- Progettazione di cancelli e guide.
- Compensazione del ritiro.
- Selezione della macchina e del processo.
- Manutenzione programmata.
Moldie fornisce pressofusione personalizzata nei sistemi di alluminio, zinco e magnesio, compresi quelli dedicati pressofusione di alluminio supporto.
Numero di cavità
Uno stampo multicavità ha costi maggiori in termini di progettazione, produzione e bilanciamento, ma può ridurre il costo del pezzo finito ad alti volumi di produzione. Il numero corretto di cavità dipende da:
- Domanda annua.
- Dimensioni del pezzo e peso dello sparo.
- Capacità disponibile della macchina.
- Tempo di ciclo.
- resa del corridore
- Tasso di produzione richiesto.
- Rischio di variazioni da cavità a cavità.
Gli acquirenti dovrebbero confrontare sia l'investimento per gli stampi sia il costo unitario previsto. Lo stampo più economico potrebbe non offrire la capacità produttiva richiesta dal programma.
Acciaio per stampi, trattamento termico e inserti
L'acciaio per stampi deve resistere a ripetuti carichi termici e meccanici. Il preventivo deve specificare:
- Stampo e inserti per i materiali.
- Fornitore di acciaio o standard.
- Specifiche del trattamento termico.
- Durezza finale.
- Trattamento superficiale, se necessario.
- Strategia di inserimento sostituibile.
L'acciaio di qualità superiore e il trattamento termico controllato possono aumentare il costo iniziale, ma migliorano la resistenza a cricche, fessurazioni, erosione e deformazioni dovute al calore. Gli inserti sostituibili possono inoltre ridurre i costi di riparazione futuri nelle aree soggette a maggiore usura.
Slitte, tiranti e componenti mobili
Ogni azione in movimento comporta lavoro di progettazione, lavorazione, montaggio e manutenzione. Cilindri idraulici, perni angolari, sistemi di bloccaggio, piastre antiusura, finecorsa e connessioni devono essere tutti presi in considerazione.
Chiedete al fornitore di spiegare perché ogni estrazione di stampo o nucleo è necessaria. In alcuni casi, una modifica del design del prodotto o un'operazione di lavorazione secondaria possono risultare più economiche di una complessa operazione di stampaggio.
Progettazione di cancelli, guide, sistemi di troppo pieno e ventilazione
Il sistema di alimentazione del metallo ha un impatto significativo sulla qualità e sulla resa della fusione. La sua progettazione deve bilanciare riempimento, solidificazione, evacuazione dell'aria, rifinitura e consumo di materiale.
Potrebbero essere necessari ulteriori interventi di ingegneria per:
- Pareti sottili o lunghi tratti di flusso.
- Superfici cosmetiche critiche.
- Componenti a tenuta stagna.
- Zone lavorate dopo la fusione.
- Proprietà strutturali.
- Pressofusione assistita dal vuoto.
La simulazione e una strategia di controllo ben definita aggiungono valore ingegneristico prima della realizzazione degli stampi, contribuendo a ridurre costose modifiche basate su tentativi ed errori.
Controllo termico e di raffreddamento
I canali di raffreddamento, i deflettori, i gorgogliatori e il controllo termico localizzato influiscono sul tempo di ciclo e sull'equilibrio della temperatura del die. Una configurazione di raffreddamento più sofisticata può costare di più da produrre ma supporta:
- Cicli più brevi.
- Dimensioni più stabili.
- Durata dello stampo migliorata.
- Riduzione delle saldature o del surriscaldamento locale.
- Qualità di fusione più uniforme.
Il prezzo degli utensili dovrebbe pertanto essere valutato insieme al tempo di ciclo previsto e alla stabilità del processo.
Utensili di rifinitura e rimozione dei canali
La maggior parte dei componenti pressofusi richiede la rimozione di canali di alimentazione, punti di iniezione, eccessi di materiale e bave. A seconda della geometria e del volume, questa operazione può essere eseguita manualmente, con stampi di rifilatura dedicati, oppure tramite apparecchiature automatizzate.
Una matrice di rifilatura può rappresentare un elemento di attrezzatura separato di notevole importanza. Verificare se il preventivo include:
- Progettazione e produzione di stampi per rifilatura.
- Requisiti della stampa.
- Localizzazione e supporto dei componenti.
- Interventi di piercing.
- Separazione degli scarti.
- Manutenzione e componenti di ricambio.
Tolleranze e requisiti di lavorazione
Le tolleranze ristrette possono aumentare sia il costo dello stampo che il costo delle attrezzature a valle. Il fornitore potrebbe richiedere una maggiore precisione in:
- Lavorazione e montaggio degli inserti.
- Allineamento delle diapositive.
- Controllo della deflessione dello stampo.
- Monitoraggio del processo.
- Attrezzature per la lavorazione meccanica.
- Strumenti di misurazione e ispezione.
Valuta quali dimensioni richiedono effettivamente tolleranze ristrette e quali possono essere realizzate mediante lavorazione CNC. Indica chiaramente sul disegno le tolleranze di lavorazione e il trasferimento dei riferimenti.
Requisiti di superficie e cosmetici
I componenti ad alto potenziale estetico possono richiedere una lucidatura aggiuntiva, un controllo preciso della texture, un posizionamento accurato dei punti di iniezione e una manipolazione più rigorosa. Se il pezzo deve essere placcato, anodizzato, verniciato o rivestito a polvere, anche la qualità della fusione di base e la preparazione della superficie potrebbero necessitare di un controllo più stringente.
Nella richiesta di offerta (RFQ) includete gli standard estetici e le specifiche di finitura, in modo che questi requisiti vengano presi in considerazione durante la progettazione dello stampo e non dopo la prima prova.
Documentazione di convalida e qualità
I preventivi per gli stampi possono variare perché uno include un pacchetto completo di validazione, mentre l'altro include solo campioni. I risultati attesi possono includere:
- Rapporto DFM.
- Simulazione del riempimento e della solidificazione.
- Revisione del progetto dello stampo.
- Ispezione dimensionale completa.
- Certificati dei materiali.
- Esame radiografico o TAC.
- Test delle perdite.
- Prove sulle proprietà meccaniche.
- Studi di capacità.
- Documentazione PPAP.
Specificare il numero di prove e campioni inclusi, nonché la responsabilità per le correzioni e le modifiche richieste dal cliente.
Durata prevista del chip e manutenzione
Uno stampo deve essere progettato in base alla quantità prevista durante il suo ciclo di vita e alle condizioni operative. Chiedete al fornitore di specificare:
- Vita prevista.
- Condizioni di garanzia.
- Raccomandazioni per la manutenzione preventiva.
- Componenti di consumo o esclusi.
- Strategia di inserimento di riserva.
- Disposizioni in materia di riparazione e assistenza.
Uno stampo a basso costo può essere appropriato per un programma di produzione limitato. Per un componente destinato a un utilizzo prolungato, tuttavia, il costo dei tempi di inattività e delle riparazioni importanti può superare il risparmio iniziale.
Hai bisogno di un budget per gli stampi di un componente pressofuso? Inviate a Moldie il vostro modello 3D, il disegno, la lega, il volume annuo e i requisiti del pezzo finito. Possiamo valutare la portata dello stampo, degli utensili di rifilatura, della lavorazione, della finitura e del controllo qualità e preparare un preventivo specifico per il progetto. Contatta Moldie.
Come confrontare i preventivi per stampi per pressofusione
Creare una tabella comparativa normalizzata che includa:
| Articolo | Fornitore A | Fornitore B | Fornitore C |
|---|---|---|---|
| Revisione del disegno e lega | |||
| Cavità | |||
| Acciaio per stampi e durezza | |||
| Scivolamenti e trazioni del nucleo | |||
| Sistema di vuoto | |||
| Durata prevista dello stampo | |||
| Fustella di rifilatura | |||
| Apparecchiature e calibri | |||
| Prove e campioni | |||
| Documentazione di qualità | |||
| Tempi di consegna | |||
| Garanzia | |||
| Spedizione |
Non confrontare i prezzi totali finché l'ambito del progetto non è definito.
Come ridurre i costi degli stampi per pressofusione in modo responsabile
La riduzione dei costi dovrebbe eliminare la complessità superflua, preservando al contempo la qualità e la capacità produttiva. Tra gli approcci efficaci si annoverano:
- Eseguire la DFM prima di congelare il progetto. Eliminare i sottosquadri o semplificare le superfici di separazione prima dell'utensileria è meno costoso che modificare l'acciaio in un secondo momento.
- Definire tolleranze realistiche. Applicare tolleranze ristrette solo alle caratteristiche funzionali.
- Selezionare il numero di carie dal calcolo dei costi a vita. Evitare sia una capacità insufficiente che un'inutile complessità degli strumenti.
- Utilizzare gli inserti sostituibili in modo strategico. Gli inserti locali possono semplificare la riparazione e adattarsi a componenti soggetti a forte usura.
- Allineare la durata di vita del chip alla domanda complessiva nel corso della sua vita utile. Non sovradimensionare uno strumento a volume limitato né sottodimensionare un programma di lunga durata.
- Revisione combinata di fusione e finitura. I requisiti di lavorazione, rivestimento e assemblaggio dovrebbero influenzare la progettazione della fusione e dello stampo.
- Congelare le interfacce prima del taglio dell'acciaio. Le modifiche tardive alle superfici di tenuta, ai connettori o ai dispositivi di montaggio sono costose.
Considerare il costo totale del prodotto finito
Lo stampo con il miglior rapporto qualità-prezzo è quello che produce pezzi accettabili alla velocità e al costo totale richiesti. Valutare:
- Investimento in attrezzature e dispositivi di fissaggio.
- Tempo di ciclo e numero di cavità.
- Resa della lega e materiale di recupero.
- Tasso di scarto.
- Riduzione dei costi del lavoro.
- Tempo di lavorazione.
- Finitura e collaudo.
- Manutenzione preventiva.
- Tempi di inattività e rischi di riparazione.
- Imballaggio e logistica.
Uno stampo più costoso, ma con un controllo termico stabile, una rifilatura efficiente e una lavorazione ridotta, può garantire un costo totale di proprietà inferiore.
Richiedi un preventivo per uno stampo per pressofusione
Il costo di uno stampo per pressofusione va inteso come un investimento in capacità produttiva, qualità ed economicità del ciclo di vita del prodotto. Un preventivo trasparente dovrebbe indicare la soluzione tecnica, gli utensili inclusi, l'ambito di validazione e le ipotesi alla base del prezzo del pezzo finito.
Moldie fornisce progettazione e produzione di stampi per pressofusione insieme a fusione, lavorazione meccanica, trattamento superficiale e supporto all'assemblaggio. Carica i tuoi disegni e requisiti tramite Pagina dei contatti di Moldie per ricevere una valutazione e un preventivo specifici per il progetto.